
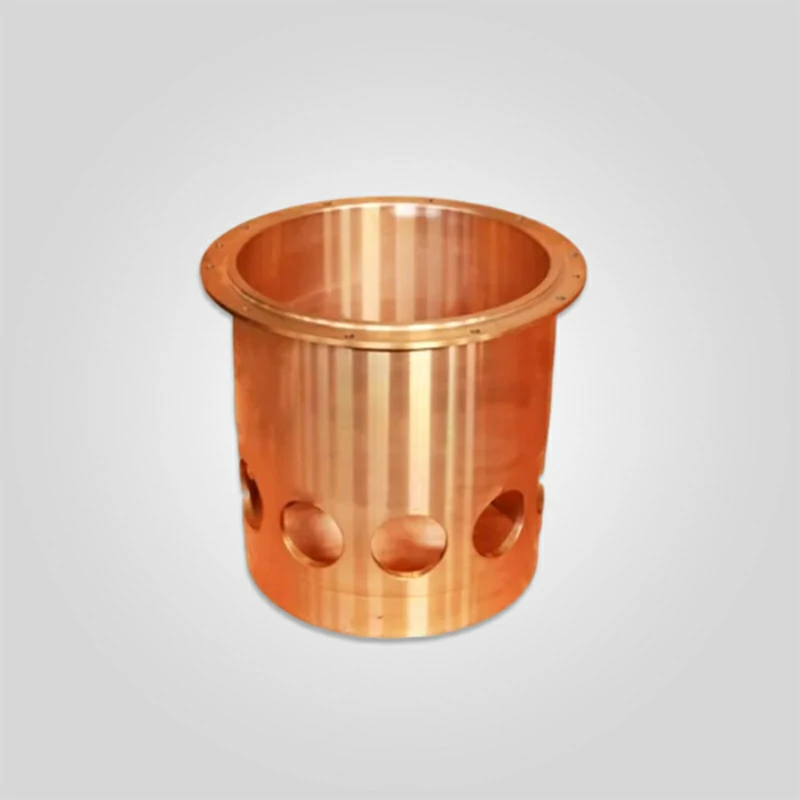
Buchse für Kegelbrecherkopf und innere Exzenterbuchse | C93700 Hochverbleite Zinnbronze | OEM-Kompatibilität (HP/GP/Symons)
Kompatible Marken: Metso, Sandvik, Symons, Terex, FLSmidth
Anwendbare Modelle: HP/GP-Serie (Metso), CH/CS-Serie (Sandvik), verschiedene Symons-Größen
Materialzusammensetzung: Hochwertige Bronzelegierung (CuSn12, CuSn10Zn2)
Härtebereich: 70-100 HB (Brinellhärte)
Belastbarkeit: Ausgelegt für extreme Brechkräfte bis zu 500 MPa
Temperaturbereich: -30°C bis 200°C Betriebsfähigkeit
Oberflächengüte: Präzisionsbearbeitet mit Ra 0,8-1,6 μm
433 vorrätig
PRODUKT
Beschreibung
Technische Höhepunkte: Tribologie, Erstarrungskinetik und hydrodynamischer Wirkungsgrad
In der tribologischen Hierarchie eines Kegelbrechers sind die Kopfbuchse (üblich bei Symons/Sandvik-Designs) und die Innere Exzenterbuchse (Metso HP/GP-Designs) dienen als primäre Opferschnittstelle zwischen der stationären Hauptwelle und der rotierenden Baugruppe. Diese Komponenten arbeiten mit einer "Mischschmierung", die zwischen Grenzschmierung (Metall-Metall-Kontakt beim Anfahren) und vollständiger elastohydrodynamischer Schmierung (EHL) während des Betriebs wechselt. Die strukturelle Integrität dieser Buchsen wird nicht durch das Markenmarketing definiert, sondern durch die Verteilung der Bleikügelchen innerhalb der Kupfermatrix und die geometrische Konzentrizität im Verhältnis zur Mittellinie der Maschine.
1. Metallurgische Architektur: C93700 (SAE 64) vs. Standardbronzen
Während herkömmlicher Rotguss" (CuSn10) oft als Ersatz verkauft wird, erfordern Hochleistungsbuchsen ASTM B271 C93700 (Hochverbleite Zinnbronze). Die spezifischen tribologischen Anforderungen an eine Brecherwelle - deren Austausch teuer ist - bestimmen die Materialwahl:
- Der Faktor der Einbettbarkeit (Bleigehalt 8.0-11.0%): Brecherölsysteme sind anfällig für Verunreinigungen durch Silikatstaub (< 20μm) und eisenhaltige Verschleißpartikel. Eine Standard-Hartbronze (wie Aluminiumbronze) fängt diese Partikel auf der Oberfläche ein und verwandelt die Buchse in eine Schleifscheibe, die die Hauptwelle zerkratzt. C93700 enthält frei bearbeitbare Bleikügelchen, die es den harten Partikeln ermöglichen, in die Matrix zu "sinken" (sich einzubetten), wodurch eine Beschädigung der Welle verhindert wird.
- Konformität: Unter der immensen seitlichen Belastung beim Brechen (oft über 200 Tonnen) biegt sich die Hauptwelle leicht durch (elastische Verformung). Eine Bronze mit hohem Bleigehalt hat den Elastizitätsmodul, der erforderlich ist, um diese Verformung ohne Kantenbelastung auszugleichen und den Spannungsbereich effektiv zu verteilen.
- Anti-Seize-Eigenschaften: Bei einem Riss des Ölfilms (Pumpenausfall oder kurzzeitige Überlastung) schmiert das Blei auf der Stahlwelle und bildet einen festen Schmierfilm, der ein sofortiges katastrophales Festfressen (Verschweißen) verhindert.
2. Herstellungsverfahren: Vertikales Schleudergießen
Der statische Sandguss ist für kritische Brecherbuchsen wegen der Gefahr der Porosität unter der Oberfläche streng verboten. Unsere Buchsen werden hergestellt aus Vertikales Schleudergießen bei Rotationskräften von mehr als 60 G.
- Abtrennung von Verunreinigungen: Die hohe G-Kraft treibt das dichtere reine Metall an die Formwand (den Außendurchmesser der Buchse), während leichtere Verunreinigungen (Sulfide, Oxide und Gasblasen) in die Mittelbohrung gedrückt werden.
- Strategie für die Bearbeitung: Die "schmutzige" Innenbohrung wird anschließend abgetragen (typischerweise 10-15 mm Materialabtrag), wobei ein dichtes, feinkörniges Gefüge in der Arbeitszone zurückbleibt. Dadurch wird sichergestellt, dass die Lageroberfläche frei von Hohlräumen ist, die sonst den hydrodynamischen Ölkeil stören würden.
3. Geometrische Metrologie: Rundlaufgenauigkeit und Oberflächengüte
Eine Buchse ist nicht nur ein Zylinder, sondern auch ein Präzisionslager.
- TIR (Total Indicator Runout): Die Rundlaufgenauigkeit zwischen Innendurchmesser (ID) und Außendurchmesser (OD) wird innerhalb folgender Grenzen gehalten 0,05 mm. Wenn eine Buchse exzentrisch ist, entsteht eine dynamische Unwucht in der rotierenden Baugruppe. Dieses Ungleichgewicht äußert sich als "Taumeln", wodurch der Brecher ungleichmäßig zerkleinert (entmischtes Produkt) und der Verschleiß der Dichtungen beschleunigt wird.
- Oberflächenrauhigkeit (Ra): Der Innendurchmesser ist diamantgebohrt mit einer Oberfläche von Ra 0,8μm - 1,2μm. Dieser spezifische Bereich ist entscheidend. Ist er zu glatt ( 1,6 μm), durchdringen die Unebenheiten den Ölfilm (in der Regel 10-30 μm dick) und verursachen einen schnellen Verschleiß.
Tabelle der Spezifikationen: Physikalische und mechanische Parameter
Die folgenden technischen Daten spiegeln die grundlegenden technischen Standards für unsere Premium C93700 Buchsen wider, die mit den Metso HP, GP, Sandvik CH und Symons Serien kompatibel sind.
| Technische Parameter | Spezifikation Wert | Technische Norm / Anmerkung |
|---|---|---|
| Komponente Bezeichnung | Innere Exzenterbuchse / Kopfbuchse | Anwendungsspezifisch |
| Material Klasse | C93700 (SAE 64) Hochverbleite Zinnbronze | ASTM B271 / DIN 1705 |
| Chemische Zusammensetzung | Cu: 80%, Sn: 10%, Pb: 10% | Spektrometer Geprüft |
| Zugfestigkeit | ≥ 240 MPa (35.000 psi) | Strukturelle Integrität |
| Streckgrenze (0,5% Ext) | ≥ 110 MPa (16.000 psi) | Widerstand gegen Pounding Out |
| Härte (Brinell) | HBW 65 - 90 (10/1000 Ball) | Optimiert für Soft Shaft Protection |
| Wärmeleitfähigkeit | 47 W/m-K @ 20°C | Entscheidend für die Wärmeableitung |
| Bearbeitungstoleranz | ISO 286-2 (IT6 / IT7) | Interferenzpassung OD / Clearance ID |
| Oberflächengüte (ID) | Ra 0,8μm - 1,2μm | Tribologisch optimiert |
| Dehnung | ≥ 8% | Duktilität Maßnahme |
Vertiefung: Fehleranalyse und das Phänomen des "Bushing Burn"
Das am meisten gefürchtete Versagen eines Kegelbrechers ist der "Buchsenbrand" (Fresser). Der Schlüssel zur Vorbeugung ist das Verständnis der physikalischen Zusammenhänge dieses Fehlers.
1. Thermische Kontraktion (der "Closing-In"-Effekt)
Bronze hat einen Wärmeausdehnungskoeffizienten, der etwa 50% höher ist als der des Exzentergehäuses aus Stahl, in das sie eingepresst wird. Da sie jedoch durch den massiven Stahlguss eingeengt wird, kann sie sich nicht nach außen ausdehnen.
- Der Mechanismus: Wenn sich der Brecher erwärmt (> 55 °C), versucht die Bronze, sich auszudehnen. Da sie durch den Außendurchmesser eingeschränkt wird, wächst das Material nach innen, wodurch sich das ID-Spiel verringert.
- Das Scheitern: Wenn das anfängliche Spiel unzureichend ist (aufgrund eines minderwertigen Nachrüstteils) oder der Brecher zu heiß läuft (> 65°C Ölrücklauftemperatur), verschwindet das Spiel. Der Ölfilm wird abgeschert, und die Bronze klemmt sich an der Hauptwelle aus Stahl fest. Durch die Reibung entsteht enorme Hitze, die Blei und Kupfer zum Schmelzen bringt, wodurch die Buchse mit der Welle verschweißt wird. Dies führt in der Regel zur Zerstörung der Hauptwelle und macht einen Austausch erforderlich.
2. Mangelhafte Schmierung
Die Ölrillen in der Buchse sind nicht dekorativ, sondern dienen der Flüssigkeitsdynamik.
- Entwurfslogik: Unsere Buchsen verfügen über tiefe, gerundete Ölnuten (typischerweise schraubenförmig oder vertikal, je nach OEM-Design) mit "Spreiztaschen" an den Eintrittspunkten.
- Der Defekt: Billige Gussteile haben oft scharfkantige Rillen. Eine scharfe Kante wirkt wie ein Abstreifblatt und schabt das Öl aus die Welle, anstatt sie in die belastete Zone zu ziehen. Wir fasen alle Ölnuten an, um sicherzustellen, dass sie die Keilbildung fördern.
Ratschläge von Ingenieuren: Installation, Wartung und Diagnostik
Der Austausch einer Kopfbuchse oder einer Exzenterbuchse ist eine feinmechanische Operation. Wenn man es wie einen einfachen "Teiletausch" behandelt, ist eine Katastrophe vorprogrammiert.
Protokoll 1: Die "Öltränkung" (Sättigung der Porosität)
Montieren Sie eine Bronzebuchse niemals "trocken" aus der Verpackung.
- Die Physik: Selbst Fliehkraftbronze hat eine mikroskopisch kleine Oberflächenporosität. Wenn die Buchse trocken eingebaut wird, saugt sie die anfängliche Ölzufuhr wie ein Schwamm auf, was bei der ersten Umdrehung zu einer kurzzeitigen Unterversorgung führt.
- Das Verfahren: Tauchen Sie die neue Buchse in einen Eimer mit sauberem ISO VG 150-Öl (oder der von Ihnen verwendeten Sorte) für mindestens 2 Stunden vor dem Einbau. Wenn möglich, erwärmen Sie das Öl auf 40°C. Dadurch werden die Poren vorgesättigt und eine sofortige Schmierfähigkeit gewährleistet.
Protokoll 2: Die kryogene Anpassung (Trockeneis/Stickstoff)
Exzenterbuchsen werden in der Regel mit Presssitz in das Exzentergussteil eingepasst (gepresst).
- Verwenden Sie NICHT nur eine Presse: Wenn eine Bronzebuchse bei Umgebungstemperatur in eine Stahlbohrung gepresst wird, schert das Material vom Außendurchmesser der Buchse ab ("Fressen"), wodurch Grate entstehen, die die Innengeometrie verzerren.
- Die Lösung: Legen Sie die Buchse für 3 Stunden in Trockeneis (festes CO2, -78°C). Die Bronze schrumpft um etwa 0,1% bis 0,15% ihres Durchmessers (z. B. 0,3 mm Schrumpfung bei einer 200-mm-Buchse). Sie fällt dann ohne Kraftaufwand in das Exzentergehäuse. Wenn sie sich erwärmt, rastet sie vollkommen rund ein.
Protokoll 3: Die Schachtinspektion
Bevor Sie die Exzenterbaugruppe wieder auf die Hauptwelle schieben, müssen Sie die Oberfläche der Welle überprüfen.
- Die Vorschrift: Wenn Sie mit dem Fingernagel eine Rille im Lagerbereich der Hauptwelle fühlen können, können Sie keine neue Buchse einbauen. Die Rille wirkt wie eine Feile.
- Die Grenze: Wenn der Wellendurchmesser um mehr als den OEM-Grenzwert abgenutzt ist (typischerweise >0,15 mm unter dem Nennwert), ist das Spiel zu groß. Ein großes Spiel verringert die "Steifigkeit" des Ölfilms, wodurch die Welle gegen die Buchse schlagen kann, was zu Ermüdungsrissen in der Bronze führt. Messen Sie die Welle mit einem Mikrometer in 3 Höhen und 2 Achsen (X/Y), um sie auf Sanduhr oder Ovalität zu prüfen.
Wartung: Interpretation der Ölanalyse
Eine regelmäßige Ölanalyse ist Ihr Frühwarnsystem.
- Normale Abnutzung: Ein stetiger, niedriger Trend bei Kupfer (Cu) und Blei (Pb) (z. B. 5-10 ppm Anstieg pro Probe).
- Der "Rote Alarm": Ein plötzlicher Anstieg der Blei (Pb) gefolgt von Kupfer (Cu). Dies zeigt an, dass die Blei-Opferschicht weggewischt wurde und die Kupfermatrix nun schleift. Halten Sie den Brecher sofort an und überprüfen Sie den Filter.
- Der "Glitzertest": Schneiden Sie Ihren Ölfilter auf. Wenn Sie goldene Flocken (Bronze) sehen, ist die Buchse defekt. Wenn Sie silberne Flocken (Stahl) und Bronze sehen, ist die Buchse bereits ausgefallen und frisst die Welle.
Warum von uns beziehen?
Wir verkaufen keine "Dimensionen"; wir verkaufen metallurgische Sicherung.
- Rückverfolgbarkeit: Jede Buchse ist mit einer Schmelznummer versehen, die mit dem Spektralanalysebericht der Gießerei verknüpft ist.
- Sichere Verpackung: Bronze ist weich. Wir versenden Buchsen in aufgehängten Holzkisten, um unrunde Schäden während des Transports zu vermeiden. Wenn Sie eine Buchse 10 cm fallen lassen, kann sie um 0,05 mm verformt werden und ist damit Schrott.
Riskieren Sie nicht eine Hauptwelle von $50.000, um $300 an einer Buchse zu sparen. Wenden Sie sich noch heute mit Ihrem Brechermodell (z. B. HP300, GP200, Symons 4.25′) an unser Technikteam, um sich eine C93700-Buchse zu sichern, die die strengen Anforderungen der modernen Zuschlagstoffproduktion erfüllt.
"Maßgebliche technische Daten: Alle kritischen metallurgischen Spezifikationen und Maßtoleranzen (z. B. ±0,05 mm) sind in der englischen Hauptdokumentation streng geregelt. Während lokalisierte Versionen als Referenz für den Betrieb bereitgestellt werden, ist die Englisches Original bleibt die einzige verbindliche Behörde für die Qualitätskontrolle und die Einhaltung der technischen Vorschriften".




 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish