
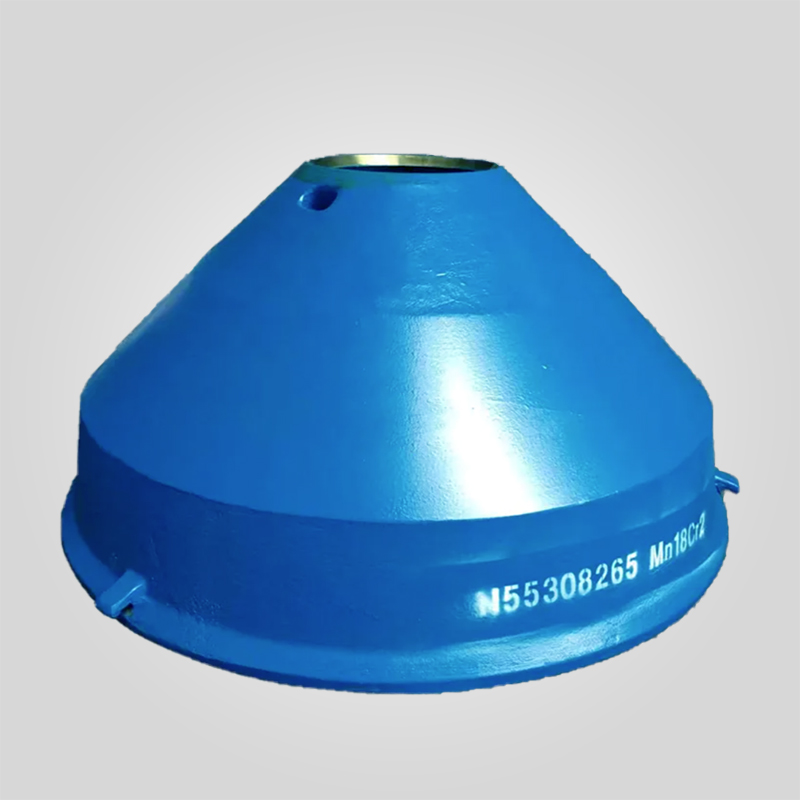

Technische Daten: HP300 Mantel N55308265
Der Mantel N55308265 ist das wichtigste bewegliche Verschleißteil für den Metso HP300 Kegelbrecher. Diese aus modifiziertem hochmanganhaltigem Stahl gefertigte Auskleidung ist für den Umgang mit den abrasivsten Gesteinsmaterialien ausgelegt. Im Gegensatz zu Standardgussteilen sind unsere Auskleidung eines Kegelbrechers wird einer speziellen Wasseraufbereitung unterzogen, um ein optimales Gleichgewicht zwischen Schlagzähigkeit und Oberflächenhärte zu gewährleisten.
| Spezifikation Profil | Technische Daten |
|---|---|
| Teil Name | Mantel (Moving Liner) |
| OEM-Referenz-Nr. | N55308265 / 7055308252 |
| Kompatible Ausrüstung | Metso HP300 Kegelbrecher |
| Material Standard | ASTM A128 Klasse C (Mn18Cr2) / Klasse E (Mn22Cr2) |
| Herstellungsprozess | Kunstharz-Sandguss + Wasserabschreckbehandlung |
| Anfangshärte | 210 - 230 HB (Vorverfestigung) |
| Betriebliche Härte | 550 - 600 HB (Härten nach der Bearbeitung) |
| Schlagzähigkeit | ≥ 100 J/cm² |
| Gewichtsbereich | 880 kg - 1.280 kg (je nach Hohlraum) |
Leitfaden zur Auswahl der Materialsorte
Die Wahl der richtigen Legierung ist entscheidend für die Minimierung der Kosten pro Tonne. Wir bieten verschiedene Materialqualitäten an, die auf die jeweilige Geologie zugeschnitten sind.
| Material Code | Zusammensetzung | Empfohlene Anwendung | Geschätzte Nutzungsdauer* |
|---|---|---|---|
| Mn18Cr2 (Standard) | Mn 18%, Cr 2% | Kalkstein, Flusskies (mittlere Abrasion) | 800 - 1.200 Stunden |
| Mn22Cr2 (hohe Beanspruchung) | Mn 22%, Cr 2% | Granit, Basalt (hohe Abrasion) | 1.200 - 1.800 Stunden |
| Mn22Cr2-THOR | Mn 22% + V/Ti Mikro-Legierungen | Quarzit, Eisenerz (Extreme Auswirkungen) | 1.500 - 2.200 Stunden |
*Die geschätzte Lebensdauer basiert auf typischen Betriebsbedingungen und der Härte des Einsatzmaterials.
Zentrale Vorteile: Metallurgie und Design
Unser Aftermarket Brecher-Ersatzteile wurden entwickelt, um die häufigsten Fehlerquellen von Standardauskleidungen zu beseitigen. Durch die Optimierung des Kohlenstoff-Mangan-Verhältnisses erzielen wir hervorragende Ergebnisse:
- Fähigkeit zur Arbeitsverfestigung: Die austenitische Struktur unseres Mn18Cr2-Stahls härtet beim Aufprall schnell aus. Während der Kern duktil (zäh) bleibt, um Risse zu verhindern, erreicht die Oberflächenschicht 550+ HB und bildet eine sich selbst erneuernde verschleißfeste Haut.
- Präzise Passform: Die innere Kontaktfläche ist CNC-gefräst, um den Kontaktbereich mit der Kopfkugel streng zu kontrollieren. Dadurch wird verhindert, dass sich der Mantel dreht - eine katastrophale Fehlerart, die den Hauptschaft zerstören kann.
- THOR-Technologie: Für unser Premium-Sortiment führen wir Mikrolegierungen aus Titan und Vanadium ein. Dies verfeinert das Korngefüge und verzögert die Rissausbreitung bei hohen Druckbelastungen.
Leistungsvergleich
Daten aus Eisenerzminen, in denen unsere Mn22Cr2-THOR-Liner eingesetzt werden, zeigen messbare Effizienzsteigerungen im Vergleich zu Standard-OEM-Äquivalentteilen:
- Abnutzungsrate: 15-20% Verringerung des Materialverlustes pro Stunde aufgrund der schnelleren Aktivierung der Kaltverfestigung.
- Profilbeibehaltung: Behält das Profil des Brechraums länger bei und gewährleistet so eine gleichmäßige Produktabstufung während der gesamten 80% Lebensdauer der Auskleidung.
- Effizienz der Umstellung: Die Hebehaken wurden neu gestaltet, um ein sichereres und schnelleres Anbringen zu ermöglichen, was die Ausfallzeiten bei der Wartung um etwa 30 Minuten pro Austausch reduziert.
Felddiagnose: Wann Sie Ihren Mantel austauschen sollten
Wie erfahren Lieferanten von BrecherteilenWir empfehlen, die folgenden Verschleißmuster zu beobachten, um den optimalen Austauschzeitpunkt zu bestimmen:
- Durchsatzabfall: Wenn die Produktionskapazität um >10% sinkt, während die Leistungsaufnahme hoch bleibt, ist das Profil der Auskleidung wahrscheinlich verzerrt (Schröpfung), was die Brechleistung verringert.
- Dicke der Auskleidung: Messen Sie die Mantelstärke an der Unterseite 100 mm. Wenn sie weniger als 20-25 mm beträgt, ersetzen Sie sie sofort. Ein dünner Mantel kann reißen, wodurch sich die Trägermasse auflöst und der Liner ins Schleudern gerät.
- "Heustapeln": Wenn Sie feststellen, dass übergroßes Material durchläuft, kann es sein, dass die "Closed Side Setting" (CSS) aufgrund von ungleichmäßigen Verschleißrillen im Mantel nicht mehr aufrechterhalten werden kann.
Werkstätten und Lagerhallen 

Markenübergreifende Kompatibilität
Unsere Aftermarket-Ersatzteile sind so konstruiert, dass sie mit den OEM-Komponenten der großen Marken vollständig austauschbar sind und somit eine identische Passform und Funktion gewährleisten.
Häufig gestellte Fragen (FAQ)
F1: Welche Unterlegmasse sollte ich für den N55308265 Mantel verwenden?
Wir empfehlen eine hochwirksame Epoxidharz-Spachtelmasse. Stellen Sie sicher, dass der Kopf sauber und trocken ist. Der Standardverbrauch für einen HP300-Mantel liegt bei ca. 25-30 kg, aber halten Sie immer etwas mehr bereit.
F2: Kann ich einen Mn18-Mantel mit einer Mn22-Schalenauskleidung mischen?
Technisch gesehen ja, aber es wird nicht empfohlen. Um ein gleichmäßiges Verschleißprofil zu erreichen, empfehlen wir, die Metallurgie der festen und der beweglichen Laufbuchsen aufeinander abzustimmen. Ungleichmäßige Verschleißraten können zu Verformungen der Kavität und einer schlechten Produktform führen.
F3: Wird dieser Mantel mit dem Fackelring geliefert?
Die Standardlieferungen umfassen nur den Mantel. Der Brennerring (Abdeckung der Verriegelungsmutter) ist ein separates Verschleißteil, kann aber auf Wunsch in das Paket "Verschleißsatz" aufgenommen werden.
Expertentipp zur Installation: Stellen Sie bei der Installation des HP300 Mantle sicher, dass die Kontermutter gemäß dem spezifischen Drehmomentverfahren angezogen wird. Entscheidend ist, dass die Stützmasse nach dem Ausgießen vollständig aushärtet (in der Regel 8-12 Stunden je nach Umgebungstemperatur), bevor der Brecher wieder in Betrieb genommen wird. Ein vorzeitiges Anfahren führt zur Fragmentierung der Stützmasse und zur Lockerung der Auskleidung.
*Alle Herstellernamen, Teilenummern und Beschreibungen dienen nur als Referenz. Sie gehören den jeweiligen OEMs. NEWREG liefert Aftermarket-Ersatzteile, die unabhängig hergestellt und garantiert werden und nicht vom OEM stammen. Es wird keine Zugehörigkeit zu OEMs behauptet oder angedeutet.






 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish