
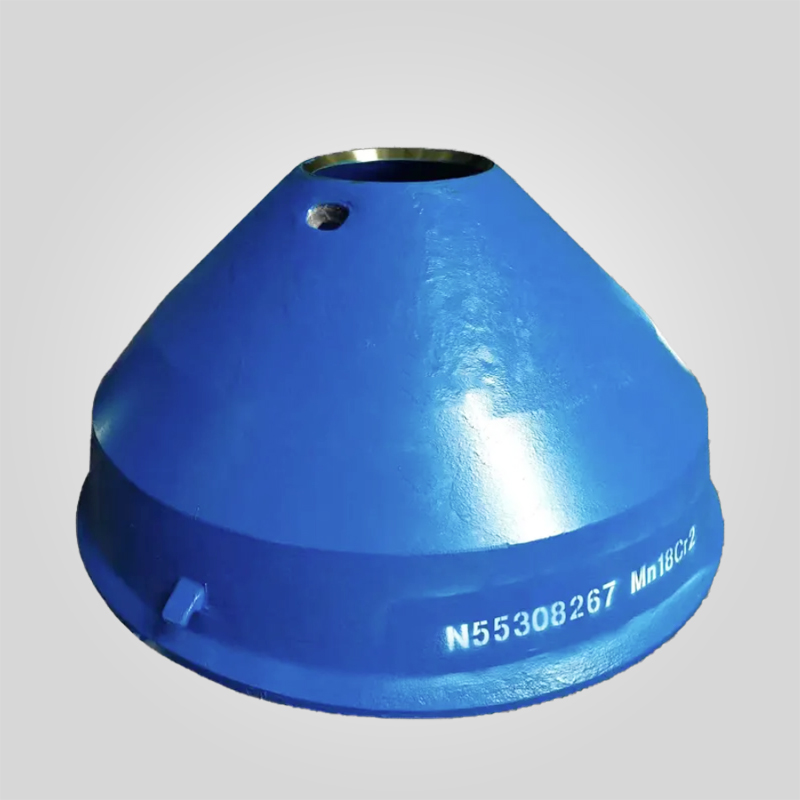
HP300 Kegelbrecher Teile Brechermantel N55308265
Werkstoff: Austenitischer Manganstahl (M14Cr2, Mn18Cr2, Mn22Cr2)
Gießverfahren: Natriumsilikat-Sandgießen
Geeignete Materialien: Kies, Granit, Basalt, Erz, Kalkstein, Sandstein, Quarz, Kieselstein
Anwendungen: Bergbau, Steinbrüche, Bauwesen, Zement und Zuschlagstoffe, Recycling
Anderer Name:Kegelbrecher Mantel,Brecher Mantel,Kegel Mantel,Konkav Mantel,Mantel konkav
182 vorrätig
PRODUKT
Beschreibung
| OEM-Teilenummer | Material Standard | Typische Härte | Kompatibles Modell | Empfohlener Zollsatz |
|---|---|---|---|---|
| N55308267 | ASTM A128 Mn14Cr2 | 200-220 HBW (mit Lösung behandelt) | Metso HP300 | Mittlerer Abrieb, ausgeglichene Wirkung |
| N55308261 | ASTM A128 Mn18Cr2 | 210-230 HBW | Metso HP300 | Allgemeine Zerkleinerungsanwendungen |
| N55308262 | ASTM A128 Mn18Cr2 | 210-230 HBW | Metso HP300 | Hohe Schlagkraft, variabler Vorschub |
| MM0384067 | ASTM A128 Mn22Cr2 | 220-240 HBW | Metso HP300 | Starker Abrieb, hartes Gestein |
| MM0374455 | ASTM A128 Mn22Cr2 | 220-240 HBW | Metso HP300 | Fokus auf verlängerte Lebensdauer |
HP300 Kegelbrechermantel N55308265 Technische Übersicht
Bei einer Routineinspektion in einem Andesitsteinbruch in der Inneren Mongolei maßen wir einen Mantelsitzkegel, der sich nach nur 1.200 Betriebsstunden um fast 0,6 mm geöffnet hatte. Die Ursache lag nicht in der Schmierung, sondern in einer unsachgemäßen Kaltverfestigung aufgrund einer unangepassten Manganchemie. Diese Art von Versagen tritt häufig auf, wenn eine Kegelbrecherauskleidung ausgewählt wird, ohne die Abrasivität des Aufgabematerials und die Verteilung der Aufpralllast zu berücksichtigen.
Der Mantel des HP300-Kegelbrechers N55308265 wurde als kritisches Verschleißteil für die HP-Baureihe von Metso entwickelt, um wiederholten Druck- und Scherbeanspruchungen von über 160-180 MPa während normaler Brechzyklen standzuhalten. Als Teil des Primärbrecher-Ersatzteilsystems haben seine Materialintegrität und Maßgenauigkeit direkten Einfluss auf die Lebensdauer der Auskleidung, die Betriebszeit des Brechers und die Konsistenz des nachgeschalteten Produkts.
Die wichtigsten Vorteile dieser Kegelbrecherauskleidung
Dieser Brechermantel wird ausschließlich aus hochmanganhaltigem Stahl nach ASTM A128 hergestellt, der nach der Lösungsglühung ein einwandfreies austenitisches Gefüge gewährleistet. Im Gegensatz zu strukturellen Komponenten wie dem Hauptrahmen, der aus Stahlguss bestehen muss, sind Brecher-Verschleißteile auf Manganstahl angewiesen, um durch Kaltverfestigung Schlagfestigkeit zu erreichen.
- Entwickelt für Metso HP300 Kegelbrecher mit voller Austauschbarkeit
- Die hochmanganhaltige Legierung ermöglicht eine Erhöhung der Oberflächenhärte auf etwa 500 HB unter Betriebsbedingungen
- Kontrollierte Schrumpfung des Gussteils sorgt für einen stabilen Sitz der Einlage und eine gleichmäßige Lastübertragung
- Geeignet für Lieferanten von Brecherteilen für Bergbau- und Zuschlagstoffbetriebe
Herstellung und Prozesskontrolle
Jeder HP300-Mantel wird je nach Querschnittsdicke im kontrollierten Sandguss- oder Schleudergussverfahren hergestellt. Die Chemie der geschmolzenen Legierung wird streng kontrolliert, um den Kohlenstoffgehalt zwischen 1,05 und 1,25 Prozent und den Mangangehalt je nach Sorte zwischen 14 und 22 Prozent zu halten. Nach dem Gießen wird der Mantel einer Lösungsglühung bei etwa 1.050 °C unterzogen, gefolgt von einer schnellen Wasserabschreckung, um eine vollständig austenitische Matrix zu erhalten.
Kritische Sitzflächen werden mit CNC-Präzisionsmaschinen bearbeitet, wobei Maßtoleranzen von ±0,3 mm eingehalten werden. Vor der Endkontrolle wird ein Spannungsarmglühen durchgeführt, um Eigenspannungen im Guss zu reduzieren und eine frühzeitige Rissbildung bei der Inbetriebnahme zu verhindern.
Technische Daten
| Parameter | Spezifikation |
|---|---|
| Gewichtsbereich | 850-1.250 kg je nach Materialqualität |
| Oberflächenrauhigkeit | Ra ≤ 1,6 μm auf den Sitzflächen |
| Abmessungstoleranz | ±0,3 mm gegenüber der OEM-Zeichnung |
| Anfangshärte | 200-240 HBW |
| Material Standard | ASTM A128 / EN 10293 GX120Mn13 entspricht |
Leistungsvergleich und Informationsgewinn
Auf der Grundlage von Felddaten, die von mehreren HP300-Installationen gesammelt wurden, zeigen Mn18Cr2-Mäntel eine durchschnittliche Verbesserung der Verschleißlebensdauer von 18-25 Prozent im Vergleich zu Mn14Cr2 unter Granit- und Basaltbedingungen. Mn22Cr2-Varianten verlängern die Lebensdauer um bis zu 35 Prozent bei hochabrasiven Beschickungen, erfordern jedoch stabile Beschickungsbedingungen, um vorzeitige Sprödbrüche zu vermeiden.
Im Vergleich zu kostengünstigen Verschleißteilen auf dem Ersatzteilmarkt reduzieren ordnungsgemäß wärmebehandelte Mäntel ungeplante Auswechslungen von Auskleidungen um ca. 20 Prozent und verkürzen Wartungsstillstände um durchschnittlich 6-8 Stunden pro Auswechselzyklus. Über den gesamten Lebenszyklus der Auskleidung bedeutet dies eine messbare Senkung der Gesamtbetriebskosten für Brecherersatzteile.
[Option B: Profi-Tipp]
Nach meiner Erfahrung vor Ort deutet eine Verformung des Mantels an der Schnittstelle zwischen Kopf und Mutter, aber ein minimaler Verschleiß an der Brechfläche in der Regel auf ein übermäßiges Auftreten von Fremdkörpern oder ein unzureichendes Ansprechen der hydraulischen Entlastung hin. Der Austausch der Auskleidung allein wird das Problem nicht lösen, wenn das Entlastungssystem nicht überprüft wird.
Felddiagnose und Anleitung zur Wartung
Die regelmäßige Sichtprüfung von Verschleißteilen sollte sich auf das Erkennen von Abplatzungen, ungleichmäßigen Kaltverfestigungsbändern oder örtlich begrenzten Abnutzungen konzentrieren. Eine Ölanalyse des Schmiersystems kann einen erhöhten Eisen- oder Mangangehalt aufzeigen, der oft auf Mikrobrüche in der Auskleidung hinweist, bevor sichtbare Schäden auftreten.
Achten Sie beim Einbau darauf, dass die Sitzfläche des Mantels sauber und trocken ist. Das typische Anzugsdrehmoment für die Kopfmutter sollte den OEM-Empfehlungen entsprechen und liegt je nach Konfiguration üblicherweise im Bereich von 280-320 kN. Das Spiel zwischen Mantel und Trommelauskleidung sollte überprüft werden, um einen frühzeitigen Kontakt und abnormale Spannungskonzentrationen zu vermeiden.
Qualitätssicherung und Kompatibilität
Alle Schutzhüllen werden anhand der OEM-Zeichnungen für die Kegelbrecher der HP-Serie von Metso maßlich überprüft. Die chemische Zusammensetzung wird mit einem Spektrometer für jede Wärmecharge geprüft, und die mechanischen Eigenschaften werden durch Härte- und Kerbschlagprüfungen validiert. Diese Verschleißteile eignen sich für Brecher-Ersatzteillager, die für HP300-Anlagen weltweit eingesetzt werden.
Experten-Erinnerung
Vor der Auswahl dieser Kegelbrecherauskleidung sollten Sie sich über die Größenverteilung des Aufgabematerials, den Feuchtigkeitsgehalt und die Betriebsgeschwindigkeit des Brechers informieren. Eine ordnungsgemäße Schmierung, die richtige Anzugsreihenfolge und eine ausreichende Einlaufzeit für die Aushärtung sind entscheidend für das Erreichen der erwarteten Lebensdauer.
FAQ
Q. Ist dieser Mantel vollständig austauschbar mit den OEM-Teilen der HP300?
A. Ja, er wird nach der OEM-Geometrie gefertigt und ist mit den Metso HP300-Kegelbrechern ohne Änderungen kompatibel.
Q. Wie lange dauert die Kaltverfestigung normalerweise?
A. Unter normalen Zerkleinerungsbedingungen nimmt die Oberflächenhärte innerhalb der ersten 40-60 Betriebsstunden deutlich zu.
Q. Kann Mn22Cr2 für alle Anwendungen verwendet werden?
A. Mn22Cr2 eignet sich am besten für hochabrasive, stabile Vorschubbedingungen. Bei variablen Stoßbelastungen bietet Mn18Cr2 oft eine bessere Gesamtzuverlässigkeit.
"Maßgebliche technische Daten: Alle kritischen metallurgischen Spezifikationen und Maßtoleranzen (z. B. ±0,05 mm) sind in der englischen Hauptdokumentation streng geregelt. Während lokalisierte Versionen als Referenz für den Betrieb bereitgestellt werden, ist die Englisches Original bleibt die einzige verbindliche Behörde für die Qualitätskontrolle und die Einhaltung der technischen Vorschriften".




 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish