
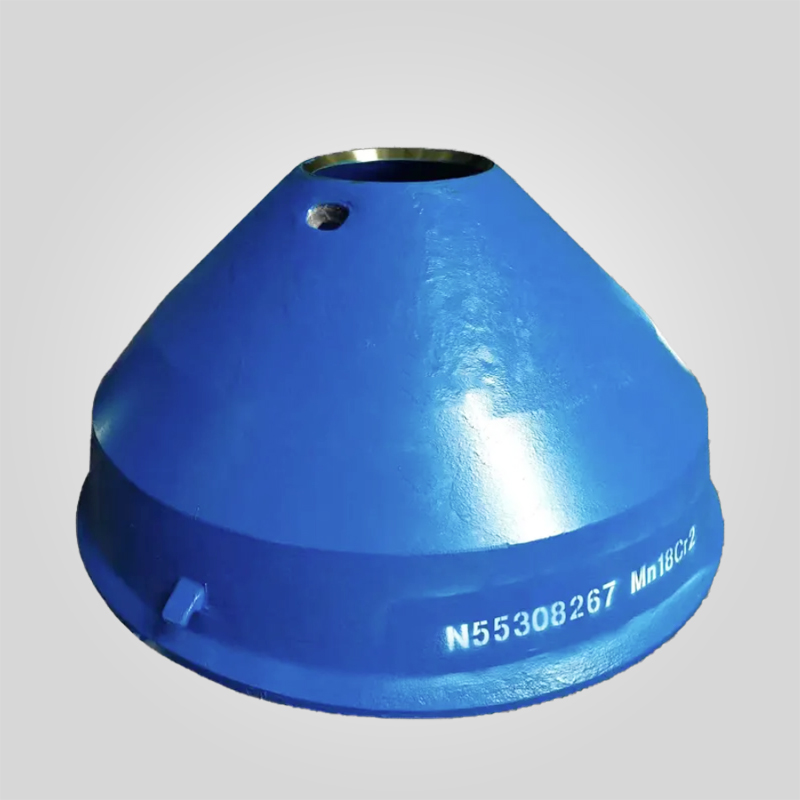
HP300 Konik Kırıcı Parçaları Kırıcı Manto N55308265
Malzeme: Östenitik Manganez Çelik (M14Cr2, Mn18Cr2, Mn22Cr2)
Döküm Yöntemi: Sodyum Silikat Kum Döküm
Uygun Malzemeler: Çakıl, Granit, Bazalt, Cevher, Kireçtaşı, Kumtaşı, Kuvars, Çakıl
Uygulamalar: Madencilik, Taşocakçılığı, İnşaat, Çimento ve Agrega, Geri Dönüşüm
Diğer adı: konik kırıcı manto, kırıcı manto, koni manto, içbükey manto, manto içbükey
182 stokta var
ÜRÜN
Açıklama
| OEM Parça Numarası | Malzeme Standardı | Tipik Sertlik | Uyumlu Model | Önerilen Görev |
|---|---|---|---|---|
| N55308267 | ASTM A128 Mn14Cr2 | 200-220 HBW (çözelti ile muamele edilmiş) | Metso HP300 | Orta aşınma, dengeli darbe |
| N55308261 | ASTM A128 Mn18Cr2 | 210-230 HBW | Metso HP300 | Genel kırma uygulamaları |
| N55308262 | ASTM A128 Mn18Cr2 | 210-230 HBW | Metso HP300 | Yüksek etkili, değişken besleme |
| MM0384067 | ASTM A128 Mn22Cr2 | 220-240 HBW | Metso HP300 | Şiddetli aşınma, sert kaya |
| MM0374455 | ASTM A128 Mn22Cr2 | 220-240 HBW | Metso HP300 | Daha uzun aşınma ömrü odağı |
HP300 Konik Kırıcı Mantosu N55308265 Teknik Genel Bakış
İç Moğolistan'daki bir andezit ocağında rutin bir inceleme sırasında, sadece 1.200 çalışma saatinden sonra yaklaşık 0,6 mm açılan bir manto oturma konikliği ölçtük. Bunun temel nedeni yağlama değil, uyumsuz manganez kimyası nedeniyle uygunsuz iş sertleşmesiydi. Bu tür bir arıza, besleme aşındırıcılığı ve darbe yükü dağılımı dikkate alınmadan bir konik kırıcı astarı seçildiğinde yaygın olarak görülür.
HP300 konik kırıcı mantosu N55308265, Metso HP serisi için kritik bir aşınma parçası olarak tasarlanmıştır ve normal kırma döngüleri sırasında 160-180 MPa'yı aşan tekrarlanan sıkıştırma ve kesme gerilimlerine dayanacak şekilde tasarlanmıştır. Birincil kırıcı yedek parça sisteminin bir parçası olarak malzeme bütünlüğü ve boyutsal doğruluğu, astar ömrünü, kırıcının çalışma süresini ve aşağı akış ürün tutarlılığını doğrudan etkiler.
Bu Konik Kırıcı Astarının Temel Avantajları
Bu kırıcı mantosu, yalnızca ASTM A128 standartlarına uygun yüksek manganlı çelikten üretilmiştir ve çözelti ısıl işleminden sonra uygun östenitik yapı sağlar. Çelik döküm olması gereken ana şasi gibi yapısal bileşenlerin aksine, kırıcı aşınma parçaları, işle sertleştirme yoluyla darbe direnci elde etmek için manganlı çeliğe güvenir.
- Tam değiştirilebilirliğe sahip Metso HP300 konik kırıcılar için tasarlanmıştır
- Yüksek manganez alaşımı, servis koşullarında yüzey sertliğinin yaklaşık 500 HB'ye çıkmasını sağlar
- Kontrollü döküm büzülmesi, dengeli astar oturması ve eşit yük aktarımı sağlar
- Madencilik ve agrega operasyonlarına hizmet veren kırıcı parça tedarikçileri için uygundur
Üretim ve Süreç Kontrolü
Her HP300 manto, kesit kalınlığına bağlı olarak kontrollü kum döküm veya santrifüj döküm kullanılarak üretilir. Erimiş alaşım kimyası, karbon seviyelerini yüzde 1,05-1,25 arasında ve manganez seviyelerini kaliteye bağlı olarak yüzde 14-22 arasında tutmak için sıkı bir şekilde kontrol edilir. Dökümden sonra, manto yaklaşık 1.050 °C'de çözelti ısıl işlemine tabi tutulur ve ardından tamamen östenitik bir matris elde etmek için hızlı su söndürme işlemi uygulanır.
Kritik oturma yüzeyleri, ±0,3 mm içinde tutulan boyut toleransları ile CNC hassas işlenir. Kalıntı döküm gerilimini azaltmak ve devreye alma sırasında erken çatlamayı önlemek için son kontrolden önce gerilim giderme tavlaması uygulanır.
Teknik Özellikler
| Parametre | Şartname |
|---|---|
| Ağırlık Aralığı | Malzeme sınıfına bağlı olarak 850-1.250 kg |
| Yüzey Pürüzlülüğü | Oturma yüzeylerinde Ra ≤ 1,6 μm |
| Boyutsal Tolerans | OEM çizimine göre ±0,3 mm |
| İlk Sertlik | 200-240 HBW |
| Malzeme Standardı | ASTM A128 / EN 10293 GX120Mn13 eşdeğeri |
Performans Karşılaştırması ve Bilgi Kazancı
Çok sayıda HP300 kurulumundan toplanan saha verilerine dayanarak, Mn18Cr2 mantolar granit ve bazalt koşullarında Mn14Cr2'ye kıyasla ortalama yüzde 18-25 aşınma ömrü iyileştirmesi göstermektedir. Mn22Cr2 varyantları, yüksek aşındırıcı beslemelerde hizmet ömrünü yüzde 35'e kadar uzatır, ancak erken kırılgan çatlamayı önlemek için istikrarlı besleme koşulları gerektirir.
Düşük maliyetli satış sonrası aşınma parçalarıyla karşılaştırıldığında, uygun şekilde ısıl işlem görmüş mantolar plansız astar değişimlerini yaklaşık yüzde 20 oranında azaltır ve bakım duruşlarını değişim döngüsü başına ortalama 6-8 saat kısaltır. Tam bir astar kullanım ömrü boyunca bu, kırıcı yedek parçaları için toplam sahip olma maliyetinde ölçülebilir azalmalar anlamına gelir.
[Seçenek B: Pro-Tip]
Sahadaki deneyimlerime göre, manto kafa somunu arayüzünde mantarlaşma gösteriyor ancak kırma yüzeyinde minimum aşınma varsa, bu genellikle aşırı serseri metal olaylarına veya yetersiz hidrolik tahliye tepkisine işaret eder. Tahliye sistemi kontrol edilmediği sürece astarın değiştirilmesi tek başına sorunu çözmeyecektir.
Saha Diyagnozu ve Bakım Kılavuzu
Aşınan parçaların düzenli olarak gözle incelenmesi, dökülme, düzensiz iş sertleştirme bantları veya lokalize safra oluşumunun tespit edilmesine odaklanmalıdır. Yağlama sisteminden alınan yağ analizi, yüksek demir veya manganez içeriğini ortaya çıkarabilir ve genellikle görünür hasar ortaya çıkmadan önce gömlek mikro kırılmasına işaret eder.
Montaj sırasında, manto oturma yüzeyinin temiz ve kuru olduğundan emin olun. Başlık somunu için tipik sıkma torku, konfigürasyona bağlı olarak genellikle 280-320 kN aralığında olmak üzere OEM tavsiyelerine uygun olmalıdır. Erken teması ve anormal gerilim yoğunlaşmasını önlemek için manto ve hazne astarı arasındaki boşluk kontrolleri doğrulanmalıdır.
Kalite Güvencesi ve Uyumluluk
Tüm mantolar, Metso HP serisi konik kırıcılar için OEM çizimlerine göre boyutsal olarak doğrulanmıştır. Kimyasal bileşim her bir ısı partisi için spektrometre ile test edilir ve mekanik özellikler sertlik ve darbe testleri ile doğrulanır. Bu aşınma parçaları, dünya çapında HP300 ünitelerine hizmet veren kırıcı yedek parça envanterleri için uygundur.
Uzman Hatırlatması
Bu konik kırıcı astarını seçmeden önce besleme boyutu dağılımını, nem içeriğini ve kırıcı çalışma hızını onaylayın. Uygun yağlama, doğru sıkma sırası ve iş sertleşmesi için yeterli alıştırma süresine izin vermek, beklenen hizmet ömrüne ulaşmak için kritik öneme sahiptir.
SSS
Q. Bu manto OEM HP300 parçaları ile tamamen değiştirilebilir mi?
A. Evet, OEM geometrisine göre üretilmiştir ve değişiklik yapılmadan Metso HP300 konik kırıcılarla uyumludur.
Q. İş sertleştirme genellikle ne kadar sürer
A. Normal kırma koşulları altında, yüzey sertliği ilk 40-60 çalışma saati içinde önemli ölçüde artar.
Q. Mn22Cr2 tüm uygulamalar için kullanılabilir mi?
A. Mn22Cr2 yüksek aşındırıcı, sabit besleme koşulları için en uygunudur. Değişken darbe yükleri için Mn18Cr2 genellikle daha iyi genel güvenilirlik sağlar.
"Yetkili Mühendislik Verileri: Tüm kritik metalürjik özellikler ve boyut toleransları (örneğin ±0,05 mm) kesinlikle ana İngilizce belgelere tabidir. Operasyonel referans için yerelleştirilmiş versiyonlar sağlanmış olsa da İngilizce orijinal kalite denetimi ve teknik uygunluk konusunda tek bağlayıcı otorite olmaya devam edecektir."






 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese