
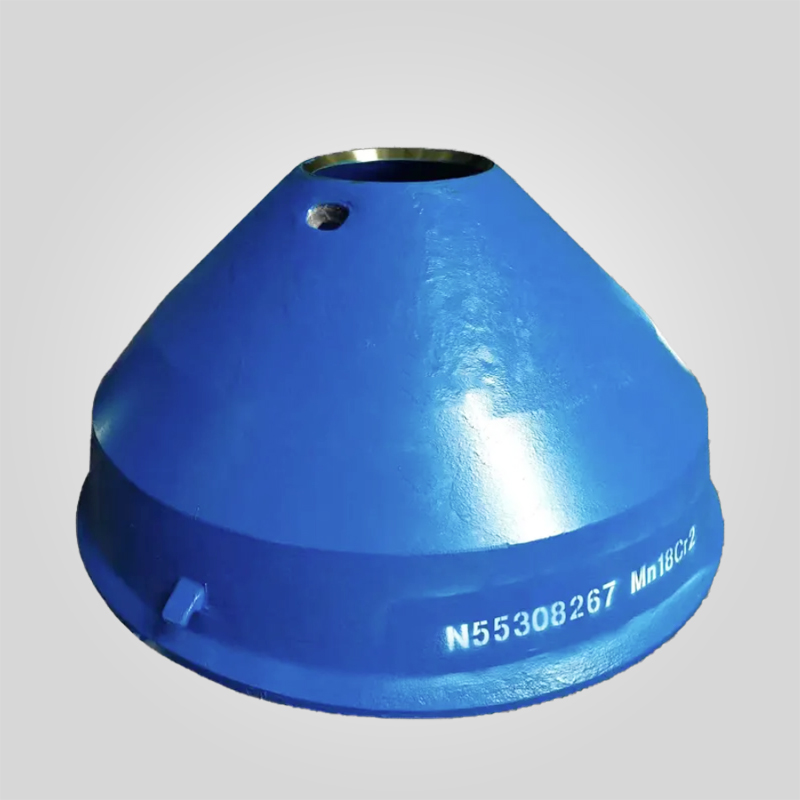
Pièces détachées pour broyeur à cône HP300 Mantle de broyeur N55308265
Matériau : acier austénitique au manganèse (M14Cr2, Mn18Cr2, Mn22Cr2)
Méthode de coulée : coulée de sable au silicate de sodium
Matériaux appropriés : Gravier, granit, basalte, minerai, calcaire, grès, quartz, galets
Applications : Mines, carrières, construction, ciment et granulats, recyclage
Autre nom:manteau de concasseur à cône, manteau de concasseur, manteau de cône, manteau concave, manteau concave
182 en stock
PRODUIT
Description
| Numéro de pièce OEM | Norme matérielle | Dureté typique | Modèle compatible | Service recommandé |
|---|---|---|---|---|
| N55308267 | ASTM A128 Mn14Cr2 | 200-220 HBW (solution traitée) | Metso HP300 | Abrasion moyenne, impact équilibré |
| N55308261 | ASTM A128 Mn18Cr2 | 210-230 HBW | Metso HP300 | Applications générales de broyage |
| N55308262 | ASTM A128 Mn18Cr2 | 210-230 HBW | Metso HP300 | Impact élevé, alimentation variable |
| MM0384067 | ASTM A128 Mn22Cr2 | 220-240 HBW | Metso HP300 | Abrasion sévère, roches dures |
| MM0374455 | ASTM A128 Mn22Cr2 | 220-240 HBW | Metso HP300 | Objectif de durée de vie prolongée |
Manteau du concasseur à cône HP300 N55308265 Aperçu technique
Au cours d'une inspection de routine dans une carrière d'andésite en Mongolie intérieure, nous avons mesuré un cône d'assise du manteau qui s'était ouvert de près de 0,6 mm après seulement 1 200 heures de fonctionnement. La cause première n'était pas la lubrification, mais un mauvais durcissement dû à une chimie du manganèse inadaptée. Ce type de défaillance est fréquent lorsque le revêtement d'un concasseur à cône est choisi sans tenir compte de l'abrasivité de l'alimentation et de la répartition de la charge d'impact.
Le manteau du concasseur à cône HP300 N55308265 est conçu comme une pièce d'usure critique pour la série HP de Metso, conçue pour résister à des contraintes répétées de compression et de cisaillement dépassant 160-180 MPa au cours des cycles de concassage normaux. Faisant partie du système de pièces de rechange du concasseur primaire, son intégrité matérielle et sa précision dimensionnelle influencent directement la durée de vie de la chemise, le temps de fonctionnement du concasseur et l'uniformité du produit en aval.
Principaux avantages de ce revêtement de broyeur à cône
Ce manteau de concasseur est fabriqué exclusivement à partir d'acier à haute teneur en manganèse conforme aux normes ASTM A128, ce qui garantit une structure austénitique adéquate après le traitement thermique de mise en solution. Contrairement aux composants structurels tels que le châssis principal, qui doivent être en acier moulé, les pièces d'usure des concasseurs reposent sur l'acier au manganèse pour obtenir une résistance aux chocs grâce à l'écrouissage.
- Conçu pour les concasseurs à cône Metso HP300 avec une interchangeabilité totale
- L'alliage à haute teneur en manganèse permet d'augmenter la dureté de la surface jusqu'à environ 500 HB dans les conditions d'utilisation.
- Le contrôle du retrait de la fonte assure une assise stable de la chemise et un transfert uniforme de la charge.
- Convient aux fournisseurs de pièces de concasseurs pour les opérations minières et d'agrégats.
Contrôle de la fabrication et des processus
Chaque manteau HP300 est produit par moulage en sable contrôlé ou par moulage centrifuge en fonction de l'épaisseur de la section. La chimie de l'alliage en fusion est étroitement contrôlée pour maintenir les niveaux de carbone entre 1,05 et 1,25 pour cent et le manganèse entre 14 et 22 pour cent en fonction de la qualité. Après la coulée, le manteau subit un traitement thermique de mise en solution à environ 1 050 °C, suivi d'une trempe rapide à l'eau pour conserver une matrice entièrement austénitique.
Les surfaces d'assise critiques sont usinées avec précision par CNC, les tolérances dimensionnelles étant maintenues à ±0,3 mm. Un recuit de détente est appliqué avant l'inspection finale pour réduire les contraintes résiduelles de coulée et prévenir les fissures précoces lors de la mise en service.
Spécifications techniques
| Paramètres | Spécifications |
|---|---|
| Gamme de poids | 850-1 250 kg en fonction de la qualité du matériau |
| Rugosité de surface | Ra ≤ 1,6 μm sur les faces d'appui |
| Tolérance dimensionnelle | ±0,3 mm par rapport au dessin OEM |
| Dureté initiale | 200-240 HBW |
| Norme matérielle | ASTM A128 / EN 10293 GX120Mn13 équivalent |
Comparaison des performances et gain d'informations
D'après les données recueillies sur le terrain dans plusieurs installations HP300, les manchons en Mn18Cr2 présentent une amélioration moyenne de la durée de vie de 18 à 25 % par rapport au Mn14Cr2 dans des conditions de granit et de basalte. Les variantes Mn22Cr2 augmentent encore la durée de vie jusqu'à 35 % dans des conditions d'alimentation très abrasives, bien qu'elles nécessitent des conditions d'alimentation stables pour éviter des fissures fragiles prématurées.
Par rapport aux pièces d'usure bon marché du marché secondaire, les manchons correctement traités thermiquement réduisent d'environ 20 % les changements non planifiés de revêtement et raccourcissent les arrêts de maintenance de 6 à 8 heures en moyenne par cycle de remplacement. Sur l'ensemble du cycle de vie de la chemise, cela se traduit par des réductions mesurables du coût total de possession des pièces de rechange du concasseur.
[Option B : conseil d'expert]
D'après mon expérience sur le terrain, si le manteau présente un champignon à l'interface tête-écrou mais une usure minime sur la surface d'écrasement, cela indique généralement un excès de métal de tramping ou une réponse insuffisante du système de décharge hydraulique. Le remplacement de la gaine seule ne résoudra pas le problème à moins que le système de décharge ne soit vérifié.
Diagnostic sur le terrain et conseils d'entretien
L'inspection visuelle régulière des pièces d'usure doit se concentrer sur l'identification de l'écaillage, des bandes d'écrouissage inégales ou de l'égrenage localisé. L'analyse de l'huile du système de lubrification peut révéler une teneur élevée en fer ou en manganèse, ce qui signale souvent une micro-fracture de la chemise avant l'apparition de dommages visibles.
Lors de l'installation, assurez-vous que la surface d'appui du manteau est propre et sèche. Le couple de serrage typique de l'écrou de tête doit être conforme aux recommandations de l'équipementier, généralement de l'ordre de 280 à 320 kN en fonction de la configuration. Il convient de vérifier le jeu entre le manteau et le revêtement de la cuvette afin d'éviter un contact précoce et une concentration anormale des contraintes.
Assurance qualité et compatibilité
Les dimensions de tous les manchons sont vérifiées par rapport aux dessins OEM pour les concasseurs à cône Metso de la série HP. La composition chimique est testée au spectromètre par lot de chauffe, et les propriétés mécaniques sont validées par des essais de dureté et d'impact. Ces pièces d'usure conviennent aux stocks de pièces de rechange des concasseurs desservant les unités HP300 dans le monde entier.
Rappel de l'expert
Avant de choisir ce revêtement de concasseur à cône, il convient de vérifier la distribution des tailles d'alimentation, la teneur en humidité et la vitesse de fonctionnement du concasseur. Une bonne lubrification, une séquence de serrage correcte et un temps de rodage suffisant pour l'écrouissage sont essentiels pour atteindre la durée de vie escomptée.
FAQ
Q. Ce manteau est-il entièrement interchangeable avec les pièces OEM HP300 ?
A. Oui, il est fabriqué selon la géométrie OEM et est compatible avec les concasseurs à cône Metso HP300 sans modification.
Q. Combien de temps dure généralement l'écrouissage ?
A. Dans des conditions de broyage normales, la dureté de la surface augmente de manière significative au cours des 40 à 60 premières heures de fonctionnement.
Q. Le Mn22Cr2 peut-il être utilisé pour toutes les applications ?
A. Le Mn22Cr2 est le mieux adapté aux conditions d'alimentation stables et hautement abrasives. Pour les charges d'impact variables, le Mn18Cr2 offre souvent une meilleure fiabilité globale.
"Données d'ingénierie faisant autorité : Toutes les spécifications métallurgiques critiques et les tolérances dimensionnelles (par exemple, ±0,05 mm) sont strictement régies par la documentation principale en anglais. Bien que des versions localisées soient fournies à des fins de référence opérationnelle, la version anglaise de la documentation est la plus récente. Original anglais reste la seule autorité contraignante en matière d'inspection de la qualité et de conformité technique".





 French
 English
 German
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish