
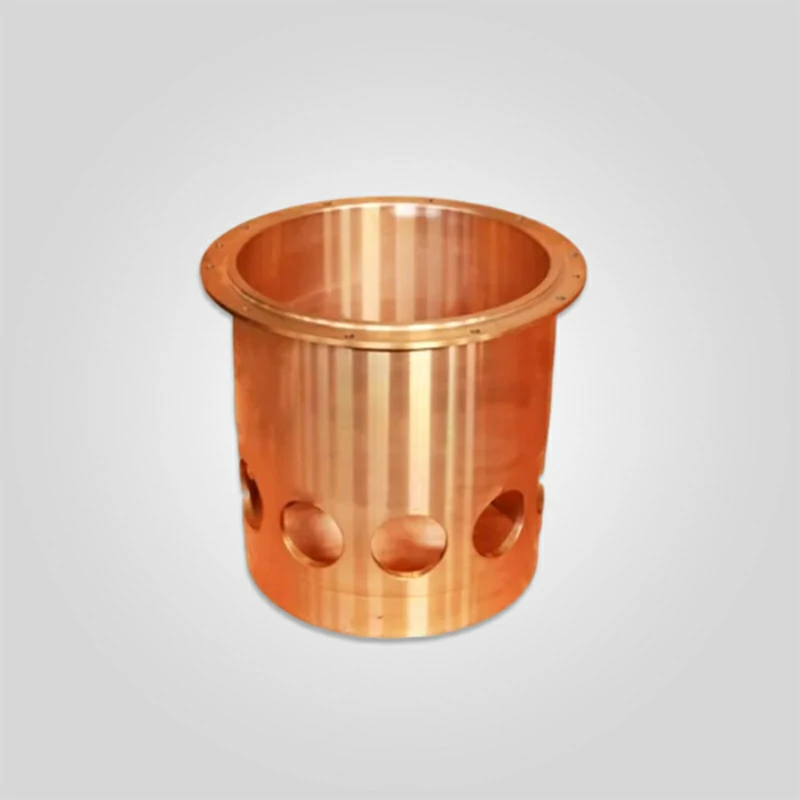
جلبة رأس الكسارة المخروطية والبطانة الداخلية اللامركزية | C93700 برونزية عالية القصدير | متوافقة مع المعدات الأصلية (HP/GP/Symons)
العلامات التجارية المتوافقة :Metso، Sandvik، Symons، Terex، FLSmidth
الطرازات القابلة للتطبيق: سلسلة HP/GP (Metso)، سلسلة CH/CS (Sandvik)، أحجام مختلفة من Symons
تركيب المادة :سبيكة برونز عالية الجودة (CuSn12، CuSn10Zn2)
نطاق الصلابة: 70-100 HB (صلابة برينل)
سعة التحميل: مصممة لقوى التكسير القصوى حتى 500 ميجا باسكال
نطاق درجة الحرارة: القدرة التشغيلية من -30 درجة مئوية إلى 200 درجة مئوية
تشطيب السطح: تشكيل آلي دقيق حتى Ra 0.8-1.6 ميكرومتر
433 متوفر في المخزون
المنتج
الوصف
الملامح الفنية البارزة: علم الترايبولوجيا وحركية التصلب والكفاءة الهيدروديناميكية
في التسلسل الهرمي الترايبولوجي للكسارة المخروطية، فإن جلبة الرأس (شائع في تصميمات Symons/Sandvik) و البطانة الداخلية اللامركزية (تصميمات Metso HP/GP) تعمل كواجهة تضحية أساسية بين العمود الرئيسي الثابت والمجموعة الدوارة. تعمل هذه المكونات في ظل نظام "التشحيم المختلط"، حيث تنتقل بين التشحيم الحدودي (تلامس المعدن بالمعدن أثناء بدء التشغيل) والتشحيم الديناميكي المرن الكامل (EHL) أثناء التشغيل. لا يتم تحديد السلامة الهيكلية لهذه البطانات من خلال تسويق العلامة التجارية، ولكن من خلال توزيع كريات الرصاص داخل المصفوفة النحاسية والتركيز الهندسي بالنسبة إلى الخط المركزي للماكينة.
1. البنية المعدنية: C93700 (SAE 64) مقابل البرونز القياسي
على الرغم من أن "المعدن المعدني" العام (CuSn10) غالبًا ما يباع كبديل، إلا أن البطانات عالية الأداء تتطلب ASTM B271 C93700 (برونز القصدير عالي القصدير). إن المتطلبات الترايبولوجية المحددة لعمود الكسارة - وهو مكلف في استبداله - هي التي تحكم اختيار المواد:
- عامل قابلية التضمين (محتوى الرصاص 8.0-11.0%): أنظمة زيت الكسارة عرضة للتلوث بغبار السيليكا (أقل من 20 ميكرومتر) وجزيئات التآكل الحديدية. سوف يحبس البرونز الصلب القياسي (مثل برونز الألومنيوم) هذه الجسيمات على السطح، مما يحول البطانة إلى عجلة طحن تسجل العمود الرئيسي. يحتوي C93700 على كريات رصاصية حرة التصنيع تسمح للجسيمات الصلبة "بالغرق" (التضمين) في المصفوفة، مما يمنع تلف العمود.
- المطابقة: تحت الحمل الجانبي الهائل للتكسير (غالباً ما يتجاوز 200 طن)، ينحني العمود الرئيسي قليلاً (تشوه مرن). ويتمتع البرونز عالي الرصاص بمعامل المرونة المطلوب للتوافق مع هذا الانحراف دون تحميل الحافة، مما يوزع منطقة الضغط بفعالية.
- خصائص مقاومة التصلب: في حالة تمزق غشاء الزيت (فشل المضخة أو الحمل الزائد اللحظي)، فإن الرصاص يلطخ عبر العمود الفولاذي، مما يخلق غشاء تشحيم صلب يمنع حدوث نوبة كارثية فورية (لحام).
2. عملية التصنيع: الصب بالطرد المركزي العمودي
يُحظر تمامًا استخدام الصب بالرمل الساكن في البطانات الحرجة للكسارات الحرجة بسبب خطر المسامية تحت السطحية. يتم تصنيع البطانات لدينا باستخدام الصب بالطرد المركزي العمودي عند قوى دورانية تتجاوز 60G.
- فصل الشوائب: وتدفع قوة الجاذبية العالية المعدن النقي الأكثر كثافة إلى جدار القالب (الجزء الخارجي من البطانة)، بينما يتم دفع الشوائب الأخف وزنًا (الكبريتيدات والأكاسيد وفقاعات الغاز) إلى التجويف المركزي.
- استراتيجية التصنيع: يتم بعد ذلك صقل التجويف الداخلي "المتسخ" آليًا (عادةً ما يتم إزالة 10-15 مم من المواد)، تاركًا بنية مجهرية كثيفة دقيقة الحبيبات في منطقة العمل. وهذا يضمن خلو سطح المحمل من الفراغات التي من شأنها أن تعطل إسفين الزيت الهيدروديناميكي.
3. القياس الهندسي: التركز والتشطيب السطحي
الجلبة ليست مجرد أسطوانة؛ إنها محمل دقيق.
- TIR (إجمالي نفاد المؤشر (TIR)): يتم الاحتفاظ بالتركيز بين القطر الداخلي (ID) والقطر الخارجي (OD) في حدود 0.05 مم. إذا كانت البطانة غير مركزية، فإنها تخلق اختلالًا ديناميكيًا في المجموعة الدوارة. ويظهر هذا الخلل في صورة "تذبذب"، مما يتسبب في سحق الكسارة بشكل غير متساوٍ (منتج منفصل) وتسريع تآكل مانع التسرب.
- خشونة السطح (Ra): المعرف مملوء بالألماس حتى النهاية Ra 0.8 ميكرومتر - 1.2 ميكرومتر. هذا النطاق المحدد أمر بالغ الأهمية. إذا كان السطح أملس للغاية ( 1.6 ميكرومتر)، فإن التشققات تخترق طبقة الزيت (عادةً ما يتراوح سمكها بين 10-30 ميكرومتر)، مما يسبب تآكلًا سريعًا.
جدول المواصفات: المعلمات الفيزيائية والميكانيكية
تعكس البيانات الفنية التالية المعايير الهندسية الأساسية للبطانات C93700 الممتازة C93700، المتوافقة مع سلسلة Metso HP، وGP، وSandvik CH، وSymons.
| المعلمة التقنية | قيمة المواصفات | المعيار / الملاحظة الهندسية |
|---|---|---|
| تسمية المكوّن | البطانة الداخلية اللامركزية / جلبة الرأس/ البطانة الداخلية اللامركزية | التطبيق الخاص بالتطبيق |
| درجة المادة | C93700 (SAE 64) برونز القصدير عالي الرصاص C93700 (SAE 64) | أستم B271 / DIN 1705 |
| التركيب الكيميائي | النحاس 80%، Sn: 10%، Pb: 10%، Pb: 10% | تم التحقق من المطياف |
| قوة الشد | ≥ 240 ميجا باسكال (35,000 رطل لكل بوصة مربعة) | السلامة الهيكلية |
| قوة الخضوع (0.5% Ext) | ≥ 110 ميجا باسكال (16,000 رطل لكل بوصة مربعة) | مقاومة الضرب خارجاً |
| الصلابة (برينل) | HBW 65 - 90 (10/1000 كرة) | مُحسَّن لحماية العمود الناعم |
| التوصيل الحراري | 47 وات/م كلفن عند 20 درجة مئوية | حاسم لتبديد الحرارة |
| تحمل التصنيع بالقطع | ISO 286-2 (IT6 / IT7) | تداخل الملاءمة OD/معرف الخلوص |
| تشطيب السطح (ID) | Ra 0.8 ميكرومتر - 1.2 ميكرومتر | مُحسَّن قبلياً |
| الاستطالة | ≥ 8% | مقياس الليونة |
الغوص العميق: تحليل الفشل وظاهرة "احتراق الجلبة"
أكثر الأعطال التي يخشى حدوثها في الكسارة المخروطية هو "احتراق الجلبة" (النوبة). إن فهم فيزياء هذا الفشل هو مفتاح الوقاية.
1. الانكماش الحراري (تأثير "الانغلاق")
يتميز البرونز بمعامل تمدد حراري أعلى بحوالي 50% من المبيت الفولاذي اللامركزي الذي يتم ضغطه فيه. ومع ذلك، نظرًا لأنه مقيد بالسبك الفولاذي الضخم، فلا يمكنه التمدد للخارج.
- الآلية مع ارتفاع درجة حرارة الكسارة (> 55 درجة مئوية)، يحاول البرونز التمدد. نظرًا لكونه مقيدًا بالعمق الخارجي، تنمو المادة إلى الداخلمما يقلل من خلوص الهوية.
- الفشل إذا كانت الخلوص المبدئي غير كافٍ (بسبب رداءة جودة قطعة ما بعد البيع) أو إذا كانت الكسارة تعمل بحرارة شديدة (> 65 درجة مئوية درجة حرارة عودة الزيت)، فإن الخلوص يتلاشى. تنفصل طبقة الزيت، ويتشابك البرونز على العمود الرئيسي الفولاذي. يولد الاحتكاك حرارة هائلة، مما يؤدي إلى ذوبان الرصاص والنحاس، مما يؤدي إلى لحام البطانة بالعمود بشكل فعال. عادة ما يؤدي ذلك إلى تدمير العمود الرئيسي، مما يتطلب استبداله.
2. تجويع التشحيم
أخاديد الزيت في البطانة ليست زخرفية؛ إنها قنوات ديناميكية للسوائل.
- منطق التصميم: تتميز البطانات التي نقدمها بأخاديد زيت عميقة مشعّة (عادةً ما تكون حلزونية أو عمودية حسب تصميم الشركة المصنعة للمعدات الأصلية) مع "جيوب موزعة" عند نقاط الدخول.
- العيب غالباً ما تحتوي المسبوكات الرخيصة على أخاديد حادة الحواف. تعمل الحافة الحادة بمثابة شفرة ممسحة تكشط الزيت إيقاف العمود بدلاً من سحبه إلى منطقة التحميل. نقوم بشطب جميع أخاديد الزيت لضمان تعزيز تشكيل الإسفين.
نصيحة المهندس: التركيب والصيانة والتشخيص
يعد استبدال جلبة الرأس أو البطانة اللامتراكزة عملية ميكانيكية دقيقة. إن التعامل معها على أنها عملية "تبديل قطع غيار" بسيطة تدعو إلى كارثة.
البروتوكول 1: "نقع الزيت" (تشبع المسامية)
لا تقم أبداً بتركيب جلبة برونزية "جافة" خارج الصندوق.
- الفيزياء حتى البرونز الطارد المركزي يحتوي على مسامية سطحية مجهرية. إذا تم تركيب البطانة جافة، فسوف تمتص البطانة إمدادات الزيت الأولية مثل الإسفنج، مما يؤدي إلى تجويع مؤقت أثناء الدوران الأول.
- الإجراء: اغمر البطانة الجديدة في دلو من زيت ISO VG 150 النظيف (أو أي درجة تستخدمها) لمدة لا تقل عن 2 ساعة قبل التركيب. إذا أمكن، قم بتسخين الزيت إلى 40 درجة مئوية. هذا يشبع المسام مسبقاً ويضمن التشحيم الفوري.
البروتوكول 2: التركيب بالتبريد (الثلج الجاف/النيتروجين)
يتم عادةً تركيب البطانات اللامتراكزة عادةً بتداخل (مضغوطة) في السبك اللامتراكز.
- لا تستخدم المكبس وحده: سيؤدي إجبار جلبة برونزية على تجويف فولاذي في درجة حرارة محيطة إلى قص المواد من خارج البطانة الخارجي ("التآكل")، مما يؤدي إلى تكوين نتوءات تشوه هندسة المعرف.
- الحل: قم بتعبئة البطانة في ثلج جاف (ثاني أكسيد الكربون الصلب، -78 درجة مئوية) لمدة 3 ساعات. سوف يتقلص البرونز بحوالي 0.11 تيرابايت إلى 0.151 تيرابايت إلى 0.151 تيرابايت من قطرها (على سبيل المثال، انكماش 0.3 مم على جلبة قطرها 200 مم). ثم تسقط بعد ذلك في المبيت اللامتراكز بقوة صفر. ومع ارتفاع درجة حرارتها، تستقر في مكانها بشكل دائري تمامًا.
البروتوكول 3: فحص العمود
قبل تحريك المجموعة اللامركزية مرة أخرى فوق العمود الرئيسي، يجب عليك فحص سطح العمود.
- القاعدة إذا كنت تشعر بوجود أخدود بأظافرك على منطقة محمل العمود الرئيسي، فلا يمكنك تركيب جلبة جديدة. سيعمل الأخدود كملف.
- الحد إذا كان قطر العمود متآكلًا بأكثر من الحد المسموح به من الشركة المصنعة للمعدات الأصلية (عادةً > 0.15 مم أقل من الحد الاسمي)، فإن الخلوص سيكون كبيرًا جدًا. يقلل الخلوص الكبير من "صلابة" غشاء الزيت، مما يسمح للعمود بالارتطام بالجلبة، مما يؤدي إلى تشقق البرونز بسبب التعب. قم بقياس العمود بمقياس ميكرومتر عند 3 ارتفاعات ومحورين (X/Y) للتحقق من وجود ساعة رملية أو بيضاوية.
الصيانة: تفسير تحليل الزيت الخاص بك
تحليل الزيت المنتظم هو نظام الإنذار المبكر الخاص بك.
- البلى العادي: اتجاه ثابت ومنخفض من النحاس (Cu) والرصاص (Pb) (على سبيل المثال، ارتفاع 5-10 جزء في المليون لكل عينة).
- "الإنذار الأحمر" ارتفاع مفاجئ في الرصاص (Pb) تليها النحاس (النحاس). يشير هذا إلى أن طبقة الرصاص المضحية قد تم مسحها بعيدًا، وأن مصفوفة النحاس تطحن الآن. أوقف الكسارة على الفور وافحص المرشح.
- اختبار "البريق": افتح فلتر الزيت الخاص بك. إذا رأيت قشور ذهبية (برونزية)، فإن البطانة معطلة. إذا رأيت رقائق فضية (فولاذ) وبرونزية، فإن البطانة قد تعطلت بالفعل وتأكل العمود.
لماذا المصدر منا؟
نحن لا نبيع "الأبعاد"؛ نحن نبيع ضمان المعادن.
- إمكانية التتبع: يتم ختم كل جلبة برقم حراري مرتبط بتقرير التحليل الطيفي للمسبك.
- التغليف الآمن: البرونز ناعم. نقوم بشحن البطانات في صناديق خشبية معلّقة لمنع تلفها خارج الدائرة أثناء النقل. يمكن أن يؤدي إسقاط جلبة 10 سم إلى تشويهها بمقدار 0.05 مم، مما يجعلها خردة.
لا تخاطر بعمود رئيسي $50,000 لتوفير $300 على جلبة. اتصل بفريقنا الهندسي اليوم مع طراز الكسارة الخاصة بك (على سبيل المثال، HP300، GP200، Symons 4.25′) لتأمين جلبة C93700 التي تلبي المتطلبات الصارمة لإنتاج الركام الحديث.
"بيانات هندسية موثوقة تخضع جميع المواصفات المعدنية الحرجة والتفاوتات الحرجة في الأبعاد (على سبيل المثال، ± 0.05 مم) بشكل صارم للوثائق الرئيسية باللغة الإنجليزية. بينما يتم توفير الإصدارات المترجمة للرجوع إليها تشغيليًا، فإن الأصل الإنجليزي تظل السلطة الملزمة الوحيدة لفحص الجودة والامتثال الفني."






 Arabic
 English
 French
 German
 Spanish
 Russian
 Portuguese
 Turkish