
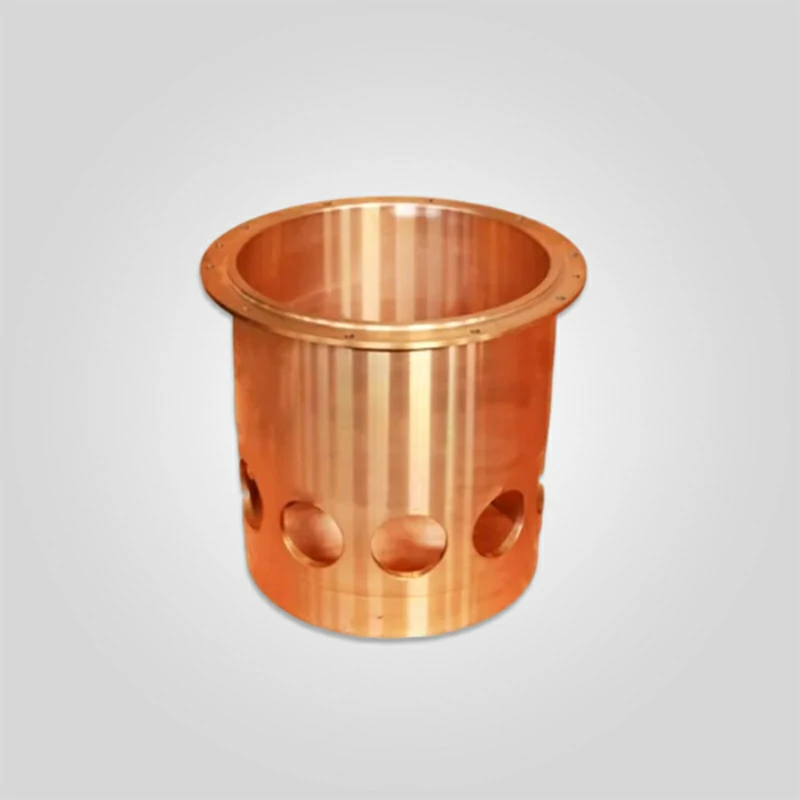
Casquillo de la cabeza de la trituradora de cono y casquillo excéntrico interior | C93700 Bronce estañado de alta ley | Compatibilidad OEM (HP/GP/Symons)
Marcas compatibles :Metso, Sandvik, Symons, Terex, FLSmidth
Modelos aplicables :Serie HP/GP (Metso), Serie CH/CS (Sandvik), Varios tamaños Symons
Composición del material: aleación de bronce de alta calidad (CuSn12, CuSn10Zn2)
Rango de dureza: 70-100 HB (Dureza Brinell)
Capacidad de carga :Diseñada para fuerzas de aplastamiento extremas de hasta 500 MPa
Rango de temperatura :-30°C a 200°C de capacidad operativa
Acabado superficial: mecanizado de precisión a Ra 0,8-1,6 μm
433 disponibles
PRODUCTO
Descripción
Aspectos técnicos destacados: Tribología, cinética de solidificación y eficiencia hidrodinámica
En la jerarquía tribológica de una trituradora de cono, la Casquillo de cabeza (común en los diseños Symons/Sandvik) y el Casquillo excéntrico interior (diseños HP/GP de Metso) sirven de interfaz de sacrificio primaria entre el eje principal estacionario y el conjunto giratorio. Estos componentes funcionan en régimen de "lubricación mixta", pasando de la lubricación de límite (contacto metal con metal durante el arranque) a la lubricación elastohidrodinámica completa (EHL) durante el funcionamiento. La integridad estructural de estos casquillos no viene definida por el marketing de la marca, sino por la distribución de los glóbulos de plomo dentro de la matriz de cobre y la concentricidad geométrica con respecto a la línea central de la máquina.
1. Arquitectura metalúrgica: C93700 (SAE 64) frente a bronces estándar
Aunque el "bronce de cañón" genérico (CuSn10) se vende a menudo como recambio, los casquillos de alto rendimiento requieren ASTM B271 C93700 (Bronce de estaño de alto contenido en plomo). Los requisitos tribológicos específicos del eje de una trituradora, cuya sustitución es costosa, determinan la elección del material:
- El factor de incrustación (contenido de plomo 8.0-11.0%): Los sistemas de aceite de las trituradoras son propensos a la contaminación por polvo de sílice (< 20μm) y partículas de desgaste ferroso. Un bronce duro estándar (como el bronce de aluminio) atrapará estas partículas en la superficie, convirtiendo el casquillo en una muela abrasiva que raya el eje principal. El C93700 contiene glóbulos de plomo de mecanizado libre que permiten que las partículas duras se "hundan" (incrusten) en la matriz, evitando daños en el eje.
- Conformabilidad: Bajo la inmensa carga lateral de aplastamiento (a menudo superior a 200 toneladas), el eje principal se dobla ligeramente (deformación elástica). Un bronce con alto contenido en plomo tiene el módulo de elasticidad necesario para adaptarse a esta deformación sin carga en los bordes, distribuyendo eficazmente la zona de tensión.
- Propiedades antiadherentes: En caso de rotura de la película de aceite (fallo de la bomba o sobrecarga momentánea), el plomo se extiende por el eje de acero, creando una película lubricante sólida que evita el agarrotamiento catastrófico inmediato (soldadura).
2. Proceso de fabricación: Colada centrífuga vertical
La fundición estática en arena está estrictamente prohibida para los casquillos de trituradoras críticas debido al riesgo de porosidad subsuperficial. Nuestros casquillos se fabrican utilizando Fundición centrífuga vertical a fuerzas de rotación superiores a 60G.
- Segregación de impurezas: La elevada fuerza G empuja el metal puro más denso hacia la pared del molde (el diámetro exterior del casquillo), mientras que las impurezas más ligeras (sulfuros, óxidos y burbujas de gas) son empujadas hacia el orificio central.
- Estrategia de mecanizado: El agujero interior "sucio" se mecaniza posteriormente (normalmente 10-15 mm de eliminación de material), dejando una microestructura densa y de grano fino en la zona de trabajo. De este modo se garantiza que la superficie del cojinete esté libre de huecos que, de otro modo, perturbarían la cuña hidrodinámica de aceite.
3. Metrología geométrica: Concentricidad y acabado superficial
Un casquillo no es sólo un cilindro; es un cojinete de precisión.
- TIR (desviación total del indicador): La concentricidad entre el diámetro interior (DI) y el diámetro exterior (DE) se mantiene dentro de los límites siguientes 0,05 mm. Si un buje es excéntrico, crea un desequilibrio dinámico en el conjunto giratorio. Este desequilibrio se manifiesta como "bamboleo", provocando que la trituradora triture de forma desigual (producto segregado) y acelerando el desgaste de las juntas.
- Rugosidad superficial (Ra): El diámetro interior está perforado con diamante hasta un acabado de Ra 0,8μm - 1,2μm. Este rango específico es crítico. Si es demasiado lisa ( 1,6μm), las asperezas penetran en la película de aceite (normalmente de 10-30μm de espesor), provocando un rápido desgaste abrasivo.
Tabla de especificaciones: Parámetros físicos y mecánicos
Los siguientes datos técnicos reflejan los estándares básicos de ingeniería para nuestros casquillos Premium C93700, compatibles con las series HP, GP, Sandvik CH y Symons de Metso.
| Parámetros técnicos | Valor de especificación | Norma / Nota de ingeniería |
|---|---|---|
| Componente Designación | Casquillo excéntrico interior / Casquillo de cabeza | Aplicación específica |
| Calidad del material | C93700 (SAE 64) Estaño Bronce de alto contenido en plomo | ASTM B271 / DIN 1705 |
| Composición química | Cu: 80%, Sn: 10%, Pb: 10% | Espectrómetro Verificado |
| Resistencia a la tracción | ≥ 240 MPa (35.000 psi) | Integridad estructural |
| Límite elástico (0,5% Ext) | ≥ 110 MPa (16.000 psi) | Resistencia a los golpes |
| Dureza (Brinell) | HBW 65 - 90 (10/1000 Bola) | Optimizado para la protección del eje blando |
| Conductividad térmica | 47 W/m-K a 20°C | Crítico para la disipación del calor |
| Tolerancia de mecanizado | ISO 286-2 (IT6 / IT7) | Interference Fit OD / Clearance ID |
| Acabado superficial (ID) | Ra 0,8μm - 1,2μm | Optimizado tribológicamente |
| Alargamiento | ≥ 8% | Medida de la ductilidad |
Inmersión profunda: Análisis de fallos y el fenómeno de la "quemadura del casquillo
El fallo más temido en una trituradora de cono es la "quemadura del buje" (agarrotamiento). Comprender la física de este fallo es clave para prevenirlo.
1. Contracción térmica (efecto de "encerramiento")
El bronce tiene un coeficiente de dilatación térmica aproximadamente 50% mayor que la carcasa excéntrica de acero en la que está prensado. Sin embargo, al estar constreñido por la enorme fundición de acero, no puede expandirse hacia el exterior.
- El mecanismo: A medida que la trituradora se calienta (> 55°C), el bronce intenta expandirse. Al estar constreñido por el diámetro exterior, el material crece hacia el interiorreduciendo el espacio libre ID.
- El fracaso: Si la holgura inicial es insuficiente (debido a una pieza de recambio de mala calidad) o la trituradora funciona demasiado caliente (> 65°C de temperatura de retorno del aceite), la holgura desaparece. La película de aceite se rompe y el bronce se adhiere al eje principal de acero. La fricción genera un calor enorme que funde el plomo y el cobre, lo que suelda el casquillo al eje. Por lo general, esto destruye el eje principal y obliga a sustituirlo.
2. Falta de lubricación
Las ranuras de aceite del casquillo no son decorativas; son canales fluidodinámicos.
- Lógica de diseño: Nuestros casquillos cuentan con ranuras de aceite profundas y redondeadas (normalmente helicoidales o verticales, según el diseño del OEM) con "bolsas separadoras" en los puntos de entrada.
- El defecto: Las piezas de fundición baratas suelen tener ranuras con bordes afilados. Un borde afilado actúa como un limpiaparabrisas, raspando el aceite fuera de el eje en lugar de arrastrarlo hacia la zona cargada. Achaflanamos todas las ranuras de aceite para garantizar que favorecen la formación de cuñas.
Consejos del ingeniero: Instalación, mantenimiento y diagnóstico
Sustituir un casquillo de culata o un casquillo excéntrico es una operación mecánica de precisión. Tratarlo como un simple "cambio de piezas" invita al desastre.
Protocolo 1: El "remojo de aceite" (saturación de la porosidad)
Nunca instale un casquillo de bronce "en seco" fuera de la caja.
- La física: Incluso el bronce centrífugo tiene una porosidad superficial microscópica. Si se instala en seco, el casquillo absorberá el suministro inicial de aceite como una esponja, lo que provocará una inanición momentánea durante la primera rotación.
- El procedimiento: Sumerja el nuevo casquillo en un cubo de aceite ISO VG 150 limpio (o del grado que utilice) durante al menos 2 horas antes de la instalación. Si es posible, caliente el aceite a 40°C. Esto presatura los poros y garantiza una lubricidad inmediata.
Protocolo 2: El ajuste criogénico (hielo seco/nitrógeno)
Por lo general, los casquillos excéntricos se montan a presión en la pieza de fundición excéntrica.
- NO utilice una prensa sola: Al forzar un casquillo de bronce en un orificio de acero a temperatura ambiente, el material se desprenderá del diámetro exterior del casquillo ("gripado"), lo que creará estrías que distorsionarán la geometría del diámetro interior.
- La solución: Introducir el casquillo en hielo seco (CO2 sólido, -78°C) durante 3 horas. El bronce se encogerá aproximadamente entre 0,1% y 0,15% de su diámetro (por ejemplo, 0,3 mm de encogimiento en un casquillo de 200 mm). A continuación, caerá en el alojamiento de la excéntrica con fuerza cero. A medida que se calienta, encaja en su sitio perfectamente redondo.
Protocolo 3: Inspección del eje
Antes de volver a deslizar el conjunto excéntrico sobre el eje principal, debe inspeccionar la superficie del eje.
- La regla: Si nota una ranura con la uña en la zona del cojinete del eje principal, no puede instalar un casquillo nuevo. La ranura actuará como una lima.
- El límite: Si el diámetro del eje está desgastado por encima del límite del OEM (normalmente >0,15 mm por debajo del nominal), la holgura será demasiado grande. Una holgura grande reduce la "rigidez" de la película de aceite, permitiendo que el eje golpee contra el casquillo, lo que provoca el agrietamiento por fatiga del bronce. Mida el eje con un micrómetro en 3 alturas y 2 ejes (X/Y) para comprobar si hay reloj de arena u ovalidad.
Mantenimiento: Interpretación del análisis de aceite
El análisis periódico del aceite es su sistema de alerta temprana.
- Desgaste normal: Una tendencia constante y baja de Cobre (Cu) y Plomo (Pb) (por ejemplo, aumento de 5-10 ppm por muestra).
- La "Alerta Roja": Un pico repentino de Plomo (Pb) seguido de Cobre (Cu). Esto indica que se ha eliminado la capa de plomo de sacrificio y que la matriz de cobre se está triturando. Detenga inmediatamente la trituradora e inspeccione el filtro.
- La prueba del "brillo": Abra el filtro de aceite. Si ves escamas doradas (bronce), el buje está fallando. Si ves escamas plateadas (acero) y bronce, el buje ya ha fallado y se está comiendo el eje.
¿Por qué contratar nuestros servicios?
No vendemos "dimensiones"; vendemos garantía metalúrgica.
- Trazabilidad: Cada casquillo lleva estampado un número térmico vinculado al informe de análisis espectral de la fundición.
- Envasado seguro: El bronce es blando. Enviamos los casquillos en cajas de madera suspendidas para evitar que se deformen durante el transporte. Dejar caer un casquillo 10 cm puede deformarlo 0,05 mm y convertirlo en chatarra.
No arriesgue un eje principal de $50,000 para ahorrar $300 en un buje. Póngase en contacto con nuestro equipo de ingeniería hoy mismo con su modelo de trituradora (por ejemplo, HP300, GP200, Symons 4.25′) para asegurarse un buje C93700 que cumpla las rigurosas exigencias de la producción moderna de áridos.
"Datos de ingeniería fidedignos: Todas las especificaciones metalúrgicas críticas y las tolerancias dimensionales (por ejemplo, ±0,05 mm) se rigen estrictamente por la documentación maestra en inglés. Aunque se facilitan versiones localizadas como referencia operativa, la Original inglés sigue siendo la única autoridad vinculante en materia de inspección de calidad y conformidad técnica".





 Spanish
 English
 French
 German
 Russian
 Arabic
 Portuguese
 Turkish