
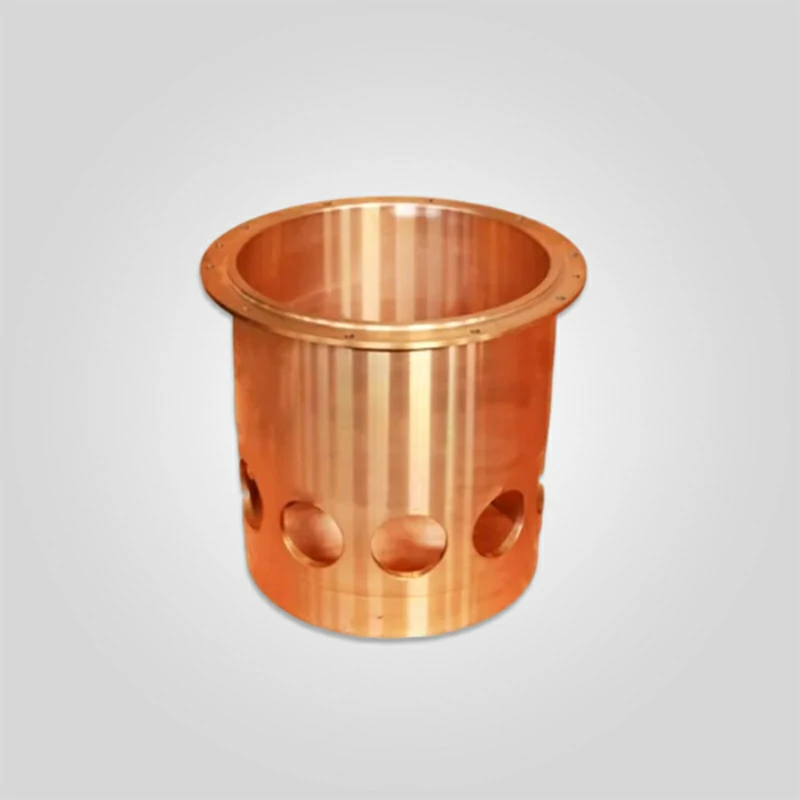
Bague de tête de broyeur à cône et bague excentrique intérieure - C93700 High-Leaded Tin Bronze - Compatibilité OEM (HP/GP/Symons)
Marques compatibles :Metso, Sandvik, Symons, Terex, FLSmidth
Modèles applicables :Série HP/GP (Metso), Série CH/CS (Sandvik), Diverses tailles Symons
Composition du matériau :Alliage de bronze de haute qualité (CuSn12, CuSn10Zn2)
Plage de dureté : 70-100 HB (dureté Brinell)
Capacité de charge :Conçue pour des forces d'écrasement extrêmes allant jusqu'à 500 MPa
Plage de température :-30°C à 200°C capacité opérationnelle
Finition de surface :Usinage de précision à Ra 0.8-1.6 μm
433 en stock
PRODUIT
Description
Faits saillants techniques : Tribologie, cinétique de solidification et efficacité hydrodynamique
Dans la hiérarchie tribologique d'un concasseur à cône, les Douille de tête (fréquente dans les modèles de Symons/Sandvik) et le Douille excentrique intérieure (conceptions Metso HP/GP) servent d'interface sacrificielle primaire entre l'arbre principal stationnaire et l'ensemble rotatif. Ces composants fonctionnent selon un régime de "lubrification mixte", passant d'une lubrification limite (contact métal-métal au démarrage) à une lubrification élastohydrodynamique complète (EHL) en cours de fonctionnement. L'intégrité structurelle de ces bagues n'est pas définie par le marketing de la marque, mais par la distribution des globules de plomb dans la matrice de cuivre et la concentricité géométrique par rapport à l'axe de la machine.
1. Architecture métallurgique : C93700 (SAE 64) et bronzes standard
Bien que le "gunmetal" générique (CuSn10) soit souvent vendu comme solution de remplacement, les bagues à haute performance requièrent ASTM B271 C93700 (Bronze étain à haute teneur en plomb). Les exigences tribologiques spécifiques d'un arbre de concasseur, dont le remplacement est coûteux, déterminent le choix du matériau :
- Le facteur d'intégration (Contenu principal 8.0-11.0%) : Les systèmes d'huile de concasseur sont sujets à la contamination par la poussière de silice (< 20μm) et les particules d'usure ferreuses. Un bronze dur standard (comme le bronze d'aluminium) piègera ces particules à la surface, transformant la bague en une meule qui raye l'arbre principal. Le C93700 contient des globules de plomb à usinage libre qui permettent aux particules dures de "couler" (s'incruster) dans la matrice, évitant ainsi d'endommager l'arbre.
- Conformité : Sous l'immense charge latérale du concassage (souvent supérieure à 200 tonnes), l'arbre principal fléchit légèrement (déformation élastique). Un bronze à haute teneur en plomb possède le module d'élasticité nécessaire pour se conformer à cette déformation sans charge sur les bords, en répartissant efficacement la zone de contrainte.
- Propriétés anti-grippage : En cas de rupture du film d'huile (défaillance de la pompe ou surcharge momentanée), le plomb s'étale sur l'arbre en acier, créant un film lubrifiant solide qui empêche un grippage catastrophique immédiat (soudure).
2. Processus de fabrication : Coulée centrifuge verticale
Le moulage statique au sable est strictement interdit pour les bagues de concasseurs critiques en raison du risque de porosité sous la surface. Nos bagues sont fabriquées en utilisant Moulage centrifuge vertical à des forces de rotation supérieures à 60G.
- Ségrégation des impuretés : La force G élevée pousse le métal pur, plus dense, vers la paroi du moule (le diamètre extérieur de la douille), tandis que les impuretés plus légères (sulfures, oxydes et bulles de gaz) sont poussées vers l'alésage central.
- Stratégie d'usinage : L'alésage intérieur "sale" est ensuite usiné (enlèvement de matière de 10 à 15 mm en général), laissant une microstructure dense à grains fins dans la zone de travail. Cela garantit que la surface du roulement est exempte de vides qui, autrement, perturberaient le coin d'huile hydrodynamique.
3. Métrologie géométrique : Concentricité et état de surface
Une bague n'est pas un simple cylindre, c'est un roulement de précision.
- TIR (Total Indicator Runout) : La concentricité entre le diamètre intérieur (ID) et le diamètre extérieur (OD) est maintenue dans les limites suivantes 0,05 mm. Si une bague est excentrée, elle crée un déséquilibre dynamique dans l'ensemble rotatif. Ce déséquilibre se manifeste par une "oscillation", ce qui entraîne un broyage inégal (ségrégation du produit) et accélère l'usure des joints.
- Rugosité de la surface (Ra) : Le diamètre intérieur est alésé au diamant pour obtenir une finition de Ra 0,8μm - 1,2μm. Cette plage spécifique est critique. Si elle est trop lisse ( 1,6μm), les aspérités pénètrent dans le film d'huile (généralement d'une épaisseur de 10 à 30μm), ce qui entraîne une usure abrasive rapide.
Tableau des spécifications : Paramètres physiques et mécaniques
Les données techniques suivantes reflètent les normes d'ingénierie de base pour nos bagues Premium C93700, compatibles avec les séries Metso HP, GP, Sandvik CH et Symons.
| Paramètres techniques | Valeur de la spécification | Norme d'ingénierie / Note |
|---|---|---|
| Désignation des composants | Douille excentrique intérieure / Douille de tête | Application spécifique |
| Qualité des matériaux | C93700 (SAE 64) Bronze étain à haute teneur en plomb | ASTM B271 / DIN 1705 |
| Composition chimique | Cu : 80%, Sn : 10%, Pb : 10% | Spectromètre vérifié |
| Résistance à la traction | ≥ 240 MPa (35 000 psi) | Intégrité structurelle |
| Limite d'élasticité (0.5% Ext) | ≥ 110 MPa (16 000 psi) | La résistance au pilonnage |
| Dureté (Brinell) | HBW 65 - 90 (10/1000 boule) | Optimisé pour la protection de l'arbre souple |
| Conductivité thermique | 47 W/m-K à 20°C | Essentiel pour la dissipation de la chaleur |
| Tolérance d'usinage | ISO 286-2 (IT6 / IT7) | Interférence Fit OD / Clearance ID |
| Finition de la surface (ID) | Ra 0,8μm - 1,2μm | Optimisation tribologique |
| Élongation | ≥ 8% | Mesure de la ductilité |
Plongée en profondeur : L'analyse des défaillances et le phénomène de "brûlure des bagues".
La défaillance la plus redoutée dans un concasseur à cône est la "brûlure de la bague" (grippage). Comprendre la physique de cette défaillance est la clé de la prévention.
1. Contraction thermique (effet de "fermeture")
Le bronze a un coefficient de dilatation thermique supérieur d'environ 50% à celui du boîtier excentrique en acier dans lequel il est pressé. Cependant, comme il est contraint par l'imposante pièce d'acier, il ne peut pas se dilater vers l'extérieur.
- Le mécanisme : Lorsque le broyeur chauffe (> 55°C), le bronze tente de se dilater. Contraint par le diamètre extérieur, le matériau croît vers l'intérieurréduisant ainsi le dégagement de l'ID.
- L'échec : Si le jeu initial est insuffisant (en raison d'une pièce de rechange de mauvaise qualité) ou si le broyeur fonctionne à une température trop élevée (température de retour de l'huile > 65°C), le jeu disparaît. Le film d'huile est cisaillé et le bronze s'accroche à l'arbre principal en acier. Le frottement génère une chaleur énorme qui fait fondre le plomb et le cuivre, ce qui soude la bague à l'arbre. Ce phénomène détruit généralement l'arbre principal, qui doit être remplacé.
2. Manque de lubrification
Les rainures d'huile dans la bague ne sont pas décoratives ; ce sont des canaux de dynamique des fluides.
- Logique de conception : Nos bagues sont dotées de rainures d'huile profondes et arrondies (typiquement hélicoïdales ou verticales en fonction de la conception de l'équipementier) avec des "poches d'écartement" aux points d'entrée.
- Le défaut : Les pièces de fonderie bon marché présentent souvent des rainures à arêtes vives. Le bord tranchant agit comme une lame d'essuie-glace, raclant l'huile. éteint l'arbre plutôt que de l'entraîner dans la zone de charge. Nous chanfreinons toutes les rainures d'huile pour garantir qu'elles favorisent la formation d'un coin.
Conseils de l'ingénieur : Installation, entretien et diagnostic
Le remplacement d'une douille de tête ou d'une douille excentrique est une opération mécanique de précision. La traiter comme un simple "échange de pièces" est une source de désastre.
Protocole 1 : Le "bain d'huile" (saturation de la porosité)
N'installez jamais une douille en bronze "sèche" à la sortie de la boîte.
- La physique : Même le bronze centrifuge présente une porosité de surface microscopique. Si elle est installée à sec, la bague absorbera l'apport initial d'huile comme une éponge, ce qui entraînera une pénurie momentanée lors de la première rotation.
- La procédure : Immerger la nouvelle bague dans un seau d'huile ISO VG 150 propre (ou toute autre qualité que vous utilisez) pendant au moins 2 heures avant l'installation. Si possible, chauffer l'huile à 40°C. Cela permet de pré-saturer les pores et d'assurer une lubrification immédiate.
Protocole 2 : L'ajustement cryogénique (glace sèche/azote)
Les bagues d'excentrique sont généralement montées en interférence (pressées) dans la pièce moulée de l'excentrique.
- N'utilisez PAS une presse seule : Forcer une douille en bronze dans un alésage en acier à température ambiante cisaillera la matière du diamètre extérieur de la douille ("grippage"), créant des crêtes qui déforment la géométrie du diamètre intérieur.
- La solution : Placer la douille dans de la glace sèche (CO2 solide, -78°C) pendant 3 heures. Le bronze se rétracte d'environ 0,1% à 0,15% de son diamètre (par exemple, un retrait de 0,3 mm sur une douille de 200 mm). Elle tombe alors dans le logement de l'excentrique avec une force nulle. Au fur et à mesure qu'il se réchauffe, il s'enclenche de façon parfaitement ronde.
Protocole 3 : Inspection de l'arbre
Avant de replacer l'excentrique sur l'arbre principal, vous devez inspecter la surface de l'arbre.
- La règle : Si vous sentez une rainure avec votre ongle sur la zone de roulement de l'arbre principal, vous ne pouvez pas installer une nouvelle bague. La rainure agit comme une lime.
- La limite : Si le diamètre de l'arbre est usé au-delà de la limite fixée par l'équipementier (généralement > 0,15 mm en dessous du diamètre nominal), le jeu est trop important. Un jeu important réduit la "rigidité" du film d'huile, ce qui permet à l'arbre de claquer contre la bague, entraînant une fissuration par fatigue du bronze. Mesurez l'arbre à l'aide d'un micromètre sur 3 hauteurs et 2 axes (X/Y) pour vérifier l'absence de sablier ou d'ovalisation.
Maintenance : Interprétation de l'analyse d'huile
L'analyse régulière de l'huile est votre système d'alerte précoce.
- Usure normale : Une tendance stable et faible du cuivre (Cu) et du plomb (Pb) (par exemple, une augmentation de 5 à 10 ppm par échantillon).
- L'"alerte rouge" : Un pic soudain de Plomb (Pb) suivi de Cuivre (Cu). Cela indique que la couche de plomb sacrificielle a été éliminée et que la matrice de cuivre est maintenant en train d'être broyée. Arrêtez immédiatement le broyeur et inspectez le filtre.
- Le test des "paillettes" : Ouvrez votre filtre à huile. Si vous voyez des paillettes dorées (bronze), la bague est défaillante. Si vous voyez des paillettes argentées (acier) et du bronze, la bague a déjà cédé et est en train de ronger l'arbre.
Pourquoi s'approvisionner chez nous ?
Nous ne vendons pas de "dimensions", nous vendons assurance métallurgique.
- Traçabilité : Chaque bague est estampillée d'un numéro de chaleur lié au rapport d'analyse spectrale de la fonderie.
- Emballage sûr : Le bronze est mou. Nous expédions les bagues dans des caisses en bois suspendues afin d'éviter qu'elles ne soient endommagées pendant le transport. Une chute de 10 cm sur une douille peut la déformer de 0,05 mm et la rendre inutilisable.
Ne risquez pas un arbre principal de $50 000 pour économiser $300 sur une bague. Contactez notre équipe d'ingénieurs dès aujourd'hui avec votre modèle de concasseur (par exemple, HP300, GP200, Symons 4.25′) pour obtenir une douille C93700 qui répond aux exigences rigoureuses de la production moderne d'agrégats.
"Données d'ingénierie faisant autorité : Toutes les spécifications métallurgiques critiques et les tolérances dimensionnelles (par exemple, ±0,05 mm) sont strictement régies par la documentation principale en anglais. Bien que des versions localisées soient fournies à des fins de référence opérationnelle, la version anglaise de la documentation est la plus récente. Original anglais reste la seule autorité contraignante en matière d'inspection de la qualité et de conformité technique".






 French
 English
 German
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish