
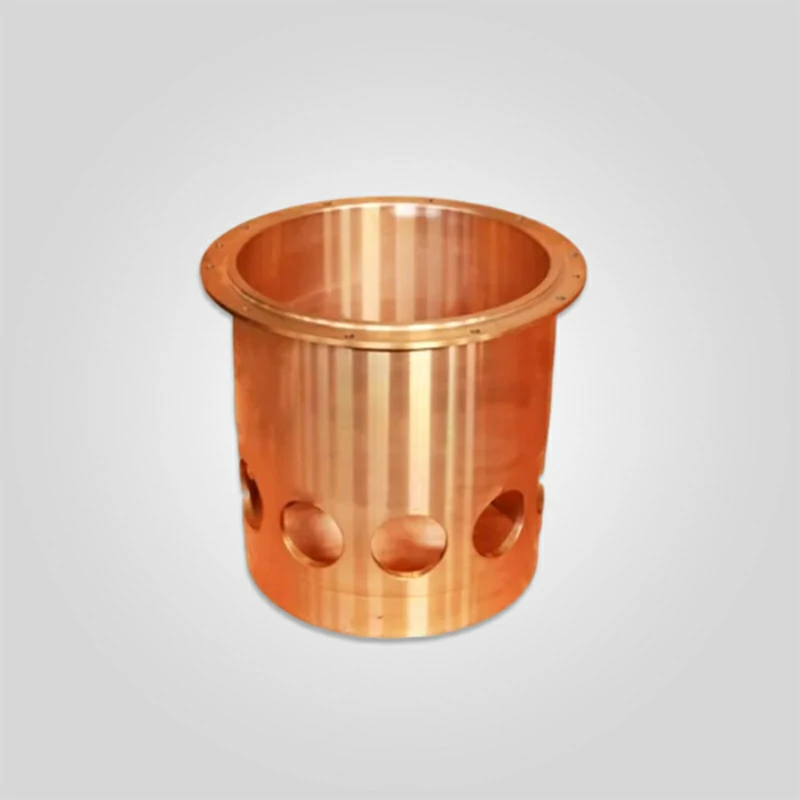
Втулка головки конусной дробилки и внутренняя эксцентриковая втулка | C93700 Высокопрочная оловянная бронза | Совместимость с OEM (HP/GP/Symons)
Совместимые марки: Metso, Sandvik, Symons, Terex, FLSmidth
Применяемые модели: серия HP/GP (Metso), серия CH/CS (Sandvik), различные размеры Symons
Состав материала: высококачественный бронзовый сплав (CuSn12, CuSn10Zn2)
Диапазон твердости: 70-100 HB (твердость по Бринеллю)
Грузоподъемность: рассчитана на экстремальные усилия дробления до 500 МПа
Диапазон температур: от -30°C до 200°C.
Обработка поверхности: прецизионная обработка до Ra 0,8-1,6 мкм
433 в наличии
ПРОДУКТ
Описание
Основные технические моменты: Трибология, кинетика затвердевания и гидродинамическая эффективность
В трибологической иерархии конусной дробилки Втулка головки (часто встречается в конструкциях Symons/Sandvik) и Внутренняя эксцентриковая втулка (конструкции Metso HP/GP) служат в качестве основного жертвенного интерфейса между неподвижным главным валом и вращающимся узлом. Эти компоненты работают в режиме "смешанной смазки", переходя от граничной смазки (контакт металла с металлом при запуске) к полной эластогидродинамической смазке (EHL) во время работы. Структурная целостность этих втулок определяется не маркетинговым брендом, а распределением глобул свинца в медной матрице и геометрической концентричностью относительно центральной линии машины.
1. Металлургическая архитектура: C93700 (SAE 64) в сравнении со стандартными бронзами
Хотя в качестве замены часто продается обычная "бронза" (CuSn10), для высокопроизводительных втулок требуется ASTM B271 C93700 (оловянная бронза с высоким содержанием свинца). Особые трибологические требования к валу дробилки, замена которого стоит дорого, определяют выбор материала:
- Фактор встраиваемости (Lead Content 8.0-11.0%): Масляные системы дробилок подвержены загрязнению кремниевой пылью (< 20 мкм) и частицами износа черных металлов. Стандартная твердая бронза (например, алюминиевая) задерживает эти частицы на поверхности, превращая втулку в шлифовальный круг, который задирает главный вал. C93700 содержит глобулы свинца свободной обработки, которые позволяют твердым частицам "погружаться" (внедряться) в матрицу, предотвращая повреждение вала.
- Соответствие: Под огромной боковой нагрузкой при дроблении (часто превышающей 200 тонн) главный вал слегка изгибается (упругая деформация). Высоколегированная бронза обладает модулем упругости, необходимым для того, чтобы соответствовать этому прогибу без краевой нагрузки, эффективно распределяя напряжение.
- Противозадирные свойства: В случае разрыва масляной пленки (отказ насоса или кратковременная перегрузка) свинец размазывается по стальному валу, создавая прочную смазочную пленку, которая предотвращает немедленное катастрофическое заклинивание (сварку).
2. Процесс производства: Вертикальное центробежное литье
Статическое литье в песок категорически запрещено для ответственных втулок дробилок из-за риска возникновения подповерхностной пористости. Наши втулки изготавливаются с использованием Вертикальное центробежное литье при силе вращения, превышающей 60G.
- Сегрегация примесей: Под действием силы тяжести более плотный чистый металл прижимается к стенке формы (наружный диаметр втулки), а более легкие примеси (сульфиды, оксиды и пузырьки газа) вытесняются в центральное отверстие.
- Стратегия обработки: Грязное" внутреннее отверстие затем обрабатывается (обычно 10-15 мм снятого материала), оставляя в рабочей зоне плотную, мелкозернистую микроструктуру. Это гарантирует отсутствие на поверхности подшипника пустот, которые в противном случае могли бы нарушить гидродинамический масляный клин.
3. Геометрическая метрология: Концентричность и чистота поверхности
Втулка - это не просто цилиндр, это прецизионный подшипник.
- TIR (полное биение индикатора): Концентричность между внутренним диаметром (ID) и наружным диаметром (OD) соблюдается в пределах 0,05 мм. Если втулка расположена эксцентрично, она создает динамический дисбаланс во вращающемся узле. Этот дисбаланс проявляется в виде "шатания", что приводит к неравномерному дроблению (сегрегации продукта) и ускоряет износ уплотнений.
- Шероховатость поверхности (Ra): Идентификатор имеет алмазную расточку с чистовой обработкой Ra 0,8 мкм - 1,2 мкм. Этот конкретный диапазон имеет решающее значение. Если поверхность слишком гладкая ( 1,6 мкм), абрисы проникают в масляную пленку (обычно толщиной 10-30 мкм), вызывая быстрый абразивный износ.
Технические характеристики Таблица: Физические и механические параметры
Приведенные ниже технические данные отражают базовые инженерные стандарты для наших втулок Premium C93700, совместимых с сериями Metso HP, GP, Sandvik CH и Symons.
| Технические параметры | Значение спецификации | Инженерный стандарт / примечание |
|---|---|---|
| Назначение компонентов | Внутренняя эксцентриковая втулка / втулка головки | Специфика применения |
| Класс материала | C93700 (SAE 64) Оловянная бронза с высоким содержанием свинца | ASTM B271 / DIN 1705 |
| Химический состав | Cu: 80%, Sn: 10%, Pb: 10% | Спектрометр проверен |
| Прочность на разрыв | ≥ 240 МПа (35 000 фунтов на кв. дюйм) | Структурная целостность |
| Предел текучести (0,5% Ext) | ≥ 110 МПа (16 000 фунтов на кв. дюйм) | Сопротивление выбиванию |
| Твердость (Бринелль) | HBW 65 - 90 (10/1000 балов) | Оптимизирован для защиты мягких валов |
| Теплопроводность | 47 Вт/м-К при 20°C | Критически важен для рассеивания тепла |
| Допуск на обработку | ISO 286-2 (IT6 / IT7) | Взаимозависимость OD / ID зазора |
| Отделка поверхности (ID) | Ra 0,8 мкм - 1,2 мкм | Трибологически оптимизированный |
| Удлинение | ≥ 8% | Мера пластичности |
Глубокое погружение: Анализ отказов и феномен "сгорания втулки"
Наиболее опасной неисправностью конусной дробилки является "сгорание втулки" (заедание). Понимание физики этой поломки - ключ к ее предотвращению.
1. Тепловое сжатие (эффект "закрытия")
Коэффициент теплового расширения бронзы примерно на 50% выше, чем у стального корпуса эксцентрика, в который она запрессована. Однако, поскольку она ограничена массивной стальной отливкой, она не может расширяться наружу.
- Механизм: При нагревании дробилки (> 55°C) бронза пытается расшириться. Сдерживаемый наружным диаметром, материал растет внутрьуменьшая зазор между идентификаторами.
- Неудача: Если первоначальный зазор недостаточен (из-за некачественной детали вторичного рынка) или дробилка работает слишком горячо (температура возврата масла > 65°C), зазор исчезает. Масляная пленка срезается, и бронза прижимается к стальному главному валу. В результате трения выделяется большое количество тепла, расплавляя свинец и медь, что эффективно приваривает втулку к валу. Как правило, это приводит к разрушению главного вала, требуя его замены.
2. Недостаток смазки
Масляные канавки во втулке не являются декоративными, это гидродинамические каналы.
- Логика проектирования: Наши втулки имеют глубокие радиусные масляные канавки (обычно спиралевидные или вертикальные, в зависимости от конструкции OEM) с "распределительными карманами" в местах входа.
- Дефект: Дешевые отливки часто имеют канавки с острыми краями. Острый край действует как щетка стеклоочистителя, соскабливая масло с сайта вал, а не втягивать его в зону нагрузки. Мы снимаем фаски со всех масляных канавок, чтобы гарантировать, что они способствуют образованию клина.
Советы инженера: Установка, обслуживание и диагностика
Замена втулки головки или эксцентриковой втулки - это точная механическая операция. Отношение к ней как к простой "замене деталей" чревато катастрофой.
Протокол 1: "Пропитывание маслом" (насыщение пористости)
Никогда не устанавливайте бронзовую втулку "насухо" из коробки.
- Физика: Даже центробежная бронза имеет микроскопическую поверхностную пористость. Если втулка установлена насухо, она будет впитывать начальное количество масла, как губка, что приведет к кратковременному голоданию при первом вращении.
- Процедура: Погрузите новую втулку в ведро с чистым маслом ISO VG 150 (или любым другим, которое вы используете) как минимум на 2 часа перед установкой. По возможности подогрейте масло до 40°C. Это предварительно насыщает поры и обеспечивает немедленное смазывание.
Протокол 2: Криогенная установка (сухой лед/азот)
Эксцентриковые втулки обычно устанавливаются (запрессовываются) в эксцентриковую отливку.
- НЕ используйте пресс в одиночку: При вдавливании бронзовой втулки в стальное отверстие при температуре окружающей среды происходит срезание материала с наружного диаметра втулки ("галтование"), в результате чего образуются выступы, искажающие геометрию внутреннего диаметра.
- Решение: Поместите втулку в сухой лед (твердый CO2, -78°C) на 3 часа. Бронза уменьшится примерно на 0,1% - 0,15% своего диаметра (например, усадка 0,3 мм для втулки диаметром 200 мм). Затем она опустится в корпус эксцентрика с нулевым усилием. По мере нагрева она зафиксируется в идеально круглом положении.
Протокол 3: Осмотр вала
Перед тем как надеть эксцентрик на главный вал, необходимо осмотреть поверхность вала.
- Правило: Если вы чувствуете ногтем канавку в области подшипника главного вала, вы не можете установить новую втулку. Канавка будет действовать как напильник.
- Предел: Если диаметр вала изношен более чем на 0,15 мм (обычно >0,15 мм ниже номинального), зазор будет слишком большим. Большой зазор уменьшает "жесткость" масляной пленки, позволяя валу ударяться о втулку, что приводит к усталостному растрескиванию бронзы. Измерьте вал микрометром на 3 высотах и по 2 осям (X/Y), чтобы проверить на наличие песочных часов или овальности.
Техническое обслуживание: Интерпретация результатов анализа масла
Регулярный анализ масла - это система раннего предупреждения.
- Нормальный износ: Устойчивая тенденция к снижению содержания меди (Cu) и свинца (Pb) (например, повышение на 5-10 ppm на образец).
- Красная тревога": Внезапный всплеск Свинец (Pb) после Медь (Cu). Это указывает на то, что жертвенный слой свинца стерся, и медная матрица теперь измельчается. Немедленно остановите дробилку и осмотрите фильтр.
- Тест "Блеск": Вскройте масляный фильтр. Если вы видите золотистые хлопья (бронза), втулка выходит из строя. Если вы видите серебристые хлопья (сталь) и бронзу, втулка уже вышла из строя и разъедает вал.
Почему стоит обратиться к нам?
Мы не продаем "размеры", мы продаем металлургическое обеспечение.
- Прослеживаемость: На каждую втулку наносится номер нагрева, связанный с отчетом литейного завода по спектральному анализу.
- Безопасная упаковка: Бронза мягкая. Мы отправляем втулки в подвешенных деревянных ящиках, чтобы предотвратить некруглые повреждения во время транспортировки. Если уронить втулку на 10 см, она может деформироваться на 0,05 мм и превратиться в лом.
Не рискуйте главным валом стоимостью $50 000, чтобы сэкономить $300 на втулке. Свяжитесь с нашей командой инженеров сегодня, указав модель вашей дробилки (например, HP300, GP200, Symons 4.25′), чтобы получить втулку C93700, которая отвечает жестким требованиям современного производства агрегатов.
"Авторитетные инженерные данные: Все критические металлургические характеристики и допуски на размеры (например, ±0,05 мм) строго регламентируются основной документацией на английском языке. Несмотря на то, что локализованные версии предоставляются для оперативного ознакомления, они Английский оригинал остается единственным обязательным органом контроля качества и технического соответствия".





 Russian
 English
 French
 German
 Spanish
 Arabic
 Portuguese
 Turkish