
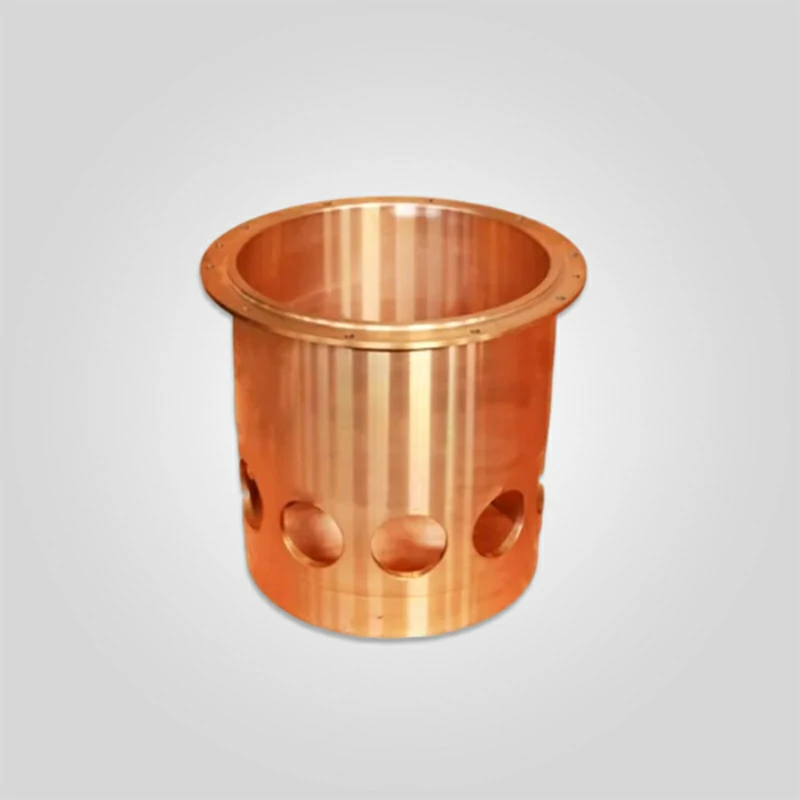
Casquilho da cabeça do triturador de cone e casquilho excêntrico interior | Bronze estanhado com chumbo elevado C93700 | Compatibilidade OEM (HP/GP/Symons)
Marcas compatíveis :Metso, Sandvik, Symons, Terex, FLSmidth
Modelos aplicáveis: Série HP/GP (Metso), Série CH/CS (Sandvik), Vários tamanhos Symons
Composição do material: Liga de bronze de alta qualidade (CuSn12, CuSn10Zn2)
Faixa de dureza: 70-100 HB (Dureza Brinell)
Capacidade de carga: Concebida para forças de esmagamento extremas até 500 MPa
Gama de temperaturas: -30°C a 200°C de capacidade operacional
Acabamento da superfície: maquinado com precisão para Ra 0,8-1,6 μm
433 em stock
PRODUTO
Descrição
Destaques técnicos: Tribologia, cinética de solidificação e eficiência hidrodinâmica
Na hierarquia tribológica de um triturador de cone, a Bucha de cabeça (comum nos projectos Symons/Sandvik) e o Casquilho excêntrico interior (modelos Metso HP/GP) servem como interface primária de sacrifício entre o veio principal estacionário e o conjunto rotativo. Estes componentes funcionam sob um regime de "Lubrificação Mista", transitando entre a lubrificação de fronteira (contacto metal-metal durante o arranque) e a lubrificação elasto-hidrodinâmica total (EHL) durante o funcionamento. A integridade estrutural destes casquilhos não é definida pelo marketing da marca, mas pela distribuição dos glóbulos de chumbo na matriz de cobre e pela concentricidade geométrica relativamente à linha central da máquina.
1. Arquitetura Metalúrgica: C93700 (SAE 64) vs. Bronzes Standard
Embora o "gunmetal" genérico (CuSn10) seja frequentemente vendido como um substituto, os casquilhos de alto desempenho requerem ASTM B271 C93700 (bronze estanho com chumbo elevado). As exigências tribológicas específicas de um veio de triturador - cuja substituição é dispendiosa - determinam a escolha do material:
- O fator de incorporação (Conteúdo de chumbo 8.0-11.0%): Os sistemas de óleo de triturador são propensos à contaminação por pó de sílica (< 20μm) e partículas de desgaste ferroso. Um bronze duro normal (como o bronze de alumínio) retém estas partículas na superfície, transformando o casquilho numa mó que risca o veio principal. O C93700 contém glóbulos de chumbo de maquinagem livre que permitem que as partículas duras se "afundem" (incorporem) na matriz, evitando danos no veio.
- Conformabilidade: Sob a imensa carga lateral de esmagamento (muitas vezes superior a 200 toneladas), o eixo principal inclina-se ligeiramente (deformação elástica). Um bronze com alto teor de chumbo tem o módulo de elasticidade necessário para se conformar a esta deformação sem sobrecarregar as extremidades, distribuindo eficazmente a área de tensão.
- Propriedades antiaderentes: Em caso de rutura da película de óleo (avaria da bomba ou sobrecarga momentânea), o chumbo espalha-se pelo veio de aço, criando uma película lubrificante sólida que evita uma gripagem catastrófica imediata (soldadura).
2. Processo de fabrico: Fundição centrífuga vertical
A fundição estática em areia é estritamente proibida para casquilhos críticos de trituradores devido ao risco de porosidade subsuperficial. Os nossos casquilhos são fabricados com Fundição centrífuga vertical a forças de rotação superiores a 60G.
- Segregação de impurezas: A elevada força G conduz o metal puro mais denso para a parede do molde (o diâmetro externo do casquilho), enquanto as impurezas mais leves (sulfuretos, óxidos e bolhas de gás) são forçadas para o furo central.
- Estratégia de maquinagem: O furo interior "sujo" é subsequentemente maquinado (normalmente 10-15 mm de remoção de material), deixando uma microestrutura densa e de grão fino na zona de trabalho. Isto assegura que a superfície da chumaceira está livre de vazios que, de outra forma, perturbariam a cunha hidrodinâmica de óleo.
3. Metrologia geométrica: Concentricidade e acabamento de superfícies
Um casquilho não é apenas um cilindro; é um rolamento de precisão.
- TIR (Total Indicator Runout): A concentricidade entre o diâmetro interior (ID) e o diâmetro exterior (OD) é mantida dentro de 0,05 mm. Se um casquilho for excêntrico, cria um desequilíbrio dinâmico no conjunto rotativo. Esse desequilíbrio se manifesta como "oscilação", fazendo com que o britador triture de forma desigual (produto segregado) e acelerando o desgaste da vedação.
- Rugosidade da superfície (Ra): O ID é perfurado com diamante para um acabamento de Ra 0,8μm - 1,2μm. Esta gama específica é crítica. Se for demasiado lisa ( 1,6μm), as asperezas penetram na película de óleo (normalmente com 10-30μm de espessura), provocando um desgaste abrasivo rápido.
Tabela de especificações: Parâmetros físicos e mecânicos
Os dados técnicos que se seguem reflectem as normas de engenharia de base para os nossos casquilhos Premium C93700, compatíveis com as séries Metso HP, GP, Sandvik CH e Symons.
| Parâmetros técnicos | Valor da especificação | Norma de engenharia / Nota |
|---|---|---|
| Designação do componente | Casquilho excêntrico interior / Casquilho da cabeça | Aplicação específica |
| Grau do material | C93700 (SAE 64) Bronze estanho com chumbo elevado | ASTM B271 / DIN 1705 |
| Composição química | Cu: 80%, Sn: 10%, Pb: 10% | Espectrómetro Verificado |
| Resistência à tração | ≥ 240 MPa (35.000 psi) | Integridade estrutural |
| Resistência ao escoamento (0.5% Ext) | ≥ 110 MPa (16.000 psi) | Resistência ao Pounding Out |
| Dureza (Brinell) | HBW 65 - 90 (10/1000 Bola) | Optimizado para proteção do veio macio |
| Condutividade térmica | 47 W/m-K a 20°C | Crítico para a dissipação de calor |
| Tolerância de maquinagem | ISO 286-2 (IT6 / IT7) | Encaixe de interferência OD / ID de folga |
| Acabamento da superfície (ID) | Ra 0,8μm - 1,2μm | Optimizado em termos tribológicos |
| Alongamento | ≥ 8% | Medida de ductilidade |
Mergulho profundo: Análise de falhas e o fenómeno de "queima de buchas
A falha mais temida num triturador de cone é a "queima da bucha" (gripagem). Compreender a física desta falha é fundamental para a sua prevenção.
1. Contração térmica (o efeito de "fechamento")
O bronze tem um coeficiente de expansão térmica cerca de 50% superior ao da caixa excêntrica de aço em que é pressionado. No entanto, devido ao facto de estar limitado pela fundição maciça de aço, não pode expandir-se para fora.
- O mecanismo: Quando a trituradora aquece (> 55°C), o bronze tenta expandir-se. Limitado pelo diâmetro externo, o material cresce para dentro, reduzindo a folga de identificação.
- O fracasso: Se a folga inicial for insuficiente (devido a uma peça pós-venda de má qualidade) ou se o triturador funcionar demasiado quente (> 65°C de temperatura de retorno do óleo), a folga desaparece. A película de óleo é cortada e o bronze agarra-se ao veio principal de aço. A fricção gera um calor enorme, derretendo o chumbo e o cobre, o que efetivamente solda o casquilho ao veio. Isto normalmente destrói o veio principal, exigindo a sua substituição.
2. Falta de lubrificação
As ranhuras de óleo no casquilho não são decorativas; são canais fluidodinâmicos.
- Lógica de conceção: Os nossos casquilhos apresentam ranhuras de óleo profundas e radiais (tipicamente helicoidais ou verticais, dependendo do design do OEM) com "bolsas de espalhamento" nos pontos de entrada.
- O defeito: As peças fundidas baratas têm frequentemente ranhuras com arestas afiadas. Uma borda afiada actua como uma lâmina de limpeza, raspando o óleo desligado o veio em vez de o puxar para a zona de carga. Chanframos todas as ranhuras de óleo para garantir que promovem a formação de cunhas.
Conselhos do engenheiro: Instalação, manutenção e diagnóstico
A substituição de um casquilho da cabeça ou de um casquilho excêntrico é uma operação mecânica de precisão. Tratá-la como uma simples "troca de peças" é um convite ao desastre.
Protocolo 1: A "imersão em óleo" (saturação da porosidade)
Nunca instale um casquilho de bronze "seco" fora da caixa.
- A Física: Mesmo o bronze centrífugo tem uma porosidade superficial microscópica. Se for instalado a seco, o casquilho absorverá o fornecimento inicial de óleo como uma esponja, levando a uma fome momentânea durante a primeira rotação.
- O procedimento: Submergir o novo casquilho num balde de óleo ISO VG 150 limpo (ou do tipo que utilizar) durante pelo menos 2 horas antes da instalação. Se possível, aquecer o óleo a 40°C. Isto pré-satura os poros e assegura uma lubrificação imediata.
Protocolo 2: O ajuste criogénico (gelo seco/nitrogénio)
Os casquilhos excêntricos são normalmente encaixados por interferência (pressionados) na fundição excêntrica.
- NÃO utilizar apenas uma prensa: Forçar um casquilho de bronze num furo de aço à temperatura ambiente irá cisalhar o material do diâmetro externo do casquilho ("galling"), criando sulcos que distorcem a geometria do diâmetro interno.
- A solução: Embalar o casquilho em gelo seco (CO2 sólido, -78°C) durante 3 horas. O bronze encolherá aproximadamente 0,1% a 0,15% do seu diâmetro (por exemplo, 0,3mm de encolhimento num casquilho de 200mm). Em seguida, cairá no alojamento do excêntrico com força zero. À medida que aquece, encaixa no lugar perfeitamente redondo.
Protocolo 3: Inspeção do veio
Antes de voltar a deslizar o conjunto excêntrico sobre o veio principal, é necessário inspecionar a superfície do veio.
- A regra: Se conseguir sentir uma ranhura com a unha na área do rolamento do veio principal, não pode instalar um casquilho novo. A ranhura actuará como uma lima.
- O limite: Se o diâmetro do veio estiver desgastado mais do que o limite OEM (normalmente >0,15 mm abaixo do nominal), a folga será demasiado grande. Uma folga grande reduz a "rigidez" da película de óleo, permitindo que o veio bata contra o casquilho, levando à fissuração por fadiga do bronze. Medir o veio com um micrómetro em 3 alturas e 2 eixos (X/Y) para verificar se existe uma forma de ampulheta ou ovalização.
Manutenção: Interpretar a análise do óleo
A análise regular do óleo é o seu sistema de alerta precoce.
- Desgaste normal: Uma tendência baixa e constante de cobre (Cu) e chumbo (Pb) (por exemplo, aumento de 5-10 ppm por amostra).
- O "Alerta Vermelho": Um pico súbito de Chumbo (Pb) seguido de Cobre (Cu). Isto indica que a camada sacrificial de chumbo foi removida e que a matriz de cobre está agora a moer. Parar imediatamente o triturador e inspecionar o filtro.
- O teste do "brilho": Abra o seu filtro de óleo. Se vir flocos dourados (bronze), o casquilho está a falhar. Se vir flocos prateados (aço) e bronze, o casquilho já falhou e está a comer o veio.
Porquê comprar-nos?
Não vendemos "dimensões"; vendemos garantia metalúrgica.
- Rastreabilidade: Cada casquilho é carimbado com um número de calor ligado ao relatório de análise espetral da fundição.
- Embalagem segura: O bronze é macio. Enviamos os casquilhos em caixas de madeira suspensas para evitar danos fora do sítio durante o transporte. Deixar cair um casquilho 10cm pode deformá-lo em 0,05mm, tornando-o sucata.
Não arrisque um eixo principal de $50.000 para economizar $300 em uma bucha. Entre em contato com nossa equipe de engenharia hoje mesmo com seu modelo de britador (por exemplo, HP300, GP200, Symons 4,25′) para garantir uma bucha C93700 que atenda às rigorosas demandas da produção moderna de agregados.
"Dados de engenharia autorizados: Todas as especificações metalúrgicas críticas e tolerâncias dimensionais (por exemplo, ±0,05 mm) são estritamente regidas pela documentação principal em inglês. Embora sejam fornecidas versões localizadas para referência operacional, a Original em inglês continua a ser a única autoridade vinculativa em matéria de inspeção da qualidade e de conformidade técnica".






 Portuguese
 English
 French
 German
 Spanish
 Russian
 Arabic
 Turkish