

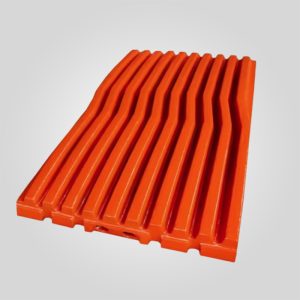
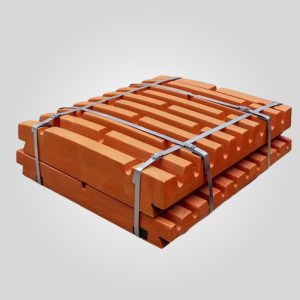
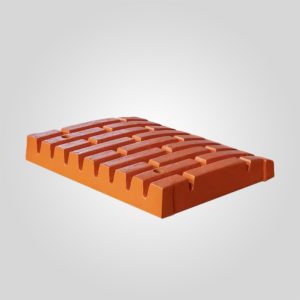
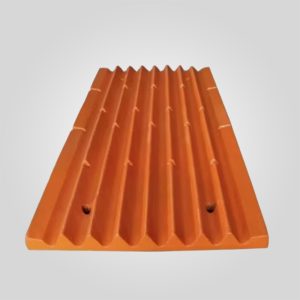
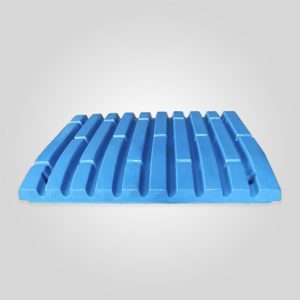
Revestimentos laterais do triturador de mandíbulas Otimização metalúrgica para resistência à abrasão e proteção estrutural da estrutura
Vida útil prolongada: 40% mais longa do que as chapas normais devido ao aço manganês resistente ao impacto
Proteção contra sobrecarga: O design de sacrifício evita danos na estrutura do triturador
Ajuste de precisão: a tolerância dimensional de ±0,5 mm garante um alinhamento perfeito da estrutura
Resistência à corrosão: O revestimento especial minimiza a degradação da ferrugem
182 em stock
PRODUTO
Descrição
Placas de bochecha do triturador de mandíbulas, engenharia metalúrgica, cinética do desgaste e estratégias de proteção da estrutura
Na hierarquia da manutenção do britador de mandíbulas, as placas de revestimento lateral - muitas vezes referidas como placas de bochecha - são frequentemente subvalorizadas em comparação com as matrizes primárias da mandíbula. No entanto, o seu papel estrutural é crítico: servem como barreira de sacrifício que protege as paredes laterais da estrutura principal do triturador contra a abrasão catastrófica e a deformação por impacto. Uma falha no sistema de placas de bochecha não requer apenas a substituição de uma peça; expõe o aço estrutural ASTM A514 da estrutura do triturador ao fluxo direto de material. Uma vez que a estrutura lateral esteja comprometida por goivagem ou erosão "wash-out", as reparações de soldadura no local conduzem frequentemente a concentrações de tensão térmica, exigindo um recozimento dispendioso de alívio de tensões ou a substituição total da estrutura, que custa mais de $80.000.
Esta análise técnica avalia as placas de bochecha de uma perspetiva rigorosa de engenharia de materiais. Iremos dissecar a mecânica de endurecimento por trabalho das ligas de manganês, analisar as tolerâncias dimensionais necessárias para evitar a compactação de finos e fornecer dados acionáveis para otimizar a vida útil em aplicações com elevado teor de sílica (>15% SiO2).
Composição metalúrgica e mecânica de endurecimento por trabalho
O desempenho de uma placa de bochecha é definido pela sua capacidade de equilibrar a ductilidade (para absorver o impacto) e a dureza da superfície (para resistir à abrasão por deslizamento). Utilizamos três classes metalúrgicas primárias, cada uma concebida para ambientes de britagem específicos.
1. Mn18Cr2 (ASTM A128 Grau C) A norma da indústria
Ao contrário do legado Mn13Cr2, a liga Mn18Cr2 aumenta o teor de manganês para 17-19% e de carbono para 1,1-1,5%. Esta mudança estabiliza a microestrutura austenítica. Sob cargas de impacto superiores a 30 MPa, a estrutura da rede superficial transforma-se de austenite em martensite.
Comportamento técnico: O componente é instalado com uma dureza de base de aprox. 220 HBW. Durante o funcionamento, a superfície endurece até 500-550 HBW (aprox. 52 HRC), enquanto o núcleo permanece dúctil (200 HBW) para impedir a propagação de fissuras.
Aplicação: Trituração primária de basalto, granito e pedra de rio com resistências à compressão até 320 MPa.
2. Mn22Cr2 (super-alto manganês) para impactos extremos
Com o teor de manganês aumentado para 21-23%, esta liga apresenta uma taxa acelerada de endurecimento por trabalho. Foi concebida para aplicações em que as placas Mn18 normais se deformam ou "cogumelos" antes de poderem endurecer suficientemente.
Comportamento técnico: Atinge uma dureza de superfície >55 HRC sob forte impacto.
Aplicação: Extração de rocha dura (minério de ferro, minério de cobre) e grandes dimensões de alimentação (>600mm) onde a energia de impacto é elevada.
3. Liga de crómio elevado (ASTM A532) para abrasão pura
Para aplicações secundárias ou reciclagem onde o impacto é baixo mas a abrasão é extrema, os aços manganês não endurecem e desgastam-se prematuramente. O ferro com elevado teor de crómio utiliza a precipitação de carbonetos para atingir a dureza inicial.
Comportamento técnico: Dureza de >60 HRC imediatamente após a instalação. A natureza frágil requer ambientes de impacto zero.
Aplicação: Reciclagem de asfalto, processamento de areia de sílica altamente abrasiva.
Especificações pormenorizadas dos materiais
| Grau do material | Composição química (Peso %) | Dureza inicial (HBW) | Potencial de endurecimento por trabalho (HRC) | Impacto Charpy (J @ -20°C) |
|---|---|---|---|---|
| Mn13Cr2 | C:1.0-1.3, Mn:11-14, Cr:1.5-2.0 | 190-210 | 46-48 | ≥ 80J |
| Mn18Cr2 | C:1.1-1.5, Mn:17-19, Cr:1.8-2.5 | 210-230 | 50-55 | ≥ 100J |
| Mn22Cr2 | C:1.1-1.4, Mn:21-23, Cr:1.8-2.5 | 220-240 | 55-58 | ≥ 120J |
| Cromado alto | C:2.0-3.3, Cr:23-27, Mo:0.5-1.5 | 600+ | 60-64 (constante) | < 10J (frágil) |
Processo de fabrico e precisão dimensional
A vida útil de uma placa de bochecha não é ditada apenas pela química; a integridade da fundição e a tolerância dimensional são igualmente decisivas. O encaixe frouxo permite o "empacotamento fino" - a acumulação de pó entre o revestimento e a armação. Este empacotamento de material cria pontos de pressão localizados que podem fazer inchar o aço da armação ou partir os parafusos do revestimento sob carga.
- Método de fundição Utilizamos V-Process (Vacuum Sealed Molding) ou Fundição em Areia de Resina em vez de areia verde. Isto garante acabamentos de superfície de Ra 12,5 ou superior e minimiza defeitos de fundição como inclusões de areia.
- Recozimento de solução As peças fundidas são aquecidas a 1050°C-1100°C e mantidas durante 1 hora por polegada de espessura para dissolver os carbonetos na matriz austenítica.
- Dissipação de água O arrefecimento rápido evita a precipitação de carbonetos nos limites dos grãos, garantindo a tenacidade. Um arrefecimento incorreto conduz a placas frágeis que fissuram em 100 horas.
- Tolerâncias de maquinagem: Os orifícios dos parafusos e as superfícies de contacto são maquinados por CNC com tolerâncias de ±0,5 mm. Esta precisão garante que as placas superiores e inferiores se alinham perfeitamente sem criar "degraus" que aceleram o desgaste localizado.
Análise da vida útil do desgaste vs. dureza do mineral
A previsão da vida útil baseia-se no índice de trabalho de ligação (Wi) e na dureza Mohs do material de alimentação. Os dados seguintes são derivados de registos de campo em operações de 10 horas/dia.
| Tipo de mineral | Dureza de Mohs | Seleção do tipo de material | Tempo de vida projetado | Mecanismo de desgaste |
|---|---|---|---|---|
| Calcário / Dolomite | 3 – 4 | Mn13Cr2 | 12 - 16 meses | Abrasão de baixa tensão |
| Cascalho de rio / Basalto | 5 – 6 | Mn18Cr2 | 8 - 12 meses | Impacto e goivagem |
| Granito (com alto teor de sílica) | 6 – 7 | Mn18Cr2 / Mn22Cr2 | 4 - 7 meses | Retificação de alta tensão |
| Quartzito / Minério de ferro | 7+ | Mn22Cr2 | 3 - 5 meses | Microfissuração e fragmentação |
Engenharia de compatibilidade de modelos OEM
Os nossos padrões de fundição são objeto de engenharia inversa a partir de dados geométricos do OEM para garantir o alinhamento dos furos dos parafusos e o encaixe das cunhas. Não utilizamos moldes "universais"; são mantidos padrões específicos para gerações distintas de trituradores (por exemplo, distinção entre Metso C100 e C100N).
Metso® Nordberg Série C
- Legado: C80, C100, C110, C125, C140
- Nova Geração: C106, C116, C120, C130, C150, C160
- Configuração: Modelos de uma peça e de duas peças (superior/inferior) disponíveis.
Sandvik® / Extec
- Série CJ: CJ409, CJ411, CJ412, CJ612, CJ613
- Série JM: JM806, JM907, JM1108, JM1208
- Caraterísticas: Espessura optimizada para caixas de maxilas resistentes.
Terex® Finlay & Pegson
- Modelos: J-1175, J-1170, J-1480, XA400, XR400
- Unidades móveis: Projectos optimizados em termos de peso para trituradores montados em lagartas.
McCloskey® Internacional
- Série J: J40, J44, J45, J50, J55
- Atualização: Disponível em Mn22 para intervalos de manutenção alargados.
Custo total de propriedade (TCO) e análise de valor
A aquisição de peças de desgaste do mercado pós-venda prende frequentemente os operadores num ciclo de "falsa economia". Uma placa de bochecha genérica com um preço 20% mais baixo do que uma placa Mn18Cr2 concebida pode parecer atractiva. No entanto, considere a metalurgia: as fundições genéricas saltam frequentemente o ciclo de tratamento térmico preciso para poupar custos de energia, resultando numa placa com carbonetos não dissolvidos.
A cascata de fracassos:
1. Fissuras de placas frágeis sob impacto na Semana 3.
2. A paragem não planeada requer 8 horas de arrefecimento e 6 horas de mão de obra (custo de $3,000+).
3. Perda de produção de 4.000 toneladas de inertes (cerca de $40.000 de receitas).
4. Risco de danos no quadro se a fissura passar despercebida.
As nossas placas de engenharia são testadas para garantir a homogeneidade da microestrutura, assegurando taxas de desgaste previsíveis que se alinham com os seus intervalos de manutenção programados (SMI).
Conselhos de campo do engenheiro: Instalação e manutenção
O imperativo da "cama
Nunca instale as placas de bochecha diretamente, metal com metal, contra uma estrutura desgastada. Com o tempo, a estrutura do triturador desenvolve pequenas ondulações. Recomendo vivamente a aplicação de uma camada de vedante de silicone para trabalhos pesados ou uma folha de apoio de borracha fina entre a estrutura e a placa de bochecha durante a instalação. Isto preenche os espaços vazios, evita a vibração "chatter" e, mais importante, impede que o pó de sílica ultrafino se acumule atrás da placa. Os finos acumulados actuam como um aríete hidráulico, fazendo saltar a placa para fora e partindo os parafusos de retenção.
Estratégia de rotação
Numa pedreira de granito de 600 TPH, observámos que as placas da face inferior estavam a desgastar-se 40% mais rapidamente do que as superiores devido à maior densidade de material na zona de descarga. No entanto, muitos operadores limitavam-se a deitar fora o conjunto. Implementámos um protocolo de rotação: para trituradores com designs simétricos superior/inferior (como alguns modelos da Série C), rodar as placas de cima para baixo ao fim de 50% de vida útil. Esta simples alteração de procedimento prolongou a vida útil efectiva do conjunto em 2,5 meses, poupando ao cliente $18.000 por ano na aquisição de peças.
Protocolos de garantia de qualidade
As nossas instalações de fabrico funcionam de acordo com as normas ISO 9001:2015, com um rigoroso processo de validação em 4 etapas para cada lote:
- Análise espetral: Verificação dos teores de C, Mn, Cr, Si, e P/S (Fósforo mantido < 0,04% para evitar a falta de frio).
- Verificação da microestrutura: Ampliação de 500x para garantir uma estrutura austenítica >95% e uma solução adequada de carbonetos.
- Mapeamento Dimensional: Varrimento a laser dos pontos de montagem para garantir que o desvio não excede ±0,5 mm.
- Inspeção com Penetrante de Corante (DPI): Realizado em áreas de alta tensão (furos de parafusos) para detetar micro-fracturas superficiais.
Ao controlar a química, o tratamento térmico e a geometria, transformamos a placa de bochecha de um simples consumível numa proteção de engenharia de precisão para o seu bem de capital.
"Dados de engenharia autorizados: Todas as especificações metalúrgicas críticas e tolerâncias dimensionais (por exemplo, ±0,05 mm) são estritamente regidas pela documentação principal em inglês. Embora sejam fornecidas versões localizadas para referência operacional, a Original em inglês continua a ser a única autoridade vinculativa em matéria de inspeção da qualidade e de conformidade técnica".
 Portuguese
 English
 French
 German
 Spanish
 Russian
 Arabic
 Turkish