

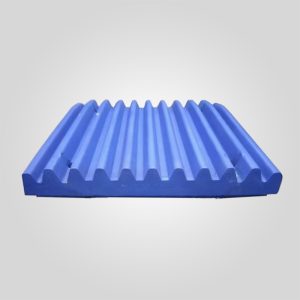
Revêtements latéraux du concasseur à mâchoires Optimisation métallurgique pour la résistance à l'abrasion et la protection du cadre structurel
Durée de vie prolongée : 40% plus longue que les plaques standard grâce à l'acier au manganèse résistant aux chocs
Protection contre les surcharges : La conception sacrificielle permet d'éviter d'endommager le châssis du concasseur
Ajustement de précision : la tolérance dimensionnelle de ±0,5 mm garantit un alignement parfait du cadre.
Résistance à la corrosion : Un revêtement spécial minimise la dégradation par la rouille
182 en stock
PRODUIT
Description
Plaques de joue de concasseur à mâchoires, ingénierie métallurgique, cinétique de l'usure et stratégies de protection du châssis
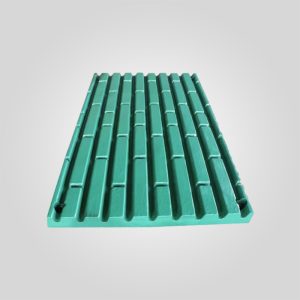
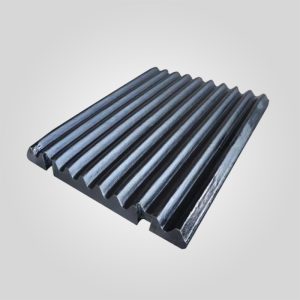
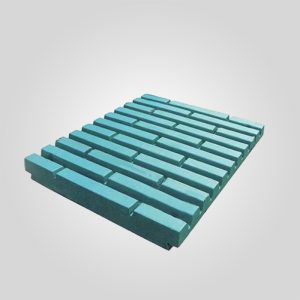
Dans la hiérarchie de l'entretien des concasseurs à mâchoires, les plaques de revêtement latérales - souvent appelées plaques de joue - sont souvent sous-estimées par rapport aux matrices de mâchoires primaires. Pourtant, leur rôle structurel est essentiel : elles servent de barrière sacrificielle protégeant les parois latérales du châssis principal du concasseur d'une abrasion et d'une déformation d'impact catastrophiques. Une défaillance du système de plaque de joue ne nécessite pas seulement le remplacement d'une pièce ; elle expose l'acier ASTM A514 du châssis du concasseur à un flux de matériau direct. Lorsque le cadre latéral est compromis par le gougeage ou l'érosion, les réparations de soudure sur site entraînent souvent des concentrations de contraintes thermiques, nécessitant un recuit de détente coûteux ou le remplacement total du cadre pour un coût supérieur à $80 000.
Cette analyse technique évalue les plaques de joue d'un point de vue strict d'ingénierie des matériaux. Nous disséquerons les mécanismes d'écrouissage des alliages de manganèse, analyserons les tolérances dimensionnelles requises pour éviter le compactage des fines et fournirons des données exploitables pour optimiser la durée de vie dans les applications à haute teneur en silice (>15% SiO2).
Composition métallurgique et mécanique de l'écrouissage
La performance d'une plaque de joue est définie par sa capacité à équilibrer la ductilité (pour absorber les impacts) et la dureté de la surface (pour résister à l'abrasion par glissement). Nous utilisons trois qualités métallurgiques primaires, chacune conçue pour des environnements de concassage spécifiques.
1. Mn18Cr2 (ASTM A128 Grade C) La norme industrielle
Contrairement à l'ancien Mn13Cr2, l'alliage Mn18Cr2 augmente la teneur en manganèse à 17-19% et la teneur en carbone à 1,1-1,5%. Ce changement stabilise la microstructure austénitique. Sous des charges d'impact supérieures à 30 MPa, la structure latice superficielle passe de l'austénite à la martensite.
Comportement technique : Le composant est installé avec une dureté de base d'environ 220 HBW. En fonctionnement, la surface se durcit jusqu'à 500-550 HBW (environ 52 HRC), tandis que le noyau reste ductile (200 HBW) pour arrêter la propagation des fissures.
Application : Concassage primaire du basalte, du granit et de la pierre de rivière avec des résistances à la compression allant jusqu'à 320 MPa.
2. Mn22Cr2 (super-haut manganèse) pour un impact extrême
Avec une teneur en manganèse portée à 21-23%, cet alliage présente un taux d'écrouissage accéléré. Il est conçu pour des applications où les tôles standard en Mn18 se déforment ou se "champignonnent" avant de pouvoir durcir suffisamment.
Comportement technique : Atteint une dureté de surface >55 HRC en cas d'impact important.
Application : Exploitation de roches dures (minerai de fer, minerai de cuivre) et grandes tailles d'alimentation (>600 mm) où l'énergie d'impact est élevée.
3. Alliage à haute teneur en chrome (ASTM A532) pour l'abrasion pure
Pour les applications secondaires ou le recyclage où l'impact est faible mais l'abrasion extrême, les aciers au manganèse ne parviennent pas à se durcir et s'usent prématurément. Le fer à haute teneur en chrome utilise la précipitation du carbure pour atteindre la dureté initiale.
Comportement technique : Dureté à cœur de >60 HRC dès l'installation. La nature fragile exige des environnements sans impact.
Application : Recyclage de l'asphalte, traitement du sable siliceux hautement abrasif.
Spécifications détaillées des matériaux
| Qualité des matériaux | Composition chimique (poids %) | Dureté initiale (HBW) | Potentiel de durcissement au travail (HRC) | Impact Charpy (J @ -20°C) |
|---|---|---|---|---|
| Mn13Cr2 | C:1.0-1.3, Mn:11-14, Cr:1.5-2.0 | 190-210 | 46-48 | ≥ 80J |
| Mn18Cr2 | C:1.1-1.5, Mn:17-19, Cr:1.8-2.5 | 210-230 | 50-55 | ≥ 100J |
| Mn22Cr2 | C:1.1-1.4, Mn:21-23, Cr:1.8-2.5 | 220-240 | 55-58 | ≥ 120J |
| Haut chrome | C:2.0-3.3, Cr:23-27, Mo:0.5-1.5 | 600+ | 60-64 (Constant) | < 10J (fragile) |
Processus de fabrication et précision dimensionnelle
La durée de vie d'une plaque de couche n'est pas uniquement dictée par la chimie ; l'intégrité du moulage et la tolérance dimensionnelle sont tout aussi décisives. Un ajustement lâche permet un "bourrage de fines", c'est-à-dire l'accumulation de poussière entre le revêtement et le cadre. Cette accumulation de matière crée des points de pression localisés qui peuvent faire bomber l'acier du cadre ou casser les boulons de la doublure sous la charge.
- Méthode de fonderie Nous utilisons le procédé V (Vacuum Sealed Molding) ou le moulage en résine plutôt que le sable vert. Cela permet d'obtenir des finitions de surface de Ra 12,5 ou mieux et de minimiser les défauts de moulage tels que les inclusions de sable.
- Recuit de la solution Les pièces coulées sont chauffées à 1050°C-1100°C et maintenues pendant 1 heure par pouce d'épaisseur pour dissoudre les carbures dans la matrice austénitique.
- Trempe à l'eau Un refroidissement rapide empêche la précipitation de carbure aux joints de grains, ce qui garantit la ténacité. Une trempe inadéquate conduit à des plaques fragiles qui se fissurent en moins de 100 heures.
- Tolérances d'usinage : Les trous des boulons et les surfaces de contact sont usinés CNC avec des tolérances de ±0,5 mm. Cette précision garantit que les plaques de joue supérieure et inférieure s'alignent parfaitement sans créer de "marches" qui accélèrent l'usure localisée.
Analyse de la durée de vie en fonction de la dureté des minéraux
La prévision de la durée de vie repose sur l'indice de travail Bond (Wi) et la dureté Mohs du matériau d'alimentation. Les données suivantes sont tirées des registres de terrain pour des opérations de 10 heures par jour.
| Type de minéral | Dureté Mohs | Sélection de la qualité des matériaux | Durée de vie prévue | Mécanisme d'usure |
|---|---|---|---|---|
| Calcaire / Dolomie | 3 – 4 | Mn13Cr2 | 12 - 16 mois | Abrasion à faible contrainte |
| Gravier de rivière / Basalte | 5 – 6 | Mn18Cr2 | 8 - 12 mois | Impact et gougeage |
| Granit (haute teneur en silice) | 6 – 7 | Mn18Cr2 / Mn22Cr2 | 4 - 7 mois | Meulage sous contrainte |
| Quartzite / Minerai de fer | 7+ | Mn22Cr2 | 3 - 5 mois | Microfissures et écaillage |
Compatibilité des modèles OEM Ingénierie
Nos modèles de moulage sont conçus à partir des données géométriques des équipementiers afin de garantir l'alignement des trous de boulons et l'ajustement des cales. Nous n'utilisons pas de moules "universels" ; des modèles spécifiques sont conservés pour les différentes générations de concasseurs (par exemple, pour distinguer le Metso C100 du C100N).
Metso® Nordberg Série C
- Héritage : C80, C100, C110, C125, C140
- New Gen : C106, C116, C120, C130, C150, C160
- Configuration : Modèles en une ou deux parties (supérieure/inférieure) disponibles.
Sandvik® / Extec
- Série CJ : CJ409, CJ411, CJ412, CJ612, CJ613
- Série JM : JM806, JM907, JM1108, JM1208
- Caractéristiques : Épaisseur optimisée pour les boîtes à mâchoires robustes.
Terex® Finlay & Pegson
- Modèles : J-1175, J-1170, J-1480, XA400, XR400
- Unités mobiles : Conceptions optimisées en termes de poids pour les concasseurs montés sur chenilles.
McCloskey® International
- Série J : J40, J44, J45, J50, J55
- Mise à niveau : Disponible en Mn22 pour des intervalles d'entretien plus longs.
Coût total de possession (TCO) et analyse de la valeur
L'achat de pièces d'usure de rechange piège souvent les opérateurs dans un cycle de "fausse économie". Une plaque d'usure générique dont le prix est inférieur de 20% à celui d'une plaque de Mn18Cr2 peut sembler attrayante. Cependant, il faut tenir compte de la métallurgie : les fonderies génériques omettent souvent le cycle de traitement thermique précis pour économiser de l'énergie, ce qui donne une plaque avec des carbures non dissous.
La cascade d'échecs :
1. Fissures de plaques fragiles sous impact dans la semaine 3.
2. Un arrêt imprévu nécessite 8 heures de refroidissement et 6 heures de travail (coût de $3 000+).
3. Perte de production de 4 000 tonnes de granulats (environ $40 000 de recettes).
4. Risque de détérioration du cadre si la fissure passe inaperçue.
Nos plaques techniques sont testées pour garantir l'homogénéité de la microstructure, assurant des taux d'usure prévisibles qui s'alignent sur vos intervalles de maintenance programmés (SMI).
Conseils de l'ingénieur sur le terrain : Installation et maintenance
L'impératif de la "literie
Ne jamais installer les plaques de joue directement métal contre métal contre un cadre usé. Avec le temps, le cadre du broyeur présente de légères ondulations. Je recommande vivement d'appliquer une couche de mastic silicone très résistant ou une fine feuille de caoutchouc entre le châssis et la plaque de joue lors de l'installation. Cela permet de combler les vides, d'éviter les vibrations et, surtout, d'empêcher la poussière de silice ultrafine de s'accumuler derrière la plaque. Les particules fines agissent comme un vérin hydraulique, gonflant la plaque vers l'extérieur et cassant les boulons de fixation.
Stratégie de rotation
Dans une carrière de granit de 600 TPH, nous avons observé que les plaques de joues inférieures s'usaient 40% plus rapidement que les plaques supérieures en raison de la densité plus élevée du matériau dans la zone de décharge. Cependant, de nombreux opérateurs se contentent de mettre l'ensemble au rebut. Nous avons mis en place un protocole de rotation : pour les concasseurs à conception symétrique supérieure/inférieure (comme certains modèles de la série C), il convient de faire pivoter les plaques de haut en bas à la durée de vie de 50%. Ce simple changement de procédure a prolongé la durée de vie effective de l'ensemble de 2,5 mois, permettant au client d'économiser $18 000 par an en achat de pièces.
Protocoles d'assurance qualité
Notre usine de fabrication fonctionne selon les normes ISO 9001:2015 avec un processus de validation rigoureux en 4 étapes pour chaque lot :
- Analyse spectrale : Vérification des teneurs en C, Mn, Cr, Si et P/S (Phosphore maintenu < 0,04% pour éviter le manque de froid).
- Contrôle de la microstructure : Grossissement 500x pour garantir une structure austénitique >95% et une solution de carbure appropriée.
- Cartographie dimensionnelle : Balayage laser des points de montage pour s'assurer que la déviation n'excède pas ±0,5 mm.
- Contrôle par ressuage (DPI) : Effectué sur des zones soumises à de fortes contraintes (trous de boulons) pour détecter les micro-fractures de surface.
En contrôlant la chimie, le traitement thermique et la géométrie, nous transformons la plaque de joue d'un simple consommable en un bouclier conçu avec précision pour votre bien d'équipement.
"Données d'ingénierie faisant autorité : Toutes les spécifications métallurgiques critiques et les tolérances dimensionnelles (par exemple, ±0,05 mm) sont strictement régies par la documentation principale en anglais. Bien que des versions localisées soient fournies à des fins de référence opérationnelle, la version anglaise de la documentation est la plus récente. Original anglais reste la seule autorité contraignante en matière d'inspection de la qualité et de conformité technique".
 French
 English
 German
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish