

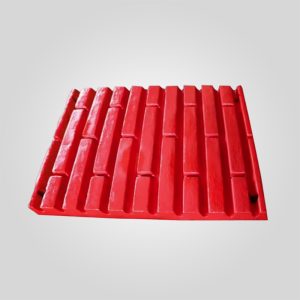
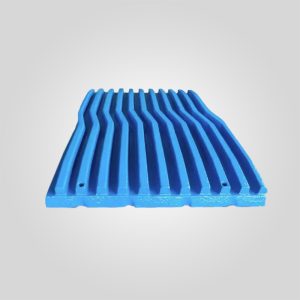
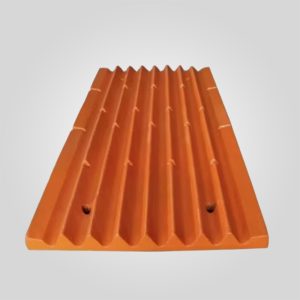
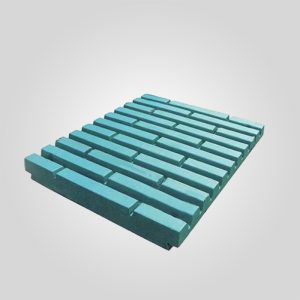
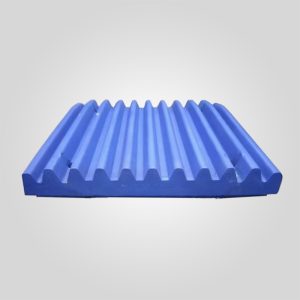
Backenbrecher-Seitenauskleidungen Metallurgische Optimierung für Abriebfestigkeit und Schutz des Strukturrahmens
Verlängerte Lebensdauer: 40% länger als Standardplatten aufgrund des schlagfesten Manganstahls
Überlastungsschutz: Aufopferungsvolle Konstruktion verhindert Schäden am Brecherrahmen
Präzisionsanpassung: ±0,5 mm Maßtoleranz gewährleistet perfekte Rahmenausrichtung
Korrosionsbeständigkeit: Spezielle Beschichtung minimiert den Rostbefall
182 vorrätig
PRODUKT
Beschreibung
Backenbrecherplatten, Metallurgietechnik, Verschleißkinetik und Rahmenschutzstrategien
In der Hierarchie der Backenbrecherwartung werden die seitlichen Auskleidungsplatten - oft auch als Backenplatten bezeichnet - im Vergleich zu den primären Backensteinen häufig unterschätzt. Ihre strukturelle Rolle ist jedoch von entscheidender Bedeutung: Sie dienen als Opferbarriere, die die Seitenwände des Hauptrahmens des Brechers vor katastrophalem Abrieb und Schlagverformung schützt. Ein Ausfall des Backensystems erfordert nicht nur den Austausch eines Teils, sondern setzt den strukturellen ASTM A514-Stahl des Brecherrahmens dem direkten Materialfluss aus. Wenn der Seitenrahmen durch Fugenhobeln oder Auswaschungen beschädigt ist, führen Schweißreparaturen vor Ort oft zu thermischen Spannungskonzentrationen, die ein teures Spannungsfreiglühen oder einen kompletten Austausch des Rahmens erfordern, der über $80.000 kostet.
In dieser technischen Analyse werden Wangenbleche aus einer strengen werkstofftechnischen Perspektive bewertet. Wir untersuchen die Mechanik der Kaltverfestigung von Manganlegierungen, analysieren die Maßtoleranzen, die zur Vermeidung von Feinkornverdichtungen erforderlich sind, und liefern verwertbare Daten zur Optimierung der Lebensdauer bei Anwendungen mit hohem Siliziumdioxidgehalt (>15% SiO2).
Metallurgische Zusammensetzung und Mechanik der Kaltverfestigung
Die Leistung eines Backenblechs wird durch seine Fähigkeit definiert, ein Gleichgewicht zwischen Duktilität (Stoßdämpfung) und Oberflächenhärte (Widerstand gegen Gleitabrieb) herzustellen. Wir verwenden drei primäre metallurgische Sorten, die jeweils für bestimmte Brechumgebungen entwickelt wurden.
1. Mn18Cr2 (ASTM A128 Grade C) Der Industriestandard
Anders als bei der alten Mn13Cr2-Legierung erhöht sich bei der Mn18Cr2-Legierung der Mangangehalt auf 17-19% und der Kohlenstoffgehalt auf 1,1-1,5%. Diese Verschiebung stabilisiert das austenitische Gefüge. Bei Schlagbelastungen von mehr als 30 MPa wandelt sich das Oberflächengefüge von Austenit in Martensit um.
Technisches Verhalten: Das Bauteil wird mit einer Grundhärte von ca. 220 HBW eingebaut. Im Betrieb wird die Oberfläche auf 500-550 HBW (ca. 52 HRC) kaltverfestigt, während der Kern duktil bleibt (200 HBW), um die Rissausbreitung zu verhindern.
Anwendung: Vorzerkleinerung von Basalt, Granit und Flussgestein mit Druckfestigkeiten bis zu 320 MPa.
2. Mn22Cr2 (Super-High Manganese) für extreme Belastungen
Mit einem auf 21-23% erhöhten Mangangehalt weist diese Legierung eine beschleunigte Kaltverfestigungsrate auf. Sie wurde für Anwendungen entwickelt, bei denen sich Standard-Mn18-Bleche verformen oder "aufpilzen", bevor sie ausreichend gehärtet werden können.
Technisches Verhalten: Erreicht eine Oberflächenhärte von >55 HRC bei starker Beanspruchung.
Anwendung: Hartgestein (Eisenerz, Kupfererz) und große Aufgabestücke (>600 mm), bei denen die Aufprallenergie hoch ist.
3. Hochchromlegierung (ASTM A532) für reinen Abrieb
Bei Sekundäranwendungen oder beim Recycling, wo der Aufprall gering, der Abrieb jedoch extrem ist, werden Manganstähle nicht durchgehärtet und verschleißen vorzeitig. Hochchromes Eisen nutzt Karbidausscheidungen, um eine Anfangshärte zu erreichen.
Technisches Verhalten: Durchgangshärte von >60 HRC unmittelbar nach dem Einbau. Die spröde Natur erfordert eine stoßfreie Umgebung.
Anwendung: Asphalt-Recycling, Aufbereitung von hochabrasivem Quarzsand.
Detaillierte Materialspezifikationen
| Material Klasse | Chemische Zusammensetzung (Gewicht %) | Anfangshärte (HBW) | Arbeitshärtepotenzial (HRC) | Charpy-Schlagzähigkeit (J @ -20°C) |
|---|---|---|---|---|
| Mn13Cr2 | C:1,0-1,3, Mn:11-14, Cr:1,5-2,0 | 190-210 | 46-48 | ≥ 80J |
| Mn18Cr2 | C:1,1-1,5, Mn:17-19, Cr:1,8-2,5 | 210-230 | 50-55 | ≥ 100J |
| Mn22Cr2 | C:1,1-1,4, Mn:21-23, Cr:1,8-2,5 | 220-240 | 55-58 | ≥ 120J |
| Hochchrom | C:2,0-3,3, Cr:23-27, Mo:0,5-1,5 | 600+ | 60-64 (konstant) | < 10J (Sprödigkeit) |
Fertigungsprozess und Maßgenauigkeit
Die Lebensdauer einer Backe wird nicht nur von der Chemie bestimmt, sondern auch von der Integrität des Gusses und der Maßtoleranz. Eine lockere Passung ermöglicht "Feinstaub" - die Ansammlung von Staub zwischen dem Futter und dem Rahmen. Diese Materialverdichtung führt zu lokalen Druckstellen, die den Rahmenstahl ausbeulen oder die Schrauben des Innenbehälters unter Last brechen können.
- Gießerei-Methode Wir verwenden das V-Verfahren (Vacuum Sealed Molding) oder Harzsandguss anstelle von Grünsand. Dies gewährleistet Oberflächengüten von Ra 12,5 oder besser und minimiert Gussfehler wie Sandeinschlüsse.
- Lösungsglühen Die Gussteile werden auf 1050°C-1100°C erhitzt und für 1 Stunde pro Zoll Dicke gehalten, um Karbide in der austenitischen Matrix aufzulösen.
- Wasserabschreckung Eine rasche Abkühlung verhindert Karbidausscheidungen an den Korngrenzen und gewährleistet so die Zähigkeit. Unsachgemäßes Abschrecken führt zu spröden Platten, die innerhalb von 100 Stunden brechen.
- Bearbeitungstoleranzen: Die Schraubenlöcher und Passflächen werden mit einer Toleranz von ±0,5 mm CNC-gefräst. Diese Präzision stellt sicher, dass die oberen und unteren Backenplatten perfekt ausgerichtet sind, ohne dass "Stufen" entstehen, die den lokalen Verschleiß beschleunigen.
Analyse der Verschleißlebensdauer im Vergleich zur Mineralhärte
Die Lebensdauerprognose basiert auf dem Bond Work Index (Wi) und der Mohs-Härte des Einsatzmaterials. Die folgenden Daten wurden aus Feldprotokollen von 10 Stunden/Tag-Betrieben abgeleitet.
| Mineralien-Typ | Mohs-Härte | Auswahl der Materialsorte | Voraussichtliche Lebenserwartung | Mechanismus der Abnutzung |
|---|---|---|---|---|
| Kalkstein / Dolomit | 3 – 4 | Mn13Cr2 | 12 - 16 Monate | Spannungsarme Abrasion |
| Flusskies / Basalt | 5 – 6 | Mn18Cr2 | 8 - 12 Monate | Schlag & Fugenhobeln |
| Granit (hoher Kieselsäuregehalt) | 6 – 7 | Mn18Cr2 / Mn22Cr2 | 4 - 7 Monate | Hochbeanspruchtes Schleifen |
| Quarzit/Eisenerz | 7+ | Mn22Cr2 | 3 - 5 Monate | Mikrorisse und Abplatzungen |
OEM-Modellkompatibilität Technik
Unsere Gussmodelle werden anhand der geometrischen Daten der Erstausrüster entwickelt, um die Ausrichtung der Bolzenlöcher und die Passgenauigkeit der Keile zu gewährleisten. Wir verwenden keine "universellen" Formen; spezifische Modelle werden für verschiedene Brechergenerationen beibehalten (z. B. zur Unterscheidung zwischen Metso C100 und C100N).
Metso® Nordberg C-Baureihe
- Vermächtnis: C80, C100, C110, C125, C140
- Neue Gen: C106, C116, C120, C130, C150, C160
- Konfiguration: Einteilige und zweiteilige Ausführungen (oben/unten) erhältlich.
Sandvik® / Extec
- CJ-Reihe: CJ409, CJ411, CJ412, CJ612, CJ613
- Serie JM: JM806, JM907, JM1108, JM1208
- Merkmale: Optimierte Dicke für hochbelastbare Backenboxen.
Terex® Finlay & Pegson
- Modelle: J-1175, J-1170, J-1480, XA400, XR400
- Mobile Einheiten: Gewichtsoptimierte Konstruktionen für raupenmobile Brecher.
McCloskey® International
- J-Reihe: J40, J44, J45, J50, J55
- Upgrade: Erhältlich in Mn22 für längere Wartungsintervalle.
Gesamtbetriebskosten (TCO) und Wertanalyse
Bei der Beschaffung von Verschleißteilen auf dem Ersatzteilmarkt geraten die Betreiber oft in einen Kreislauf der "falschen Wirtschaftlichkeit". Ein generisches Backenblech, das 20% billiger ist als ein technisch hergestelltes Mn18Cr2-Blech, mag attraktiv erscheinen. Bedenken Sie jedoch die Metallurgie: Generische Gießereien lassen oft den präzisen Wärmebehandlungszyklus aus, um Energiekosten zu sparen, was zu einer Platte mit ungelösten Karbiden führt.
Die Versagenskaskade:
1. Spröde Plattenrisse beim Aufprall in Woche 3.
2. Eine ungeplante Abschaltung erfordert 8 Stunden Kühlung und 6 Stunden Arbeit ($3.000+ Kosten).
3. Produktionsausfall von 4.000 Tonnen Zuschlagstoffen (ca. $40.000 Einnahmen).
4. Gefahr von Rahmenschäden, wenn der Riss unbemerkt bleibt.
Unsere technischen Platten werden getestet, um die Homogenität des Gefüges zu gewährleisten und so vorhersehbare Verschleißraten zu garantieren, die mit Ihren geplanten Wartungsintervallen (SMI) übereinstimmen.
Ratschläge von Ingenieuren für die Praxis: Installation und Wartung
Der Imperativ "Betten"
Montieren Sie die Backenplatten niemals direkt Metall auf Metall gegen einen abgenutzten Rahmen. Im Laufe der Zeit entwickelt der Brecherrahmen kleine Unebenheiten. Ich empfehle dringend, beim Einbau eine Schicht Hochleistungs-Silikondichtmasse oder eine dünne Gummischicht zwischen Rahmen und Backenplatte aufzutragen. Dies füllt die Hohlräume aus, verhindert "Ratter"-Vibrationen und, was am wichtigsten ist, verhindert, dass sich ultrafeiner Silikatstaub hinter der Platte festsetzt. Gepackte Feinstäube wirken wie eine hydraulische Ramme, die die Platte nach außen wölbt und die Haltebolzen abreißt.
Strategie der Rotation
In einem Granitsteinbruch mit einer Kapazität von 600 TPH stellten wir fest, dass die unteren Backenbleche des 40% aufgrund der höheren Materialdichte in der Abwurfzone schneller verschleißen als die oberen. Viele Betreiber verschrotten den Satz jedoch einfach. Wir führten ein Rotationsprotokoll ein: Bei Brechern mit symmetrischer Ober- und Unterseite (wie bestimmte Modelle der C-Serie) sollten die Platten bei 50% Verschleißzeit von oben nach unten gedreht werden. Diese einfache Verfahrensänderung verlängerte die effektive Lebensdauer des Satzes um 2,5 Monate und sparte dem Kunden jährlich $18.000 bei der Ersatzteilbeschaffung.
Qualitätssicherungsprotokolle
Unsere Produktionsstätte arbeitet nach ISO 9001:2015 Standards mit einem strengen 4-stufigen Validierungsprozess für jede Charge:
- Spektralanalyse: Überprüfung des C-, Mn-, Cr-, Si- und P/S-Gehalts (Phosphor < 0,04%, um Kälteschwäche zu vermeiden).
- Mikrostruktur-Check: 500-fache Vergrößerung, um die austenitische Struktur >95% und die richtige Karbidlösung zu gewährleisten.
- Dimensionales Mapping: Laserabtastung der Montagepunkte, um sicherzustellen, dass die Abweichung nicht mehr als ±0,5 mm beträgt.
- Farbeindringprüfung (Dye Penetrant Inspection, DPI): Wird an hochbelasteten Bereichen (Schraubenlöchern) durchgeführt, um Mikrobrüche an der Oberfläche zu erkennen.
Durch die Kontrolle der chemischen Zusammensetzung, der Wärmebehandlung und der Geometrie verwandeln wir die Backenplatte von einem einfachen Verbrauchsmaterial in einen präzisionsgefertigten Schutzschild für Ihr Investitionsgut.
"Maßgebliche technische Daten: Alle kritischen metallurgischen Spezifikationen und Maßtoleranzen (z. B. ±0,05 mm) sind in der englischen Hauptdokumentation streng geregelt. Während lokalisierte Versionen als Referenz für den Betrieb bereitgestellt werden, ist die Englisches Original bleibt die einzige verbindliche Behörde für die Qualitätskontrolle und die Einhaltung der technischen Vorschriften".
 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish