

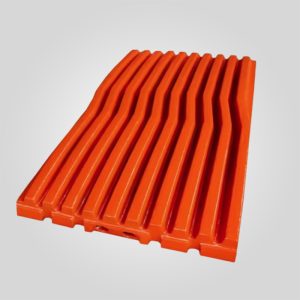
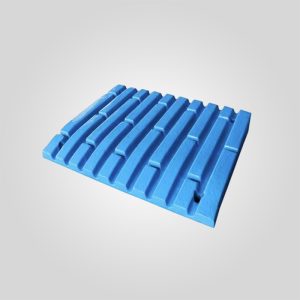
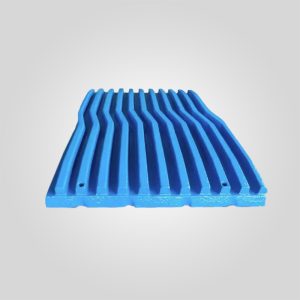
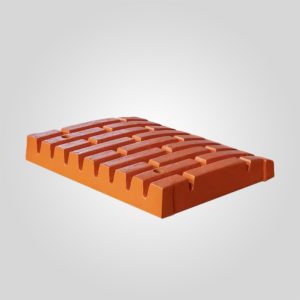
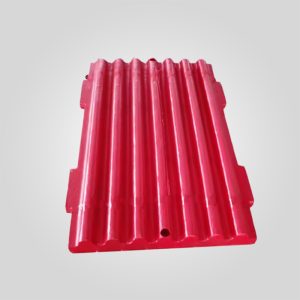
بطانات الكسارة الفكية الجانبية للكسارة الفكية التحسين المعدني لمقاومة التآكل وحماية الإطار الهيكلي
عمر تشغيلي ممتد: 40% أطول من الألواح القياسية بسبب فولاذ المنجنيز المقاوم للصدمات
حماية من التحميل الزائد: تصميم ذبحي يمنع تلف إطار الكسارة
دقة التركيب: يضمن تفاوت الأبعاد ± 0.5 مم محاذاة مثالية للإطار
مقاومة التآكل: طلاء خاص يقلل من تدهور الصدأ
182 متوفر في المخزون
المنتج
الوصف
ألواح الخد للكسارة الفكية، والهندسة المعدنية، وحركية التآكل، واستراتيجيات حماية الإطار
في التسلسل الهرمي لصيانة الكسارة الفكية، غالبًا ما يتم التقليل من قيمة ألواح البطانة الجانبية - التي غالبًا ما يشار إليها باسم ألواح الخد - مقارنةً بقوالب الفك الرئيسية. ومع ذلك، فإن دورها الهيكلي أمر بالغ الأهمية: فهي تعمل كحاجز مضحٍ يحمي الجدران الجانبية للإطار الرئيسي للكسارة من التآكل الكارثي وتشوه الصدمات. لا يتطلب أي عطل في نظام صفيحة الخد مجرد استبدال جزء؛ فهو يعرض فولاذ ASTM A514 الهيكلي لإطار الكسارة لتدفق المواد المباشر. وبمجرد أن يتعرض الإطار الجانبي للخطر بسبب التآكل أو التآكل "الغسيل"، غالبًا ما تؤدي إصلاحات اللحام في الموقع إلى تركيزات إجهاد حرارية، مما يتطلب تلدينًا باهظًا لتخفيف الضغط أو استبدال الإطار بالكامل بتكلفة تزيد عن $80,000.
يقيّم هذا التحليل الفني ألواح الخد من منظور هندسة المواد الصارمة. سوف نقوم بتشريح ميكانيكا تصلب العمل لسبائك المنجنيز، وتحليل التفاوتات في الأبعاد المطلوبة لمنع انضغاط الغرامات، وتقديم بيانات قابلة للتنفيذ لتحسين عمر الخدمة في التطبيقات عالية السيليكا (>15% SiO2).
التركيب المعدني وميكانيكا تصلب العمل
يتم تحديد أداء صفيحة الخد من خلال قدرتها على تحقيق التوازن بين الليونة (لامتصاص الصدمات) وصلابة السطح (لمقاومة التآكل الانزلاقي). نحن نستخدم ثلاث درجات معدنية أساسية، كل منها مصمم لبيئات تكسير محددة.
1. Mn18Cr2 (ASTM A128 Grade C) معيار الصناعة
على عكس سبيكة Mn13Cr2 القديمة، تزيد سبيكة Mn18Cr2 من محتوى المنجنيز إلى 17-19% والكربون إلى 1.1-1.5%. يعمل هذا التحول على استقرار البنية المجهرية الأوستنيتي. وتحت الأحمال الصدمية التي تتجاوز 30 ميجا باسكال، تتحول البنية السطحية اللاتينية من الأوستينيت إلى المارتنسيت.
السلوك التقني: يتم تركيب المكوّن بصلابة أساسية تبلغ 220 HBW تقريبًا. وفي أثناء التشغيل، تصلب السطح إلى 500-550 HBW (حوالي 52 HRC)، بينما يظل القلب مطيلًا (200 HBW) لوقف انتشار التشقق.
التطبيق: التكسير الأولي للبازلت والجرانيت والحجر النهري بقوة ضغط تصل إلى 320 ميجا باسكال.
2. Mn22Cr2 (منجنيز فائق الارتفاع) للصدمات الشديدة
مع دفع محتوى المنجنيز إلى 21-23%، تُظهر هذه السبيكة معدل تصلب عمل متسارع. وهي مصممة للتطبيقات التي تتشوه فيها ألواح Mn18 القياسية أو "تتشوه" قبل أن تصلب بشكل كافٍ.
السلوك التقني: يحقق صلابة السطح > 55 HRC تحت الصدمات الشديدة.
التطبيق: تعدين الصخور الصلبة (خام الحديد، وخام النحاس) وأحجام التغذية الكبيرة (> 600 مم) حيث تكون طاقة الصدم عالية.
3. سبائك الكروم عالية الكروم (ASTM A532) للتآكل النقي
بالنسبة للتطبيقات الثانوية أو إعادة التدوير حيث يكون الصدم منخفضًا ولكن التآكل شديد، يفشل فولاذ المنجنيز في التصلب والتآكل قبل الأوان. يستخدم الحديد عالي الكروم ترسيب الكربيد لتحقيق الصلابة الأولية.
السلوك التقني: صلابة تصل إلى > 60 HRC فور التركيب. تتطلب الطبيعة الهشة بيئات خالية من الصدمات.
التطبيق: إعادة تدوير الأسفلت، ومعالجة رمل السيليكا عالي الكشط.
مواصفات المواد التفصيلية
| درجة المادة | التركيب الكيميائي (الوزن %) | الصلابة الأولية (HBW) | إمكانات تصلب العمل (HRC) | تأثير تشاربي (J عند -20 درجة مئوية تحت الصفر) |
|---|---|---|---|---|
| Mn13Cr2 | C:1.0-1.3، Mn:11-14، Cr:1.5-2.0 | 190-210 | 46-48 | ≥ 80J |
| Mn18Cr2 | C:1.1-1.5، Mn:17-19، Cr:1.8-2.5 | 210-230 | 50-55 | ≥ 100J |
| Mn22Cr2 | الكربون: 1.1-1.4، المنغنيز: 21-23، الكروم: 1.8-2.5 | 220-240 | 55-58 | ≥ 120J |
| كروم عالي | C:2.0-3.3، Cr:23-27، Mo:0.5-1.5 | 600+ | 60-64 (ثابت) | < 10 ياء (هش) |
عملية التصنيع ودقة الأبعاد
لا يتوقف عمر صفيحة الخد على الكيمياء فقط؛ فسلامة الصب والتفاوت في الأبعاد أمران حاسمان بنفس القدر. يسمح التركيب الرخو "بالتعبئة الدقيقة" - تراكم الغبار بين البطانة والإطار. هذا التعبئة المادية تخلق نقاط ضغط موضعية يمكن أن تؤدي إلى انتفاخ فولاذ الإطار أو كسر براغي البطانة تحت الحمل.
- طريقة المسبك نحن نستخدم عملية V-Process (الصب المختوم بالتفريغ) أو الصب بالرمل الراتنجي بدلاً من الرمل الأخضر. ويضمن ذلك تشطيبات سطحية تبلغ Ra 12.5 أو أفضل ويقلل من عيوب الصب مثل شوائب الرمل.
- التلدين بالمحلول يتم تسخين المسبوكات إلى 1050 درجة مئوية - 1100 درجة مئوية ويتم الاحتفاظ بها لمدة ساعة واحدة لكل بوصة من السمك لإذابة الكربيدات في المصفوفة الأوستنيتية.
- التبريد بالماء يمنع التبريد السريع ترسيب الكربيد عند حدود الحبيبات مما يضمن الصلابة. يؤدي التبريد غير السليم إلى صفائح هشة تتشقق في غضون 100 ساعة.
- التفاوتات المسموح بها في التصنيع: يتم تشكيل ثقوب البراغي وأسطح التزاوج باستخدام الحاسب الآلي بتفاوتات ± 0.5 مم. تضمن هذه الدقة محاذاة صفيحتي الخد العلوية والسفلية بشكل مثالي دون إحداث "خطوات" تسرّع من التآكل الموضعي.
تحليل عمر التآكل مقابل الصلابة المعدنية
يعتمد التنبؤ بعمر الخدمة على مؤشر عمل الرابطة (Wi) وصلابة موس لمادة التغذية. والبيانات التالية مستمدة من السجلات الميدانية في عمليات تشغيل لمدة 10 ساعات/يوم.
| نوع المعدن | صلابة موس | اختيار درجة المواد | العمر المتوقع | آلية التآكل |
|---|---|---|---|---|
| الحجر الجيري/الدولوميت | 3 – 4 | Mn13Cr2 | 12 - 16 شهرًا | تآكل منخفض الإجهاد |
| حصى النهر / البازلت | 5 – 6 | Mn18Cr2 | 8 - 12 شهرًا | التأثير والتلاعب |
| جرانيت (سيليكا عالية) | 6 – 7 | Mn18Cr2 / Mn22Cr2 | 4 - 7 أشهر | الطحن بالضغط العالي |
| الكوارتزيت/خام الحديد | 7+ | Mn22Cr2 | 3 - 5 أشهر | التشقق والتشقق الدقيق |
هندسة توافق طرازات OEM
أنماط الصب لدينا مصممة هندسيًا عكسيًا من البيانات الهندسية للمعدات الأصلية لضمان محاذاة ثقب المسامير وملاءمة الإسفين. نحن لا نستخدم قوالب "عالمية"؛ حيث يتم الاحتفاظ بأنماط محددة لأجيال مختلفة من الكسارات (على سبيل المثال، التمييز بين Metso C100 وC100N).
سلسلة Metso® Nordberg C-Series
- الإرث: c80، c100، c110، c125، c140
- جنرال لواء جديد C106، C116، C116، C120، C130، C150، C160
- التكوين: تتوفر تصميمات من قطعة واحدة وقطعتين (علوية/سفلية).
ساندفيك®/إكستك
- سلسلة CJ: CJ409، CJ411، CJ411، CJ412، CJ612، CJ613
- سلسلة JM: JM806، JM907، JM1108، JM1208، JM1208
- الميزات: سُمك مُحسَّن لصناديق الفك للخدمة الشاقة.
Terex® Finlay & Pegson
- النماذج: J-1175، J-1170، J-1480، J-1480، XA400، XR400
- الوحدات المتنقلة: تصميمات محسنة الوزن للكسارات المثبتة على مجنزرات.
مكلوسكي إنترناشيونال
- السلسلة J: ي 40، ي 44، ي 45، ي 50، ي 55
- الترقية: متوفر في Mn22 لفترات خدمة ممتدة.
التكلفة الإجمالية للملكية (TCO) وتحليل القيمة
غالبًا ما يؤدي شراء قطع غيار ما بعد البيع إلى إيقاع المشغلين في دائرة "الاقتصاد الزائف". قد تبدو صفيحة خدّ عامة بسعر 20% أقل من صفيحة Mn18Cr2 المصممة هندسيًا جذابة. ومع ذلك، ضع في اعتبارك علم المعادن: غالبًا ما تتخطى المسابك العامة دورة المعالجة الحرارية الدقيقة لتوفير تكاليف الطاقة، مما يؤدي إلى صفيحة ذات كربيدات غير مذابة.
سلسلة الفشل المتتالية
1. تشققات الصفيحة الهشة تحت الصدمة في الأسبوع 3.
2. يتطلب الإغلاق غير المخطط له 8 ساعات من التبريد و6 ساعات من العمل ($3,000+ تكلفة).
3. خسارة إنتاج 000 4 طن من الركام (حوالي 1 تيرابايت و40 ألف طن من الإيرادات).
4. خطر تلف الإطار في حالة عدم ملاحظة التصدع.
يتم اختبار ألواحنا المصممة هندسيًا لضمان تجانس البنية المجهرية، مما يضمن معدلات تآكل يمكن التنبؤ بها تتماشى مع فترات الصيانة المجدولة (SMI).
نصائح المهندس الميدانية: التركيب والصيانة
حتمية "الفراش"
لا تقم أبدًا بتركيب ألواح الخد مباشرةً من المعدن إلى المعدن مقابل إطار مهترئ. مع مرور الوقت، يطور إطار الكسارة تموجات طفيفة. أوصي بشدة بوضع طبقة من مانع التسرب السيليكوني شديد التحمل أو لوح دعم مطاطي رقيق بين الإطار ولوح الخد أثناء التركيب. هذا يملأ الفراغات، ويمنع اهتزاز "الرفرفة"، والأهم من ذلك أنه يمنع غبار السيليكا فائق الدقة من التعبئة خلف اللوح. تعمل الدقائق المعبأة ككبش هيدروليكي، مما يؤدي إلى انتفاخ اللوحة للخارج وتثبيت براغي التثبيت.
استراتيجية التناوب
في مقلع جرانيت بسعة 600 طن في الساعة، لاحظنا أن ألواح الخد السفلية كانت تتآكل 40% أسرع من الألواح العلوية بسبب كثافة المواد الأعلى في منطقة التفريغ. ومع ذلك، فإن العديد من المشغلين ببساطة يتخلصون من المجموعة. لقد طبقنا بروتوكول تدوير: بالنسبة للكسارات ذات التصميمات العلوية/السفلية المتماثلة (مثل بعض طرازات السلسلة C)، قم بتدوير الألواح من أعلى إلى أسفل عند عمر تآكل 50%. وقد أدى هذا التغيير الإجرائي البسيط إلى إطالة العمر التشغيلي الفعال للمجموعة بمقدار 2.5 شهرًا، مما وفر على العميل $18000 طن سنويًا من مشتريات قطع الغيار.
بروتوكولات ضمان الجودة
تعمل منشأة التصنيع الخاصة بنا وفقًا لمعايير ISO 9001:2015 مع عملية تحقق صارمة من 4 خطوات لكل دفعة:
- التحليل الطيفي: التحقق من مستويات C، والمنغنيز، والكروم، والكروم، والسيليكون، وP/S (يتم الاحتفاظ بالفوسفور <0.04% لمنع نقصان البرودة).
- فحص البنية المجهرية: تكبير 500x لضمان وجود بنية أوستنيتيّة >95% ومحلول كربيد مناسب.
- تخطيط الأبعاد: مسح بالليزر لنقاط التركيب لضمان عدم تجاوز الانحراف ± 0.5 مم.
- فحص الصبغة المخترق (DPI): يتم إجراؤها على مناطق الضغط العالي (ثقوب البراغي) للكشف عن الكسور الدقيقة السطحية.
من خلال التحكم في الكيمياء، والمعالجة الحرارية، والهندسة، نقوم بتحويل صفيحة الخد من مجرد مادة استهلاكية بسيطة إلى درع مصمم بدقة لأصولك الرأسمالية.
"بيانات هندسية موثوقة تخضع جميع المواصفات المعدنية الحرجة والتفاوتات الحرجة في الأبعاد (على سبيل المثال، ± 0.05 مم) بشكل صارم للوثائق الرئيسية باللغة الإنجليزية. بينما يتم توفير الإصدارات المترجمة للرجوع إليها تشغيليًا، فإن الأصل الإنجليزي تظل السلطة الملزمة الوحيدة لفحص الجودة والامتثال الفني."
 Arabic
 English
 French
 German
 Spanish
 Russian
 Portuguese
 Turkish