

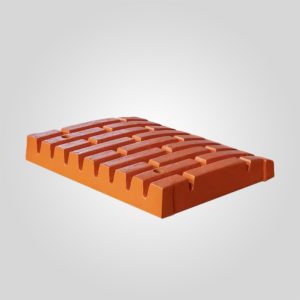
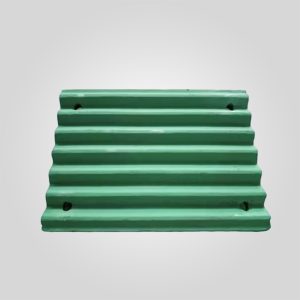
Revestimientos laterales de trituradoras de mandíbulas Optimización metalúrgica para resistencia a la abrasión y protección estructural del bastidor
Mayor vida útil: 40% más larga que las placas estándar gracias al acero al manganeso resistente a los impactos
Protección contra sobrecargas: El diseño de sacrificio evita daños en el bastidor de la trituradora
Ajuste de precisión: la tolerancia dimensional de ±0,5 mm garantiza una alineación perfecta del cuadro
Resistencia a la corrosión: El revestimiento especial minimiza la degradación por óxido
182 disponibles
PRODUCTO
Descripción
Placas de mejillas de trituradoras de mandíbulas, ingeniería metalúrgica, cinética del desgaste y estrategias de protección de bastidores
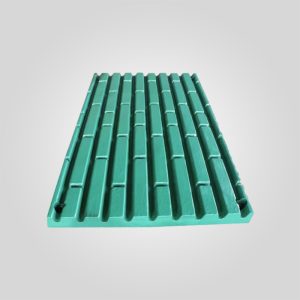
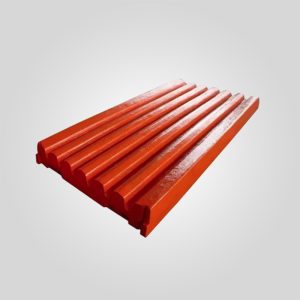
En la jerarquía del mantenimiento de las trituradoras de mandíbulas, las placas de revestimiento laterales -a menudo denominadas placas de mejillas- suelen infravalorarse en comparación con las matrices de mandíbulas primarias. Sin embargo, su función estructural es crítica: sirven como barrera de sacrificio que protege las paredes laterales del bastidor principal de la trituradora de la abrasión catastrófica y la deformación por impacto. Un fallo en el sistema de placas de mejillas no sólo requiere la sustitución de una pieza, sino que expone el acero estructural ASTM A514 del bastidor de la trituradora al flujo directo de material. Una vez que el bastidor lateral se ve afectado por el desgaste o la erosión, las reparaciones in situ de las soldaduras suelen provocar concentraciones de tensiones térmicas que requieren un costoso recocido de alivio de tensiones o la sustitución total del bastidor, con un coste superior a $80.000 euros.
Este análisis técnico evalúa las placas de mejillas desde una estricta perspectiva de ingeniería de materiales. Diseccionaremos la mecánica de endurecimiento por deformación de las aleaciones de manganeso, analizaremos las tolerancias dimensionales necesarias para evitar la compactación de finos y proporcionaremos datos procesables para optimizar la vida útil en aplicaciones de alto contenido en sílice (>15% SiO2).
Composición metalúrgica y mecánica del endurecimiento por deformación
El rendimiento de una placa de mejilla se define por su capacidad para equilibrar la ductilidad (para absorber el impacto) y la dureza de la superficie (para resistir la abrasión por deslizamiento). Utilizamos tres grados metalúrgicos principales, cada uno diseñado para entornos de trituración específicos.
1. Mn18Cr2 (ASTM A128 Grado C) La norma del sector
A diferencia de la aleación Mn13Cr2 heredada, la aleación Mn18Cr2 aumenta el contenido de manganeso a 17-19% y el de carbono a 1,1-1,5%. Este cambio estabiliza la microestructura austenítica. Bajo cargas de impacto superiores a 30 MPa, la estructura latice superficial se transforma de austenita a martensita.
Comportamiento técnico: El componente se instala con una dureza base de aproximadamente 220 HBW. Durante el funcionamiento, la superficie se endurece por deformación hasta alcanzar 500-550 HBW (aprox. 52 HRC), mientras que el núcleo permanece dúctil (200 HBW) para detener la propagación de grietas.
Aplicación: Trituración primaria de basalto, granito y piedra de río con resistencias a la compresión de hasta 320 MPa.
2. Mn22Cr2 (Super-Alto Manganeso) Para Impactos Extremos
Con un contenido de manganeso de 21-23%, esta aleación presenta un índice de endurecimiento por deformación acelerado. Está diseñada para aplicaciones en las que las chapas Mn18 estándar se deforman antes de endurecerse lo suficiente.
Comportamiento técnico: Alcanza una dureza superficial >55 HRC bajo fuertes impactos.
Aplicación: Minería de roca dura (mineral de hierro, mineral de cobre) y grandes tamaños de alimentación (>600 mm) donde la energía de impacto es alta.
3. Aleación de Alto Cromo (ASTM A532) Para Abrasión Pura
Para aplicaciones secundarias o de reciclado en las que el impacto es bajo pero la abrasión es extrema, los aceros al manganeso no se endurecen por deformación y se desgastan prematuramente. El hierro de alto cromo utiliza la precipitación de carburos para alcanzar la dureza inicial.
Comportamiento técnico: Dureza de >60 HRC inmediatamente después de la instalación. Su naturaleza quebradiza requiere entornos sin impacto.
Aplicación: Reciclado de asfalto, tratamiento de arena de sílice altamente abrasiva.
Especificaciones detalladas de los materiales
| Calidad del material | Composición química (peso %) | Dureza inicial (HBW) | Potencial de endurecimiento por trabajo (HRC) | Impacto Charpy (J @ -20°C) |
|---|---|---|---|---|
| Mn13Cr2 | C:1,0-1,3, Mn:11-14, Cr:1,5-2,0 | 190-210 | 46-48 | ≥ 80J |
| Mn18Cr2 | C:1,1-1,5, Mn:17-19, Cr:1,8-2,5 | 210-230 | 50-55 | ≥ 100J |
| Mn22Cr2 | C:1,1-1,4, Mn:21-23, Cr:1,8-2,5 | 220-240 | 55-58 | ≥ 120J |
| Cromo alto | C:2,0-3,3, Cr:23-27, Mo:0,5-1,5 | 600+ | 60-64 (Constante) | < 10J (quebradizo) |
Proceso de fabricación y precisión dimensional
La vida útil de una carrillera no depende únicamente de la química; la integridad de la fundición y la tolerancia dimensional son igualmente decisivas. Un ajuste flojo permite la acumulación de polvo entre la camisa y el armazón. Esta acumulación de material crea puntos de presión localizados que pueden abombar el acero del armazón o romper los pernos de la camisa bajo carga.
- Método de fundición Utilizamos el proceso V (moldeo sellado al vacío) o fundición en arena con resina en lugar de arena verde. Esto asegura acabados superficiales de Ra 12,5 o mejor y minimiza los defectos de fundición como inclusiones de arena.
- Recocido de soluciones Las piezas fundidas se calientan a 1050°C-1100°C y se mantienen durante 1 hora por pulgada de espesor para disolver los carburos en la matriz austenítica.
- Enfriamiento por agua El enfriamiento rápido impide la precipitación de carburo en los límites de grano, lo que garantiza la tenacidad. Un enfriamiento inadecuado da lugar a placas quebradizas que se agrietan en 100 horas.
- Tolerancias de mecanizado: Los orificios de los pernos y las superficies de contacto se mecanizan mediante CNC con tolerancias de ±0,5 mm. Esta precisión garantiza que las carrilleras superior e inferior se alineen perfectamente sin crear "escalones" que aceleren el desgaste localizado.
Análisis de la vida útil en función de la dureza del mineral
La previsión de la vida útil se basa en el índice de trabajo de adherencia (Wi) y la dureza Mohs del material de alimentación. Los siguientes datos proceden de registros de campo en operaciones de 10 horas/día.
| Tipo de mineral | Dureza Mohs | Selección del grado del material | Vida útil prevista | Mecanismo de desgaste |
|---|---|---|---|---|
| Caliza / Dolomita | 3 – 4 | Mn13Cr2 | 12 - 16 meses | Abrasión de bajo esfuerzo |
| Grava de río / Basalto | 5 – 6 | Mn18Cr2 | 8 - 12 meses | Impacto y desportillado |
| Granito (alto contenido en sílice) | 6 – 7 | Mn18Cr2 / Mn22Cr2 | 4 - 7 meses | Rectificado de alto esfuerzo |
| Cuarcita / Mineral de hierro | 7+ | Mn22Cr2 | 3 - 5 meses | Microfisuras y desconchados |
Ingeniería de compatibilidad de modelos OEM
Nuestros modelos de fundición se diseñan a la inversa a partir de los datos geométricos de los OEM para garantizar la alineación de los orificios de los pernos y el ajuste de las cuñas. No utilizamos moldes "universales"; se mantienen patrones específicos para distintas generaciones de trituradoras (por ejemplo, distinguiendo entre Metso C100 y C100N).
Metso® Nordberg Serie C
- Legado: C80, C100, C110, C125, C140
- Nuevo Gen: C106, C116, C120, C130, C150, C160
- Configuración: Diseños de una pieza y de dos piezas (superior/inferior) disponibles.
Sandvik® / Extec
- Serie CJ: CJ409, CJ411, CJ412, CJ612, CJ613
- Serie JM: JM806, JM907, JM1108, JM1208
- Características: Espesor optimizado para cajas de mandíbulas de gran resistencia.
Terex® Finlay & Pegson
- Modelos: J-1175, J-1170, J-1480, XA400, XR400
- Unidades móviles: Diseños de peso optimizado para trituradoras montadas sobre orugas.
McCloskey® Internacional
- Serie J: J40, J44, J45, J50, J55
- Mejora: Disponible en Mn22 para intervalos de servicio prolongados.
Coste total de propiedad (TCO) y análisis de valor
La adquisición de piezas de desgaste del mercado de accesorios a menudo atrapa a los operadores en un ciclo de "falsa economía". Una placa genérica con un precio 20% inferior al de una placa Mn18Cr2 de ingeniería puede parecer atractiva. Sin embargo, hay que tener en cuenta la metalurgia: las fundiciones genéricas suelen omitir el ciclo preciso de tratamiento térmico para ahorrar costes de energía, lo que da como resultado una placa con carburos sin disolver.
La cascada del fracaso:
1. Fisuras de placas frágiles bajo impacto en la Semana 3.
2. Una parada imprevista requiere 8 horas de refrigeración y 6 horas de mano de obra (coste $3.000+).
3. Pérdida de producción de 4.000 toneladas de áridos (aproximadamente $40.000 de ingresos).
4. Riesgo de daños en el cuadro si la grieta pasa desapercibida.
Nuestras placas de ingeniería se prueban para garantizar la homogeneidad de la microestructura, asegurando tasas de desgaste predecibles que se alinean con sus intervalos de mantenimiento programado (SMI).
Consejos del ingeniero de campo: Instalación y mantenimiento
El imperativo del "colecho
Nunca instale las placas de mejilla directamente metal contra metal contra un bastidor desgastado. Con el tiempo, el marco de la trituradora desarrolla pequeñas ondulaciones. Recomiendo encarecidamente aplicar una capa de sellador de silicona de alta resistencia o una fina lámina de caucho entre el bastidor y la placa durante la instalación. Esto rellena los huecos, evita las vibraciones y, lo que es más importante, impide que el polvo de sílice ultrafino se acumule detrás de la placa. Las partículas finas acumuladas actúan como un ariete hidráulico, abombando la placa hacia fuera y rompiendo los pernos de retención.
Estrategia de rotación
En una cantera de granito de 600 TPH, observamos que las placas 40% inferiores se desgastaban más rápidamente que las superiores debido a la mayor densidad del material en la zona de descarga. Sin embargo, muchos operarios simplemente desechaban el conjunto. Pusimos en práctica un protocolo de rotación: para las trituradoras con diseños superior/inferior simétricos (como algunos modelos de la serie C), rotar las placas de arriba abajo a los 50% de desgaste. Este sencillo cambio de procedimiento alargó la vida útil efectiva del juego en 2,5 meses, lo que supuso un ahorro anual de $18.000 en la adquisición de piezas.
Protocolos de garantía de calidad
Nuestras instalaciones de fabricación operan bajo las normas ISO 9001:2015 con un riguroso proceso de validación de 4 pasos para cada lote:
- Análisis espectral: Verificación de los niveles de C, Mn, Cr, Si y P/S (el fósforo se mantiene < 0,04% para evitar la falta de frío).
- Comprobación de la microestructura: Aumento de 500x para garantizar una estructura austenítica >95% y una solución de carburo adecuada.
- Cartografía dimensional: Escaneado láser de los puntos de montaje para garantizar que la desviación no supere ±0,5 mm.
- Inspección por líquidos penetrantes (DPI): Realizado en zonas de alta tensión (orificios de pernos) para detectar microfracturas superficiales.
Mediante el control de la química, el tratamiento térmico y la geometría, transformamos la placa de la mejilla de un simple consumible en un escudo de ingeniería de precisión para su activo de capital.
"Datos de ingeniería fidedignos: Todas las especificaciones metalúrgicas críticas y las tolerancias dimensionales (por ejemplo, ±0,05 mm) se rigen estrictamente por la documentación maestra en inglés. Aunque se facilitan versiones localizadas como referencia operativa, la Original inglés sigue siendo la única autoridad vinculante en materia de inspección de calidad y conformidad técnica".
 Spanish
 English
 French
 German
 Russian
 Arabic
 Portuguese
 Turkish