

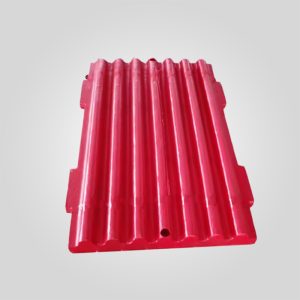
Боковые вкладыши щековой дробилки Металлургическая оптимизация для абразивной стойкости и защиты структурной рамы
Увеличенный срок службы: срок службы 40% больше, чем у стандартных пластин, благодаря ударопрочной марганцевой стали
Защита от перегрузки: Жертвенная конструкция предотвращает повреждение рамы дробилки
Точная подгонка: допуск на размеры ±0,5 мм обеспечивает идеальное выравнивание рамы
Устойчивость к коррозии: Специальное покрытие минимизирует разрушение от ржавчины
182 в наличии
ПРОДУКТ
Описание
Щековые плиты щековой дробилки, металлургическое проектирование, кинетика износа и стратегии защиты рамы
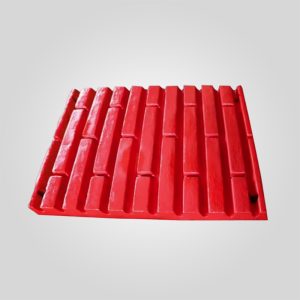
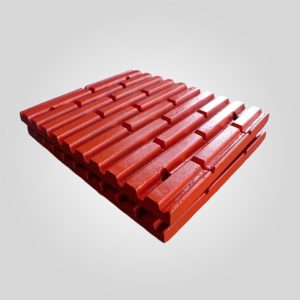
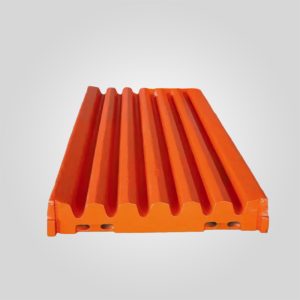
В иерархии технического обслуживания щековых дробилок боковые плиты - часто называемые щековыми плитами - часто недооцениваются по сравнению с первичными щековыми матрицами. Однако их конструктивная роль очень важна: они служат жертвенным барьером, защищающим боковые стенки главной рамы дробилки от катастрофического истирания и ударной деформации. Отказ системы щековых плит не просто требует замены деталей; он подвергает конструкционную сталь ASTM A514 рамы дробилки прямому воздействию потока материала. Если боковая рама повреждена в результате выдавливания или эрозии, ремонт сварных швов на месте часто приводит к концентрации тепловых напряжений, что требует дорогостоящего отжига для снятия напряжений или полной замены рамы стоимостью до $80 000.
В данном техническом анализе щековые пластины рассматриваются с точки зрения строгой материаловедческой экспертизы. Мы рассмотрим механику упрочнения марганцевых сплавов, проанализируем допуски на размеры, необходимые для предотвращения уплотнения мелких частиц, и предоставим практические данные для оптимизации срока службы при использовании сплавов с высоким содержанием кремнезема (>15% SiO2).
Металлургический состав и механика упрочнения
Эксплуатационные характеристики щековой плиты определяются ее способностью обеспечивать баланс между пластичностью (поглощение удара) и твердостью поверхности (сопротивление скользящему истиранию). Мы используем три основных металлургических сорта, каждый из которых предназначен для определенных условий дробления.
1. Mn18Cr2 (ASTM A128 Grade C) Промышленный стандарт
В отличие от старого сплава Mn13Cr2, в сплаве Mn18Cr2 содержание марганца увеличено до 17-19%, а углерода - до 1,1-1,5%. Этот сдвиг стабилизирует аустенитную микроструктуру. При ударных нагрузках свыше 30 МПа поверхностная латовая структура трансформируется из аустенита в мартенсит.
Техническое поведение: Компонент устанавливается с базовой твердостью около 220 HBW. В процессе эксплуатации поверхность упрочняется до 500-550 HBW (около 52 HRC), а сердцевина остается вязкой (200 HBW), что препятствует распространению трещин.
Применение: Первичное дробление базальта, гранита и речного камня с пределом прочности на сжатие до 320 МПа.
2. Mn22Cr2 (сверхвысокомарганцовистая) для экстремальных ударов
Благодаря содержанию марганца, доведенному до 21-23%, этот сплав демонстрирует ускоренную скорость упрочнения. Он предназначен для применения в тех случаях, когда стандартные пластины из Mn18 деформируются или "грибятся", не успев достаточно закалиться.
Техническое поведение: Достигает твердости поверхности >55 HRC при сильных ударах.
Применение: Добыча твердых пород (железная руда, медная руда) и крупногабаритного сырья (>600 мм), где энергия удара высока.
3. Высокохромистый сплав (ASTM A532) для чистого истирания
Для вторичного применения или переработки, где ударная нагрузка невелика, а абразивный износ очень велик, марганцевые стали не справляются с закалкой и изнашиваются преждевременно. Высокохромистый чугун использует осаждение карбидов для достижения начальной твердости.
Техническое поведение: Сквозная твердость >60 HRC сразу после установки. Хрупкость требует отсутствия ударных нагрузок.
Применение: Рециклинг асфальта, переработка высокоабразивного кварцевого песка.
Подробные характеристики материала
| Класс материала | Химический состав (вес %) | Начальная твердость (HBW) | Потенциал рабочей закалки (HRC) | Удар по Шарпи (Дж при -20°C) |
|---|---|---|---|---|
| Mn13Cr2 | C:1.0-1.3, Mn:11-14, Cr:1.5-2.0 | 190-210 | 46-48 | ≥ 80J |
| Mn18Cr2 | C:1.1-1.5, Mn:17-19, Cr:1.8-2.5 | 210-230 | 50-55 | ≥ 100J |
| Mn22Cr2 | C:1.1-1.4, Mn:21-23, Cr:1.8-2.5 | 220-240 | 55-58 | ≥ 120J |
| Высокий хром | C:2.0-3.3, Cr:23-27, Mo:0.5-1.5 | 600+ | 60-64 (Постоянная) | < 10 Дж (хрупкий) |
Производственный процесс и точность размеров
Срок службы нащечной пластины определяется не только химическим составом; не меньшее значение имеют целостность отливки и допустимые размеры. Неплотное прилегание позволяет "набивать штрафы" - накапливать пыль между накладкой и рамой. Такая набивка материала создает локальные точки давления, которые могут привести к выпучиванию стали рамы или заклиниванию болтов накладок под нагрузкой.
- Литейный метод Мы используем V-Process (вакуумное герметичное формование) или литье в смоляную смесь, а не в зеленый песок. Это обеспечивает чистоту поверхности Ra 12,5 или выше и минимизирует дефекты литья, такие как включения песка.
- Отжиг раствора Отливки нагревают до 1050°C-1100°C и выдерживают в течение 1 часа на дюйм толщины, чтобы растворить карбиды в аустенитной матрице.
- Закаливание водой Быстрое охлаждение предотвращает выпадение карбидов на границах зерен, обеспечивая прочность. Неправильная закалка приводит к образованию хрупких пластин, которые растрескиваются в течение 100 часов.
- Допуски на механическую обработку: Отверстия под болты и сопрягаемые поверхности обрабатываются на ЧПУ с допуском ±0,5 мм. Такая точность обеспечивает идеальное прилегание верхней и нижней щечных пластин без образования "ступенек", ускоряющих локальный износ.
Анализ износостойкости в зависимости от твердости минералов
Прогнозирование срока службы основывается на индексе работы Бонда (Wi) и твердости по Моосу исходного материала. Следующие данные получены из полевых журналов при 10-часовых/дневных операциях.
| Тип минерала | Твердость по Моосу | Выбор марки материала | Прогнозируемая продолжительность жизни | Механизм износа |
|---|---|---|---|---|
| Известняк / доломит | 3 – 4 | Mn13Cr2 | 12 - 16 месяцев | Низконапряженное истирание |
| Речной гравий / базальт | 5 – 6 | Mn18Cr2 | 8 - 12 месяцев | Удары и строгание |
| Гранит (с высоким содержанием кремния) | 6 – 7 | Mn18Cr2 / Mn22Cr2 | 4 - 7 месяцев | Шлифование при высоких нагрузках |
| Кварцит / Железная руда | 7+ | Mn22Cr2 | 3 - 5 месяцев | Микротрещины и сколы |
Инжиниринг совместимости моделей OEM
Наши литейные формы разрабатываются на основе геометрических данных OEM-производителей, чтобы обеспечить выравнивание отверстий под болты и посадку клиньев. Мы не используем "универсальные" формы; для отдельных поколений дробилок (например, для различения Metso C100 и C100N) используются специальные модели.
Metso® Nordberg C-Series
- Наследие: C80, C100, C110, C125, C140
- Новое поколение: C106, C116, C120, C130, C150, C160
- Конфигурация: Доступны конструкции из одной и двух частей (верхняя и нижняя).
Sandvik® / Extec
- Серия CJ: CJ409, CJ411, CJ412, CJ612, CJ613
- Серия JM: JM806, JM907, JM1108, JM1208
- Особенности: Оптимальная толщина для тяжелых челюстных ящиков.
Terex® Finlay & Pegson
- Модели: J-1175, J-1170, J-1480, XA400, XR400
- Мобильные установки: Оптимизированные по весу конструкции дробилок на гусеничном ходу.
McCloskey® International
- Серия J: J40, J44, J45, J50, J55
- Обновление: Для увеличения межсервисных интервалов выпускается в цвете Mn22.
Общая стоимость владения (TCO) и анализ стоимости
Приобретение быстроизнашивающихся деталей на вторичном рынке часто приводит операторов к "ложной экономии". Заурядная щековая пластина по цене 20% ниже, чем разработанная пластина Mn18Cr2, может показаться привлекательной. Однако обратите внимание на металлургию: литейные заводы часто пропускают точный цикл термообработки в целях экономии энергии, в результате чего получается пластина с нерастворенными карбидами.
Каскад неудач:
1. Хрупкое растрескивание пластин при ударе на 3-й неделе.
2. Незапланированная остановка требует 8 часов охлаждения и 6 часов труда (стоимость $3,000+).
3. Потеряно производство 4 000 тонн щебня (около $40 000 выручки).
4. Риск повреждения рамы, если трещина останется незамеченной.
Наши разработанные пластины проходят испытания, гарантирующие однородность микроструктуры, что обеспечивает предсказуемую интенсивность износа, соответствующую вашим плановым интервалам технического обслуживания (SMI).
Полевые советы инженера: Установка и обслуживание
Постельное белье
Никогда не устанавливайте щековые плиты непосредственно металл к металлу на изношенную раму. Со временем на раме дробилки образуются небольшие неровности. Я настоятельно рекомендую при установке нанести слой сверхпрочного силиконового герметика или тонкой резиновой подложки между рамой и щековой плитой. Это заполнит пустоты, предотвратит вибрацию и, что самое важное, не позволит сверхтонкой кварцевой пыли скапливаться за плитой. Мелкие частицы действуют как гидравлический таран, выталкивая пластину наружу и защелкивая крепежные болты.
Стратегия ротации
В гранитном карьере производительностью 600 TPH мы заметили, что нижние щековые плиты 40% изнашиваются быстрее верхних из-за более высокой плотности материала в зоне разгрузки. Однако многие операторы просто выбрасывали комплект. Мы внедрили протокол ротации: на дробилках с симметричной конструкцией верхней/нижней щеки (например, на некоторых моделях серии C) при сроке износа 50% следует поворачивать плиты сверху вниз. Это простое изменение процедуры увеличило эффективный срок службы комплекта на 2,5 месяца, сэкономив клиенту $18 000 в год на закупке запчастей.
Протоколы обеспечения качества
Наше производство работает в соответствии со стандартами ISO 9001:2015 и проходит строгий 4-этапный процесс проверки каждой партии:
- Спектральный анализ: Проверка уровней C, Mn, Cr, Si и P/S (фосфор поддерживается на уровне < 0,04% для предотвращения холодовой недостаточности).
- Проверка микроструктуры: 500-кратное увеличение для обеспечения аустенитной структуры >95% и надлежащего раствора карбида.
- Сопоставление размеров: Лазерное сканирование точек крепления, чтобы убедиться, что отклонение не превышает ±0,5 мм.
- Инспекция с помощью красящего пенетранта (DPI): Выполняется на участках с высокой нагрузкой (отверстия под болты) для обнаружения поверхностных микротрещин.
Контролируя химический состав, термообработку и геометрию, мы превращаем пластину щеки из простого расходного материала в прецизионную защиту для вашего капитального актива.
"Авторитетные инженерные данные: Все критические металлургические характеристики и допуски на размеры (например, ±0,05 мм) строго регламентируются основной документацией на английском языке. Несмотря на то, что локализованные версии предоставляются для оперативного ознакомления, они Английский оригинал остается единственным обязательным органом контроля качества и технического соответствия".
 Russian
 English
 French
 German
 Spanish
 Arabic
 Portuguese
 Turkish