
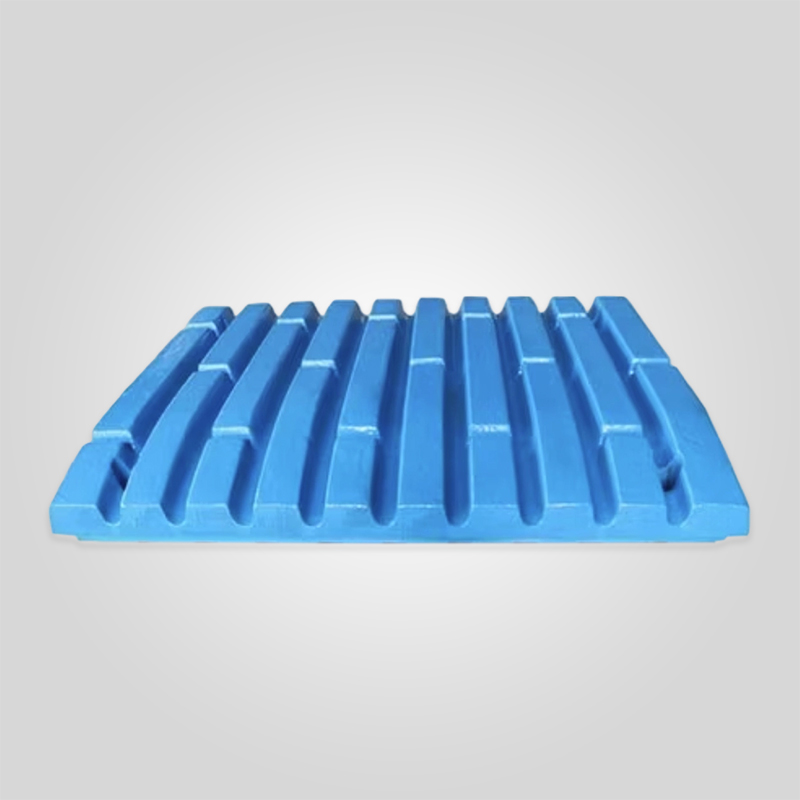
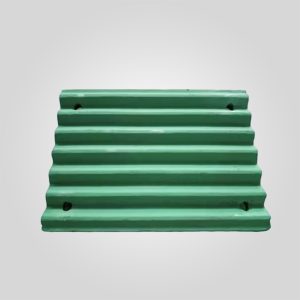
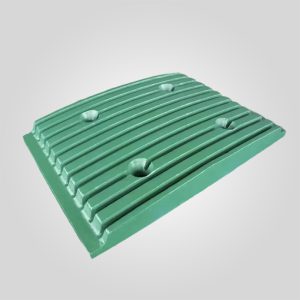
400.0435-001 Placa de mandíbula móvel para peças de desgaste Sandvik CJ615 JM1511 | Middle HD M1
Materiais: Mn13, Mn18, Mn13Cr2, Mn18Cr2, Liga composta
Dureza: HB180-240 (disponível para personalização)
Modelos compatíveis: Série PE/PEX
Vida útil: 6-12 meses
Nome da peça: placa da mandíbula móvel
182 em stock
PRODUTO
Descrição
Descrição geral das especificações técnicas
| Especificação Parâmetro | Detalhes técnicos |
|---|---|
| Número da peça | 400.0435-001 |
| Descrição da peça | Placa da mandíbula móvel Média HD (Medium Heavy Duty) M1 |
| Modelos compatíveis | Série Sandvik CJ615 / JM1511 |
| Grau do material | M1 Manganês padrão (ASTM A128 Grau A / Equivalente a Mn13Cr2) |
| Peso líquido | 1.000,65 kg (Aprox. 2.206 lbs) |
| Perfil do dente | Middle HD (passo médio, barriga reforçada) |
| Dureza (como fundido) | 180 - 220 HB |
| Dureza máxima | 450 - 500 HB (endurecido por trabalho) |
| Tratamento de superfície | Jato de areia e revestimento anti-ferrugem (verde industrial) |
Principais vantagens: Projetado para Sandvik CJ615 / JM1511
A placa de mandíbula móvel 400.0435-001 é um componente de desgaste especializado projetado para o britador de mandíbulas Sandvik CJ615 (JM1511). Esta variante "Middle HD" (Medium Heavy Duty) oferece um equilíbrio estratégico entre o rendimento agressivo das placas grossas e o controlo de dimensionamento do produto das placas finas.
Fundida em aço com elevado teor de manganês de grau M1, esta peça foi concebida para lidar com materiais de alimentação de elevado impacto. A liga M1 proporciona uma excelente ductilidade, evitando falhas catastróficas ou fissuras sob as cargas de compressão extremas típicas das fases de britagem primária. O perfil do dente "Médio" assegura a manutenção de ângulos de aperto óptimos, mesmo com o desgaste da placa.
Fabrico e metalurgia de precisão
Para satisfazer as exigências da produção moderna de agregados, as nossas peças sobressalentes para trituradores são fabricadas utilizando técnicas avançadas:
- Fundição por processo V: Este método assegura uma elevada precisão dimensional e um acabamento superficial superior em comparação com a fundição em areia tradicional, garantindo que o perfil do dente permanece nítido e definido.
- Recozimento para alívio de tensões: O tratamento térmico pós-fundição alivia as tensões residuais internas, assegurando que a placa mantém a sua forma durante o transporte e a instalação.
- Superfícies de assento maquinadas: A parte de trás da placa é maquinada por CNC para garantir o contacto total com o suporte móvel da mandíbula, evitando o carregamento pontual que pode danificar a estrutura principal do triturador.
Otimização do desempenho: A vantagem do "Middle HD
A escolha do perfil correto dos dentes é fundamental para a eficiência do triturador. O perfil 400.0435-001 Medium HD compara-se favoravelmente com outras configurações:
| Caraterística | Perfil grosseiro padrão | 400.0435-001 Perfil HD médio | Benefício para o utilizador |
|---|---|---|---|
| Gradação do produto | Saída mais grosseira | Equilibrado / Multas médias | Melhor preparação para os trituradores de cone secundários |
| Consumo de energia | Baixa | Moderado / Eficiente | Consumo consistente de amperes devido a uma melhor aderência do material |
| Distribuição do desgaste | Concentrado no fundo | Mais mesmo | Redução do risco de "barriga" na zona média |
Diagnóstico de manutenção especializado: Gestão do ciclo de vida
Como especialista em fornecedores de peças para trituradores, recomendo a monitorização de padrões de desgaste específicos no 400.0435-001 para otimizar o seu programa de manutenção:
- Medida da altura dos dentes: Monitorizar a altura dos dentes no terço inferior da placa. Quando 70% da altura do dente é desgastada, perde-se a eficácia da preensão, o que leva a uma "ebulição" na câmara e a um desgaste acelerado.
- Alongamento com placa: O aço manganês expande-se. Se notar que o espaço entre a placa da mandíbula móvel e a placa deflectora está a fechar-se, ou que a placa está a curvar-se para fora, isso indica um endurecimento e expansão significativos. As extremidades podem ter de ser cortadas termicamente (goivadas) para aliviar o stress.
- Tensão do parafuso da cunha: Verificar se existem pontos brilhantes à volta dos orifícios dos parafusos ou das cunhas. Isto indica movimento. Placas soltas actuam como um martelo contra o stock da mandíbula, causando danos estruturais dispendiosos.
Garantia de qualidade
O nosso compromisso com a qualidade garante que cada placa de 1000,65 kg cumpre as especificações OEM. Realizamos análises químicas (espetrómetro) para verificar a relação Mn/C e testes físicos (resistência ao impacto) para garantir que o material M1 cumpre as normas ASTM A128. Todas as placas implicam uma garantia de adequação às séries Sandvik CJ615 e JM1511.
FAQ: Perguntas comuns sobre 400.0435-001
1. Que materiais são adequados para o grau de manganês M1?
M1 (Mn13Cr2) é o padrão da indústria para britagem geral de mandíbulas. É ideal para materiais não abrasivos a muito abrasivos, como calcário, cascalho de rio e rocha dinamitada. Se estiver a triturar sílica extremamente abrasiva ou quartzito, pode considerar a atualização para uma variante M2 (Mn18Cr2), embora a M1 ofereça uma resistência superior à fissuração para tamanhos de alimentação maiores.
2. O perfil "Middle HD" adapta-se a uma máquina CJ615 normal?
Sim. As dimensões de montagem (orifícios dos parafusos, cunhas, face posterior) são idênticas às especificações OEM padrão para o Sandvik CJ615/JM1511. O "Middle HD" refere-se apenas à geometria da superfície (forma e espessura dos dentes) concebida para caraterísticas de trituração específicas.
3. Posso misturar uma placa móvel Middle HD com uma placa fixa Coarse?
Embora seja possível, recomenda-se geralmente a correspondência dos perfis (por exemplo, Médio Móvel com Médio Fixo) para manter uma geometria constante da câmara de britagem. A mistura de perfis pode, por vezes, criar zonas de desgaste irregulares ou afetar o ângulo de aperto, reduzindo potencialmente a capacidade.
Nota de especialista sobre a instalação
Conselhos do engenheiro: Antes de instalar o 400.0435-001, certifique-se de que a face do mordente móvel está livre de detritos e pontos altos. Recomendamos vivamente a utilização de uma placa de apoio ou calço novo para proteger o dispendioso stock de maxilas. Após a instalação, efetuar um período de "rodagem": apertar as cunhas, esmagar durante meio turno e depois voltar a apertar imediatamente. O manganês flui sob carga, e este segundo aperto é o passo mais crítico para evitar placas soltas.
"Dados de engenharia autorizados: Todas as especificações metalúrgicas críticas e tolerâncias dimensionais (por exemplo, ±0,05 mm) são estritamente regidas pela documentação principal em inglês. Embora sejam fornecidas versões localizadas para referência operacional, a Original em inglês continua a ser a única autoridade vinculativa em matéria de inspeção da qualidade e de conformidade técnica".
 Portuguese
 English
 French
 German
 Spanish
 Russian
 Arabic
 Turkish