
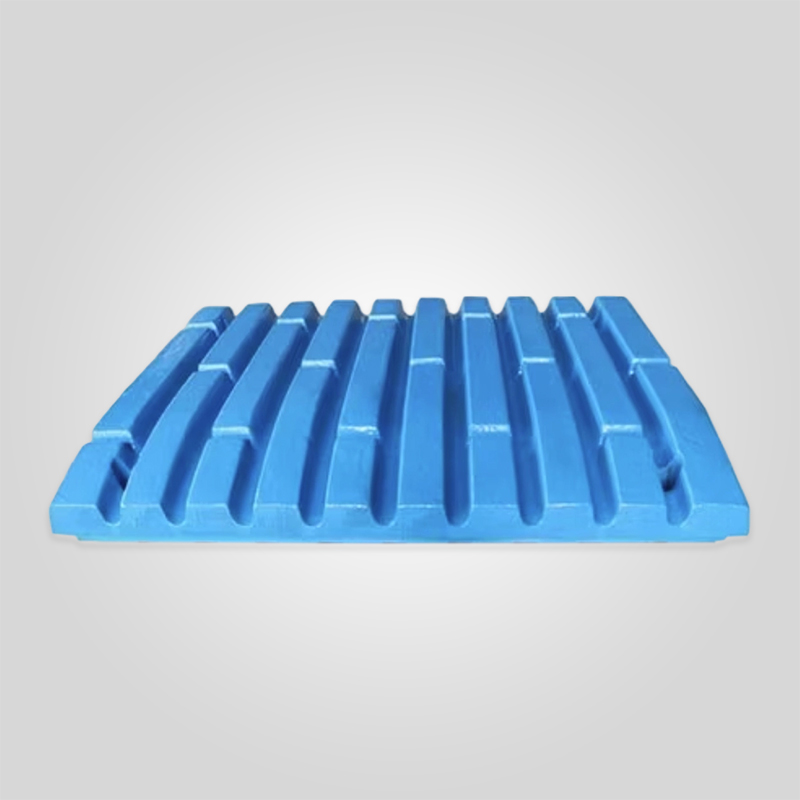
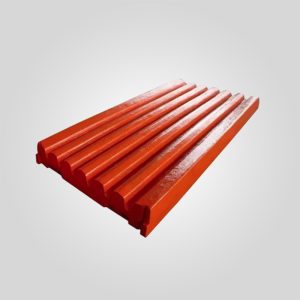
400.0435-001 Подвижная челюстная плита для износостойких деталей Sandvik CJ615 JM1511 | Middle HD M1
Материалы: Mn13, Mn18, Mn13Cr2, Mn18Cr2, композитный сплав
Твердость: HB180-240 (на заказ можно увеличить)
Совместимые модели: Серия PE/PEX
Срок службы: 6-12 месяцев
Название детали: подвижная челюстная пластина
182 в наличии
ПРОДУКТ
Описание
Обзор технических характеристик
| Спецификация Параметр | Технические подробности |
|---|---|
| Номер детали | 400.0435-001 |
| Описание детали | Челюстная пластина подвижная средняя HD (средне-тяжелая) M1 |
| Совместимые модели | Серия Sandvik CJ615 / JM1511 |
| Класс материала | M1 Стандартный марганец (ASTM A128 Grade A / эквивалент Mn13Cr2) |
| Вес нетто | 1,000.65 кг (Прибл. 2,206 фунтов) |
| Профиль зуба | Middle HD (средний шаг, усиленный живот) |
| Твердость (в литом состоянии) | 180 - 220 HB |
| Предельная твердость | 450 - 500 HB (упрочненная обработка) |
| Обработка поверхности | Дробеструйная обработка и антикоррозийное покрытие (промышленный зеленый) |
Основные преимущества: Разработано для Sandvik CJ615 / JM1511
Подвижная щековая плита 400.0435-001 - это специализированный изнашиваемый компонент, разработанный для щековой дробилки Sandvik CJ615 (JM1511). Этот вариант "Middle HD" (Medium Heavy Duty) предлагает стратегический баланс между агрессивной пропускной способностью крупных плит и контролем размера продукта мелкими плитами.
Отлитая из высокомарганцевой стали марки M1, эта деталь разработана для работы с материалами, подвергающимися высоким ударным нагрузкам. Сплав M1 обеспечивает превосходную пластичность, предотвращая катастрофическое разрушение или растрескивание при экстремальных сжимающих нагрузках, характерных для стадий первичного дробления. Профиль зубьев "Middle" обеспечивает поддержание оптимальных углов захвата даже при износе пластины.
Точное производство и металлургия
Чтобы соответствовать требованиям современного агрегатного производства, наши запчасти для дробилок изготавливаются с использованием передовых технологий:
- V-образный процесс литья: Этот метод обеспечивает высокую точность размеров и превосходную обработку поверхности по сравнению с традиционным литьем в песок, гарантируя сохранение четкости и определенности профиля зуба.
- Отжиг для снятия напряжения: Термообработка после литья снимает внутренние остаточные напряжения, обеспечивая сохранение формы плиты при транспортировке и монтаже.
- Обработанные поверхности сидений: Задняя часть плиты обработана на станке с ЧПУ для обеспечения полного контакта с подвижной щекой, что предотвращает точечную нагрузку, которая может повредить основную раму дробилки.
Оптимизация производительности: Преимущество "среднего HD"
Выбор правильного профиля зубьев имеет решающее значение для эффективности дробилки. Профиль 400.0435-001 Medium HD выгодно отличается от других конфигураций:
| Характеристика | Стандартный грубый профиль | 400.0435-001 Средний профиль HD | Выгода для пользователя |
|---|---|---|---|
| Градация продукта | Более грубый выход | Сбалансированный / средние штрафы | Лучшая подготовка для вторичных конусных дробилок |
| Потребляемая мощность | Низкий | Умеренный / эффективный | Постоянная сила тока благодаря лучшему захвату материала |
| Распределение износа | Сконцентрированы в нижней части | Еще | Снижение риска появления "живота" в средней зоне |
Экспертная диагностика технического обслуживания: Управление жизненным циклом
Как специалист по поставкам деталей дробилок, я рекомендую отслеживать конкретные схемы износа 400.0435-001, чтобы оптимизировать график технического обслуживания:
- Измерение высоты зуба: Следите за высотой зубьев в нижней трети пластины. При износе 70% высоты зубьев теряется эффективность захвата, что приводит к "закипанию" в камере и ускоренному износу.
- Растягивание пластин: Марганцевая сталь расширяется. Если вы заметили, что зазор между пластиной подвижной губки и отклоняющей пластиной увеличился или пластина выгнулась наружу, это свидетельствует о значительном упрочнении и расширении. Для снятия напряжения может потребоваться термическая обрезка концов (строжка).
- Натяжение клиновых болтов: Проверьте, нет ли блестящих пятен вокруг отверстий для болтов или клиньев. Это указывает на движение. Ослабленные пластины действуют как молоток на зажимной механизм, вызывая дорогостоящие структурные повреждения.
Обеспечение качества
Наша приверженность качеству гарантирует, что каждый лист весом 1000,65 кг соответствует спецификациям OEM. Мы проводим химический анализ (спектрометр) для проверки соотношения Mn/C и физические испытания (ударная вязкость) для обеспечения соответствия материала M1 стандартам ASTM A128. Каждая пластина подразумевает гарантию соответствия сериям Sandvik CJ615 и JM1511.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ: Общие вопросы о 400.0435-001
1. Какие материалы подходят для марки марганца M1?
M1 (Mn13Cr2) является промышленным стандартом для щекового дробления общего назначения. Она идеально подходит для неабразивных и слабоабразивных материалов, таких как известняк, речной гравий и отвальная порода. Если вы дробите очень абразивный кварц или кварцит, можно рассмотреть возможность перехода на вариант M2 (Mn18Cr2), хотя M1 обеспечивает более высокую трещиностойкость при больших размерах сырья.
2. Подходит ли профиль "Middle HD" для стандартной машины CJ615?
Да. Установочные размеры (отверстия под болты, клинья, задняя поверхность) идентичны стандартным спецификациям OEM для Sandvik CJ615/JM1511. Термин "Middle HD" относится только к геометрии поверхности (форма и толщина зубьев), разработанной для определенных характеристик дробления.
3. Можно ли смешивать подвижную тарелку Middle HD с неподвижной тарелкой Coarse?
Хотя это возможно, обычно рекомендуется совмещать профили (например, средний подвижный и средний неподвижный) для поддержания постоянной геометрии камеры дробления. Смешивание профилей может иногда создавать неравномерные зоны износа или влиять на угол захвата, что может привести к снижению производительности.
Замечание эксперта по установке
Совет инженера: Перед установкой 400.0435-001 убедитесь, что на поверхности подвижной губки нет мусора и высоких точек. Мы настоятельно рекомендуем использовать свежую опорную пластину или прокладку для защиты дорогостоящего зажимного механизма. После установки выполните "обкатку": затяните клинья, поработайте в течение половины смены, а затем немедленно затяните снова. Марганцовка вытекает под нагрузкой, и эта вторая затяжка является наиболее критическим шагом для предотвращения расшатывания пластин.
"Авторитетные инженерные данные: Все критические металлургические характеристики и допуски на размеры (например, ±0,05 мм) строго регламентируются основной документацией на английском языке. Несмотря на то, что локализованные версии предоставляются для оперативного ознакомления, они Английский оригинал остается единственным обязательным органом контроля качества и технического соответствия".
 Russian
 English
 French
 German
 Spanish
 Arabic
 Portuguese
 Turkish