
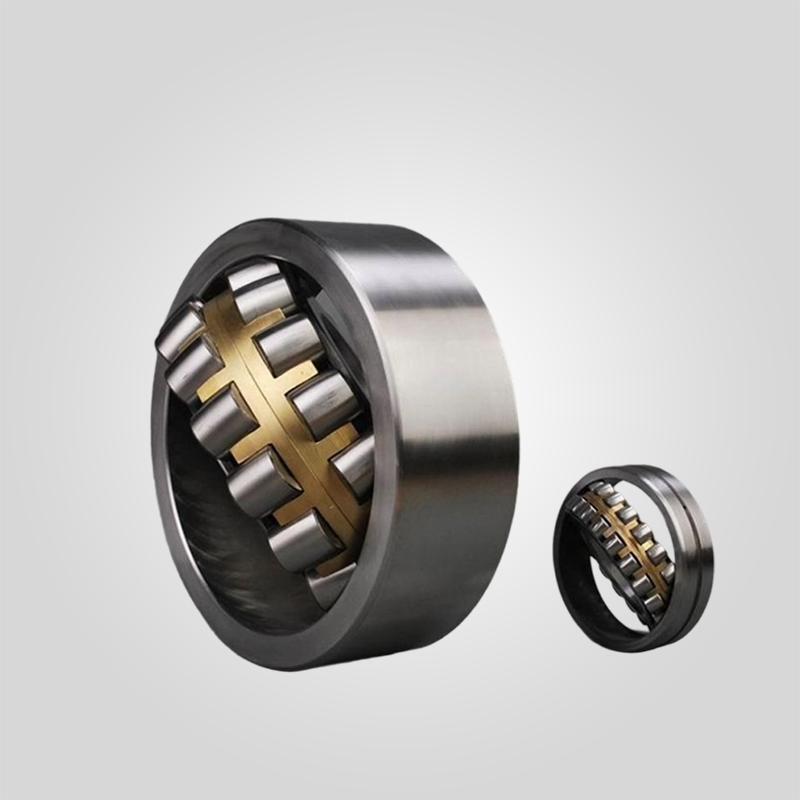
Rolamentos autocompensadores de rolos para serviços pesados: Gaiolas de latão maquinadas e folga C3 para fiabilidade da britadeira de maxilas
- Pequenas trituradoras de maxilas (PE-400×600): 22324 CCK/W33
- Britadeiras de maxilas médias (PE-600×900): 22330 CC/W33, 22232 CCK/W33
- Trituradores de maxilas de grandes dimensões (PE-1200×1500): 22244 CCK/W33, 22340 CC/W33
- Trituradores extra-grandes (PE-1500×1800): 23284 CCK/W33, 23076 CCK/W33
182 em stock
PRODUTO
Descrição
Rolamentos autocompensadores de rolos para britadeiras de maxilas: Gerenciamento de cargas de choque para serviços pesados, metalurgia da série 222xx/223xx e compensação de desalinhamento
Na hierarquia das falhas mecânicas das britadeiras giratórias e de maxilas, as chumaceiras do veio excêntrico são responsáveis por 40% das paragens não programadas. Ao contrário dos equipamentos rotativos em estado estacionário, como bombas ou ventiladores, os rolamentos de uma britadeira de maxilas suportam um perfil operacional exigente: cargas oscilantes severas, choques de impacto instantâneos que atingem 25G durante os eventos de "tramp iron" e deflexão inerente do veio causada pela força de esmagamento da rocha dura (300+ MPa UCS). Um rolamento de catálogo padrão simplesmente não consegue sobreviver a estas condições; a aplicação exige um rolamento autocompensador de rolos concebido para o efeito com folgas internas específicas, metalurgia da gaiola e protocolos de estabilização térmica.
Este resumo técnico do produto apresenta em pormenor a engenharia subjacente aos nossos rolamentos autocompensadores de rolos (SRB) para serviços pesados. Concentramo-nos no papel crítico das gaiolas de latão no amortecimento de vibrações, na necessidade de folgas C3/C4 para a gestão da expansão térmica e nas rigorosas normas de qualidade necessárias para alcançar uma vida operacional L10 superior a 15.000 horas em ambientes de extração mineira de agregados.
Cinemática e compensação de carga
A principal função do SRB nesta aplicação não é apenas a rotação, mas a acomodação do desalinhamento. Como o eixo excêntrico se flexiona sob a carga de esmagamento (muitas vezes superior a 4.000 kN em grandes mandíbulas primárias), um rolamento rígido teria uma carga de borda e se fragmentaria rapidamente. Os nossos rolamentos apresentam duas filas de rolos em forma de barril numa pista esférica comum, permitindo ±1,5 graus de desalinhamento angular. Esta flexibilidade geométrica garante que a zona de carga permanece distribuída ao longo de todo o comprimento do rolo, evitando concentrações de tensão localizadas que conduzem a uma falha precoce por fadiga.
Dinâmica de gaiola: O padrão "ouro"
A "Gaiola Dourada" visível nas imagens do produto é maquinada a partir de latão de alta resistência (CuZn40Al2). Em aplicações de alta aceleração, como as britadeiras de maxilas, as gaiolas de aço estampado sofrem de fissuras por fadiga nos pontos de ponte. As gaiolas de latão maquinadas oferecem uma força de inércia superior e propriedades auto-lubrificantes contra os rolos de aço, reduzindo a fricção durante os regimes de lubrificação de limite típicos da trituração a baixa velocidade e alta carga.
Integridade metalúrgica: SAE 52100 e Desgaseificação por vácuo
A vida útil dos rolamentos é fundamentalmente limitada pela limpeza do aço. Utilizamos SAE 52100 (100Cr6) aço ao crómio com elevado teor de carbono, produzido por desgaseificação sob vácuo para minimizar as inclusões não metálicas (óxidos/sulfuretos) para menos de 10 ppm.
- Perfil de dureza: Endurecido para 60-64 HRC. Esta dureza é mantida ao longo da secção transversal do anel, garantindo a resistência à propagação de fissuras por fadiga subsuperficial.
- Estabilização dimensional: Os anéis são tratados termicamente de acordo com as especificações S1 ou S2, garantindo estabilidade dimensional até 200°C. Os rolamentos padrão (S0) podem sofrer um crescimento dimensional permanente a essas temperaturas, causando uma perda de ajuste de interferência no eixo - um modo de falha catastrófico conhecido como "giro no munhão".
- Acabamento da superfície: As calhas são super acabadas para Ra ≤ 0,2 μm para garantir um rácio lambda adequado ($\lambda$) - o rácio entre a espessura da película de óleo e a rugosidade da superfície - mesmo com cargas pesadas.
Folga interna e gestão térmica
A seleção da folga interna radial (RIC) correta não é negociável. Os rolamentos das britadeiras de maxilas funcionam com um forte ajuste de interferência no eixo, o que expande o anel interior. Para além disso, o anel interior funciona mais quente do que o anel exterior (que é arrefecido pela caixa maciça da estrutura). Este gradiente térmico consome a folga interna.
Fornecemos rigorosamente C3 (Maior que o normal) ou C4 classes de apuramento.
Exemplo: Um rolamento 22330 com folga C3 tem uma folga não montada de 150-190 μm. Após a montagem e a expansão térmica, a folga de funcionamento reduz-se para os 40-60 μm ideais. A utilização de um rolamento com folga "CN" padrão nesta aplicação garante gripagem e fuga térmica.
Tabela de especificações técnicas
| Parâmetro | Valor da especificação | Norma de engenharia / Nota |
|---|---|---|
| Grau do material | SAE 52100 / GCr15 | Aço desgaseificado sob vácuo |
| Dureza | HRC 60 - 64 | Estrutura martensítica endurecida |
| Desembaraço interno | C3 / C4 / C5 | Depende do ajuste do veio e da temperatura ambiente |
| Material da gaiola | Latão maquinado (MA/MB) | Preferido para vibrações elevadas (>5g) |
| Cone do furo | 1:12 (Sufixo K) ou 1:30 | Para montagem da manga de adaptação |
| Carga dinâmica ($C_r$) | Até 2.200 kN | Varia consoante o tamanho do rolamento (ISO 281) |
| Classe de vibração | V3 / ZV4 | Baixo ruído/vibração de acordo com a norma ISO 15242 |
| Função de lubrificação | W33 | Ranhura anular + 3 orifícios no anel exterior |
Matriz de compatibilidade: Seleção de rolamentos
Temos em stock e concebemos rolamentos para todo o espetro de modelos de britadeiras de maxilas. A identificação correta requer normalmente o diâmetro do furo, o diâmetro externo, a largura e o sufixo específico (K para cónico, W33 para ranhura de lubrificação).
Trituradores pequenos e médios
- PE-400×600: 22324 CCK/W33 (excêntrico)
- PE-600×900: 22330 CC/W33 (Moldura)
- PE-500×750: 22228 CCK/W33 (excêntrico)
Grandes trituradores primários
- PE-900×1200: 22338 CCK/W33 (excêntrico)
- PE-1000×1200: 22340 CC/W33 (Moldura)
- CJ411 / CJ612: 22326 CAM / 23244 CAM
Custo total de propriedade (TCO) e fiabilidade
Um rolamento "económico", que custa menos 40%, proporciona normalmente 20% da vida útil em aplicações mineiras. A matemática é brutal:
Rolamento padrão: Falha às 2.000 horas devido a fratura da gaiola. A substituição requer 24 horas de inatividade + grua + mão de obra.
Rolamento de gaiola de latão para trabalhos pesados: Sobrevive mais de 8.000 horas.
O custo de uma mudança de rolamento não programada (cerca de $40.000 em perda de produção) excede o preço dos rolamentos de primeira qualidade por um fator de dez. Os nossos rolamentos são submetidos a um teste ultrassónico (UT) de acordo com as normas ASTM A388 para garantir que não existem vazios internos antes de chegarem às suas instalações.
Conselhos do Engenheiro: Instalação e manutenção no terreno
[Opção B: Dica profissional] - A regra de redução da folga:
Para rolamentos de furo cónico (Sufixo K) montados em mangas de adaptação, as chaves dinamométricas não são fiáveis devido à variabilidade da fricção da rosca. Você deve utilizar o "método Drive-Up" para medir a redução da folga interna radial (RIC).
A regra: Meça a folga não montada com calibradores de folga. À medida que aperta a porca, o anel interior expande-se e a folga diminui. Pare quando tiver atingido a redução especificada pelo fabricante (normalmente 0,05 mm - 0,09 mm, dependendo do tamanho). O aperto excessivo elimina a folga e provoca um sobreaquecimento rápido; o aperto insuficiente permite que a manga gire no eixo.
[Opção C: Fragmento de caso de campo] - A armadilha do selo do labirinto:
Numa pedreira de calcário no Texas, os rolamentos estavam a falhar de 3 em 3 meses. A análise do óleo revelou picos maciços de sílica. O culpado? Os vedantes do labirinto estavam cheios de massa dura e seca. Os operadores estavam a lubrificar os rolamentos mas não purgar os vedantes. A massa lubrificante fresca segue o caminho de menor resistência. Se os vedantes estiverem bloqueados, a massa lubrificante não conseguirá eliminar os contaminantes. Implementámos um protocolo para purgar os vedantes até aparecer massa lubrificante fresca enquanto a trituradora estava a funcionar lentamente. Vida útil da chumaceira aumentada instantaneamente para 14 meses.
Garantia de qualidade
A nossa linha de produção integra controlos de qualidade automatizados em todas as fases:
- Matéria-prima: Verificação espectroscópica da composição química.
- Tratamento térmico: Ensaio de têmpera final Jominy para verificar a profundidade da dureza.
- Acabamento: Medição da circularidade Taylor Hobson para verificar a geometria da pista.
- Auditoria final: 100% Inspeção por partículas magnéticas (MPI) para detetar fissuras superficiais de acordo com a norma ISO 9934-1.
Esta abordagem rigorosa garante que cada rolamento fornecido é capaz de suportar os impactos de 25G inerentes ao processo de trituração.
"Dados de engenharia autorizados: Todas as especificações metalúrgicas críticas e tolerâncias dimensionais (por exemplo, ±0,05 mm) são estritamente regidas pela documentação principal em inglês. Embora sejam fornecidas versões localizadas para referência operacional, a Original em inglês continua a ser a única autoridade vinculativa em matéria de inspeção da qualidade e de conformidade técnica".

 Portuguese
 English
 French
 German
 Spanish
 Russian
 Arabic
 Turkish