

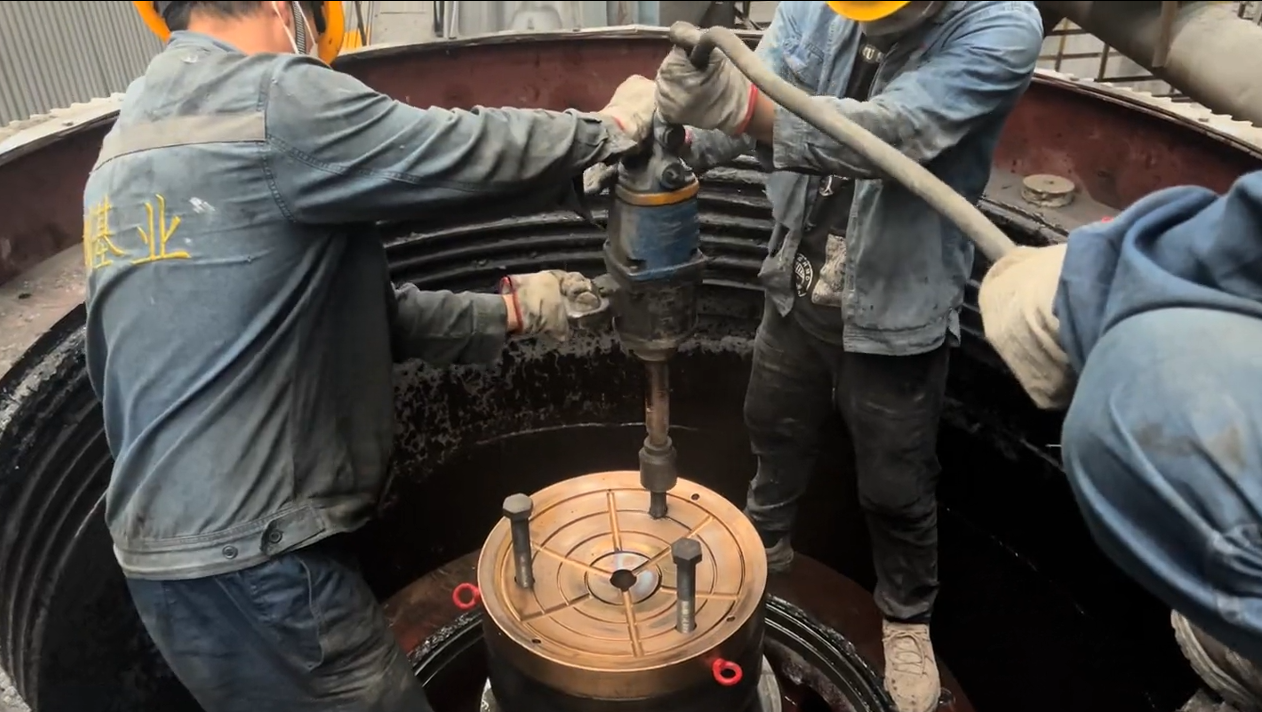
Les revêtement de l'emboîture (souvent appelé palier sphérique ou palier à gradins) supporte la totalité de la charge verticale de l'ensemble du manteau et de la force d'écrasement. Contrairement à la douille excentrique qui supporte les charges radiales, le manchon doit maintenir le point de pivot géométrique de l'arbre principal. Pour les responsables de la maintenance des concasseurs Symons ou de la série HP, le remplacement de ce composant en bronze est une tâche de précision. Un manchon usé fait tomber l'ensemble de la tête, ce qui réduit le jeu de réglage côté fermé (CSS), modifie l'angle de pincement et risque d'entraîner un contact métal sur métal entre le manteau et le centre de la tête.
Ce guide technique définit les limites quantitatives d'usure, les signatures de défaillance et les protocoles de remplacement afin d'éviter une rotation catastrophique de la tête ou une défaillance de l'emboîture.
Critères de diagnostic : Limites d'usure mesurables
L'inspection visuelle est insuffisante. Les décisions de remplacement doivent être basées sur les mesures dimensionnelles prises lors des changements de liner ou des inspections majeures.
| Paramètres | Condition standard | Seuil d'alerte | Limite de remplacement critique |
|---|---|---|---|
| Épaisseur du revêtement | Varie selon le modèle (par exemple, 25 mm) | -15% de l'épaisseur originale | -25% ou <3mm de profondeur de rainure d'huile restante |
| L'arbre "s'enfonce" | Mesure de base de la taille | La tête a baissé de plus de 3 mm | Chute de tête >5mm (risque de contact de la boule de la tête avec le moulage de la douille) |
| Profondeur de la rainure d'huile | Typiquement 6-8mm | < 3mm restants | < 1mm (rupture imminente de la portance hydrodynamique) |
| Profil de surface | Bronze lisse et uniforme | Galling / Scuffing (>10% area) | Usure des marches >0,5 mm au bord de la zone de charge |
Modes de défaillance et causes profondes
- "Étape" Porter : Une crête se forme au bord de la zone de contact de la bille. Cela indique un fonctionnement constant à faible course ou une alimentation sous-dimensionnée empêchant une giration complète. Risque : La crête agit comme une source de stress, ce qui entraîne la fissuration du revêtement.
- Sueur de plomb / maculage : Traces argentées ou plaques fondues sur le bronze. Causé par un défaut de lubrification (température > 120°C) ou une surcharge. Risque : Perte de la géométrie des roulements entraînant une rotation de la tête.
- Corrosion par contact : Poussière rouge au dos de la gaine. Indique que la gaine est mal fixée dans le socle. Risque : La chemise tournera et détruira le moulage coûteux de la douille.
SOP : Protocole de remplacement et d'installation
Le remplacement d'un manchon à emboîtement n'est pas un travail "à la volée". Il nécessite un ajustement de précision pour garantir que la charge est répartie uniformément sur la surface sphérique.
1. Préparation et retrait
- Refroidissement : Si la chemise est montée en interférence, utilisez de la glace sèche pour la rétracter avant de l'enlever. Évitez de chauffer le moulage de l'emboîture, ce qui pourrait déformer l'alésage de précision.
- Inspection : Nettoyez soigneusement la surface d'appui de la douille. Vérifiez qu'il n'y a pas de bavures ou de points hauts. Une particule de débris de 0,1 mm sous le revêtement provoquera un point haut sur la surface du roulement, ce qui entraînera une défaillance rapide.
2. Installation et raccord bleu (l'étape critique)
Vous ne pouvez pas vous contenter d'installer le revêtement et de courir. Vous devez vérifier le schéma de contact entre le nouveau revêtement et la bille de tête.
- Blutage : Appliquer la pâte bleu de Prusse sur la boule de tête.
- Test Fit : Abaisser la tête sur le nouveau manchon. Tournez la tête de 30 à 45 degrés d'avant en arrière. Soulever la tête.
- Vérifier le motif :
- Cible : >80% surface de contact répartie uniformément.
- Bord extérieur Contact : Bon. Assure la stabilité.
- Bord intérieur uniquement : MAUVAIS. Cela crée une "oscillation" instable et conduit à une défaillance rapide. Gratter le revêtement pour corriger la situation.
3. Procédure de rodage
Le bronze neuf a besoin de temps pour se conformer à la boule de tête en acier.
- Run-In : Fonctionner à vide pendant 4 heures. Surveiller la température de retour de l'huile. Un pic de plus de 5°C au-dessus de la normale indique un grippage.
- Première charge : Introduire progressivement l'alimentation (capacité de 50%) pour la première équipe.
Maintenance préventive : La lubrification est essentielle
La chemise de la douille fonctionne selon un régime de lubrification mixte - lubrification limite lors des impacts d'écrasement et hydrodynamique lors du fonctionnement à vide.
- Huile Code ISO : Mise à jour 18/16/13. Le bronze est mou ; les particules s'incrustent et deviennent des outils de coupe contre la bille de la tête en acier.
- Pression d'huile : Assurez-vous que la conduite de lubrification de la douille n'est pas obstruée. Cette ligne est souvent le point le plus élevé du circuit de lubrification et est sujette à des blocages d'air.
Note de l'ingénieur : Lors du remplacement du revêtement de la douille, toujours inspecter l'état de la boule de tête. L'installation d'un nouveau revêtement sous une boule de tête rayée ou mal arrondie est une perte d'argent. L'acier brut usinera le nouveau revêtement en bronze en moins de 200 heures. Si la boule de tête est endommagée, elle doit être réusinée ou polie avant d'être assemblée.


 French
 English
 German
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish