

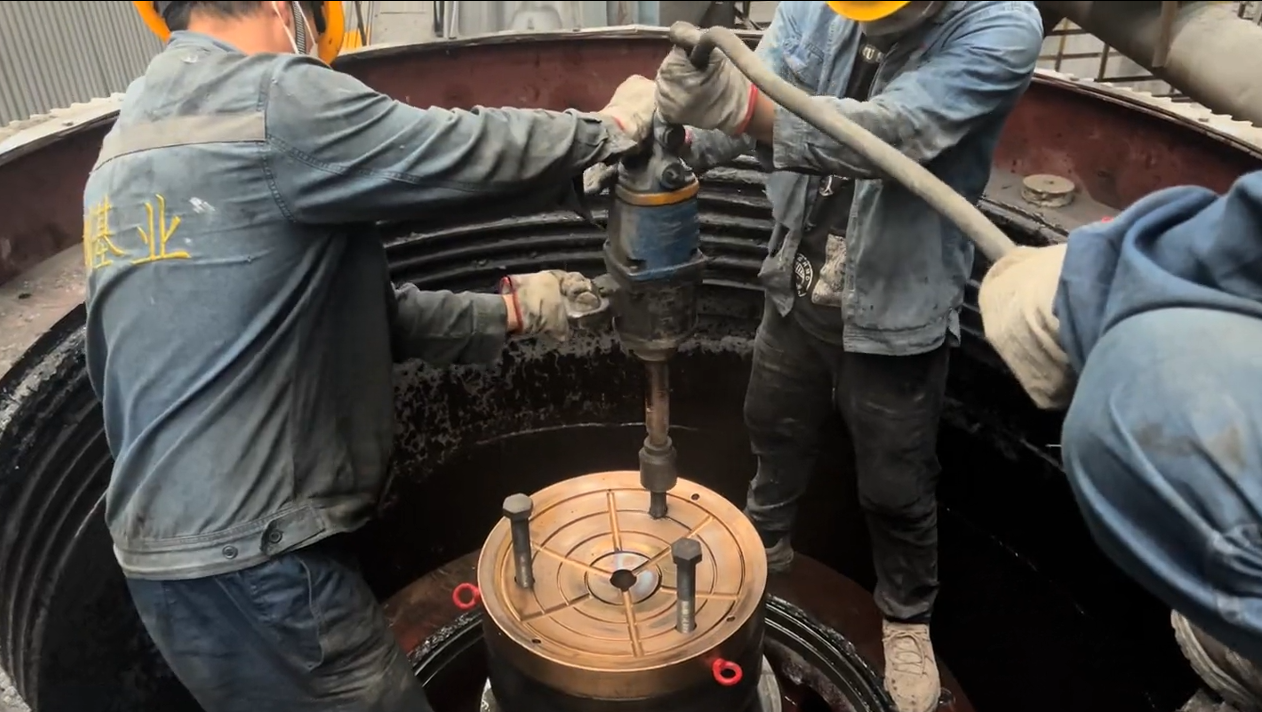
Die Steckmuffenauskleidung (oft auch als Gelenklager oder Stufenlager bezeichnet) trägt die gesamte vertikale Last der Mantelanordnung und die Quetschkraft. Im Gegensatz zur Exzenterbuchse, die Radiallasten aufnimmt, muss die Buchsenbuchse den geometrischen Drehpunkt der Hauptwelle beibehalten. Für Wartungsmanager, die Brecher der Serien Symons oder HP betreiben, ist der Austausch dieser Bronzekomponente eine Präzisionsaufgabe. Eine verschlissene Muffenbuchse senkt die Kopfbaugruppe ab, wodurch sich das Schließspiel verringert, der Spaltwinkel verändert wird und die Gefahr eines Metall-Metall-Kontakts zwischen dem Mantel und der Kopfmitte besteht.
Dieser technische Leitfaden definiert die quantitativen Verschleißgrenzen, Fehlersignaturen und Austauschprotokolle, um ein katastrophales Durchdrehen des Kopfes oder ein Versagen der Buchse zu verhindern.
Diagnostische Kriterien: Messbare Abnutzungsgrenzwerte
Eine Sichtprüfung ist nicht ausreichend. Entscheidungen über den Austausch müssen auf der Grundlage von Maßmessungen getroffen werden, die beim Wechsel der Auskleidung oder bei größeren Inspektionen vorgenommen werden.
| Parameter | Standardbedingung | Warnschwellenwert | Kritische Ersetzungsgrenze |
|---|---|---|---|
| Dicke der Auskleidung | Variiert je nach Modell (z. B. 25 mm) | -15% der ursprünglichen Dicke | -25% oder <3mm verbleibende Ölnuttiefe |
| Schacht "Sinken" | Messung der Ausgangshöhe | Kopf ist >3mm gesunken | Kopfabsenkung >5mm (Gefahr des Kontakts der Kopfkugel mit dem Pfannenguss) |
| Tiefe der Ölrille | In der Regel 6-8 mm | < 3mm verbleibend | < 1mm (Hydrodynamischer Auftrieb droht zu versagen) |
| Oberflächenprofil | Glatte, gleichmäßige Bronze | Blasenbildung / Abrieb (>10% Bereich) | Stufenverschleiß >0,5 mm am Rand der Lastzone |
Fehlermodi und Fehlerursachen
- "Schritt"-Kleidung: Am Rand der Kugelkontaktfläche bildet sich ein Grat. Dies deutet auf einen konsequenten Kurzhubbetrieb oder einen unterdimensionierten Vorschub hin, der eine volle Kreiselbewegung verhindert. Risiko: Der Grat wirkt als Spannungserhöhung und führt zu Rissen in der Auskleidung.
- Bleischweiß / Verschmieren: Silbrige Schlieren oder geschmolzene Stellen auf der Bronze. Verursacht durch Schmierungsfehler (Temperatur > 120°C) oder Überlastung. Risiko: Verlust der Lagergeometrie, was zu Kopfdrehungen führt.
- Fretting-Korrosion: Roter Staub auf der Rückseite des Innenbehälters. Zeigt an, dass der Liner lose in der Fassung sitzt. Risiko: Die Buchse wird sich drehen und den teuren Muffenguss zerstören.
SOP: Austausch- und Installationsprotokoll
Das Auswechseln eines Muffeneinsatzes ist keine "Drop-in"-Arbeit. Er erfordert eine Präzisionsmontage, um sicherzustellen, dass die Last gleichmäßig über die sphärische Oberfläche verteilt wird.
1. Vorbereitung und Beseitigung
- Kühlung: Wenn die Buchse mit Übermaß eingepasst ist, verwenden Sie Trockeneis, um sie für den Ausbau zu schrumpfen. Vermeiden Sie das Erhitzen des Muffengussteils, da dies die Präzisionsbohrung verformen kann.
- Inspektion: Reinigen Sie die Sitzfläche der Buchse gründlich. Prüfen Sie auf Grate oder hohe Stellen. Ein 0,1 mm großes Schmutzteilchen unter der Buchse führt zu einer erhöhten Stelle auf der Lageroberfläche und damit zu einem schnellen Ausfall.
2. Installation und Blue Fitting (Der kritische Schritt)
Sie können die Laufbuchse nicht einfach einbauen und loslegen. Sie müssen das Kontaktmuster zwischen der neuen Laufbuchse und der Kopfkugel überprüfen.
- Bläuen: Tragen Sie Preußischblau-Paste auf den Kopfball auf.
- Test Fit: Senken Sie den Kopf auf die neue Muffenauskleidung. Drehen Sie den Kopf um 30-45 Grad hin und her. Heben Sie den Kopf an.
- Überprüfen Sie das Muster:
- Ziel: >80% gleichmäßig verteilte Kontaktfläche.
- Äußerer Randkontakt: Gut. Sorgt für Stabilität.
- Nur Innenkante: BAD. Erzeugt ein instabiles "Taumeln" und führt zu einem schnellen Versagen. Kratzen Sie den Liner zur Korrektur ab.
3. Einlaufverfahren
Neue Bronze braucht Zeit, um sich an die Stahlkopfkugel anzupassen.
- Zusammenstoß: 4 Stunden lang unbelastet arbeiten. Ölrücklauftemperatur überwachen. Eine Spitze >5°C über dem Normalwert deutet auf eine Bindung hin.
- Erste Ladung: Schrittweise Einführung von Futtermitteln (50% Kapazität) für die erste Schicht.
Vorbeugende Wartung: Schmierung ist der Schlüssel
Die Buchsenauskleidung arbeitet in einem gemischten Schmiersystem - Grenzschmierung bei Brechstößen und hydrodynamische Schmierung im Leerlauf.
- Öl ISO-Code: 18/16/13 beibehalten. Bronze ist weich; Partikel setzen sich fest und werden zu Schneidwerkzeugen gegen die Stahlkopfkugel.
- Öldruck: Stellen Sie sicher, dass die Schmiermittelleitung der Buchse nicht verstopft ist. Diese Leitung ist oft der höchste Punkt im Schmiermittelkreislauf und anfällig für Lufteinschlüsse.
Anmerkung des Ingenieurs: Beim Auswechseln der Muffenauskleidung, immer Prüfen Sie den Zustand des Kopfballes. Der Einbau einer neuen Laufbuchse unter einer zerkratzten oder unrunden Kopfkugel ist reine Geldverschwendung. Der raue Stahl wird die neue Bronzeauskleidung in weniger als 200 Stunden bearbeiten. Wenn die Kopfkugel beschädigt ist, muss sie vor dem Zusammenbau nachbearbeitet oder poliert werden.


 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish