

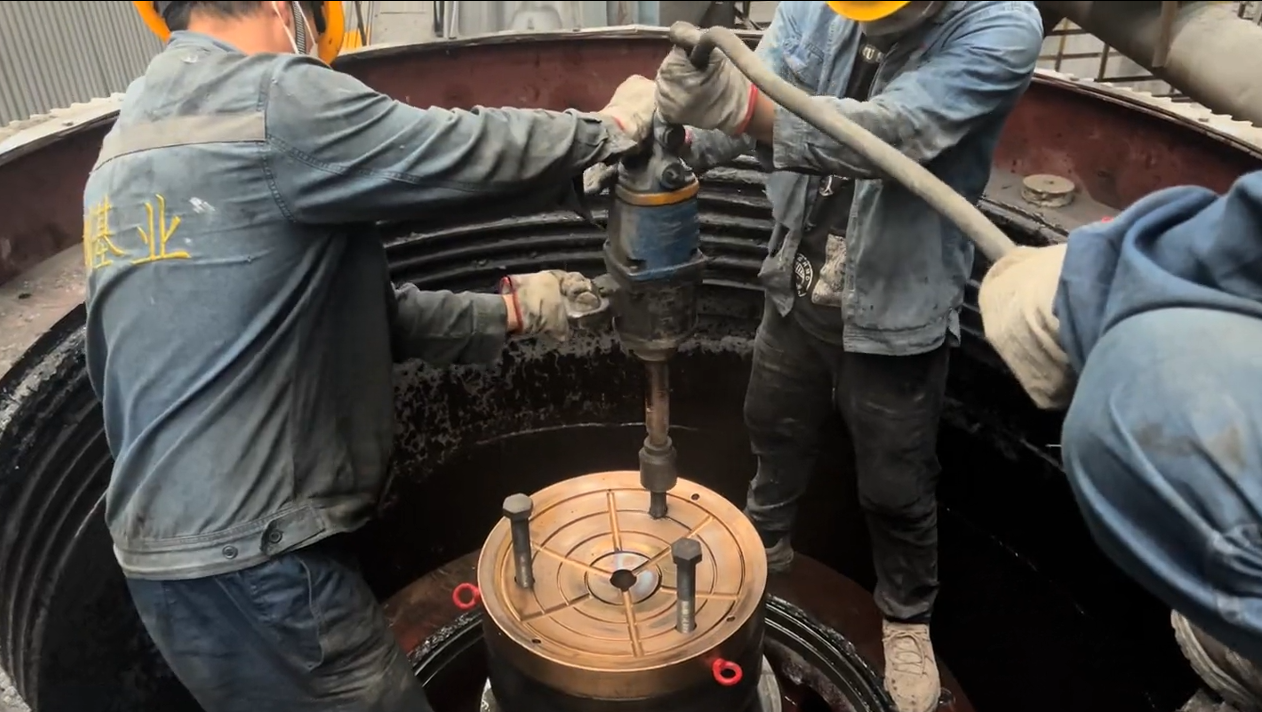
Сайт вкладыш для раструба (часто называемый сферическим или ступенчатым подшипником) воспринимает всю вертикальную нагрузку узла мантии и усилие дробления. В отличие от эксцентриковой втулки, которая воспринимает радиальные нагрузки, вкладыш должен поддерживать геометрическую точку поворота главного вала. Для менеджеров по техническому обслуживанию, эксплуатирующих дробилки Symons или серии HP, замена этого бронзового компонента является точной задачей. Изношенный вкладыш раструба опускает головку в сборе, уменьшая зазор при установке на закрытую сторону (CSS), изменяя угол захвата и создавая риск контакта металла с металлом между мантией и центром головки.
В данном техническом руководстве определены количественные пределы износа, признаки отказа и протоколы замены для предотвращения катастрофического прокручивания головки или отказа гнезда.
Диагностические критерии: Измеряемые пределы износа
Визуальный осмотр недостаточен. Решения о замене должны быть основаны на измерениях размеров, сделанных во время смены облицовки или крупных инспекций.
| Параметр | Стандартное состояние | Порог предупреждения | Предел критического замещения |
|---|---|---|---|
| Толщина вкладыша | Зависит от модели (например, 25 мм) | -15% от первоначальной толщины | -25% или остаточная глубина масляных канавок <3 мм |
| Вал "тонет" | Измерение исходного роста | Голова опустилась >3 мм | Опускание головки >5 мм (риск соприкосновения шарика головки с литым гнездом) |
| Глубина масляных канавок | Обычно 6-8 мм | Осталось < 3 мм | < 1 мм (неизбежен отказ гидродинамического подъемника) |
| Профиль поверхности | Гладкая, равномерная бронза | Галлинг / потертости (область >10%) | Износ ступеньки >0,5 мм на краю зоны нагрузки |
Модели отказов и коренные причины
- "Шаг" Ношение: На краю зоны контакта с шариком образуется гребень. Это указывает на постоянную работу с коротким ходом или недостаточную подачу, препятствующую полной гирации. Риск: Гребень действует как источник напряжения, что приводит к растрескиванию облицовки.
- Свинцовый пот / размазывание: Серебристые разводы или оплавленные участки на бронзе. Причина - нарушение смазки (температура > 120°C) или перегрузка. Риск: Потеря геометрии подшипника, приводящая к вращению головы.
- Фреттинг-коррозия: Красная пыль на обратной стороне вкладыша. Указывает на то, что вкладыш неплотно прилегает к гнезду. Риск: Вкладыш раскрутится и разрушит дорогостоящее литье раструба.
SOP: Протокол замены и установки
Замена вкладыша муфты - это не работа "под ключ". Она требует точной подгонки, чтобы нагрузка равномерно распределялась по сферической поверхности.
1. Подготовка и удаление
- Охлаждение: Если гильза установлена с зазором, используйте сухой лед для ее усадки для удаления. Избегайте нагревания отливки гнезда, что может привести к деформации прецизионного отверстия.
- Осмотр: Тщательно очистите посадочную поверхность гнезда. Проверьте, нет ли заусенцев или высоких точек. Частица мусора размером 0,1 мм, попавшая под вкладыш, вызовет образование высокой точки на поверхности подшипника, что приведет к быстрому выходу из строя.
2. Установка и подгонка синего цвета (важнейший этап)
Нельзя просто установить вкладыш и запустить. Необходимо проверить контакт нового вкладыша с шаром головки.
- Блюнинг: Нанесите пасту Prussian Blue на головной шар.
- Подходит для испытаний: Опустите головку на новый вкладыш. Поверните головку на 30-45 градусов вперед-назад. Поднимите головку.
- Проверьте узор:
- Цель: Площадь контакта >80% распределена равномерно.
- Внешний краевой контакт: Хорошо. Обеспечивает стабильность.
- Только внутренняя кромка: BAD. Создает нестабильное "шатание" и приводит к быстрому выходу из строя. Соскоблите лайнер, чтобы исправить ситуацию.
3. Процедура введения в эксплуатацию
Новой бронзе нужно время, чтобы прилегать к стальному шарику головки.
- Забег: Работайте без нагрузки в течение 4 часов. Контролируйте температуру возврата масла. Скачок на >5°C выше нормы указывает на заклинивание.
- Первая загрузка: Вводите корма постепенно (производительность 50%) для первой смены.
Профилактическое обслуживание: Смазка - ключ к успеху
Гильза раструба работает в смешанном режиме смазки - граничной при ударах дробления и гидродинамической при холостом ходе.
- Масло Код ISO: Поправка 18/16/13. Бронза мягкая; частицы впиваются в стальной шарик головки и становятся режущим инструментом.
- Давление масла: Убедитесь, что линия смазки гнезда не засорена. Эта линия часто является самой высокой точкой в контуре смазки и подвержена образованию воздушных пробок.
Примечание инженера: При замене вкладыша гнезда, всегда Проверьте состояние головного шара. Установка нового вкладыша под забитый или некруглый головной шар - пустая трата денег. Черновая сталь обработает новый бронзовый вкладыш менее чем за 200 часов. Если шар головки поврежден, его необходимо заново обработать или отполировать перед сборкой.


 Russian
 English
 French
 German
 Spanish
 Arabic
 Portuguese
 Turkish