

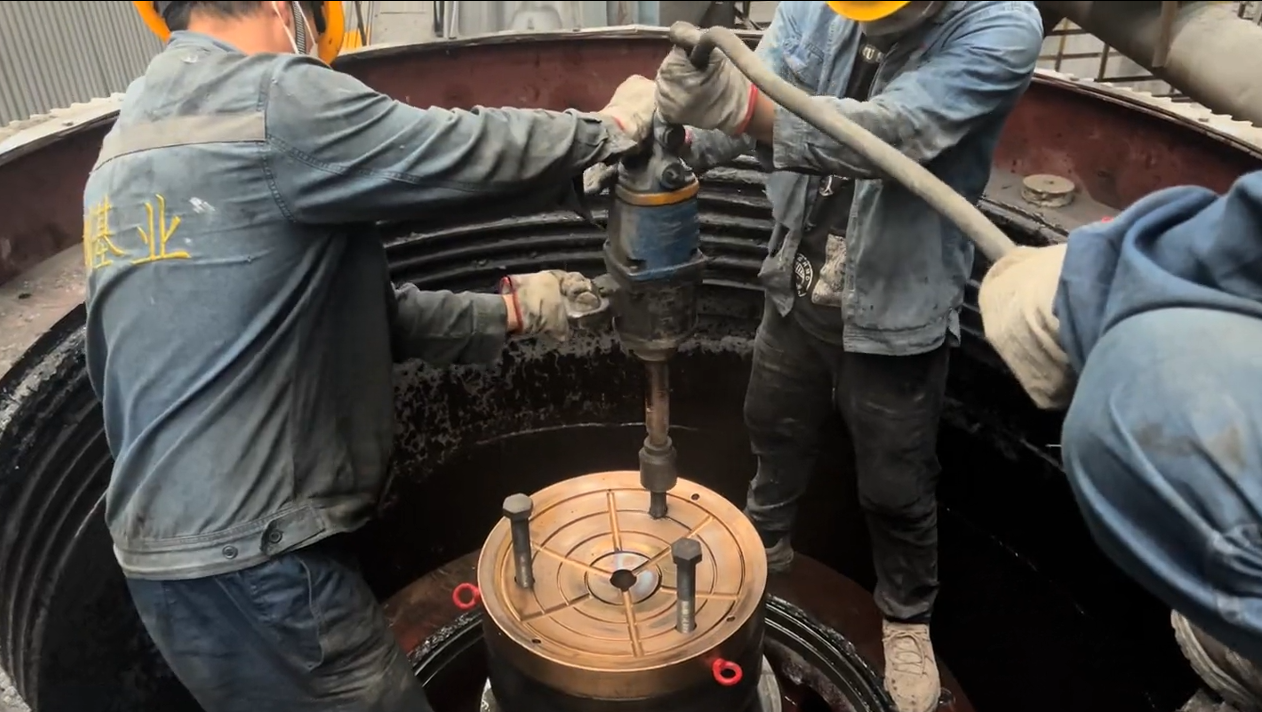
En camisa de encaje (a menudo denominado cojinete esférico o cojinete escalonado) soporta toda la carga vertical del conjunto del manto y la fuerza de aplastamiento. A diferencia del casquillo excéntrico, que se encarga de las cargas radiales, el cojinete esférico debe mantener el punto de pivote geométrico del eje principal. Para los responsables de mantenimiento de las trituradoras Symons o de la serie HP, la sustitución de este componente de bronce es una tarea de precisión. Una camisa de encaje desgastada hace caer el conjunto del cabezal, reduciendo la holgura de ajuste del lado cerrado (CSS), alterando el ángulo de nip y arriesgando el contacto metal con metal entre el manto y el centro del cabezal.
Esta guía técnica define los límites cuantitativos de desgaste, las firmas de fallo y los protocolos de sustitución para evitar el giro catastrófico de la cabeza o el fallo del encaje.
Criterios de diagnóstico: Límites de desgaste medibles
La inspección visual es insuficiente. Las decisiones de sustitución deben basarse en mediciones dimensionales realizadas durante cambios de revestimiento o inspecciones importantes.
| Parámetro | Condición estándar | Umbral de advertencia | Límite crítico de sustitución |
|---|---|---|---|
| Grosor del revestimiento | Varía según el modelo (por ejemplo, 25 mm) | -15% de espesor original | -25% o <3 mm de profundidad de ranura de aceite restante |
| Hundimiento" del eje | Medición de la estatura basal | La cabeza ha caído >3mm | Caída de la cabeza >5 mm (riesgo de que la bola de la cabeza entre en contacto con la pieza fundida del casquillo) |
| Profundidad de la ranura de aceite | Normalmente 6-8 mm | < 3mm restantes | < 1mm (Fallo hidrodinámico inminente) |
| Perfil de la superficie | Bronce liso y uniforme | Grietas / rozaduras (>10% área) | Desgaste del escalón >0,5 mm en el borde de la zona de carga |
Modos de fallo y causas profundas
- Desgaste "Step": Se forma una cresta en el borde de la zona de contacto de la bola. Esto indica un funcionamiento consistente de carrera corta o un avance de tamaño insuficiente que impide el giro completo. Riesgo: La cresta actúa como un elevador de tensión, agrietando el revestimiento.
- Sudor de plomo / Manchas: Rayas plateadas o manchas fundidas en el bronce. Causado por fallo de lubricación (Temp > 120°C) o sobrecarga. Riesgo: Pérdida de la geometría del cojinete que provoca el giro de la cabeza.
- Corrosión por rozamiento: Polvo rojo en la parte posterior de la camisa. Indica que la camisa está suelta en el encaje. Riesgo: La camisa girará y destruirá la costosa fundición del encaje.
PNT: Protocolo de sustitución e instalación
La sustitución de una camisa de casquillo no es un trabajo de "colocación inmediata". Requiere un ajuste de precisión para garantizar que la carga se distribuya uniformemente por la superficie esférica.
1. Preparación y retirada
- Refrigeración: Si la camisa está ajustada con interferencia, utilice hielo seco para encogerla y retirarla. Evite calentar la pieza fundida del manguito, ya que podría deformar el orificio de precisión.
- Inspección: Limpie a fondo la superficie de asiento del encaje. Compruebe si hay rebabas o puntos altos. Una partícula de suciedad de 0,1 mm bajo la camisa causará un punto alto en la superficie del cojinete, lo que provocará un fallo rápido.
2. Instalación y ajuste azul (el paso crítico)
No se puede simplemente instalar la camisa y correr. Debe verificar el patrón de contacto entre la nueva camisa y la bola de cabeza.
- Azulado: Aplicar pasta de Azul de Prusia en la bola de la cabeza.
- Prueba de ajuste: Baje la cabeza sobre el nuevo revestimiento del encaje. Gire la cabeza 30-45 grados hacia delante y hacia atrás. Levante la cabeza.
- Verificar patrón:
- Objetivo: >80% área de contacto distribuida uniformemente.
- Contacto con el borde exterior: Bien. Garantiza la estabilidad.
- Sólo el borde interior: MALA. Crea un "bamboleo" inestable y provocará un fallo rápido. Raspe el revestimiento para corregirlo.
3. Procedimiento de rodaje
El bronce nuevo necesita tiempo para adaptarse a la bola de acero de la cabeza.
- Run-In: Operar sin carga durante 4 horas. Controlar la temperatura de retorno del aceite. Un pico >5°C por encima de lo normal indica agarrotamiento.
- Primera carga: Introducir el pienso gradualmente (capacidad 50%) para el primer turno.
Mantenimiento preventivo: La lubricación es la clave
La camisa de encaje funciona en un régimen de lubricación mixto: lubricación límite durante los impactos de aplastamiento e hidrodinámica durante el ralentí.
- Aceite Código ISO: Mantener 18/16/13. El bronce es blando; las partículas se incrustan y se convierten en herramientas de corte contra la bola del cabezal de acero.
- Presión del aceite: Asegúrese de que el conducto de lubricación del enchufe no esté obstruido. Esta línea es a menudo el punto más alto en el circuito de lubricación y propenso a bloqueos de aire.
Nota del ingeniero: Al sustituir el revestimiento del encaje, siempre inspeccione el estado de la bola de cabeza. Instalar un nuevo forro bajo una bola de cabeza rayada o fuera de redondez es una pérdida de dinero. El acero en bruto mecanizará el nuevo forro de bronce en menos de 200 horas. Si la bola de cabeza está dañada, debe volver a mecanizarse o pulirse antes del montaje.


 Spanish
 English
 French
 German
 Russian
 Arabic
 Portuguese
 Turkish