

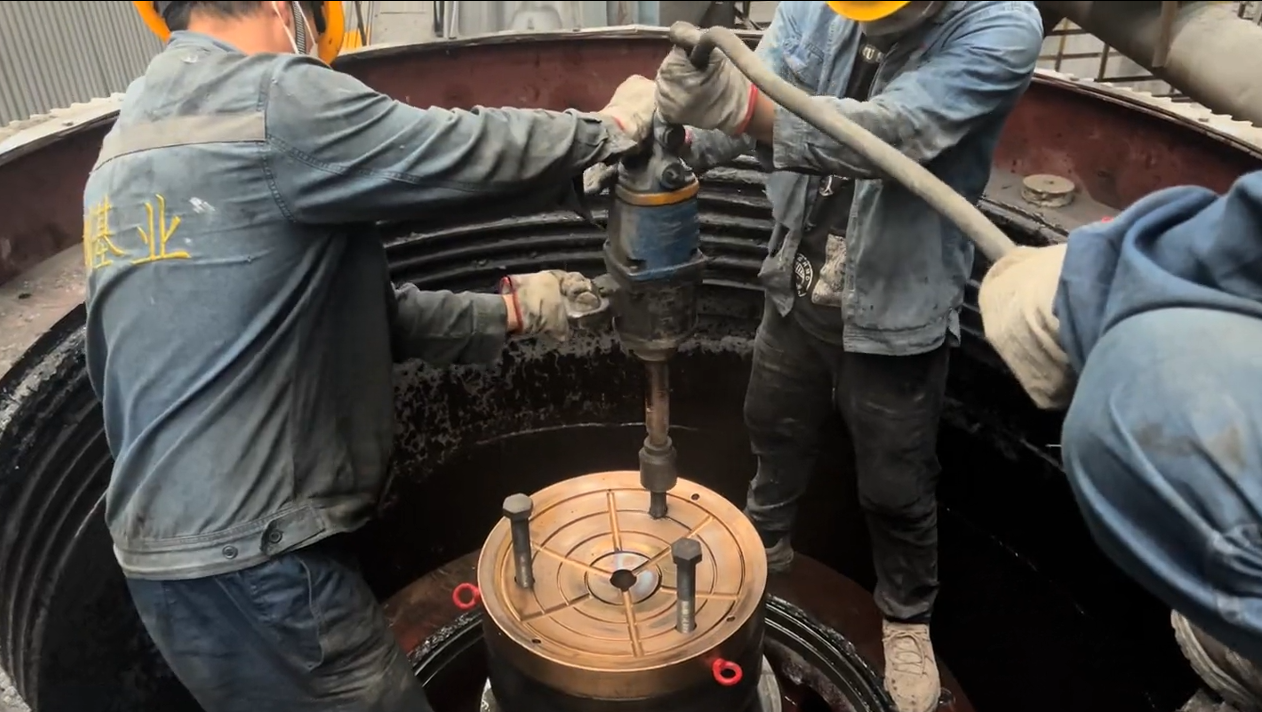
Bu soket astarı (genellikle küresel yatak veya basamaklı yatak olarak adlandırılır) manto tertibatının tüm dikey yükünü ve kırma kuvvetini destekler. Radyal yükleri taşıyan eksantrik burcun aksine, soket gömleği ana milin geometrik pivot noktasını korumalıdır. Symons veya HP serisi kırıcıları işleten bakım müdürleri için bu bronz bileşenin değiştirilmesi hassas bir görevdir. Aşınmış bir soket gömleği kafa tertibatını düşürür, kapalı taraf ayar (CSS) boşluğunu azaltır, kıstırma açısını değiştirir ve manto ile kafa merkezi arasında metal-metal teması riskini doğurur.
Bu teknik kılavuz, katastrofik baş dönmesi veya soket arızasını önlemek için nicel aşınma limitlerini, arıza belirtilerini ve değiştirme protokollerini tanımlar.
Teşhis Kriterleri: Ölçülebilir Aşınma Sınırları
Görsel inceleme yetersizdir. Değiştirme kararları, astar değişimleri veya büyük denetimler sırasında alınan boyutsal ölçümlere dayanmalıdır.
| Parametre | Standart Durum | Uyarı Eşiği | Kritik Değiştirme Sınırı |
|---|---|---|---|
| Astar Kalınlığı | Modele göre değişir (örn. 25 mm) | -15% orijinal kalınlık | -25% veya <3mm yağ oluğu derinliği kaldı |
| Şaft "Batıyor" | Temel boy ölçümü | Baş >3 mm düştü | Baş düşmesi >5mm (Baş bilyesinin soket dökümüne temas etme riski) |
| Yağ Yiv Derinliği | Tipik olarak 6-8 mm | < 3 mm kaldı | < 1mm (Hidrodinamik kaldırma arızası yakın) |
| Yüzey Profili | Pürüzsüz, homojen bronz | Safra / Sürtünme (>10% alan) | Yük bölgesi kenarında adım aşınması >0,5 mm |
Arıza Modları ve Kök Nedenleri
- "Step" Wear: Bilye temas alanının kenarında bir çıkıntı oluşur. Bu, tutarlı bir kısa strok çalışmasını veya tam dönüşü engelleyen yetersiz beslemeyi gösterir. Risk: Çıkıntı bir gerilim yükseltici görevi görerek astarı çatlatır.
- Kurşun Ter / Bulaşma: Bronz üzerinde gümüşi çizgiler veya erimiş lekeler. Yağlama arızasından (Sıcaklık > 120°C) veya aşırı yükten kaynaklanır. Risk: Baş dönmesine yol açan yatak geometrisi kaybı.
- Aşınma Korozyonu: Astarın arka tarafında kırmızı toz. Astarın soket içinde gevşek olduğunu gösterir. Risk: Astar dönecek ve pahalı soket dökümünü tahrip edecektir.
SOP: Değiştirme ve Kurulum Protokolü
Bir soket gömleğinin değiştirilmesi "tak-çıkar" bir iş değildir. Yükün küresel yüzey boyunca eşit olarak dağıtılmasını sağlamak için hassas montaj gerektirir.
1. Hazırlama ve Çıkarma
- Soğutma: Gömlek parazitli takılmışsa, çıkarmak üzere büzmek için kuru buz kullanın. Soket dökümünü ısıtmaktan kaçının, bu hassas deliği eğebilir.
- Teftiş: Soket oturma yüzeyini iyice temizleyin. Çapak veya yüksek nokta olup olmadığını kontrol edin. Astarın altındaki 0,1 mm'lik bir döküntü parçacığı, yatak yüzeyinde yüksek bir noktaya neden olarak hızlı arızaya yol açacaktır.
2. Kurulum ve Mavi Fitting (Kritik Adım)
Astarı basitçe takıp çalıştıramazsınız. Yeni astar ile kafa topu arasındaki temas modelini doğrulamanız gerekir.
- Bluing: Baş topuna Prusya Mavisi macunu sürün.
- Test Uyumu: Başlığı yeni soket gömleği üzerine indirin. Başlığı 30-45 derece ileri geri döndürün. Başlığı kaldırın.
- Deseni Doğrula:
- Hedef: >80% temas alanı eşit olarak dağıtılmıştır.
- Dış Kenar Teması: İyi. İstikrar sağlar.
- Sadece İç Kenar: KÖTÜ. Dengesiz bir "yalpalama" yaratır ve hızlı arızaya yol açar. Düzeltmek için astarı kazıyın.
3. Alıştırma Prosedürü
Yeni bronzun çelik kafa bilyesine uyum sağlaması için zamana ihtiyacı vardır.
- Karşılaşma: Yüksüz olarak 4 saat boyunca çalıştırın. Yağ dönüş sıcaklığını izleyin. Normalin >5°C üzerinde bir artış bağlanma olduğunu gösterir.
- İlk yükleme: İlk vardiya için kademeli olarak (50% kapasite) yem sunun.
Önleyici Bakım: Yağlama Anahtardır
Soket gömleği karma bir yağlama rejiminde çalışır - kırma darbeleri sırasında sınır yağlama ve rölanti sırasında hidrodinamik yağlama.
- Yağ ISO Kodu: 18/16/13'ü koruyun. Bronz yumuşaktır; parçacıklar çelik kafa bilyesine gömülür ve kesici alet haline gelir.
- Yağ Basıncı: Soket yağlama hattının tıkalı olmadığından emin olun. Bu hat genellikle yağlama devresindeki en yüksek noktadır ve hava kilitlenmelerine eğilimlidir.
Mühendisin Notu: Soket kaplamasını değiştirirken, her zaman kafa topunun durumunu inceleyin. Çentikli veya yuvarlak olmayan bir kafa topunun altına yeni bir astar takmak para kaybıdır. Kaba çelik, yeni bronz gömleği 200 saatten daha kısa bir sürede işleyecektir. Kafa topu hasarlıysa, montajdan önce yeniden işlenmeli veya cilalanmalıdır.


 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese