

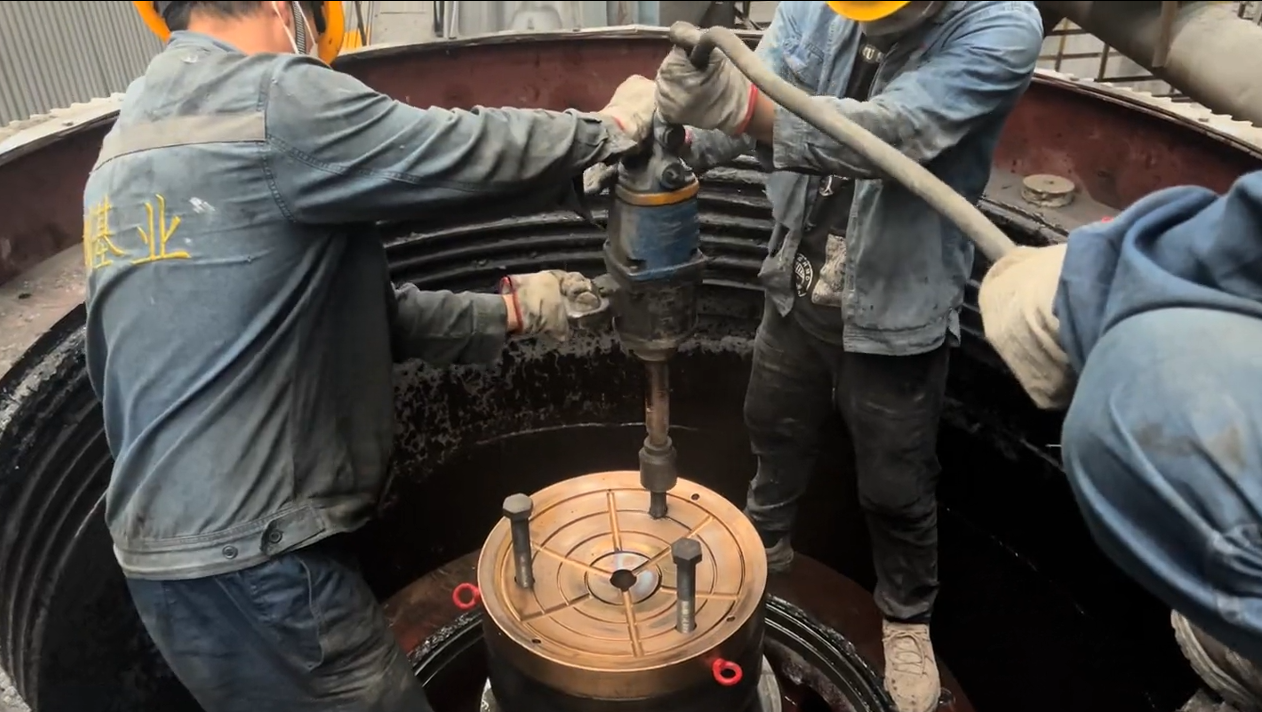
O revestimento da caixa (muitas vezes referido como rolamento esférico ou rolamento escalonado) suporta toda a carga vertical do conjunto da manta e a força de esmagamento. Ao contrário do casquilho excêntrico, que suporta cargas radiais, o revestimento do casquilho tem de manter o ponto de rotação geométrico do veio principal. Para os gestores de manutenção que operam os britadores Symons ou da série HP, a substituição deste componente de bronze é uma tarefa de precisão. Um revestimento de encaixe desgastado faz cair o conjunto da cabeça, reduzindo a folga do ajuste do lado fechado (CSS), alterando o ângulo de aperto e arriscando o contacto metal-metal entre a manta e o centro da cabeça.
Este guia técnico define os limites quantitativos de desgaste, as assinaturas de falha e os protocolos de substituição para evitar a rotação catastrófica da cabeça ou a falha do encaixe.
Critérios de diagnóstico: Limites de desgaste mensuráveis
A inspeção visual é insuficiente. As decisões de substituição devem basear-se em medições dimensionais efectuadas durante as mudanças de revestimento ou as inspecções principais.
| Parâmetro | Condição padrão | Limiar de aviso | Limite crítico de substituição |
|---|---|---|---|
| Espessura do revestimento | Varia consoante o modelo (por exemplo, 25 mm) | -15% da espessura original | -25% ou <3mm de profundidade restante da ranhura de óleo |
| "Afundamento" do veio | Medição da altura de base | A cabeça desceu >3mm | Queda da cabeça >5mm (risco de contacto da esfera da cabeça com a fundição da caixa) |
| Profundidade da ranhura do óleo | Tipicamente 6-8mm | < 3mm restante | < 1mm (falha de elevação hidrodinâmica iminente) |
| Perfil da superfície | Bronze liso e uniforme | Gripagem / Riscas (>10% área) | Desgaste do degrau >0,5 mm na extremidade da zona de carga |
Modos de falha e causas principais
- "Passo" Desgaste: Forma-se uma crista na extremidade da área de contacto da esfera. Isto indica uma operação consistente de curso curto ou uma alimentação subdimensionada que impede o giro completo. Risco: A cumeeira actua como um elevador de tensões, fissurando o revestimento.
- Suor de chumbo / Manchas: Estrias prateadas ou manchas de fusão no bronze. Causadas por falha de lubrificação (Temp > 120°C) ou sobrecarga. Risco: Perda da geometria da chumaceira que provoca a rotação da cabeça.
- Corrosão por atrito: Poeira vermelha na parte de trás do revestimento. Indica que o revestimento está solto na tomada. Risco: O revestimento irá rodar e destruir a dispendiosa fundição do casquilho.
SOP: Protocolo de substituição e instalação
A substituição de um revestimento de casquilho não é um trabalho de "encaixe". Requer um ajuste de precisão para garantir que a carga é distribuída uniformemente pela superfície esférica.
1. Preparação e remoção
- Arrefecimento: Se o revestimento estiver montado com interferência, utilize gelo seco para o encolher para remoção. Evite aquecer a fundição do encaixe, o que pode deformar o furo de precisão.
- Inspeção: Limpar bem a superfície de assentamento da tomada. Verifique se existem rebarbas ou pontos altos. Uma partícula de detritos de 0,1 mm sob o revestimento causará um ponto alto na superfície do rolamento, levando a uma falha rápida.
2. Instalação e colocação de azul (o passo crítico)
Não se pode simplesmente instalar o revestimento e correr. É necessário verificar o padrão de contacto entre o novo revestimento e a bola da cabeça.
- Azulado: Aplicar pasta de azul da Prússia na bola de cabeça.
- Ajuste de teste: Baixe a cabeça sobre o novo revestimento do casquilho. Rodar a cabeça 30-45 graus para a frente e para trás. Levante a cabeça.
- Verificar o padrão:
- Objetivo: >80% área de contacto distribuída uniformemente.
- Contacto no bordo exterior: Ótimo. Assegura a estabilidade.
- Apenas o bordo interior: RUIM. Cria uma "oscilação" instável e conduzirá a uma falha rápida. Raspar o revestimento para corrigir.
3. Procedimento de amaciamento
O bronze novo precisa de tempo para se adaptar à esfera de aço da cabeça.
- Encontro: Funcionamento sem carga durante 4 horas. Monitorizar a temperatura de retorno do óleo. Um pico >5°C acima do normal indica uma ligação.
- Primeira carga: Introduzir gradualmente a alimentação (capacidade de 50%) para o primeiro turno.
Manutenção preventiva: A lubrificação é fundamental
O revestimento do casquilho funciona num regime de lubrificação misto - lubrificação de fronteira durante os impactos de esmagamento e hidrodinâmica durante o ralenti.
- Óleo Código ISO: Atualizar 18/16/13. O bronze é macio; as partículas incrustam-se e tornam-se ferramentas de corte contra a esfera de aço da cabeça.
- Pressão do óleo: Certifique-se de que a linha de lubrificação da tomada não está obstruída. Esta linha é frequentemente o ponto mais alto do circuito de lubrificação e é propensa a bloqueios de ar.
Nota do Engenheiro: Ao substituir o revestimento do casquilho, sempre inspecionar o estado da bola da cabeça. Instalar um novo revestimento sob uma bola de cabeça marcada ou não redonda é um desperdício de dinheiro. O aço bruto maquinará o novo revestimento de bronze em menos de 200 horas. Se a bola da cabeça estiver danificada, deve ser maquinada de novo ou polida antes da montagem.


 Portuguese
 English
 French
 German
 Spanish
 Russian
 Arabic
 Turkish