

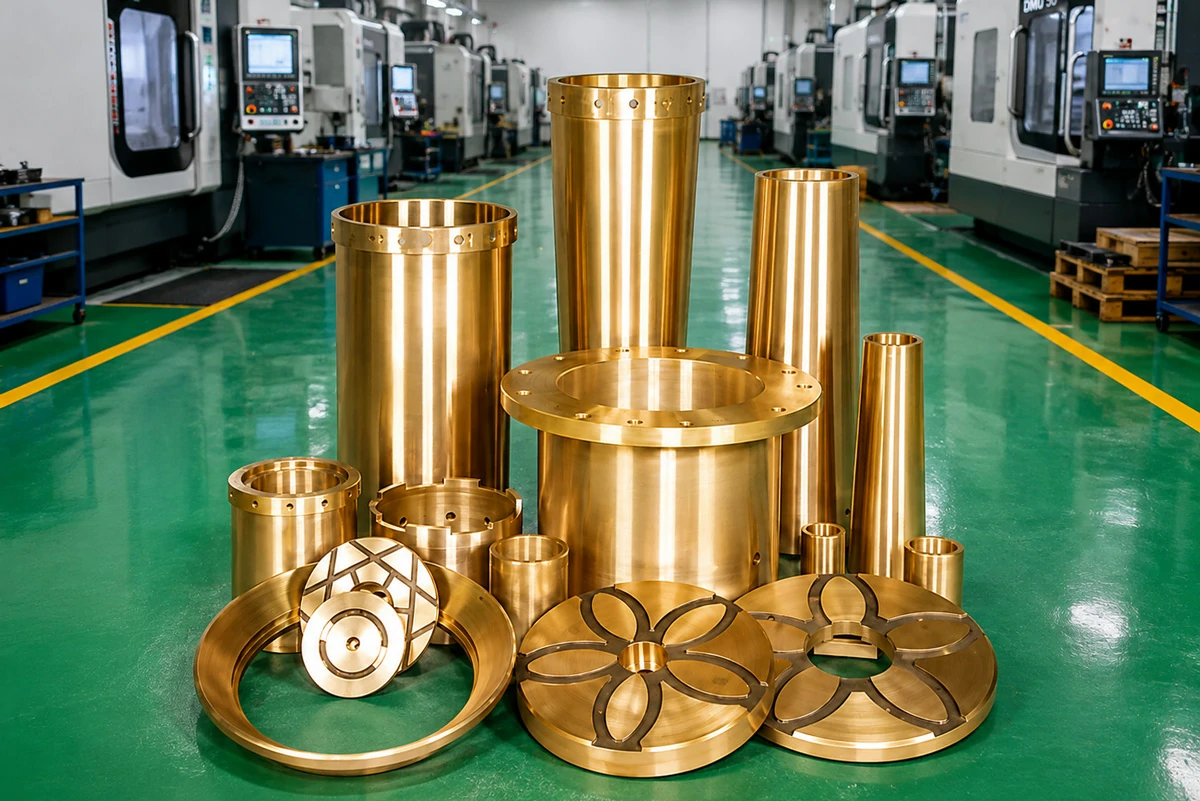
HP300/HP500 serisi ekipmanlar için konik kırıcı burçları üretme kapasitesine sahip olduğunu iddia eden bir bronz bileşen üreticisinin tedarikçi yeterlilik denetimi sırasında, satın alma ekibimiz işleme ve döküm operasyonlarının ayrıntılı bir tesis incelemesini gerçekleştirdi. Denetimin amacı basitti: ekipmanlarının, süreç kontrollerinin ve operatör yetkinliğinin H7 delik toleransını (400 mm çap için ±0,025 mm), Ra ≤0,8 μm yüzey kalitesini ve <0,05 mm TIR eşmerkezliliğini (işlevsel bileşenleri hurda metalden ayıran özellikler) karşılayan bronz burçları tutarlı bir şekilde sağlayıp sağlayamayacağını doğrulamak.
Gözlemlerimiz hem hassas bronz işleme için gereken teknik altyapıyı hem de yetenekli tedarikçileri sadece kalitesi bilinmeyen dökümleri satan satıcılardan ayıran kritik süreç kontrol noktalarını ortaya çıkardı. Bu tesis turu dokümantasyonu, satın alma ekiplerine ve bakım mühendislerine, sözleşme imzalanmadan önce tedarikçinin üretim yeterliliğini değerlendirmek için belirli doğrulama kriterleri sağlar.
Döküm İşlemleri: Santrifüj ve Statik Döküm Yöntemleri
Dökümhane turu, ham bakır alaşım külçelerinin kaba bronz burç boşluklarına dönüştürüldüğü eritme ve döküm alanında başladı. Tesis hem statik san bileşen kalitesinde çalışmaktadır.
Eritme Fırını ve Alaşım Kontrolü
Birincil ergitme sistemi, bronz alaşımları için 1.180-1.220°C'de çalışan 5 tonluk orta frekanslı bir indüksiyon ocağından oluşmaktadır. Gözlemlenebilir süreç kontrolleri şunları içermektedir:
- Şarj Malzemesi Doğrulaması: Bakır külçeler (99,9% saflıkta) ve önceden alaşımlanmış bronz külçeler, alaşım tanımlarıyla (ZCuPb20Sn5, ZCuSn12, C93800) işaretlenmiş ayrı kutularda depolanmıştır. Operatörler, hedef bileşime ulaşmak için her bir şarj bileşenini kalibre edilmiş 2 tonluk bir kantarda (±0,5 kg hassasiyet) tartmıştır.
- Sıcaklık İzleme: Kroze üzerine monte edilmiş optik pirometre ±5°C hassasiyetle sürekli sıcaklık okuması sağlar. Dökme sıcaklığı 1.180-1.200°C'de tutulur - kritiktir çünkü >1.250°C sıcaklıklar aşırı çinko buharlaşmasına (>3% Zn kaybı) neden olurken, <1.150°C sıcaklıklar eksik erime ve soğuk kapanmalarla sonuçlanır.
- Gaz Giderme Prosedürü: Çözünmüş hidrojeni <3 ppm'e düşürmek için dökmeden önce 8-12 dakika boyunca azot lansı yerleştirilir. Hidrojen gözenekliliği, taşıma yükü kapasitesini tehlikeye atan yüzey altı boşluklar oluşturur.
Fırının yanına yerleştirilen taşınabilir bir OES (Optik Emisyon Spektrometresi) hızlı kimyasal doğrulama sağlar; operatörler pota numunelerini alır ve 90 saniye içinde analiz eder, elementler hedeften >0,5% saparsa dökmeden önce bileşimi ayarlar.
Premium Burçlar için Santrifüj Döküm Prosesi
Maksimum yoğunluk ve homojenlik gerektiren konik kırıcı ana mili ve eksantrik burçları için tesiste yatay santrifüj döküm makineleri kullanılmaktadır. Spesifik model gözlemlenmiştir: 400-1.200 RPM değişken hız kontrollü 2.000 mm çapında döner kalıp.
Santrifüj Döküm Sırası:
- Adım 1 - Kalıp Ön Isıtması: Çelik kalıp 250 brülöre kadar önceden ısıtılır. Yetersiz ön ısıtma (350°C) sertliği 12-18 HBW azaltan kaba taneli yapı oluşturur.
- Adım 2 - Kalıp Kaplama Uygulaması: Grafit bazlı kalıp ayırıcı sprey sıcak kalıbın iç kısmına uygulanır. Kaplama kalınlığı görsel olarak doğrulanmıştır - aşırı kaplama (>0,3 mm) yüzey kusurlarına neden olur; yetersiz kaplama döküm yapışmasını riske atar.
- Adım 3 - Döndürme ve Dökme: Kalıp 800-1.000 RPM'ye hızlandırılır (G-kuvveti: 500 mm yarıçaplı kalıp için 60-80 Gs). Erimiş bronz, oluk aracılığıyla dönen kalıba dökülür. Merkezkaç kuvveti metali dışa doğru iterek safsızlıkları ve gaz kabarcıklarını iç deliğe doğru zorlar ve daha sonra işlenerek uzaklaştırılır.
- Adım 4 - Kontrollü Soğutma: Katılaşma sırasında 8-12 dakika boyunca rotasyon sürdürülür. Optimum tane yapısını elde etmek için soğutma hızı 15-25°C/dakika olarak kontrol edilir. Su spreyi ile soğutmadan kaçınılır (bronzda su verme çatlaklarına neden olur).
Elde edilen döküm, ASTM E2109 uyarınca statik dökümler için 1,5-3,0%'ye karşılık <0,5% gözeneklilik ile kum döküm eşdeğerlerine kıyasla 40% daha yoğun tane yapısı sergiler. Bu yoğunluk farkı yük kapasitesini doğrudan etkiler - santrifüj döküm burçlar plastik deformasyondan önce 35-45% daha yüksek yatak basıncını destekler.
Kum Döküm Alanında Gözlemlenen Kalite Sorunları
Tesis ayrıca daha düşük hassasiyetli bileşenler (soket gömlekleri, aşınma plakaları) için statik bir kum döküm hattı işletmektedir. Birkaç endişe verici uygulama kaydedilmiştir:
- Yetersiz Yükseltici Boyutlandırması: Yükselticiler döküm hacmine yaklaşık 1,2:1 oranında boyutlandırılmıştır - AFS (American Foundry Society) yönergelerine göre önerilen minimum 1,5:1 oranının altında. Bu, katılaşma büzülmesi sırasında yetersiz besleme yaratır ve muhtemelen daha kalın kesitlerde merkez hattı gözenekliliğine neden olur.
- Dökme Sıcaklığı Değişkenliği: Gözlemlenen döküm sıcaklıkları birden fazla dökümde 1.150°C ile 1.240°C arasında değişmektedir (±45°C varyasyon). Tutarsız sıcaklık akışkanlığı, büzülme özelliklerini ve nihai tane boyutunu etkiler; bu da bu tedarikçiden alınan kum döküm parçaların neden partiden partiye 15-20 HBW sertlik değişimi gösterdiğini açıklar.
- Küf Nem İçeriği Kontrolsüz: Dökülmeden önce kum kalıplarında nem testi yapılmamıştır. Aşırı nem (>3,5%) döküm sırasında buhar oluşturarak gaz gözenekliliği yaratır. Bu durum muhtemelen kum dökümde 8-12% hurda oranına karşılık santrifüj işleminde 2-4% hurda oranını açıklamaktadır.
Öneri: Tüm kritik yatak yüzeyleri (ana mil burçları, eksantrik burçlar, baskı yatakları) için santrifüj dökümü belirtin. Kum dökümü yalnızca boyut toleransının >±0,5 mm ve yüzey gözenekliliğinin <2% alan fraksiyonunun kabul edilebilir olduğu kritik olmayan aşınma bileşenleri için kabul edin.
CNC İşleme Operasyonları: Ekipman ve Süreç Kapasitesi
Makine atölyesi, 24 CNC torna merkezi ve 8 yatay işleme merkezi ile 3.500 m² alana sahiptir. Ekipman durumu ve kabiliyeti, tedarikçilerin H7 delik toleranslarına ve Ra 0,8 μm yüzey kalitesi gereksinimlerine ulaşıp ulaşamayacağını doğrudan belirler.
Birincil Tornalama İşlemleri: Delik ve Dış Çap İşleme
Bronz burçlar (300-800 mm çap aralığı) için üretim hattında aşağıdaki ekipmanlar kullanılmaktadır:
| Makine Tipi | Gözlenen Model/Şartname | Kritik Yetenek | Kalite Etkisi |
| Ağır Hizmet CNC Torna (Birincil Kaba İşleme) | Salıncak: 1,200 mm İş mili gücü: 45 kW Maksimum dönüş uzunluğu: 1.500 mm Konumlandırma hassasiyeti: ±0.015mm | 0,4 mm/dev ilerleme hızında, 80 m/dak kesme hızında 3-4 kaba işleme geçişinde döküm dış çap ve delikten 8-15 mm malzeme çıkarır | Yeterli sertlik gevezeliği önler. Pürüzlendirme sonrası gözlemlenen yüzey kalitesi: Ra 6.3-12.5 μm (sonraki finisaj için kabul edilebilir) |
| Hassas CNC Torna (Son İşlem) | Salıncak: 800mm İş mili gücü: 30 kW Konumlandırma hassasiyeti: ±0.005mm Tekrarlanabilirlik: ±0.003mm | PCD (polikristal elmas) veya CBN kesici uçlar kullanarak H7 toleransına göre iç çapta delik delme işlemini tamamlayın. Son geçiş: 0,3 mm derinlik, 0,08 mm/dev ilerleme, 120 m/dak hız | Uygun takımlama ile Ra 0,6-1,0 μm'ye ulaşır. Operatör kadranlı gösterge kontrolleri ile doğrulanan 400 mm uzunlukta <0,015 mm delik düzlüğü |
| Yatay İşleme Merkezi | Masa boyutu: 800×800mm İş mili hızı: 8.000 RPM Takım kapasitesi: 40 konumlu ATC Konumlandırma hassasiyeti: ±0.008mm | Yağ oluklarının frezelenmesi, yağlama deliklerinin açılması (tipik olarak Ø8-12mm), montaj flanşlarının yüzey frezelenmesi | 4. eksenli döner tabla, yağ deliği desenleri için hassas indeksleme sağlar (±0,5° açısal hassasiyet). Soğutma sıvısı ile iş mili delme, derin deliklerde talaş birikmesini önler |
İşleme Süreci Gözlemi: HP500 Eksantrik Burç
Bir HP500 eksantrik burcun (Parça #55208901 eşdeğeri, dış çap 680 mm, iç çap 520 mm, uzunluk 380 mm, döküm ağırlığı 68 kg) komple işleme döngüsünü gözlemledik. Süreç dökümü:
Operasyon 1 - Kaba İşleme (CNC Torna #3):
- Döküm işlenmemiş parça, punta destekli 3 çeneli aynaya monte edilmiştir. Salgı kadranlı gösterge ile kontrol edildi: 0,8 mm TIR (döküm halindeki durum için tipik).
- Dış çap 678 mm'ye kaba tornalandı (finisaj için 2 mm stok bırakıldı). Kesme parametreleri: 220 RPM, 0,35 mm/dev ilerleme, 2,5 mm kesme derinliği. Çevrim süresi: 18 dakika.
- Delik 518 mm'ye kadar kaba işlenmiştir. Talaş tahliyesi gözlemlendi-bronz, sıkışmayı önlemek için sık sık temizlenmesi gereken uzun, telli talaşlar üretir.
Operasyon 2 - Yarı Finisaj (CNC Torna #7):
- Eşmerkezlilik kontrolü için parça mandrel üzerine yeniden monte edildi. Operatör devam etmeden önce <0,15 mm salgıyı doğrulamak için kadran taraması yaptı.
- Dış çap 676,5 mm'ye kadar yarı finiş. Parametreler: 280 RPM, 0,18 mm/dev, 0,8 mm derinlik. İşlem sonrası yüzey kalitesi: Ra 3,2 μm (taşınabilir profilometre ile ölçülmüştür).
- 519,5 mm'ye kadar yarı finiş delik. Operatör, uzunluk okumaları boyunca 4 konumda 3 noktalı iç mikrometre ile ölçüm yaptı: 519.48mm, 519.51mm, 519.54mm, 519.49mm (yarı finiş için kabul edilebilir ±0.06mm varyasyon).
Operasyon 3 - Hassas Son Delik Delme (CNC Torna #12):
- Parça, sıcaklık kontrollü ortamda hassas tornaya aktarılır (20°C ±1°C - son işlem sırasında boyutsal stabilite için kritiktir).
- CBN (kübik bor nitrür) uç kullanılarak 0,4 mm burun yarıçapına taşlanmış delik finiş geçişi. Parametreler: 450 RPM, 0,06 mm/dev ilerleme, 0,25 mm kesme derinliği, 15 L/dak'da taşkın soğutma sıvısı.
- Hedef boyut: 520mm +0,046/0mm (ISO 286-2 uyarınca H7 toleransı). Operatör tarafından işleme sonrası ölçüm: 520.018mm (tolerans dahilinde).
- Yüzey kalitesi doğrulaması: Temaslı profilometre kullanılarak 3 noktada Ra 0,7 μm ölçüldü (hedef: Ra ≤0,8 μm elde edildi).
Operasyon 4 - İkincil Operasyonlar (Yatay İşleme Merkezi):
- Çevre çevresinde 45° aralıklarla 8× yağ deliği (Ø10mm × 35mm derinlik) delme. Tamamlandıktan sonra CMM tarafından doğrulanan konum doğruluğu: nominal konumlardan ±0,3 mm (kabul edilebilir).
- Yağ deliklerini bağlayan 4× yağ dağıtım kanallarının (3mm genişlik × 8mm derinlik) frezelenmesi. Derinlik mikrometresi ile doğrulanan oluk derinliği: 7,8-8,2 mm (hedef: 8,0 mm ±0,3 mm).
Toplam İşleme Süresi: 3,2 saat (kaba işleme 18 dakika + yarı finiş 35 dakika + finiş delik işleme 48 dakika + ikincil işlemler 52 dakika + kurulum/işleme 47 dakika). Bu döngü süresi, H7 delik toleransı gerektiren 68 kg bronz bileşen için makuldür.
Gözlemlenen Kritik Süreç Kontrol Noktaları
1. Takım Aşınması İzleme:
Operatörler, kesici uç başına işlenen parçaları kaydeden takım ömrü günlükleri tutarlar. Finiş delik işleme CBN kesici uçları için değiştirme 25-30 burçtan sonra gerçekleşir (yaklaşık 40 saat kesme süresi). Aşınmış takımlar boyutsal sapmaya neden olur; kesici uç aşındıkça delik boyutu 0,02-0,04 mm artar ve potansiyel olarak +0,046 mm'lik H7 üst sınırını aşar.
Bir operatörün 520,052 mm (+0,046 mm toleransı 0,006 mm aşıyor) ölçülerindeki bitmiş bir deliği takım aşınması nedeniyle reddettiğini gözlemledik. Yeniden işleme ek termal bozulma riski taşıdığından, parça yeniden işleme yerine hurdaya çıkarıldı.
2. Termal Kararlılık Yönetimi:
Bronz, α = 17,8 × 10-⁶/°C termal genleşme katsayısına sahiptir. 520 mm'lik bir delik çapı, 10°C'lik bir sıcaklık artışıyla 0,093 mm artar. Tesis, son işlem tornalarını iklim kontrollü alanda (20°C ±1°C) tutmakta ve son ölçümden önce 4 saatlik stabilizasyon süresi gerektirmektedir.
Kaba işleme operasyonlarından çıkarılan parçalar (kesme işleminin önemli ölçüde ısı ürettiği ve parça sıcaklığını 45-60°C'ye yükselttiği) hassas son işlemden önce ortam sıcaklığına soğutulmalıdır. Bu işlemin aceleye getirilmesi tolerans dışı durumlara neden olur - 45°C'de nominal 520 mm'ye işlenen delik 20°C'ye soğutulduğunda 519,75 mm'ye küçülür (0,25 mm küçük boyut, hurda durumu).
3. Soğutma Sıvısı Kalite Kontrolü:
Kesme sıvısı konsantrasyonu 8-10% emülsiyonda tutulur (refraktometre ile haftalık olarak ölçülür). Kirlenmiş veya bozulmuş soğutma sıvısı takım ömrünü 40-60% azaltır ve kötü yüzey kalitesine neden olur (Ra 0,8 μm'den 2,5-4,0 μm'ye çıkar). Tesis, 25 μm'ye kadar filtreleme ve bakteri kontrol katkı maddeleri içeren merkezi bir soğutma sıvısı sistemi işletmektedir; soğutma sıvısının görünümü temizdir, bakteri üremesine işaret eden ekşimiş bir koku yoktur.
Kalite Kontrol ve Denetim Süreçleri
Tesiste iklim kontrolü (20°C ±0,5°C, 50% RH ±10%) ve boyutsal doğrulama için granit yüzey plakaları bulunan ayrı bir inceleme alanı (yaklaşık 200 m²) bulunmaktadır.
Proses İçi Denetim Protokolü
Operatörler her kurulumdan sonra ilk parça kontrolünü ve daha sonra her 10 parçada bir periyodik kontrolleri gerçekleştirir:
- Delik Çapı: 4 eksenel konumda 3 noktalı dahili mikrometre (çözünürlük 0,001 mm, doğruluk ±0,002 mm) ile ölçülmüştür. Kabul: tüm okumalar 520.000-520.046mm aralığında, pozisyonlar arasındaki değişim <0.025mm.
- Yüzey İşlemi: Taşınabilir profilometre (stylus tipi, ISO 4287'ye göre Ra ölçümü) 3 çevresel konumda kontrol eder. Hedef: Ra ≤0,8 μm. Gözlenen değerler: 0,6-0,9 μm (marjinal-bazı ölçümler üst sınıra yaklaşıyor).
- Konsantriklik: Parça mandrel üzerine monte edilir, kadranlı gösterge salgıyı ölçer. Hedef: <0,05 mm TIR. Gözlenen teknik: operatör tek bir radyal tarama yapıyor - yetersiz. Doğru doğrulama için birden fazla eksenel konumda ölçüm yapılması gerekir.
Son Muayene (CMM Doğrulaması)
Tamamlanan burçlar 1.500mm × 1.000mm × 800mm köprü tipi bir CMM (Renishaw probu, ISO 10360-2 uyarınca ±0,008mm hacimsel doğruluk) üzerinde CMM (Koordinat Ölçüm Makinesi) denetiminden geçer.
Eksantrik burç için denetim programı doğrular:
- Delik Çapı: 3 yükseklik seviyesinde × 4 radyal pozisyonda 12 nokta ölçülmüştür. İstatistiksel analiz: ortalama çap, standart sapma, min/maks değerler. Kabul: ortalama tolerans dahilinde, std sapma <0,008 mm, tüm noktalar 520,000-520,046 mm dahilinde.
- Konsantriklik: İç çap merkez hattı dış çap merkez hattı ile karşılaştırıldı. Ölçülen ofset: 0,03 mm (0,05 mm spesifikasyon dahilinde).
- Diklik: Delik eksenine dik montaj yüzeyi 100 mm'de 0,08 mm dahilinde. Ölçülen: 0,06 mm (kabul edilebilir).
- Yağ Deliği Konumları: Referans verisine göre 8 deliğin doğrulanması. Konum toleransı: ±0,5 mm. Tüm delikler spesifikasyon dahilinde.
CMM raporları otomatik olarak oluşturulur ve izlenebilirlik için parça seri numarasıyla birlikte saklanır. Önceki üretimden rastgele 5 raporu inceledik; hepsi de uyumlu boyutlar gösteriyordu ve bu da makul bir süreç kapasitesine işaret ediyordu.

Operatör Yetkinlik ve Eğitim Değerlendirmesi
6 saatlik tesis turu sırasında üç vardiyada yaklaşık 15 makine operatörünü gözlemledik. Yetkinlik göstergeleri:
Olumlu Gözlemler
- Doğru Ölçüm Tekniği: Operatörler mikrometreleri/ölçerleri kullanmadan önce ölçüm yüzeylerini tutarlı bir şekilde temizledi; bu, doğruluk açısından kritik önem taşıyordu. Bir operatör delik yüzeyini temiz bir bezle sildi, ardından ölçümden önce mikrometre örslerini temizledi (doğru prosedür).
- Kurulum Doğrulaması: Üretim çalışmalarına başlamadan önce operatörler ana mastarları kullanarak takım ofseti doğrulaması gerçekleştirir; bu da sistematik boyutsal hataları önler.
- Çip Yönetimi: Derin sondaj işlemleri sırasında sık talaş temizleme, delik yüzey kalitesine zarar veren talaş paketlenmesini önler.
Belirlenen Endişeler
- Tutarsız Soğutma Sıvısı Uygulaması: Bir torna tezgahında, finiş delme işlemi sırasında soğutma sıvısı nozülü yanlışlıkla kesme bölgesinden uzağa yönlendirildi; operatör bunu 8 dakika boyunca fark etmedi. Yetersiz soğutma sıvısı, kesme sırasında termal genleşmeye neden olarak boyutsal hatalara ve kötü yüzey kalitesine yol açar.
- Sınırlı İstatistiksel Süreç Kontrolü: Operatörler ölçümleri kayıt defterlerine kaydeder ancak kontrol çizelgeleri veya trend analizine dair hiçbir kanıt yoktur. SPC olmadan, parçalar tolerans dışına çıkana kadar süreç sapması tespit edilemez.
- Alet Aşınma Değerlendirmesi Sübjektif: Takım değiştirme kararları, objektif kriterler (takım ömrü sayımları, yüzey kalitesi bozulması, boyutsal sapma modelleri) yerine operatör yargısına dayanır. Bu da partiden partiye değişkenlik yaratır.
Tesis Temizliği ve Kat Hizmetleri Standartları
Makale taslağı "dikkat çekici düzen ve temizlik" vurgusu yapıyordu - denetim bulgularımız daha nüanslıydı:
- Olumlu: Ana üretim koridorları engellerden arındırılmış, yangın çıkışları erişilebilir, soğutma sıvısı dökülmesi minimum düzeyde. Gezer vinçler açık yük yolları ile sorunsuz bir şekilde çalışmaktadır.
- Olumsuz: Birkaç makinenin etrafında bronz talaş birikimi makul sınırları aşmıştır-2-3 günlük birikim görülebilir. Bronz talaşlar nispeten inert olsa da (alüminyum veya magnezyum gibi yangın/sağlık riski yoktur), aşırı birikim diğer proses kontrol zayıflıklarıyla ilişkili olan gevşek temizlik faaliyetlerine işaret eder.
- Nötr: Genel ortam partikül (toz) seviyeleri işleme ortamı için kabul edilebilir görünmektedir. Aşırı yağ buharı veya duman oluşumunun gözlemlenmemesi, yönetimin detaylara verdiği önemin dolaylı bir göstergesidir. 5S uygulamalarının zayıf olduğu tesisler genellikle kalite kontrol prosedürlerinde de benzer ihmaller sergilemektedir.
Tedarikçi Kapasite Değerlendirme Özeti
Bu tesis denetimine dayanarak, tedarikçi aşağıdakileri üretme kapasitesini gösterir bronz burçlar Aşağıdaki niteliklere tabi olarak konik kırıcı uygulamaları için boyutsal ve yüzey kalitesi gereksinimlerini karşılar:
Gösterilen Güçlü Yönler
- Kum dökümüne kıyasla daha üstün yoğunluğa sahip düşük gözenekli bronz üreten santrifüj döküm kabiliyeti
- H7 tolerans başarısı için yeterli CNC işleme ekipmanı (yeterli güç, rijitlik, konumlandırma hassasiyeti)
- Hassas işleme sırasında termal stabilite sağlayan iklim kontrollü son işlem ortamı
- Objektif boyutsal doğrulama sağlayan CMM denetim kabiliyeti
- Bileşim kontrolüne olanak sağlayan kurum içi kimyasal analiz (OES)
Belirlenen Zayıflıklar
- Kötü kontrol edilen kum döküm prosesi (sıcaklık değişkenliği, yetersiz yükseltici boyutlandırma) - 8-12% hurda oranı ve partiden partiye özellik değişkenliği yaratır
- İstatistiksel süreç kontrolü yok - kontrol çizelgeleri, yeterlilik çalışmaları veya sistematik takım ömrü yönetimi yok
- Tolerans sınırlarına yaklaşan yüzey kalitesi ölçümleri (0,8-0,9 μm'ye karşılık maksimum 0,8 μm) - takım aşınması veya kesme parametresi optimizasyonu gerektiğini gösterir
- Operatör eğitimi tutarsız - bazıları mükemmel uygulamalar sergilerken, diğerleri soğutma sıvısı uygulaması ve ölçüm prosedüründe eksiklikler gösteriyor
Satın Alma Önerileri
Kırıcı tertibatlarının kritik bronz parçaları için (ana mil burçları, eksantrik burçlar, baskı yatakları):
- Yalnızca santrifüj dökümü belirtin satın alma siparişlerinde. Sipariş değeri >$50.000 ise döküm işlemi için tanık noktası ekleyin.
- Yüzey kalitesi spesifikasyonunu Ra ≤0,6 μm olacak şekilde sıkın (0,8 μm yerine) süreç değişkenliğine karşı marj sağlamak için.
- Gerçek ölçüm verilerini içeren CMM denetim raporları talep edin 100% parça için, örnekleme için değil. Veriler sadece "başarılı/başarısız" özetini değil, ölçülen tüm noktaları göstermelidir.
- Teslim alma denetim protokolünü uygulayın: Kabulden önce kalibre edilmiş göstergeler kullanarak sevkiyat boyutlarının 10%'sini doğrulayın. Örneklenen herhangi bir parça toleransı aşarsa tüm partiyi reddedin.
- Takip denetimini 12 ay içinde gerçekleştirin istatistiksel süreç kontrolü ve operatör eğitimi iyileştirmelerinin uygulandığını doğrulamak.
Tedarikçi mevcut süreçler altında kabul edilebilir bileşenler üretebilir, ancak uzun vadeli tutarlılığı sağlamak için sistematik kalite kontrol olgunluğuna sahip değildir. Siparişler kritik olmayan uygulamalarla sınırlandırılmalı veya süreç iyileştirmeleri gösterilinceye kadar titiz bir teslim alma denetimi ile desteklenmelidir.
Sonuç: Doğrudan Gözlem Yoluyla Üretim Yetkinlik Doğrulaması
Kırıcı yedek parçaları tedarik eden satın alma ekipleri için - özellikle de boyutsal hataların erken arızaya neden olduğu hassas bronz bileşenler - tedarikçi tesis denetimleri, pazarlama iddialarının gerçek üretim kapasitesiyle uyumlu olduğuna dair yeri doldurulamaz bir doğrulama sağlar. "Son teknoloji CNC ekipmanı" ve "sıkı kalite kontrolü "nü listeleyen broşürler, makine durumu, operatör uygulamaları ve denetim prosedürleri doğrudan gözlemlenmeden hiçbir şey ifade etmez.
Bu tesis turu, yeterli teknik altyapıya (santrifüj döküm, hassas CNC tornalar, CMM denetimi) ancak tutarsız süreç disiplinine sahip bir tedarikçiyi ortaya çıkardı. Ekipman, uygun şekilde kurulduğunda, bakımı yapıldığında ve çalıştırıldığında H7 toleransları ve Ra 0,8 μm yüzey kalitesi üretebilir. Değişkenlik insan faktörlerinde yatmaktadır: takım aşınma yönetimi, soğutma sıvısı uygulaması, termal stabilizasyon prosedürleri ve istatistiksel proses kontrol uygulaması.
Bakım yöneticileri ve satın alma uzmanları için ders açıktır: kritik bileşenler için sözleşme yapmadan önce tesis denetimleri gerçekleştirin. Gerçek üretim çalışmalarını gözlemlemeyi, örnek parçaları kendi kalibre edilmiş göstergelerinizle ölçmeyi, istatistiksel süreç kontrolünün kanıtı için denetim kayıtlarını incelemeyi ve doğrudan etkileşim yoluyla operatör yetkinliğini değerlendirmeyi talep edin. Tedarikçi yeterlilikleri yalnızca anketler veya sertifikalar yoluyla doğrulanamaz, yalnızca normal çalışma koşulları altında üretim sürecine tanıklık ederek doğrulanabilir.
Bronz burçlar veya hassas kırıcı bileşenleri için yıllık $200.000'i aşan sözleşmeler imzalamadan önce, tam işleme döngülerini gözlemlemek, kalite kontrol prosedürlerini incelemek ve ekipman kapasitesini doğrulamak için en az 6 saat süren yerinde tesis denetimleri gerçekleştirin. Son üretimden rastgele seçilen 5 parça için gerçek ölçüm değerlerini (başarılı/başarısız damgalarını değil) gösteren CMM denetim raporları talep edin. Tüm rulman yüzeyleri için santrifüj döküm belirleyin ve proses değişkenliğine karşı marj sağlamak için yüzey kalitesi gereksinimlerini Ra ≤0,6 μm olarak sıkılaştırın. Bileşen performansını tedarikçinin fiyatlandırması veya teslimat vaatleri değil, üretim yetkinliği belirler.


 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese