

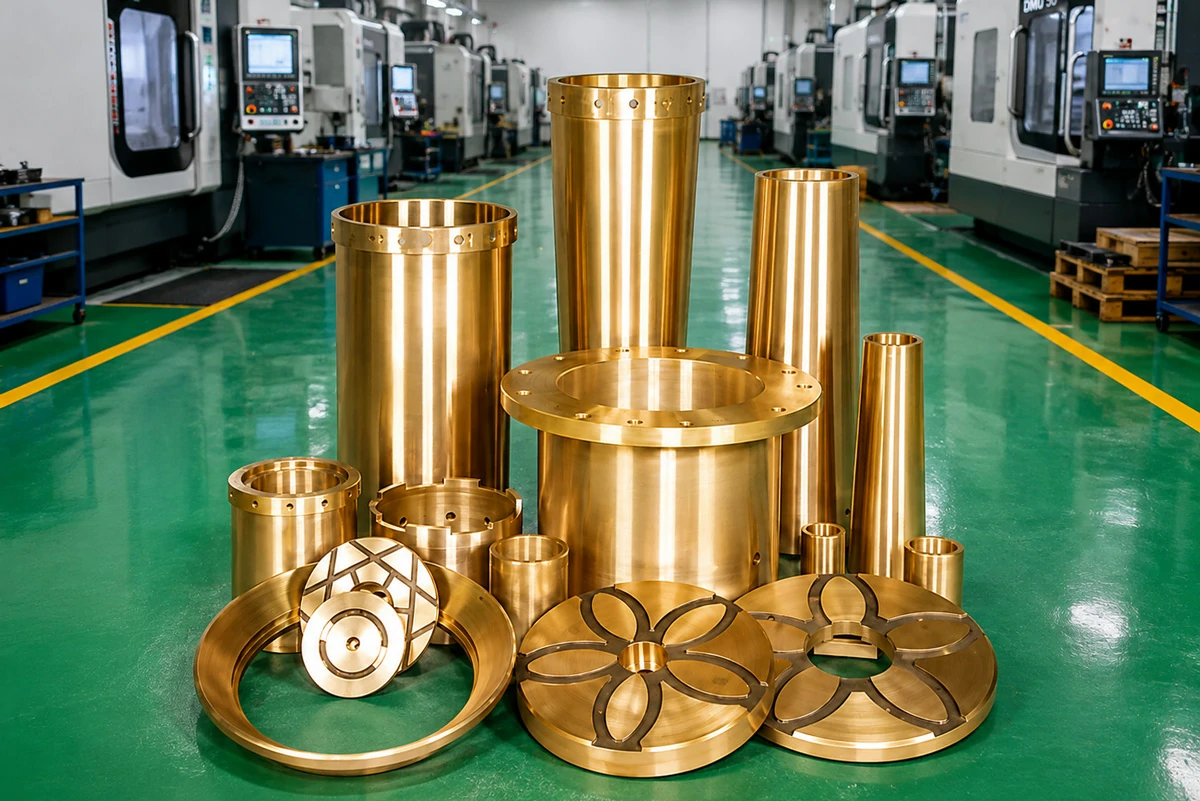
Durante uma auditoria de qualificação de fornecedores a um fabricante de componentes de bronze que afirmava ter capacidade para produzir casquilhos para trituradores de cone para equipamentos da série HP300/HP500, a nossa equipa de aprovisionamento realizou uma inspeção detalhada das instalações das suas operações de maquinagem e fundição. O objetivo da auditoria era simples: verificar se o equipamento, os controles de processo e a competência do operador poderiam fornecer consistentemente buchas de bronze que atendessem à tolerância de furo H7 (± 0,025 mm para diâmetro de 400 mm), acabamento de superfície Ra ≤0,8 μm e concentricidade <0,05 mm TIR - especificações que distinguem componentes funcionais de sucata.
O que observámos revelou tanto a infraestrutura técnica necessária para a maquinação de precisão do bronze como os pontos críticos de controlo do processo que separam os fornecedores capazes dos fornecedores que se limitam a revender peças fundidas de qualidade desconhecida. Esta documentação da visita às instalações fornece às equipas de aquisição e aos engenheiros de manutenção critérios de verificação específicos para avaliar a competência de fabrico do fornecedor antes da adjudicação do contrato.
Operações de fundição: Métodos de Fundição Centrífuga vs. Estática
A visita à fundição começou na área de fusão e fundição, onde os lingotes de liga de cobre em bruto são transformados em peças brutas de casquilhos de bronze. A instalação funciona com qualidade estática e de componentes.
Forno de fusão e controlo de ligas
O sistema de fusão primária consiste num forno de indução de média frequência de 5 toneladas que funciona a 1.180-1.220°C para ligas de bronze. Os controlos de processo observáveis incluem:
- Verificação do material de carga: Lingotes de cobre (pureza 99,9%) e lingotes de bronze pré-ligado armazenados em contentores separados, marcados com as designações das ligas (ZCuPb20Sn5, ZCuSn12, C93800). Os operadores pesaram cada componente da carga numa balança calibrada de 2 toneladas (precisão de ±0,5 kg) para atingir a composição pretendida.
- Monitorização da temperatura: Pirómetro ótico montado acima do cadinho, fornecendo uma leitura contínua da temperatura com uma precisão de ±5°C. A temperatura de vazamento é mantida a 1.180-1.200°C - crítica porque temperaturas >1.250°C causam vaporização excessiva do zinco (>3% de perda de Zn), enquanto que <1.150°C resulta em fusão incompleta e desligamento a frio.
- Procedimento de desgaseificação: Lança de azoto inserida durante 8-12 minutos antes do vazamento para reduzir o hidrogénio dissolvido para <3 ppm. A porosidade do hidrogénio cria vazios subterrâneos que comprometem a capacidade de carga.
Um OES (Espectrómetro de Emissão Ótica) portátil, colocado junto ao forno, permite uma verificação química rápida - os operadores recolhem amostras da panela e analisam-nas em 90 segundos, ajustando a composição antes do vazamento se os elementos se desviarem >0,5% do objetivo.
Processo de fundição centrífuga para casquilhos Premium
Para o eixo principal do triturador de cone e os casquilhos excêntricos que requerem a máxima densidade e homogeneidade, a instalação utiliza máquinas de fundição centrífuga horizontal. O modelo específico observado: Molde rotativo de 2.000 mm de diâmetro com controlo de velocidade variável 400-1.200 RPM.
Sequência de fundição centrífuga:
- Passo 1 - Pré-aquecimento do molde: Molde de aço pré-aquecido a 250- queimadores. Um pré-aquecimento insuficiente (350°C) cria uma estrutura de grão grosseiro que reduz a dureza em 12-18 HBW.
- Passo 2 - Aplicação do revestimento do molde: Spray de libertação do molde à base de grafite aplicado no interior do molde quente. Espessura do revestimento verificada visualmente - revestimento excessivo (>0,3mm) causa defeitos na superfície; revestimento insuficiente arrisca a adesão do fundido.
- Etapa 3 - Rotação e vazamento: O molde é acelerado a 800-1.000 RPM (força G: 60-80 Gs para um molde de 500 mm de raio). O bronze fundido é vertido no molde rotativo através de uma calha. A força centrífuga impulsiona o metal para fora, forçando as impurezas e as bolhas de gás para o furo interior, que é posteriormente maquinado.
- Passo 4 - Arrefecimento controlado: Rotação mantida durante 8-12 minutos durante a solidificação. Taxa de arrefecimento controlada a 15-25°C/minuto para obter uma estrutura de grão óptima. Evitar o arrefecimento por pulverização de água (provoca fissuras de arrefecimento no bronze).
A fundição resultante apresenta uma estrutura de grãos 40% mais densa em comparação com os equivalentes fundidos em areia, com porosidade <0,5% versus 1,5-3,0% para fundições estáticas de acordo com a ASTM E2109. Esta diferença de densidade tem um impacto direto na capacidade de carga - os casquilhos fundidos por centrifugação suportam uma pressão de suporte 35-45% superior antes da deformação plástica.
Problemas de qualidade observados na área de fundição em areia
A instalação também opera uma linha de fundição estática em areia para componentes de menor precisão (revestimentos de casquilhos, placas de desgaste). Foram registadas várias práticas preocupantes:
- Dimensionamento inadequado do riser: Risers dimensionados com um rácio de aproximadamente 1,2:1 em relação ao volume de fundição - abaixo do mínimo recomendado de 1,5:1 de acordo com as diretrizes da AFS (American Foundry Society). Isto cria uma alimentação insuficiente durante o encolhimento da solidificação, causando provavelmente porosidade na linha central em secções mais espessas.
- Variabilidade da temperatura de vazamento: As temperaturas de vazamento observadas variaram de 1.150°C a 1.240°C em vários vazamentos (variação de ±45°C). A temperatura inconsistente afecta a fluidez, as caraterísticas de retração e o tamanho final do grão - o que explica o facto de as peças fundidas em areia deste fornecedor apresentarem uma variação de dureza de 15-20 HBW de lote para lote.
- Teor de humidade do molde não controlado: Não foi observado qualquer teste de humidade nos moldes de areia antes do vazamento. O excesso de humidade (>3,5%) gera vapor durante o vazamento que cria porosidade de gás. Isto explica provavelmente a taxa de refugo de 8-12% na fundição em areia contra 2-4% na operação centrífuga.
Recomendação: Especificar a fundição centrífuga para todas as superfícies de rolamento críticas (casquilhos do veio principal, casquilhos excêntricos, rolamentos axiais). Aceitar a fundição em areia apenas para componentes de desgaste não críticos em que a tolerância dimensional >±0,5 mm e a porosidade da superfície <2% de fração de área sejam aceitáveis.
Operações de maquinagem CNC: Equipamento e capacidade de processo
A oficina de máquinas ocupa 3.500 m² com 24 centros de torneamento CNC e 8 centros de maquinação horizontal. O estado e a capacidade do equipamento determinam diretamente se os fornecedores podem alcançar as tolerâncias de furo H7 e os requisitos de acabamento de superfície Ra 0,8 μm.
Operações primárias de torneamento: Maquinação de furos e diâmetros externos
A linha de produção de casquilhos de bronze (300-800mm de diâmetro) utiliza o seguinte equipamento:
| Tipo de máquina | Modelo/Especificação observado | Capacidade crítica | Impacto na qualidade |
| Torno CNC para serviço pesado (desbaste primário) | Balanço: 1.200mm Potência do fuso: 45 kW Comprimento máximo de viragem: 1.500 mm Precisão de posicionamento: ±0,015mm | Remove 8-15 mm de material do diâmetro externo e do furo fundidos em 3-4 passagens de desbaste a uma velocidade de avanço de 0,4 mm/rot, velocidade de corte de 80 m/min | Uma rigidez adequada impede a vibração. Acabamento superficial observado após desbaste: Ra 6,3-12,5 μm (aceitável para acabamento posterior) |
| Torno CNC de precisão (acabamento) | Balanço: 800mm Potência do fuso: 30 kW Precisão de posicionamento: ±0,005mm Repetibilidade: ±0,003mm | Perfuração de acabamento do diâmetro interno até à tolerância H7 utilizando pastilhas de PCD (diamante policristalino) ou CBN. Passagem final: 0,3 mm de profundidade, avanço de 0,08 mm/rev, velocidade de 120 m/min | Atinge Ra 0,6-1,0 μm com ferramentas adequadas. Retidão do furo <0,015mm ao longo de 400mm de comprimento verificada por verificações do indicador do operador |
| Centro de maquinação horizontal | Tamanho da mesa: 800×800mm Velocidade do fuso: 8.000 RPM Capacidade da ferramenta: ATC de 40 posições Precisão de posicionamento: ±0,008mm | Fresagem de ranhuras de óleo, perfuração de orifícios de lubrificação (normalmente Ø8-12mm), fresagem de faces de flanges de montagem | A mesa rotativa do 4º eixo permite uma indexação precisa para padrões de furos de óleo (precisão angular de ±0,5°). A perfuração através do fuso de refrigeração evita a acumulação de aparas em furos profundos |
Observação do processo de maquinagem: Casquilho excêntrico HP500
Observámos o ciclo completo de maquinação de um casquilho excêntrico HP500 (peça equivalente #55208901, diâmetro externo 680 mm, diâmetro interno 520 mm, comprimento 380 mm, peso 68 kg como fundido). Repartição do processo:
Operação 1 - Desbaste (Torno CNC #3):
- Peça em bruto, tal como foi fundida, montada numa bucha de 3 braços com apoio do contra-ponto. Runout verificado com um relógio comparador: 0,8 mm TIR (típico para condições de fundição).
- Diâmetro externo torneado em bruto para 678mm (deixando 2mm de stock para acabamento). Parâmetros de corte: 220 RPM, avanço de 0,35mm/rev, profundidade de corte de 2,5mm. Tempo de ciclo: 18 minutos.
- Furo desbastado para 518 mm. Evacuação de aparas observada - o bronze produz aparas longas e fibrosas que requerem limpeza frequente para evitar encravamento.
Operação 2 - Semi-acabamento (Torno CNC #7):
- Peça montada novamente no mandril para controlo da concentricidade. O operador efectuou uma varredura do mostrador para verificar um desvio <0,15 mm antes de prosseguir.
- OD semi-acabado até 676.5mm. Parâmetros: 280 RPM, 0,18mm/rev, 0,8mm de profundidade. Acabamento da superfície após a operação: Ra 3,2 μm (medido com profilómetro portátil).
- Furo semi-acabado até 519,5 mm. O operador mediu com um micrómetro interno de 3 pontos em 4 posições ao longo do comprimento - leituras: 519,48 mm, 519,51 mm, 519,54 mm, 519,49 mm (variação aceitável de ±0,06 mm para o semi-acabamento).
Operação 3 - Mandrilamento de precisão (Torno CNC #12):
- A peça é transferida para um torno de precisão com ambiente de temperatura controlada (20°C ±1°C - fundamental para a estabilidade dimensional durante o acabamento).
- Passagem de acabamento do furo com pastilha de CBN (nitreto de boro cúbico) retificada com raio de ponta de 0,4 mm. Parâmetros: 450 RPM, avanço de 0,06mm/rev, profundidade de corte de 0,25mm, refrigeração por inundação a 15 L/min.
- Dimensão alvo: 520mm +0,046/0mm (tolerância H7 segundo a norma ISO 286-2). Medição pós-maquinação pelo operador: 520,018mm (dentro da tolerância).
- Verificação do acabamento da superfície: Ra 0,7 μm medido em 3 locais utilizando o profilómetro de contacto (objetivo: Ra ≤0,8 μm atingido).
Operação 4 - Operações Secundárias (Centro de Maquinação Horizontal):
- Perfuração de 8× furos para óleo (Ø10mm × 35mm de profundidade) a intervalos de 45° em torno da circunferência. Precisão posicional verificada por CMM após a conclusão: ±0,3mm das posições nominais (aceitável).
- Fresagem de 4 ranhuras de distribuição de óleo (3 mm de largura × 8 mm de profundidade) que ligam os orifícios de óleo. Profundidade da ranhura verificada por micrómetro de profundidade: 7,8-8,2 mm (objetivo: 8,0 mm ±0,3 mm).
Tempo total de maquinação: 3,2 horas (desbaste 18 min + semi-acabamento 35 min + furação de acabamento 48 min + operações secundárias 52 min + preparação/manuseamento 47 min). Este tempo de ciclo é razoável para um componente de bronze de 68 kg que requer uma tolerância de furo H7.
Pontos críticos de controlo do processo observados
1. Monitorização do desgaste da ferramenta:
Os operadores mantêm registos de vida útil da ferramenta, registando as peças maquinadas por pastilha. Para pastilhas de CBN para furação de acabamento, a substituição ocorre após 25-30 buchas (aproximadamente 40 horas de tempo de corte). As ferramentas gastas causam desvios dimensionais - o tamanho do furo aumenta 0,02-0,04 mm à medida que a pastilha se desgasta, podendo exceder o limite superior H7 de +0,046 mm.
Observámos que um operador rejeitou um furo acabado com 520,052 mm (excede a tolerância de +0,046 mm em 0,006 mm) devido ao desgaste da ferramenta. A peça foi descartada em vez de se tentar o retrabalho - uma decisão correta, uma vez que o retrabalho pode provocar distorção térmica adicional.
2. Gestão da estabilidade térmica:
O bronze tem um coeficiente de expansão térmica α = 17,8 × 10-⁶/°C. Um diâmetro de furo de 520mm aumenta 0,093mm com um aumento de temperatura de 10°C. A instalação mantém os tornos de acabamento numa área climatizada (20°C ±1°C) e requer um período de estabilização de 4 horas antes da medição final.
As peças retiradas das operações de desbaste (onde o corte gera um calor significativo, aumentando a temperatura da peça para 45-60°C) devem arrefecer até à temperatura ambiente antes do acabamento de precisão. Apressar este processo causa condições fora de tolerância - o furo maquinado a 45°C para 520 mm nominais encolherá para 519,75 mm quando arrefecido a 20°C (0,25 mm de tamanho inferior, condição de sucata).
3. Controlo da qualidade do líquido de refrigeração:
Concentração do fluido de corte mantida a 8-10% de emulsão (medida semanalmente com refratómetro). O líquido de refrigeração contaminado ou degradado reduz a vida útil da ferramenta em 40-60% e causa um mau acabamento da superfície (Ra aumenta de 0,8 μm para 2,5-4,0 μm). A instalação opera um sistema de refrigeração centralizado com filtragem de 25 μm e aditivos de controlo bacteriano - o aspeto da refrigeração estava limpo, sem odor rançoso que indicasse crescimento bacteriano.
Controlo de qualidade e processos de inspeção
A instalação mantém uma área de inspeção separada (aproximadamente 200 m²) com controlo climático (20°C ±0,5°C, 50% RH ±10%) e placas de superfície de granito para verificação dimensional.
Protocolo de inspeção durante o processo
Os operadores efectuam a inspeção da primeira peça após cada preparação e verificações periódicas de 10 em 10 peças a partir daí:
- Diâmetro do furo: Medida com micrómetro interno de 3 pontos (resolução 0,001mm, precisão ±0,002mm) em 4 posições axiais. Aceitação: todas as leituras dentro do intervalo 520.000-520.046mm, variação entre posições <0.025mm.
- Acabamento da superfície: Profilómetro portátil (tipo estilete, medição de Ra segundo a norma ISO 4287) verifica em 3 posições circunferenciais. Objetivo: Ra ≤0,8 μm. Valores observados: 0,6-0,9 μm (marginal-algumas medições que se aproximam do limite superior).
- Concentração: Peça montada no mandril, o relógio comparador mede a excentricidade. Objetivo: <0,05mm TIR. Técnica observada: o operador faz uma única varredura radial - inadequada. A verificação correta requer medições em múltiplas posições axiais.
Inspeção final (verificação CMM)
Os casquilhos concluídos são submetidos a uma inspeção CMM (Máquina de Medição por Coordenadas) numa CMM tipo ponte de 1.500 mm × 1.000 mm × 800 mm (sonda Renishaw, precisão volumétrica de ±0,008 mm de acordo com a norma ISO 10360-2).
O programa de inspeção do casquilho excêntrico verifica:
- Diâmetro do furo: 12 pontos medidos em 3 níveis de altura × 4 posições radiais. Análise estatística: diâmetro médio, desvio padrão, valores mínimos e máximos. Aceitação: média dentro da tolerância, desvio padrão <0,008mm, todos os pontos dentro de 520,000-520,046mm.
- Concentração: Linha central do furo comparada com a linha central do diâmetro externo. Desvio medido: 0,03 mm (dentro da especificação de 0,05 mm).
- Perpendicularidade: Face de montagem perpendicular ao eixo do furo dentro de 0,08 mm por 100 mm. Medido: 0,06 mm (aceitável).
- Posições dos orifícios para óleo: Verificação de 8 furos relativamente ao ponto de referência. Tolerância posicional: ±0,5mm. Todos os furos estão dentro das especificações.
Os relatórios da CMM são gerados automaticamente e armazenados com o número de série da peça para rastreabilidade. Analisámos 5 relatórios aleatórios de produções anteriores - todos apresentavam dimensões conformes, sugerindo uma capacidade de processo razoável.

Avaliação das competências e da formação dos operadores
Durante a visita de 6 horas às instalações, observámos cerca de 15 operadores de máquinas em três turnos. Indicadores de competência:
Observações positivas
- Técnica de medição correta: Os operadores limparam sistematicamente as superfícies de medição antes de utilizarem micrómetros/medidores - essencial para a precisão. Um operador limpou a superfície do furo com um pano limpo e depois limpou as bigornas do micrómetro antes de medir (procedimento correto).
- Verificação da configuração: Antes de iniciarem a produção, os operadores efectuaram a verificação do desvio da ferramenta utilizando os gabaritos principais - evita erros dimensionais sistemáticos.
- Gestão de chips: A limpeza frequente de aparas durante as operações de perfuração profunda evita a acumulação de aparas que danifica o acabamento da superfície do furo.
Preocupações identificadas
- Aplicação inconsistente do líquido de refrigeração: Num torno, o bocal do líquido de refrigeração foi mal direcionado para longe da zona de corte durante a perfuração de acabamento - o operador não se apercebeu durante 8 minutos. Um líquido de refrigeração inadequado provoca uma expansão térmica durante o corte, criando erros dimensionais e um mau acabamento da superfície.
- Controlo estatístico do processo limitado: Os operadores registam as medições nos diários de bordo, mas não há provas de cartas de controlo ou de análise de tendências. Sem o SPC, o desvio do processo não é detectado até que as peças saiam da tolerância.
- Avaliação subjectiva do desgaste da ferramenta: Decisões de mudança de ferramenta baseadas no julgamento do operador e não em critérios objectivos (contagem do tempo de vida da ferramenta, degradação do acabamento da superfície, padrões de desvio dimensional). Isto cria uma variabilidade de lote para lote.
Normas de limpeza e de manutenção das instalações
O projeto de artigo sublinhava "a ordem e a limpeza notáveis" - as nossas conclusões de auditoria eram mais matizadas:
- Positivo: Os principais corredores de produção estavam livres de obstruções, as saídas de incêndio eram acessíveis e o derrame de líquido de refrigeração era mínimo. As pontes rolantes funcionaram sem problemas com caminhos de carga desimpedidos.
- Negativo: A acumulação de aparas de bronze à volta de várias máquinas excedeu os limites razoáveis - é visível uma acumulação de 2-3 dias. Embora as aparas de bronze sejam relativamente inertes (sem risco de incêndio/saúde como o alumínio ou o magnésio), a acumulação excessiva indica uma gestão negligente que se correlaciona com outras deficiências de controlo do processo.
- Neutro: Os níveis gerais de partículas (poeiras) no ambiente parecem aceitáveis para o ambiente de maquinagem. A ausência de névoa de óleo excessiva ou de geração de fumos serve como um indicador indireto da atenção da gestão aos detalhes - as instalações com práticas de 5S deficientes apresentam frequentemente uma negligência semelhante nos procedimentos de controlo de qualidade.
Resumo da avaliação da capacidade do fornecedor
Com base nesta auditoria às instalações, o fornecedor demonstra capacidade para produzir casquilhos de bronze que satisfaçam os requisitos dimensionais e de acabamento da superfície para aplicações de trituradores de cone, sob reserva das seguintes qualificações:
Pontos fortes demonstrados
- Capacidade de fundição centrífuga que produz bronze de baixa porosidade com densidade superior à da fundição em areia
- Equipamento de maquinagem CNC adequado (potência suficiente, rigidez, precisão de posicionamento) para atingir a tolerância H7
- Ambiente de acabamento climatizado que permite a estabilidade térmica durante a maquinagem de precisão
- Capacidade de inspeção CMM que permite uma verificação dimensional objetiva
- Análise química interna (OES) que permite o controlo da composição
Pontos fracos identificados
- Processo de fundição em areia mal controlado (variabilidade de temperatura, dimensionamento inadequado do riser) - cria uma taxa de refugo de 8-12% e variação de propriedades de lote para lote
- Ausência de controlo estatístico do processo - sem gráficos de controlo, estudos de capacidade ou gestão sistemática do tempo de vida das ferramentas
- Medições do acabamento da superfície que se aproximam dos limites de tolerância (0,8-0,9 μm versus 0,8 μm máximo) - sugere desgaste da ferramenta ou necessidade de otimização dos parâmetros de corte
- A formação dos operadores é inconsistente - alguns demonstram excelentes práticas, outros apresentam lacunas na aplicação do líquido de refrigeração e no procedimento de medição
Recomendações de aquisição
Para peças de bronze críticas de conjuntos de trituradores (casquilhos do veio principal, casquilhos excêntricos, chumaceiras de impulso):
- Especificar exclusivamente a fundição centrífuga nas ordens de compra. Incluir ponto de testemunho para o processo de fundição se o valor da encomenda for >$50.000.
- Apertar a especificação do acabamento da superfície para Ra ≤0,6 μm (em vez de 0,8 μm) para proporcionar uma margem contra a variabilidade do processo.
- Exigir relatórios de inspeção da CMM com dados de medição reais para 100% de peças, não para amostragem. Os dados devem mostrar todos os pontos medidos e não apenas um resumo de "aprovação/reprovação".
- Aplicar o protocolo de inspeção da receção: Verificar as dimensões do 10% da remessa utilizando medidores calibrados antes da aceitação. Rejeitar todo o lote se alguma peça da amostra exceder a tolerância.
- Efetuar uma auditoria de acompanhamento no prazo de 12 meses verificar a implementação de melhorias no controlo estatístico do processo e na formação dos operadores.
O fornecedor é capaz de produzir componentes aceitáveis com os processos actuais, mas não possui a maturidade do controlo de qualidade sistemático para garantir a consistência a longo prazo. As encomendas devem ser limitadas a aplicações não críticas ou apoiadas por uma rigorosa inspeção de receção até que sejam demonstradas melhorias no processo.
Conclusão: Verificação das competências de fabrico através da observação direta
Para as equipas de aquisição que procuram peças sobressalentes para trituradores - particularmente componentes de bronze de precisão onde os erros dimensionais causam falhas prematuras - as auditorias às instalações do fornecedor proporcionam uma verificação insubstituível de que as alegações de marketing estão alinhadas com a capacidade de fabrico real. As brochuras que referem "equipamento CNC de última geração" e "controlo de qualidade rigoroso" não significam nada sem a observação direta do estado da máquina, das práticas do operador e dos procedimentos de inspeção.
Esta visita às instalações revelou um fornecedor com uma infraestrutura técnica adequada (fundição centrífuga, tornos CNC de precisão, inspeção CMM) mas com uma disciplina de processo inconsistente. O equipamento pode produzir tolerâncias H7 e acabamentos Ra 0,8 μm - quando corretamente configurado, mantido e operado. A variabilidade reside nos factores humanos: gestão do desgaste da ferramenta, aplicação do líquido de refrigeração, procedimentos de estabilização térmica e implementação do controlo estatístico do processo.
Para os gestores de manutenção e profissionais de compras, a lição é clara: realizar auditorias às instalações antes de adjudicar contratos para componentes críticos. Solicite a observação de ciclos de produção reais, meça amostras de peças com os seus próprios calibres, reveja os registos de inspeção para obter provas do controlo estatístico do processo e avalie a competência do operador através da interação direta. As capacidades do fornecedor não podem ser verificadas apenas através de questionários ou certificações - apenas através da observação do processo de fabrico em condições normais de funcionamento.
Antes de adjudicar contratos superiores a $200.000 por ano para buchas de bronze ou componentes de trituração de precisão, realizar auditorias às instalações no local com uma duração mínima de 6 horas para observar ciclos completos de maquinação, inspecionar procedimentos de controlo de qualidade e verificar a capacidade do equipamento. Solicitar relatórios de inspeção CMM que mostrem os valores reais medidos (e não selos de aprovação/reprovação) para 5 peças selecionadas aleatoriamente de uma produção recente. Especificar a fundição centrífuga para todas as superfícies do rolamento e reforçar os requisitos de acabamento da superfície para Ra ≤0,6 μm para proporcionar uma margem contra a variabilidade do processo. A competência de fabrico determina o desempenho do componente - não o preço do fornecedor ou as promessas de entrega.


 Portuguese
 English
 French
 German
 Spanish
 Russian
 Arabic
 Turkish