

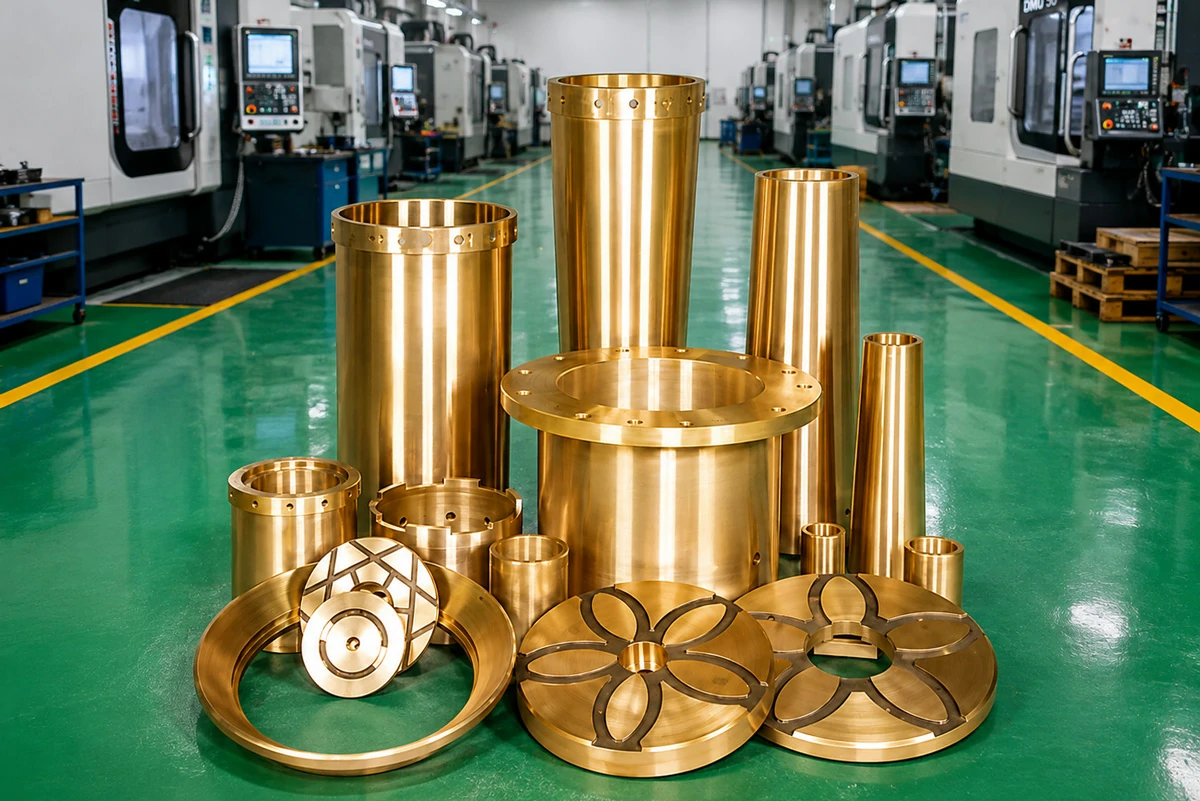
أثناء تدقيق تأهيل الموردين لمصنع مكونات برونزية يدعي القدرة على إنتاج البطانات المخروطية للكسارة المخروطية لمعدات سلسلة HP300/HP500، أجرى فريق المشتريات لدينا فحصًا تفصيليًا للمنشأة لعمليات التصنيع الآلي والصب الخاصة بهم. كان الهدف من التدقيق واضحًا ومباشرًا: التحقق مما إذا كانت معداتهم، وضوابط العمليات، وكفاءة المشغلين قادرة على تقديم البطانات البرونزية التي تلبي باستمرار تحمل التجويف H7 (± 0.025 مم لقطر 400 مم)، ونسبة Ra ≤0.8 ميكرومتر من السطح، وتركيز <0.05 مم TIR - وهي المواصفات التي تميز المكونات الوظيفية عن الخردة المعدنية.
كشف ما لاحظناه عن البنية التحتية التقنية المطلوبة لتصنيع الآلات البرونزية الدقيقة ونقاط التحكم في العمليات الحرجة التي تفصل بين الموردين الأكفاء والبائعين الذين يقومون فقط بإعادة بيع المسبوكات ذات الجودة غير المعروفة. تزود وثائق هذه الجولة في المنشأة فرق المشتريات ومهندسي الصيانة بمعايير تحقق محددة لتقييم كفاءة تصنيع الموردين قبل منح العقد.
عمليات الصب: طرق الصب بالطرد المركزي مقابل طرق الصب الثابتة
بدأت جولة المسابك في منطقة الصهر والصب حيث يتم تحويل سبائك النحاس الخام إلى فراغات جلبة برونزية خام. تعمل المنشأة بجودة المكونات الثابتة السباكة.
فرن الصهر والتحكم في السبائك
يتكون نظام الصهر الأساسي من فرن حثي متوسط التردد 5 أطنان يعمل عند درجة حرارة تتراوح بين 1,180 و1,220 درجة مئوية لسبائك البرونز. وتشمل ضوابط العملية التي يمكن ملاحظتها:
- التحقق من مواد الشحن: سبائك النحاس (نقاوة 99.9%) وسبائك البرونز المسبوكة مسبقًا المخزنة في صناديق منفصلة تحمل علامات على تسميات السبائك (ZCuPb20Sn5، ZCuSn12، C93800). قام المشغلون بوزن كل مكون من مكونات الشحنة على ميزان معايرة بوزن 2 طن (بدقة ± 0.5 كجم) لتحقيق التركيب المستهدف.
- مراقبة درجة الحرارة: بيرومتر بصري مثبت فوق البوتقة يوفر قراءة مستمرة لدرجة الحرارة بدقة ± 5 درجات مئوية. يتم الحفاظ على درجة حرارة الصب عند 1180-1200 درجة مئوية - وهي درجة حرجة لأن درجات الحرارة التي تزيد عن 1250 درجة مئوية تسبب تبخر الزنك المفرط (فقدان الزنك بدرجة حرارة تزيد عن 3%)، بينما تؤدي درجة الحرارة التي تقل عن 1150 درجة مئوية إلى ذوبان غير كامل وإغلاق بارد.
- إجراء إزالة الغازات: يتم إدخال رمح النيتروجين لمدة 8-12 دقيقة قبل الصب لتقليل الهيدروجين المذاب إلى <3 جزء في المليون. تخلق مسامية الهيدروجين فراغات تحت السطح مما يضر بقدرة التحميل.
يتيح مطياف الانبعاثات الضوئية (OES) المحمول (مطياف الانبعاثات الضوئية) المتمركز بجوار الفرن إمكانية التحقق الكيميائي السريع - حيث يأخذ المشغلون عينات المغرفة ويحللونها في غضون 90 ثانية، ويضبطون التركيب قبل الصب إذا انحرفت العناصر > 0.5% عن الهدف.
عملية الصب بالطرد المركزي للبطانات الممتازة
بالنسبة للعمود الرئيسي للكسارة المخروطية والبطانات اللامركزية التي تتطلب أقصى قدر من الكثافة والتجانس، تستخدم المنشأة ماكينات الصب بالطرد المركزي الأفقي. النموذج المحدد الملاحظ: قالب دوّار بقطر 2,000 مم مع التحكم في السرعة المتغيرة 400-1,200 دورة في الدقيقة.
تسلسل الصب بالطرد المركزي:
- الخطوة 1 - التسخين المسبق للقالب: قالب فولاذي مُسخّن مسبقًا إلى 250- حارق. يؤدي التسخين المسبق غير الكافي (أقل من 200 درجة مئوية) إلى تصلب سريع يحبس فقاعات الغاز؛ والحرارة المفرطة (>350 درجة مئوية) تخلق بنية حبيبية خشنة تقلل من الصلابة بمقدار 12-18 درجة مئوية.
- الخطوة 2 - تطبيق طلاء القالب: رذاذ تحرير القالب القائم على الجرافيت المطبق على القالب الساخن من الداخل. تم التحقق من سمك الطلاء بصريًا - الطلاء الزائد (> 0.3 مم) يسبب عيوبًا في السطح؛ الطلاء غير الكافي يهدد التصاق القالب.
- الخطوة 3 - التدوير والسكب: يتم تسريع القالب إلى 800-1000 دورة في الدقيقة (قوة الجاذبية: 60-80 جرامًا لقالب نصف قطره 500 مم). يُسكب البرونز المنصهر في قالب دوّار من خلال حوض. تدفع قوة الطرد المركزي المعدن إلى الخارج، مما يدفع الشوائب وفقاعات الغاز نحو التجويف الداخلي الذي يتم تشكيله لاحقًا.
- الخطوة 4 - التبريد المتحكم به: الحفاظ على الدوران لمدة 8-12 دقيقة أثناء التصلب. يتم التحكم في معدل التبريد عند 15-25 درجة مئوية/دقيقة لتحقيق التركيب الحبيبي الأمثل. تجنب التبريد برذاذ الماء (يسبب تشققات في البرونز).
يُظهر الصب الناتج بنية حبيبات 40% أكثر كثافة مقارنةً بمثيلاتها المصبوبة بالرمل، مع مسامية <0.5% مقابل 1.5-3.0% للمسبوكات الثابتة وفقًا للمواصفة ASTM E2109. يؤثر هذا الاختلاف في الكثافة بشكل مباشر على قدرة التحميل حيث تدعم البطانات المصبوبة بالطرد المركزي ضغط تحمل أعلى بمقدار 35-45% قبل التشوه البلاستيكي.
مشاكل الجودة الملحوظة في منطقة الصب بالرمل
كما تقوم المنشأة أيضًا بتشغيل خط صب رملي ثابت للمكونات منخفضة الدقة (بطانات التجويف، وألواح التآكل). ولوحظت عدة ممارسات مثيرة للقلق:
- حجم الناهض غير ملائم: تم تحديد أبعاد الناهضين بنسبة 1.2:1 تقريبًا إلى حجم الصب - أقل من الحد الأدنى الموصى به 1.5:1 وفقًا لإرشادات جمعية المسبك الأمريكية (AFS). يؤدي ذلك إلى عدم كفاية التغذية أثناء انكماش التصلب، مما قد يتسبب في حدوث مسامية في خط الوسط في المقاطع السميكة.
- تقلب درجة حرارة الصب: تراوحت درجات حرارة الصب الملحوظة من 1,150 درجة مئوية إلى 1,240 درجة مئوية عبر عمليات صب متعددة (تباين ± 45 درجة مئوية). يؤثر عدم اتساق درجة الحرارة على السيولة وخصائص الانكماش وحجم الحبيبات النهائية، وهو ما يفسر سبب إظهار الأجزاء المصبوبة بالرمل من هذا المورد تباينًا في الصلابة من 15-20 درجة مئوية من دفعة إلى أخرى.
- محتوى رطوبة العفن غير المنضبط: لم يلاحظ أي اختبار رطوبة على قوالب الرمل قبل الصب. تؤدي الرطوبة الزائدة (>3.5%) إلى توليد بخار أثناء الصب مما يخلق مسامية غازية. وهذا ما يفسر على الأرجح معدل الخردة 8-12% في الصب الرملي مقابل 2-4% في عملية الطرد المركزي.
التوصية: حدد الصب بالطرد المركزي لجميع أسطح المحامل الحرجة (البطانات الرئيسية للعمود، والبطانات اللامركزية، ومحامل الدفع). اقبل الصب بالرمل فقط لمكونات التآكل غير الحرجة حيث يكون تفاوت الأبعاد >± 0.5 مم ومسامية السطح <2% جزء مساحة مقبول.
عمليات التصنيع الآلي باستخدام الحاسب الآلي: المعدات وقدرات المعالجة
تشغل ورشة الماكينات مساحة 3,500 متر مربع مع 24 مركز خراطة بنظام التحكم الرقمي و8 مراكز تصنيع أفقية. تحدد حالة المعدات وقدرتها بشكل مباشر ما إذا كان بإمكان الموردين تحقيق تفاوتات التجويف H7 ومتطلبات تشطيب السطح Ra 0.8 ميكرومتر.
عمليات الخراطة الأولية: التصنيع في التجويف والوجه الخارجي
يستخدم خط إنتاج البطانات البرونزية (نطاق قطر 300-800 مم) المعدات التالية:
| نوع الماكينة | النموذج/المواصفات المرصودة | القدرة الحرجة | تأثير الجودة |
| مخرطة بنظام التحكم الرقمي للخدمة الشاقة (تخشين أولي) | تأرجح 1,200 مم قوة عمود الدوران: 45 كيلوواط أقصى طول دوران: 1,500 مم دقة تحديد المواقع: ± 0.015 مم | إزالة المواد من 8-15 مم من التجويف والعمود الخارجي المصبوب في 3-4 تمريرات تخشين بمعدل تغذية 0.4 مم/معدل تغذية متكررة، وسرعة قطع 80 م/دقيقة | صلابة كافية تمنع التشقق. الصقل الملحوظ للسطح بعد التخشين: Ra 6.3-12.5 ميكرومتر (مقبول للتشطيب اللاحق) |
| مخرطة دقيقة بنظام التحكم الرقمي باستخدام الحاسب الآلي (تشطيب) | أرجوحة 800 مم قوة عمود الدوران: 30 كيلوواط دقة تحديد الموضع: ± 0.005 مم التكرار: ± 0.003 مم | الانتهاء من ثقب المعرف إلى التفاوت H7 باستخدام PCD (الماس متعدد الكريستالات) أو إدخالات CBN. التمرير النهائي: عمق 0.3 مم، تغذية 0.08 مم/متر، سرعة 120 م/دقيقة | يحقق Ra 0.6-1.0 ميكرومتر مع الأدوات المناسبة. استقامة التجويف <0.015 مم على طول 400 مم تم التحقق منها بواسطة فحوصات مؤشر قرص المشغل |
| مركز التصنيع الأفقي | حجم الطاولة: 800 × 800 مم سرعة عمود الدوران: 8,000 دورة في الدقيقة سعة الأداة: 40 موضع ATC دقة تحديد المواقع: ± 0.008 مم | طواحين أخاديد الزيت، وحفر ثقوب التزييت (عادةً بقطر 8-12 مم)، وطحن وجه شفاه التثبيت | تتيح الطاولة الدوارة ذات المحور الرابع فهرسة دقيقة لأنماط ثقوب الزيت (دقة زاوية ± 0.5 درجة). يمنع الحفر العابر للمغزل بسائل التبريد من خلال المغزل تعبئة البُرادة في الثقوب العميقة |
ملاحظة عملية التصنيع بالقطع: البطانة اللامركزية HP500
لقد لاحظنا دورة تصنيع كاملة لجلبة غير مركزية HP500 (الجزء #5555208901 المكافئ للقطعة #55208901، العُرف الخارجي 680 مم، التجويف 520 مم، الطول 380 مم، الوزن 68 كجم كما هو مصبوب). تفاصيل العملية:
العملية 1 - التخشين (مخرطة CNC #3):
- فارغة مصبوبة كما هي مثبتة على ظرف 3 فكي مع دعامة الغُرَاب المتحرك. فحص الانحراف بمؤشر قرص: 0.8 مم TIR (نموذجي لحالة الصب).
- خُرِّج القطر العمودي بشكل خشن حتى 678 مم (مع ترك مخزون 2 مم للتشطيب). بارامترات القطع: 220 دورة في الدقيقة، تغذية 0.35 مم/معدل دوران سريع، عمق القطع 2.5 مم. زمن الدورة: 18 دقيقة.
- تم تشكيل التجويف بشكل خشن حتى 518 مم. لوحظ تفريغ البُرادة - ينتج البرونز برادة طويلة ومتشابكة تتطلب إزالة متكررة لمنع التشويش.
العملية 2 - نصف تشطيب (مخرطة CNC #7):
- أعيد تركيب القطعة على مغزل للتحكم في التركيز. أجرى المشغل مسحًا قرصيًا للتحقق من <0.15 مم من الانحراف قبل المتابعة.
- نصف تشطيب OD حتى 676.5 مم. البارامترات: 280 دورة في الدقيقة، 0.18 مم/دورة في الدقيقة، 0.8 مم/دورة في الدقيقة. تشطيب السطح بعد التشغيل: Ra 3.2 ميكرومتر (تقاس بمقياس الملامح المحمول).
- التجويف شبه النهائي حتى 519.5 مم. قام المشغل بالقياس باستخدام ميكرومتر داخلي ثلاثي النقاط في 4 مواضع على طول القراءات: 519.48 ملم، 519.51 ملم، 519.51 ملم، 519.54 ملم، 519.49 ملم (تفاوت مقبول ± 0.06 ملم لنصف التشطيب).
العملية 3 - عملية 3 - مخرطة التشطيب الدقيق (مخرطة بنظام التحكم الرقمي #12):
- يتم نقل الجزء إلى مخرطة دقيقة مع بيئة يتم التحكم في درجة حرارتها (20 درجة مئوية ± 1 درجة مئوية - وهو أمر بالغ الأهمية لثبات الأبعاد أثناء التشطيب).
- تمرير تشطيب التجويف باستخدام حشوة CBN (نيتريد البورون المكعب) المطحونة حتى نصف قطر 0.4 مم من المقدمة. المعلمات: 450 لفة في الدقيقة، تغذية 0.06 مم/معدل دوران في الدقيقة، عمق القطع 0.25 مم، سائل تبريد مغمور بسرعة 15 لتر/دقيقة.
- البُعد المستهدف: 520 مم +0.046/0 مم (تفاوت H7 حسب ISO 286-2). قياس ما بعد التصنيع بواسطة المشغل: 520.018 مم (ضمن التفاوت المسموح به).
- التحقق من تشطيب السطح: Ra 0.7 ميكرومتر مقيسًا في 3 مواقع باستخدام مقياس التلامس (الهدف: تم تحقيق Ra ≤0.8 ميكرومتر).
العملية 4 - العمليات الثانوية (مركز التصنيع الآلي الأفقي):
- حفر 8× ثقوب زيت (قطر 10 مم × 35 مم بعمق 35 مم) على مسافات 45 درجة حول المحيط. تم التحقق من دقة الموضع بواسطة CMM بعد الانتهاء: ± 0.3 مم من المواضع الاسمية (مقبول).
- تفريز 4× أخاديد توزيع الزيت (عرض 3 مم × عمق 8 مم) تربط بين فتحات الزيت. تم التحقق من عمق الأخدود بواسطة ميكرومتر العمق: 7.8-8.2 مم (الهدف: 8.0 مم ± 0.3 مم).
إجمالي وقت التصنيع بالماكينات: 3.2 ساعات (تخشين 18 دقيقة + نصف تشطيب 35 دقيقة + ثقب نهائي 48 دقيقة + عمليات ثانوية 52 دقيقة + إعداد/مناولة 47 دقيقة). يعتبر زمن الدورة هذا معقولاً بالنسبة لمكون برونزي وزنه 68 كجم يتطلب تفاوت تجويف H7.
نقاط مراقبة العمليات الحرجة المرصودة
1. مراقبة تآكل الأدوات:
يحتفظ المشغلون بسجلات عمر الأداة التي تسجل الأجزاء التي تم تشكيلها آليًا لكل إدراج. بالنسبة لإدخالات الثقب النهائي CBN، يحدث الاستبدال بعد 25-30 جلبة (حوالي 40 ساعة قطع). تتسبب الأدوات البالية في زيادة حجم التجويف البالي في الأبعاد - يزيد حجم التجويف البالي من 0.02-0.04 مم مع تآكل المدخل، مما قد يتجاوز الحد الأعلى H7 البالغ +0.046 مم.
لاحظنا أن أحد المشغلين رفض تجويفًا نهائيًا بقياس 520.052 مم (يتجاوز التفاوت المسموح به +0.046 مم بمقدار 0.006 مم) بسبب تآكل الأداة. تم إلغاء القطعة بدلاً من محاولة إعادة العمل - وهو قرار سليم لأن إعادة العمل قد تؤدي إلى تشويه حراري إضافي.
2. إدارة الاستقرار الحراري:
البرونز له معامل تمدد حراري α = 17.8 × 10-⁶/°س. يزيد قطر تجويف التجويف 520 مم بمقدار 0.093 مم مع ارتفاع درجة الحرارة بمقدار 10 درجات مئوية. تحافظ المنشأة على مخارط التشطيب في منطقة مضبوطة المناخ (20 درجة مئوية ± 1 درجة مئوية) وتتطلب فترة استقرار لمدة 4 ساعات قبل القياس النهائي.
يجب أن تبرد الأجزاء التي تمت إزالتها من عمليات التخشين (حيث يولد القطع حرارة كبيرة، مما يرفع درجة حرارة الجزء إلى 45-60 درجة مئوية) إلى درجة حرارة محيطة قبل التشطيب الدقيق. يتسبب التسرع في هذه العملية في حدوث حالات خارجة عن التفاوت المسموح به - فالتجويف المشغول عند 45 درجة مئوية إلى 520 مم اسميًا سوف يتقلص إلى 519.75 مم عند تبريده إلى 20 درجة مئوية (0.25 مم أقل من الحجم، حالة الخردة).
3. مراقبة جودة سائل التبريد:
الحفاظ على تركيز سائل القطع عند مستحلب 8-10% (يقاس أسبوعيًا باستخدام مقياس الانكسار). يقلل سائل التبريد الملوث أو المتحلل من عمر الأداة بمقدار 40-60% ويسبب تشطيب سطح رديء (يزيد Ra من 0.8 ميكرومتر إلى 2.5-4.0 ميكرومتر). تقوم المنشأة بتشغيل نظام سائل تبريد مركزي مع ترشيح حتى 25 ميكرومتر وإضافات مكافحة البكتيريا - كان مظهر سائل التبريد نظيفًا، ولا توجد رائحة زنخة تشير إلى نمو البكتيريا.
عمليات مراقبة الجودة والتفتيش
يحتفظ المرفق بمنطقة فحص منفصلة (حوالي 200 متر مربع) مع التحكم في المناخ (20 درجة مئوية ± 0.5 درجة مئوية، 501 درجة مئوية ± 0.5 درجة مئوية، 501 درجة مئوية رطوبة نسبية ± 101 درجة مئوية رطوبة نسبية) وألواح سطح من الجرانيت للتحقق من الأبعاد.
بروتوكول التفتيش أثناء العملية
يقوم المشغلون بإجراء فحص القطعة الأولى بعد كل إعداد وفحوصات دورية كل 10 قطع بعد ذلك:
- قطر التجويف: تم القياس بمقياس ميكرومتر داخلي من 3 نقاط (الدقة 0.001 مم، والدقة ± 0.002 مم) في 4 مواضع محورية. المقبولية: جميع القراءات في نطاق 520.000-520.046 مم، والتباين بين المواضع <0.025 مم.
- تشطيب السطح: فحص مقياس الملامح المحمول (من نوع القلم، قياس Ra وفقًا للمعيار ISO 4287) في 3 مواضع محيطية. الهدف Ra ≤0.8 ميكرومتر. القيم المرصودة: 0.6-0.9 ميكرومتر (هامشية - بعض القياسات تقترب من الحد الأعلى).
- التركيز: قطعة مثبتة على مغزل، يقيس مؤشر الاتصال الهوائي الانحراف. الهدف: <أقل من 0.05 مم TIR. التقنية الملاحظة: يأخذ المشغل مسحًا شعاعيًا واحدًا غير كافٍ. يتطلب التحقق السليم قياسات في مواضع محورية متعددة.
الفحص النهائي (التحقق من CMM)
تخضع البطانات المكتملة لفحص CMM (ماكينة قياس الإحداثيات) على ماكينة قياس الإحداثيات (CMM) من النوع الجسرية مقاس 1500 مم × 1000 مم × 800 مم (مسبار Renishaw، دقة حجمية ± 0.008 مم وفقًا للمعيار ISO 10360-2).
يتحقق برنامج الفحص للجلبة اللامركزية:
- قطر التجويف: 12 نقطة مقيسة عند 3 مستويات ارتفاع × 4 مواضع شعاعية. التحليل الإحصائي: متوسط القطر، والانحراف المعياري، والقيم الدنيا/القصوى. القبول: المتوسط ضمن التفاوت المسموح به، والانحراف المعياري <0.008 مم، وجميع النقاط ضمن 520.000-520.046 مم.
- التركيز: خط مركز التجويف مقارنة بخط مركز التجويف الخارجي. الإزاحة المقاسة: 0.03 مم (ضمن مواصفات 0.05 مم).
- تعامد: وجه التركيب عمودي على محور التجويف في حدود 0.08 مم لكل 100 مم. مقاس: 0.06 مم (مقبول).
- مواضع ثقب الزيت: التحقق من 8 ثقوب بالنسبة للمسند المرجعي. التفاوت الموضعي: ± 0.5 مم. جميع الثقوب ضمن المواصفات.
يتم إنشاء تقارير CMM تلقائيًا وتخزينها مع الرقم التسلسلي للقطعة لإمكانية التتبع. قمنا بمراجعة 5 تقارير عشوائية من الإنتاج السابق - أظهرت جميعها أبعادًا متوافقة مع الأبعاد، مما يشير إلى قدرة عملية معقولة.

تقييم كفاءة المشغلين وتدريبهم
خلال الجولة التي استغرقت 6 ساعات في المنشأة، راقبنا ما يقرب من 15 مشغل ماكينات في ثلاث نوبات عمل. مؤشرات الكفاءة:
الملاحظات الإيجابية
- أسلوب القياس السليم: كان المشغلون ينظفون أسطح القياس باستمرار قبل استخدام الميكرومتر/المقاييس الميكرومترية - وهو أمر بالغ الأهمية لتحقيق الدقة. مسح أحد المشغلين سطح التجويف بقطعة قماش نظيفة، ثم نظف سندان الميكرومتر قبل القياس (الإجراء الصحيح).
- التحقق من الإعداد: قبل بدء عمليات الإنتاج، يقوم المشغلون بإجراء التحقق من إزاحة الأداة باستخدام المقاييس الرئيسية - مما يمنع حدوث أخطاء منهجية في الأبعاد.
- إدارة الرقاقات: تمنع إزالة البُرادة بشكل متكرر أثناء عمليات الثقب العميق تكدس البُرادة الذي يضر بطبقة سطح التجويف.
الشواغل التي تم تحديدها
- استخدام سائل التبريد غير متناسق: في إحدى المخرطات، تم توجيه فوهة سائل التبريد بشكل خاطئ بعيدًا عن منطقة القطع أثناء الحفر النهائي - لم يلاحظ المشغل لمدة 8 دقائق. يتسبب عدم كفاية سائل التبريد في التمدد الحراري أثناء القطع، مما يؤدي إلى حدوث أخطاء في الأبعاد وسوء تشطيب السطح.
- مراقبة العمليات الإحصائية المحدودة: يقوم المشغلون بتسجيل القياسات في السجلات ولكن لا يوجد دليل على مخططات التحكم أو تحليل الاتجاهات. وبدون مراقبة الأداء الأداء، لا يتم اكتشاف انحراف العملية حتى تخرج الأجزاء عن مستوى التحمل.
- تقييم تآكل الأدوات تقييم ذاتي: تعتمد قرارات تغيير الأداة على تقدير المشغل بدلاً من المعايير الموضوعية (عدد عمر الأداة، وتدهور تشطيب السطح، وأنماط انجراف الأبعاد). وهذا يخلق تباينًا من دفعة إلى أخرى.
معايير نظافة المرافق ومعايير التدبير المنزلي
ركزت مسودة المقال على "النظام والنظافة الملحوظين" - كانت نتائج التدقيق التي توصلنا إليها أكثر دقة:
- إيجابية: خلو ممرات الإنتاج الرئيسية من العوائق وسهولة الوصول إلى مخارج الحريق، وانسكاب سائل التبريد في حده الأدنى. الرافعات العلوية تعمل بسلاسة مع وجود مسارات تحميل واضحة.
- سلبي: تجاوز تراكم البُرادة البرونزية حول العديد من الماكينات الحدود المعقولة - تراكم لمدة 2-3 أيام مرئي. في حين أن البُرادة البرونزية خاملة نسبيًا (لا يوجد خطر نشوب حريق/مخاطر صحية مثل الألومنيوم أو المغنيسيوم)، يشير التراكم المفرط إلى تراخي التدبير المنزلي الذي يرتبط بنقاط ضعف أخرى في التحكم في العمليات.
- محايد: بدت مستويات الجسيمات المحيطة العامة (الغبار) مقبولة لبيئة التصنيع الآلي. لا يوجد رذاذ زيتي مفرط أو توليد أبخرة زائدة عن الحد، وهو مؤشر غير مباشر على اهتمام الإدارة بالتفاصيل - غالبًا ما تُظهر المنشآت ذات الممارسات الخماسية الضعيفة إهمالًا مماثلًا في إجراءات مراقبة الجودة.
ملخص تقييم قدرات الموردين
استنادًا إلى تدقيق المنشأة هذا، يثبت المورد القدرة على إنتاج البطانات البرونزية تفي بمتطلبات الأبعاد والتشطيب السطحي لتطبيقات الكسارة المخروطية، مع مراعاة المؤهلات التالية:
نقاط القوة المثبتة
- القدرة على الصب بالطرد المركزي لإنتاج برونز منخفض المسامية بكثافة فائقة مقارنة بالصب بالرمل
- معدات التصنيع الآلي باستخدام الحاسب الآلي الملائمة (طاقة كافية، وصلابة، ودقة تحديد المواقع) لتحقيق تفاوت H7
- بيئة تشطيب يتم التحكم في مناخها بما يتيح الاستقرار الحراري أثناء التشغيل الآلي الدقيق
- إمكانية الفحص باستخدام CMM لتوفير إمكانية التحقق الموضوعي من الأبعاد
- التحليل الكيميائي الداخلي (OES) الذي يتيح التحكم في التركيب
نقاط الضعف التي تم تحديدها
- سوء التحكم في عملية الصب بالرمل (تقلب درجات الحرارة، عدم كفاية حجم الناهض) - مما يؤدي إلى معدل خردة 8-12% وتباين في خصائص الدُفعات من دفعة إلى أخرى
- عدم وجود مراقبة إحصائية للعمليات - لا توجد مخططات مراقبة أو دراسات قدرات أو إدارة منهجية لعمر الأداة
- قياسات تشطيب السطح تقترب من حدود التفاوت المسموح به (0.8-0.9 ميكرومتر مقابل 0.8 ميكرومتر كحد أقصى) - يشير إلى الحاجة إلى تحسين تآكل الأداة أو معلمة القطع
- تدريب المشغلين غير متناسق - بعضهم يظهر ممارسات ممتازة، والبعض الآخر يظهر ثغرات في استخدام سائل التبريد وإجراءات القياس
توصيات المشتريات
بالنسبة للأجزاء البرونزية الحرجة من مجموعات الكسارة (البطانات الرئيسية للعمود، والبطانات اللامركزية، ومحامل الدفع):
- تحديد الصب بالطرد المركزي حصرياً في طلبات الشراء تضمين نقطة شاهد لعملية الصب إذا كانت قيمة الطلب > $50,000.
- تشديد مواصفات تشطيب السطح إلى Ra ≤0.6 ميكرومتر (بدلًا من 0.8 ميكرومتر) لتوفير هامش ضد تغير العملية.
- طلب تقارير فحص CMM مع بيانات القياس الفعلية بالنسبة لـ 100% من الأجزاء، وليس أخذ عينات. يجب أن تظهر البيانات جميع النقاط المقاسة، وليس فقط ملخص "النجاح/الإخفاق".
- تنفيذ بروتوكول فحص الاستلام: تحقق من 10% من أبعاد الشحنة باستخدام مقاييس معايرة قبل القبول. ارفض الدفعة بأكملها إذا تجاوز أي جزء تم أخذ عينة منه التفاوت المسموح به.
- إجراء تدقيق للمتابعة بعد 12 شهرًا للتحقق من تنفيذ مراقبة العمليات الإحصائية وتحسينات تدريب المشغلين.
المورد قادر على إنتاج مكونات مقبولة في ظل العمليات الحالية، ولكنه يفتقر إلى النضج المنهجي لمراقبة الجودة لضمان الاتساق على المدى الطويل. وينبغي أن تقتصر الطلبات على التطبيقات غير الحرجة أو أن تكون مدعومة بفحص استلام صارم حتى يتم إثبات التحسينات في العملية.
الخلاصة: التحقق من كفاءة التصنيع من خلال الملاحظة المباشرة
بالنسبة لفرق المشتريات التي تقوم بتوريد قطع غيار الكسارات - خاصةً المكونات البرونزية الدقيقة حيث تتسبب أخطاء الأبعاد في حدوث فشل سابق لأوانه - توفر عمليات تدقيق منشأة الموردين تحققًا لا يمكن الاستغناء عنه من أن ادعاءات التسويق تتوافق مع قدرات التصنيع الفعلية. لا تعني الكتيبات التي تسرد "أحدث معدات التحكم الرقمي باستخدام الحاسب الآلي" و"مراقبة الجودة الصارمة" شيئًا دون المراقبة المباشرة لحالة الماكينة وممارسات المشغل وإجراءات الفحص.
كشفت هذه الجولة في المنشأة عن مورد يتمتع ببنية تحتية تقنية مناسبة (الصب بالطرد المركزي، ومخارط CNC دقيقة، وفحص CMM) ولكن انضباط العمليات غير متسق. يمكن أن تنتج المعدات تفاوتات H7 وتشطيبات Ra 0.8 ميكرومتر - عند إعدادها وصيانتها وتشغيلها بشكل صحيح. ويكمن التباين في العوامل البشرية: إدارة تآكل الأدوات، واستخدام سائل التبريد، وإجراءات التثبيت الحراري، وتنفيذ التحكم الإحصائي في العمليات.
بالنسبة لمديري الصيانة ومحترفي المشتريات، فإن الدرس المستفاد واضح: إجراء عمليات تدقيق للمنشأة قبل منح العقود للمكونات الحرجة. اطلب مراقبة عمليات الإنتاج الفعلية، وقياس عينة من الأجزاء باستخدام مقاييس معايرة خاصة بك، ومراجعة سجلات الفحص للحصول على دليل على مراقبة العمليات الإحصائية، وتقييم كفاءة المشغل من خلال التفاعل المباشر. لا يمكن التحقق من قدرات الموردين من خلال الاستبيانات أو الشهادات فقط من خلال مشاهدة عملية التصنيع في ظروف التشغيل العادية.
قبل منح العقود التي تتجاوز قيمتها $200,000 سنويًا للبطانات البرونزية أو مكونات الكسارة الدقيقة، قم بإجراء عمليات تدقيق في الموقع في المنشأة لمدة 6 ساعات على الأقل لمراقبة دورات التصنيع الكاملة، وفحص إجراءات مراقبة الجودة، والتحقق من قدرة المعدات. طلب تقارير فحص CMM التي توضح القيم الفعلية المقاسة (وليس أختام النجاح/الإخفاق) لـ 5 قطع مختارة عشوائيًا من الإنتاج الأخير. تحديد الصب بالطرد المركزي لجميع أسطح المحامل وتشديد متطلبات تشطيب السطح إلى Ra ≤0.6 ميكرومتر لتوفير هامش ضد تقلب العملية. تحدد كفاءة التصنيع أداء المكونات - وليس أسعار الموردين أو وعود التسليم.


 Arabic
 English
 French
 German
 Spanish
 Russian
 Portuguese
 Turkish