

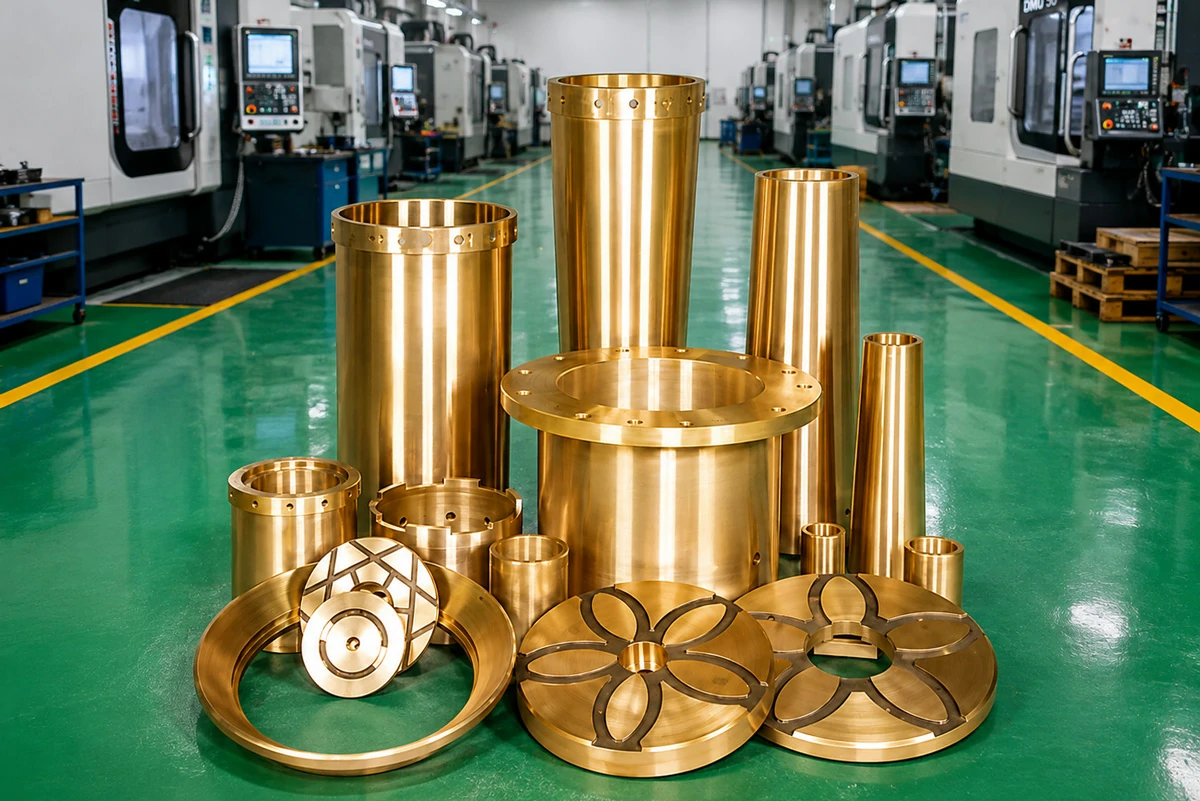
Durante una auditoría de cualificación de proveedores de un fabricante de componentes de bronce que afirmaba ser capaz de producir casquillos de trituradoras de cono para equipos de la serie HP300/HP500, nuestro equipo de compras llevó a cabo una inspección detallada de sus operaciones de mecanizado y fundición. El objetivo de la auditoría era sencillo: verificar si sus equipos, controles de proceso y competencia de los operarios podían suministrar casquillos de bronce que cumplieran la tolerancia de diámetro interior H7 (±0,025 mm para un diámetro de 400 mm), el acabado superficial Ra ≤0,8 μm y la concentricidad <0,05 mm TIR, especificaciones que distinguen los componentes funcionales de la chatarra.
Lo que observamos reveló tanto la infraestructura técnica necesaria para el mecanizado de precisión del bronce como los puntos críticos de control del proceso que separan a los proveedores capaces de los vendedores que se limitan a revender piezas fundidas de calidad desconocida. Esta documentación de la visita a las instalaciones proporciona a los equipos de compras y a los ingenieros de mantenimiento criterios de verificación específicos para evaluar la competencia de fabricación del proveedor antes de la adjudicación del contrato.
Operaciones de fundición: Métodos de colada centrífuga frente a métodos de colada estática
La visita a la fundición comenzó en la zona de fusión y colada, donde los lingotes de aleación de cobre en bruto se transforman en piezas brutas de casquillos de bronce. La instalación funciona tanto en calidad estática como en calidad de componente.
Horno de fusión y control de aleaciones
El sistema de fusión primario consiste en un horno de inducción de frecuencia media de 5 toneladas que funciona a 1.180-1.220°C para aleaciones de bronce. Entre los controles de proceso observables se incluyen:
- Verificación del material de carga: Lingotes de cobre (pureza 99,9%) y lingotes de bronce prealeados almacenados en contenedores separados marcados con designaciones de aleación (ZCuPb20Sn5, ZCuSn12, C93800). Los operarios pesaron cada componente de la carga en una báscula calibrada de 2 toneladas (con una precisión de ±0,5 kg) para lograr la composición deseada.
- Control de la temperatura: Pirómetro óptico montado sobre el crisol que proporciona una lectura continua de la temperatura con una precisión de ±5°C. La temperatura de vertido se mantiene entre 1.180 y 1.200°C, lo cual es crítico porque las temperaturas superiores a 1.250°C provocan una vaporización excesiva del zinc (pérdida de Zn >3%), mientras que las inferiores a 1.150°C provocan una fusión incompleta y cierres en frío.
- Procedimiento de desgasificación: Lanza de nitrógeno insertada durante 8-12 minutos antes del vertido para reducir el hidrógeno disuelto a <3 ppm. La porosidad del hidrógeno crea huecos subsuperficiales que comprometen la capacidad de carga portante.
Un OES (Espectrómetro de Emisión Óptica) portátil situado junto al horno permite una rápida verificación química: los operarios toman muestras de la cuchara y las analizan en 90 segundos, ajustando la composición antes del vertido si los elementos se desvían >0,5% del objetivo.
Proceso de fundición centrífuga para casquillos de alta calidad
Para el eje principal y los casquillos excéntricos de las trituradoras de cono que requieren la máxima densidad y homogeneidad, la instalación emplea máquinas de fundición centrífuga horizontal. El modelo específico observado: Molde giratorio de 2.000 mm de diámetro con control de velocidad variable 400-1.200 RPM.
Secuencia de fundición centrífuga:
- Paso 1 - Precalentamiento del molde: Molde de acero precalentado a 250- quemadores. Un precalentamiento insuficiente (350°C) crea una estructura de grano grueso que reduce la dureza en 12-18 HBW.
- Paso 2 - Aplicación del revestimiento del molde: Spray desmoldeante a base de grafito aplicado al interior del molde caliente. Espesor del recubrimiento verificado visualmente: un recubrimiento excesivo (>0,3 mm) provoca defectos en la superficie; un recubrimiento insuficiente pone en peligro la adherencia de la colada.
- Paso 3 - Rotación y vertido: Molde acelerado a 800-1.000 RPM (fuerza G: 60-80 Gs para molde de 500 mm de radio). El bronce fundido se vierte en el molde giratorio a través del canal. La fuerza centrífuga impulsa el metal hacia el exterior, forzando las impurezas y las burbujas de gas hacia el orificio interior, que posteriormente se mecaniza.
- Paso 4 - Refrigeración controlada: Rotación mantenida durante 8-12 minutos durante la solidificación. Velocidad de enfriamiento controlada a 15-25°C/minuto para conseguir una estructura de grano óptima. Evitar el enfriamiento por pulverización de agua (provoca grietas de enfriamiento en el bronce).
La fundición resultante presenta una estructura de grano 40% más densa en comparación con los equivalentes fundidos en arena, con una porosidad <0,5% frente a 1,5-3,0% de las fundiciones estáticas según ASTM E2109. Esta diferencia de densidad repercute directamente en la capacidad de carga: los casquillos de fundición centrífuga soportan una presión de apoyo 35-45% mayor antes de la deformación plástica.
Problemas de calidad observados en el área de fundición en arena
La instalación también gestiona una línea de fundición en arena estática para componentes de menor precisión (camisas de encaje, placas de desgaste). Se observaron varias prácticas preocupantes:
- Dimensionamiento inadecuado del elevador: Las tuberías verticales están dimensionadas con una relación aproximada de 1,2:1 respecto al volumen de colada, por debajo del mínimo recomendado de 1,5:1 según las directrices de la AFS (American Foundry Society). Esto crea una alimentación insuficiente durante la contracción por solidificación, lo que puede causar porosidad en la línea central de las secciones más gruesas.
- Variabilidad de la temperatura de vertido: Las temperaturas de colada observadas oscilaron entre 1.150 °C y 1.240 °C en múltiples coladas (variación de ±45 °C). La temperatura inconsistente afecta a la fluidez, las características de contracción y el tamaño de grano final, lo que explica por qué las piezas fundidas en arena de este proveedor muestran una variación de dureza de 15-20 HBW entre lotes.
- Contenido de humedad del moho no controlado: No se observó ninguna prueba de humedad en los moldes de arena antes del vertido. El exceso de humedad (>3,5%) genera vapor durante el vertido que crea porosidad gaseosa. Esto explica probablemente la tasa de desechos de 8-12% en el moldeo en arena frente a 2-4% en el centrifugado.
Recomendación: Especificar fundición centrífuga para todas las superficies críticas de los cojinetes (casquillos del eje principal, casquillos excéntricos, cojinetes de empuje). Acepte la fundición en arena sólo para componentes de desgaste no críticos en los que sea aceptable una tolerancia dimensional >±0,5 mm y una porosidad superficial <2% de fracción de área.
Operaciones de mecanizado CNC: Equipamiento y capacidad de proceso
El taller de mecanizado ocupa 3.500 m² con 24 centros de torneado CNC y 8 centros de mecanizado horizontal. El estado y la capacidad de los equipos determinan directamente si los proveedores pueden alcanzar las tolerancias de perforación H7 y los requisitos de acabado superficial Ra 0,8 μm.
Operaciones primarias de torneado: Mecanizado de diámetro interior y exterior
La línea de producción de casquillos de bronce (gama de diámetros de 300-800 mm) utiliza los siguientes equipos:
| Tipo de máquina | Observado Modelo/Especificación | Capacidad crítica | Impacto en la calidad |
| Torno CNC pesado (desbaste primario) | Oscilación: 1.200 mm Potencia del husillo: 45 kW Longitud máxima de giro: 1.500 mm Precisión de posicionamiento: ±0,015 mm | Elimina entre 8 y 15 mm de material del diámetro exterior y el orificio de fundición en 3 ó 4 pasadas de desbaste a una velocidad de avance de 0,4 mm/rev y una velocidad de corte de 80 m/min. | La rigidez adecuada evita las vibraciones. Acabado superficial observado tras el desbaste: Ra 6,3-12,5 μm (aceptable para el acabado posterior). |
| Torno CNC de precisión (acabado) | Oscilación: 800mm Potencia del husillo: 30 kW Precisión de posicionamiento: ±0,005 mm Repetibilidad: ±0,003 mm | Mandrinado de acabado del diámetro interior con tolerancia H7 utilizando plaquitas de PCD (diamante policristalino) o CBN. Última pasada: Profundidad de 0,3 mm, avance de 0,08 mm/rev, velocidad de 120 m/min. | Alcanza Ra 0,6-1,0 μm con el utillaje adecuado. Rectitud del orificio <0,015 mm en 400 mm de longitud verificada mediante comprobaciones con reloj comparador. |
| Centro de mecanizado horizontal | Tamaño de la mesa: 800×800 mm Velocidad del husillo: 8.000 RPM Capacidad de la herramienta: ATC de 40 posiciones Precisión de posicionamiento: ±0,008 mm | Fresado de ranuras de aceite, taladrado de orificios de lubricación (normalmente Ø8-12 mm), fresado frontal de bridas de montaje | La mesa giratoria del 4º eje permite una indexación precisa para patrones de orificios de aceite (precisión angular de ±0,5°). El taladrado con husillo pasante refrigerante evita la acumulación de virutas en orificios profundos. |
Observación del proceso de mecanizado: Casquillo excéntrico HP500
Observamos el ciclo de mecanizado completo de un casquillo excéntrico HP500 (equivalente a la pieza #55208901, DE 680 mm, diámetro 520 mm, longitud 380 mm, peso 68 kg en bruto). Desglose del proceso:
Operación 1 - Desbaste (Torno CNC #3):
- Pieza bruta de fundición montada en mandril de 3 garras con soporte de contrapunto. Comprobación de la excentricidad con reloj comparador: 0,8 mm TIR (típico para el estado de fundición).
- Diámetro exterior desbastado a 678 mm (dejando 2 mm de material para el acabado). Parámetros de corte: 220 RPM, avance de 0,35mm/rev, profundidad de corte de 2,5mm. Duración del ciclo: 18 minutos.
- Taladro desbastado a 518 mm. Evacuación de virutas observada: el bronce produce virutas largas y filamentosas que requieren una limpieza frecuente para evitar atascos.
Operación 2 - Semiacabado (Torno CNC #7):
- La pieza se vuelve a montar en el mandril para controlar la concentricidad. El operario realizó un barrido de cuadrante para verificar una excentricidad <0,15 mm antes de continuar.
- OD semi-acabado a 676,5mm. Parámetros: 280 RPM, 0,18mm/rev, 0,8mm de profundidad. Acabado superficial tras la operación: Ra 3,2 μm (medido con perfilómetro portátil).
- Agujero semiacabado a 519,5 mm. El operario midió con un micrómetro interno de 3 puntos en 4 posiciones a lo largo de las lecturas de longitud: 519,48 mm, 519,51 mm, 519,54 mm, 519,49 mm (variación aceptable de ±0,06 mm para el semiacabado).
Operación 3 - Mandrinado de acabado de precisión (Torno CNC #12):
- La pieza se transfiere a un torno de precisión con temperatura controlada (20°C ±1°C, crítico para la estabilidad dimensional durante el acabado).
- Pasada de acabado del taladro utilizando plaquita de CBN (nitruro de boro cúbico) rectificada a 0,4 mm de radio de nariz. Parámetros: 450 RPM, avance 0.06mm/rev, profundidad de corte 0.25mm, refrigerante a 15 L/min.
- Cota objetivo: 520mm +0,046/0mm (tolerancia H7 según ISO 286-2). Medición posterior al mecanizado por el operario: 520,018mm (dentro de tolerancia).
- Verificación del acabado superficial: Ra 0,7 μm medido en 3 puntos mediante perfilómetro de contacto (objetivo: Ra ≤0,8 μm alcanzado).
Operación 4 - Operaciones Secundarias (Centro de Mecanizado Horizontal):
- Perforación de 8× orificios para aceite (Ø10 mm × 35 mm de profundidad) a intervalos de 45° alrededor de la circunferencia. Precisión posicional verificada por MMC tras la finalización: ±0,3 mm respecto a las posiciones nominales (aceptable).
- Fresado de 4× ranuras de distribución de aceite (3 mm de ancho × 8 mm de profundidad) que conectan los orificios de aceite. Profundidad de las ranuras verificada con micrómetro de profundidad: 7,8-8,2 mm (objetivo: 8,0 mm ± 0,3 mm).
Tiempo total de mecanizado: 3,2 horas (desbaste 18 min + semiacabado 35 min + mandrinado de acabado 48 min + operaciones secundarias 52 min + preparación/manipulación 47 min). Este tiempo de ciclo es razonable para un componente de bronce de 68 kg que requiere una tolerancia de taladrado H7.
Puntos críticos de control del proceso observados
1. Control del desgaste de la herramienta:
Los operarios llevan registros de la vida útil de la herramienta en los que se anotan las piezas mecanizadas por plaquita. Para las plaquitas de CBN de mandrinado de acabado, la sustitución se produce después de 25-30 bujes (aproximadamente 40 horas de tiempo de corte). Las herramientas desgastadas provocan desviaciones dimensionales: el tamaño del orificio aumenta 0,02-0,04 mm a medida que se desgasta la plaquita, pudiendo superar el límite superior H7 de +0,046 mm.
Observamos que un operario rechazaba un taladro acabado que medía 520,052 mm (superaba la tolerancia de +0,046 mm en 0,006 mm) debido al desgaste de la herramienta. La pieza se desechó en lugar de intentar reprocesarla, una decisión acertada, ya que el reprocesado entraña el riesgo de distorsión térmica adicional.
2. Gestión de la estabilidad térmica:
El bronce tiene un coeficiente de dilatación térmica α = 17,8 × 10-⁶/°C. Un diámetro interior de 520 mm aumenta 0,093 mm con un aumento de temperatura de 10 °C. La instalación mantiene los tornos de acabado en una zona de clima controlado (20°C ±1°C) y requiere un periodo de estabilización de 4 horas antes de la medición final.
Las piezas retiradas de las operaciones de desbaste (en las que el corte genera un calor significativo, elevando la temperatura de la pieza a 45-60°C) deben enfriarse a temperatura ambiente antes del acabado de precisión. Si se acelera este proceso, se producirán condiciones fuera de tolerancia: el orificio mecanizado a 45 °C a 520 mm nominales se reducirá a 519,75 mm cuando se enfríe a 20 °C (0,25 mm por debajo de la medida, condición de desecho).
3. Control de calidad del refrigerante:
Concentración de fluido de corte mantenida a 8-10% emulsión (medida semanalmente con refractómetro). El refrigerante contaminado o degradado reduce la vida útil de la herramienta en 40-60% y provoca un acabado superficial deficiente (Ra aumenta de 0,8 μm a 2,5-4,0 μm). La instalación opera un sistema de refrigerante centralizado con filtración a 25 μm y aditivos de control bacteriano-el aspecto del refrigerante era limpio, sin olor rancio que indicara crecimiento bacteriano.
Control de calidad y procesos de inspección
Las instalaciones mantienen una zona de inspección separada (aproximadamente 200 m²) con control climático (20°C ±0,5°C, 50% HR ±10%) y placas de superficie de granito para la verificación dimensional.
Protocolo de inspección en proceso
Los operarios realizan la inspección de la primera pieza después de cada preparación y comprobaciones periódicas cada 10 piezas a partir de entonces:
- Diámetro interior: Medido con micrómetro interno de 3 puntos (resolución 0,001mm, precisión ±0,002mm) en 4 posiciones axiales. Aceptación: todas las lecturas dentro del intervalo 520,000-520,046mm, variación entre posiciones <0,025mm.
- Acabado superficial: Perfilómetro portátil (tipo palpador, medición Ra según ISO 4287) comprueba en 3 posiciones circunferenciales. Objetivo: Ra ≤0,8 μm. Valores observados: 0,6-0,9 μm (marginal-algunas mediciones se acercan al límite superior).
- Concentricidad: Pieza montada en el mandril, el indicador de cuadrante mide la excentricidad. Objetivo: <0,05mm TIR. Técnica observada: el operario realiza un único barrido radial, inadecuado. Una verificación adecuada requiere mediciones en múltiples posiciones axiales.
Inspección final (verificación CMM)
Los casquillos terminados se someten a inspección en MMC (máquina de medición por coordenadas) en una MMC de tipo puente de 1.500 mm × 1.000 mm × 800 mm (sonda Renishaw, precisión volumétrica ±0,008 mm según ISO 10360-2).
El programa de inspección del casquillo excéntrico verifica:
- Diámetro interior: 12 puntos medidos en 3 niveles de altura × 4 posiciones radiales. Análisis estadístico: diámetro medio, desviación típica, valores mínimo/máximo. Aceptación: media dentro de la tolerancia, desviación típica <0,008 mm, todos los puntos dentro de 520,000-520,046 mm.
- Concentricidad: Línea central del agujero comparada con la línea central del diámetro exterior. Desplazamiento medido: 0,03 mm (dentro de la especificación de 0,05 mm).
- Perpendicularidad: Cara de montaje perpendicular al eje del orificio con un margen de 0,08 mm por cada 100 mm. Medido: 0,06 mm (aceptable).
- Posiciones del orificio de aceite: Verificación de 8 orificios en relación con el punto de referencia. Tolerancia de posición: ±0,5 mm. Todos los orificios cumplen las especificaciones.
Los informes de la MMC se generan automáticamente y se almacenan con el número de serie de la pieza para su trazabilidad. Revisamos 5 informes aleatorios de producciones anteriores: todos mostraban dimensiones conformes, lo que sugiere una capacidad razonable del proceso.

Evaluación de la competencia y formación de los operadores
Durante la visita de 6 horas a las instalaciones, observamos a unos 15 operarios de máquinas en tres turnos. Indicadores de competencia:
Observaciones positivas
- Técnica de medición adecuada: Los operarios limpiaron sistemáticamente las superficies de medición antes de utilizar los micrómetros/calibradores, lo que es fundamental para la precisión. Un operario limpió la superficie del orificio con un paño limpio y, a continuación, limpió los yunques de los micrómetros antes de medir (procedimiento correcto).
- Verificación de la configuración: Antes de iniciar las tiradas de producción, los operarios verifican el desplazamiento de la herramienta con calibres patrón, lo que evita errores dimensionales sistemáticos.
- Gestión de chips: La limpieza frecuente de la viruta durante las operaciones de mandrinado profundo evita el apelmazamiento de la viruta que daña el acabado de la superficie del mandrinado.
Preocupaciones identificadas
- Aplicación inconsistente de refrigerante: En un torno, la boquilla del refrigerante se desvió de la zona de corte durante el taladrado de acabado; el operario no se dio cuenta hasta pasados 8 minutos. Un refrigerante inadecuado provoca dilatación térmica durante el corte, lo que genera errores dimensionales y un mal acabado superficial.
- Control estadístico de procesos limitado: Los operarios registran las mediciones en cuadernos de bitácora, pero no hay constancia de gráficos de control o análisis de tendencias. Sin SPC, la desviación del proceso pasa desapercibida hasta que las piezas quedan fuera de tolerancia.
- Evaluación subjetiva del desgaste de la herramienta: Las decisiones de cambio de herramienta se basan en la opinión del operario y no en criterios objetivos (recuento de la vida útil de la herramienta, degradación del acabado superficial, patrones de desviación dimensional). Esto genera variabilidad entre lotes.
Normas de limpieza de las instalaciones
El borrador del artículo hacía hincapié en "un orden y una limpieza notables"; los resultados de nuestra auditoría eran más matizados:
- Positivo: Pasillos principales de producción libres de obstáculos, salidas de incendios accesibles, derrame mínimo de refrigerante. Los puentes grúa funcionaban sin problemas y con vías de carga despejadas.
- Negativo: La acumulación de virutas de bronce en torno a varias máquinas superó los límites razonables, siendo visible una acumulación de 2 a 3 días. Aunque las virutas de bronce son relativamente inertes (no suponen un riesgo de incendio o para la salud como el aluminio o el magnesio), una acumulación excesiva indica una falta de rigor en el mantenimiento de las instalaciones que se correlaciona con otras deficiencias en el control de los procesos.
- Neutral: Los niveles generales de partículas (polvo) en el ambiente parecían aceptables para el entorno de mecanizado. La ausencia de neblina de aceite excesiva o de generación de humos sirve como indicador indirecto de la atención que presta la dirección a los detalles: las instalaciones con prácticas 5S deficientes suelen mostrar una negligencia similar en los procedimientos de control de calidad.
Resumen de la evaluación de la capacidad del proveedor
Basándose en esta auditoría de las instalaciones, el proveedor demuestra su capacidad para producir bujes de bronce que cumplan los requisitos dimensionales y de acabado superficial para aplicaciones de trituradoras de cono, con sujeción a las siguientes cualificaciones:
Puntos fuertes demostrados
- Capacidad de fundición centrífuga que produce bronce de baja porosidad con densidad superior a la fundición en arena.
- Equipo de mecanizado CNC adecuado (potencia, rigidez y precisión de posicionamiento suficientes) para alcanzar la tolerancia H7.
- Entorno de acabado climatizado que permite la estabilidad térmica durante el mecanizado de precisión
- Capacidad de inspección con MMC para una verificación dimensional objetiva
- Análisis químico interno (OES) que permite controlar la composición
Debilidades identificadas
- Proceso de fundición en arena mal controlado (variabilidad de la temperatura, dimensionamiento inadecuado del tubo ascendente): genera una tasa de desechos de 8-12% y una variación de las propiedades de un lote a otro.
- Ausencia de control estadístico de procesos: sin gráficos de control, estudios de capacidad ni gestión sistemática de la vida útil de las herramientas.
- Mediciones de acabado superficial que se acercan a los límites de tolerancia (0,8-0,9 μm frente a 0,8 μm como máximo): indica que es necesario optimizar el desgaste de la herramienta o los parámetros de corte.
- La formación de los operarios no es homogénea: algunos demuestran unas prácticas excelentes, mientras que otros presentan lagunas en la aplicación del refrigerante y el procedimiento de medición.
Recomendaciones de contratación
Para piezas de bronce críticas de conjuntos de trituradoras (casquillos del eje principal, casquillos excéntricos, cojinetes de empuje):
- Especifique exclusivamente fundición centrífuga en los pedidos. Incluir punto testigo para el proceso de fundición si el valor del pedido es >$50.000.
- Apriete la especificación de acabado superficial a Ra ≤0,6 μm. (en lugar de 0,8 μm) para proporcionar margen frente a la variabilidad del proceso.
- Exigir informes de inspección de la MMC con datos de medición reales para 100% de piezas, no muestreo. Los datos deben mostrar todos los puntos medidos, no solo el resumen "pasa/no pasa".
- Aplicar el protocolo de inspección de la recepción: Verificar 10% de envío dimensiones utilizando calibres calibrados antes de la aceptación. Rechazar todo el lote si alguna pieza de la muestra supera la tolerancia.
- Realizar una auditoría de seguimiento en 12 meses verificar la aplicación del control estadístico de procesos y las mejoras en la formación de los operarios.
El proveedor es capaz de producir componentes aceptables con los procesos actuales, pero carece de la madurez de control de calidad sistemática para garantizar la coherencia a largo plazo. Los pedidos deben limitarse a aplicaciones no críticas o estar respaldados por una inspección de recepción rigurosa hasta que se demuestren mejoras en el proceso.
Conclusiones: Verificación de las competencias de fabricación mediante observación directa
Para los equipos de compras que adquieren piezas de repuesto para trituradoras, especialmente componentes de bronce de precisión en los que los errores dimensionales provocan fallos prematuros, las auditorías de las instalaciones de los proveedores proporcionan una verificación insustituible de que las afirmaciones de marketing coinciden con la capacidad real de fabricación. Los folletos que mencionan "equipos CNC de última generación" y "estrictos controles de calidad" no significan nada sin la observación directa del estado de las máquinas, las prácticas de los operarios y los procedimientos de inspección.
Esta visita a las instalaciones reveló un proveedor con una infraestructura técnica adecuada (fundición centrífuga, tornos CNC de precisión, inspección CMM) pero una disciplina de proceso inconsistente. El equipo puede producir tolerancias H7 y acabados Ra 0,8 μm, siempre que se configure, mantenga y opere correctamente. La variabilidad reside en los factores humanos: gestión del desgaste de las herramientas, aplicación de refrigerante, procedimientos de estabilización térmica y aplicación del control estadístico de procesos.
Para los responsables de mantenimiento y los profesionales de la contratación, la lección está clara: realicen auditorías de las instalaciones antes de adjudicar contratos de componentes críticos. Solicite observar procesos de producción reales, mida piezas de muestra con sus propios calibres calibrados, revise los registros de inspección en busca de pruebas de control estadístico de procesos y evalúe la competencia de los operarios mediante la interacción directa. Las capacidades del proveedor no pueden verificarse únicamente mediante cuestionarios o certificaciones, sino presenciando el proceso de fabricación en condiciones normales de funcionamiento.
Antes de adjudicar contratos superiores a $200.000 anuales para casquillos de bronce o componentes de trituradoras de precisión, realizar auditorías in situ de las instalaciones con una duración mínima de 6 horas para observar ciclos de mecanizado completos, inspeccionar los procedimientos de control de calidad y verificar la capacidad de los equipos. Solicitar informes de inspección CMM que muestren los valores medidos reales (no sellos de aprobado/no aprobado) para 5 piezas seleccionadas al azar de la producción reciente. Especificar fundición centrífuga para todas las superficies de los cojinetes y endurecer los requisitos de acabado superficial a Ra ≤0,6 μm para proporcionar margen frente a la variabilidad del proceso. La competencia de fabricación determina el rendimiento de los componentes, no el precio o las promesas de entrega del proveedor.


 Spanish
 English
 French
 German
 Russian
 Arabic
 Portuguese
 Turkish