

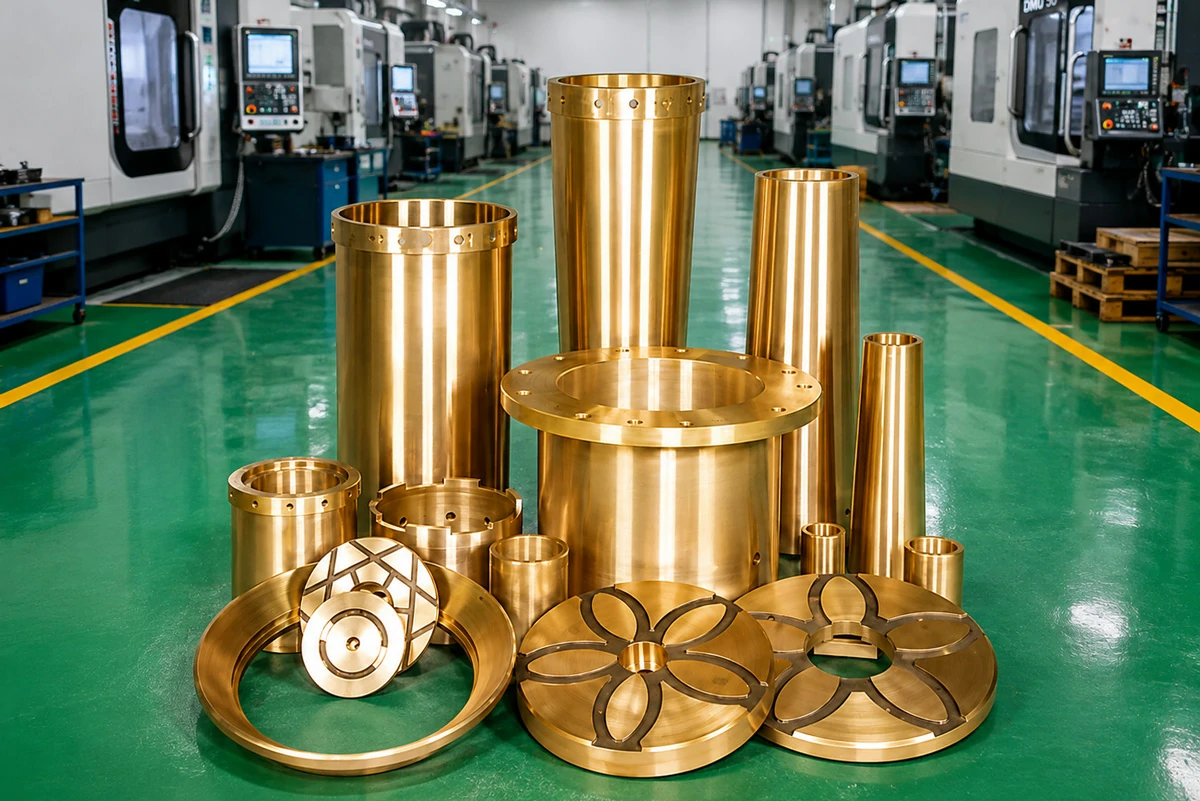
Lors d'un audit de qualification des fournisseurs d'un fabricant de composants en bronze prétendant pouvoir produire des bagues de broyeurs de cônes pour les équipements de la série HP300/HP500, notre équipe d'approvisionnement a procédé à une inspection détaillée de ses opérations d'usinage et de moulage. L'objectif de l'audit était simple : vérifier si leur équipement, leurs contrôles de processus et la compétence des opérateurs pouvaient fournir de manière cohérente des bagues en bronze respectant la tolérance d'alésage H7 (±0,025 mm pour un diamètre de 400 mm), un état de surface Ra ≤0,8 μm et une concentricité <0,05 mm TIR - des spécifications qui permettent de distinguer les composants fonctionnels de la ferraille.
Ce que nous avons observé a révélé à la fois l'infrastructure technique requise pour l'usinage de précision du bronze et les points critiques de contrôle des processus qui séparent les fournisseurs compétents des vendeurs qui se contentent de revendre des pièces moulées de qualité inconnue. Cette documentation sur la visite des installations fournit aux équipes chargées des achats et aux ingénieurs de maintenance des critères de vérification spécifiques pour évaluer la compétence des fournisseurs en matière de fabrication avant l'attribution d'un contrat.
Opérations de coulée : Méthodes de coulée centrifuge et méthodes de coulée statique
La visite de la fonderie a commencé par la zone de fusion et de coulée où les lingots d'alliage de cuivre brut sont transformés en ébauches de douilles en bronze. L'installation fonctionne à la fois en qualité statique et en qualité de composant.
Four de fusion et contrôle des alliages
Le système de fusion primaire consiste en un four à induction à moyenne fréquence de 5 tonnes fonctionnant à 1 180-1 220 °C pour les alliages de bronze. Les contrôles de processus observables sont les suivants
- Vérification des matériaux de charge : Les lingots de cuivre (pureté 99,9%) et les lingots de bronze pré-alliés sont stockés dans des bacs séparés marqués par les désignations des alliages (ZCuPb20Sn5, ZCuSn12, C93800). Les opérateurs ont pesé chaque composant de la charge sur une balance calibrée de 2 tonnes (précision de ±0,5 kg) pour atteindre la composition cible.
- Contrôle de la température : Pyromètre optique monté au-dessus du creuset pour une lecture continue de la température avec une précision de ±5°C. La température de coulée est maintenue entre 1 180 et 1 200 °C, ce qui est critique car les températures supérieures à 1 250 °C entraînent une vaporisation excessive du zinc (perte de Zn >3%), tandis que les températures inférieures à 1 150 °C entraînent une fusion incomplète et des fermetures à froid.
- Procédure de dégazage : Insérer une lance à azote pendant 8 à 12 minutes avant de verser l'eau pour réduire l'hydrogène dissous à <3 ppm. La porosité à l'hydrogène crée des vides sous la surface qui compromettent la capacité de charge.
Un OES (Optical Emission Spectrometer) portable, installé à côté du four, permet une vérification rapide de la chimie : les opérateurs prélèvent des échantillons de poches et les analysent en 90 secondes, ajustant la composition avant la coulée si les éléments s'écartent de plus de 0,5% de la cible.
Procédé de coulée centrifuge pour des bagues de qualité supérieure
Pour les arbres principaux et les bagues excentriques de concasseurs à cône nécessitant une densité et une homogénéité maximales, l'usine utilise des machines de coulée centrifuge horizontales. Le modèle spécifique observé : Moule rotatif de 2 000 mm de diamètre avec contrôle de vitesse variable de 400 à 1 200 tr/min.
Séquence de coulée centrifuge :
- Étape 1 - Préchauffage du moule : Moule en acier préchauffé à 250°C par les brûleurs. Un préchauffage insuffisant (350°C) crée une structure à gros grains qui réduit la dureté de 12 à 18 HBW.
- Étape 2 - Application d'un revêtement sur le moule : Spray de démoulage à base de graphite appliqué à l'intérieur du moule chaud. Épaisseur du revêtement vérifiée visuellement - un revêtement excessif (>0,3 mm) provoque des défauts de surface ; un revêtement insuffisant risque de compromettre l'adhérence de la coulée.
- Étape 3 - Rotation et coulage : Le moule est accéléré à 800-1 000 tours/minute (force G : 60-80 Gs pour un moule de 500 mm de rayon). Le bronze fondu est versé dans le moule en rotation par l'intermédiaire d'une auge. La force centrifuge pousse le métal vers l'extérieur, forçant les impuretés et les bulles de gaz vers l'alésage intérieur qui est ensuite usiné.
- Étape 4 - Refroidissement contrôlé : Rotation maintenue pendant 8 à 12 minutes pendant la solidification. La vitesse de refroidissement est contrôlée à 15-25°C/minute pour obtenir une structure de grain optimale. Le refroidissement par pulvérisation d'eau est évité (il provoque des fissures de trempe dans le bronze).
Le moulage qui en résulte présente une structure de grain plus dense de 40% par rapport aux équivalents coulés dans le sable, avec une porosité <0,5% contre 1,5-3,0% pour les moulages statiques conformément à la norme ASTM E2109. Cette différence de densité a un impact direct sur la capacité de charge - les bagues coulées par centrifugation supportent une pression d'appui 35-45% plus élevée avant la déformation plastique.
Problèmes de qualité observés dans la zone de moulage au sable
L'installation exploite également une ligne de moulage en sable statique pour les composants de moindre précision (chemises de douilles, plaques d'usure). Plusieurs pratiques préoccupantes ont été relevées :
- Dimensionnement inadéquat des colonnes montantes : Les colonnes montantes sont dimensionnées à un ratio d'environ 1,2:1 par rapport au volume de la coulée, ce qui est inférieur au minimum de 1,5:1 recommandé par les directives de l'AFS (American Foundry Society). Cela crée une alimentation insuffisante pendant le retrait de solidification, ce qui peut entraîner une porosité de la ligne médiane dans les sections plus épaisses.
- Variabilité de la température de coulée : Les températures de coulée observées varient de 1 150°C à 1 240°C sur plusieurs coulées (variation de ±45°C). Une température irrégulière affecte la fluidité, les caractéristiques de retrait et la taille finale des grains, ce qui explique pourquoi les pièces moulées en sable de ce fournisseur présentent des variations de dureté de 15 à 20 HBW d'un lot à l'autre.
- Teneur en humidité des moisissures non contrôlée : Aucun test d'humidité n'a été observé sur les moules en sable avant la coulée. L'excès d'humidité (>3,5%) génère de la vapeur pendant la coulée, ce qui crée une porosité gazeuse. Cela explique probablement le taux de rebut de 8-12% dans la coulée en sable contre 2-4% dans la coulée par centrifugation.
Recommandation : Spécifier le moulage par centrifugation pour toutes les surfaces de roulement critiques (coussinets de l'arbre principal, coussinets excentriques, paliers de butée). Accepter le moulage au sable uniquement pour les pièces d'usure non critiques pour lesquelles une tolérance dimensionnelle >±0,5 mm et une porosité de surface <2% sont acceptables.
Opérations d'usinage CNC : Capacité en matière d'équipement et de processus
L'atelier d'usinage occupe 3 500 m² avec 24 centres de tournage CNC et 8 centres d'usinage horizontaux. L'état et la capacité de l'équipement déterminent directement si les fournisseurs peuvent atteindre les tolérances d'alésage H7 et les exigences de finition de surface Ra 0,8 μm.
Opérations primaires de tournage : Usinage d'alésage et de diamètre extérieur
La ligne de production de bagues en bronze (de 300 à 800 mm de diamètre) utilise les équipements suivants :
| Type de machine | Modèle observé/spécification | Capacité critique | Impact sur la qualité |
| Tour CNC lourd (ébauche primaire) | Balançoire : 1 200 mm Puissance de la broche : 45 kW Longueur maximale de tournage : 1 500 mm Précision de positionnement : ±0,015 mm | Enlèvement de 8 à 15 mm de matière sur le diamètre extérieur et l'alésage bruts en 3 à 4 passes d'ébauche à une vitesse d'avance de 0,4 mm/tour et à une vitesse de coupe de 80 m/min. | Une rigidité suffisante empêche le broutage. Finition de surface observée après le dégrossissage : Ra 6,3-12,5 μm (acceptable pour une finition ultérieure). |
| Tour CNC de précision (finition) | Balançoire : 800mm Puissance de la broche : 30 kW Précision de positionnement : ±0,005 mm Répétabilité : ±0,003 mm | Alésage de finition du diamètre intérieur selon la tolérance H7 à l'aide de plaquettes PCD (diamant polycristallin) ou CBN. Dernière passe : Profondeur de 0,3 mm, avance de 0,08 mm/tour, vitesse de 120 m/min. | Permet d'obtenir un Ra de 0,6-1,0 μm avec un outillage approprié. Rectitude de l'alésage <0,015 mm sur une longueur de 400 mm vérifiée par les contrôles du comparateur de l'opérateur. |
| Centre d'usinage horizontal | Taille de la table : 800×800mm Vitesse de rotation de la broche : 8 000 tr/min Capacité d'outils : ATC 40 positions Précision de positionnement : ±0,008 mm | Fraisage de rainures d'huile, perçage de trous de lubrification (typiquement Ø8-12mm), fraisage de face des brides de montage | La table rotative du 4ème axe permet une indexation précise pour les modèles de trous d'huile (précision angulaire de ±0,5°). Le perçage à travers la broche avec arrosage évite la formation de paquets de copeaux dans les trous profonds. |
Observation du processus d'usinage : Douille excentrique HP500
Nous avons observé le cycle d'usinage complet d'une douille excentrique HP500 (pièce #55208901 équivalente, diamètre extérieur 680 mm, alésage 520 mm, longueur 380 mm, poids 68 kg à l'état brut). Décomposition du processus :
Opération 1 - Ebauche (Tour CNC #3) :
- Pièce brute montée sur un mandrin à 3 mors avec support de contre-pointe. Le faux-rond est vérifié à l'aide d'un comparateur : 0,8 mm TIR (typique pour la pièce brute).
- Diamètre extérieur ébauché à 678 mm (en laissant 2 mm de stock pour la finition). Paramètres de coupe : 220 tr/min, avance de 0,35 mm/tour, profondeur de coupe de 2,5 mm. Durée du cycle : 18 minutes.
- Alésage usiné grossièrement à 518 mm. Évacuation des copeaux observée - le bronze produit des copeaux longs et filandreux nécessitant un dégagement fréquent pour éviter les blocages.
Opération 2 - Semi-finition (Tour CNC #7) :
- La pièce est remontée sur le mandrin pour le contrôle de la concentricité. L'opérateur a effectué un balayage au cadran pour vérifier que le faux-rond était inférieur à 0,15 mm avant de poursuivre.
- Diamètre extérieur semi-fini à 676,5 mm. Paramètres : 280 tr/min, 0,18 mm/tour, 0,8 mm de profondeur. Finition de la surface après l'opération : Ra 3,2 μm (mesuré avec un profilomètre portable).
- Alésage semi-fini à 519,5 mm. L'opérateur a mesuré à l'aide d'un micromètre interne à 3 points à 4 positions sur la longueur - lectures : 519,48 mm, 519,51 mm, 519,54 mm, 519,49 mm (variation acceptable de ±0,06 mm pour la semi-finition).
Opération 3 - Alésage de finition de précision (Tour CNC #12) :
- La pièce est transférée sur un tour de précision dont la température est contrôlée (20°C ±1°C - critique pour la stabilité dimensionnelle pendant la finition).
- Finition de l'alésage à l'aide d'une plaquette CBN (nitrure de bore cubique) rectifiée à un rayon de 0,4 mm. Paramètres : 450 tr/min, avance de 0,06 mm/tour, profondeur de coupe de 0,25 mm, liquide de refroidissement à 15 L/min.
- Dimension cible : 520 mm +0,046/0 mm (tolérance H7 selon ISO 286-2). Mesure post-usinage par l'opérateur : 520,018 mm (dans la tolérance).
- Vérification de l'état de surface : Ra 0,7 μm mesuré à 3 endroits à l'aide d'un profilomètre à contact (objectif : Ra ≤0,8 μm atteint).
Opération 4 - Opérations secondaires (Centre d'usinage horizontal) :
- Perçage de 8 trous d'huile (Ø10 mm × 35 mm de profondeur) à intervalles de 45° autour de la circonférence. Précision de positionnement vérifiée par CMM après achèvement : ±0,3 mm par rapport aux positions nominales (acceptable).
- Fraisage de 4 rainures de distribution d'huile (3 mm de large × 8 mm de profondeur) reliant les trous d'huile. Profondeur de la rainure vérifiée au micromètre de profondeur : 7,8-8,2 mm (objectif : 8,0 mm ±0,3 mm).
Durée totale de l'usinage : 3,2 heures (ébauche 18 min + semi-finition 35 min + alésage de finition 48 min + opérations secondaires 52 min + préparation/manipulation 47 min). Ce temps de cycle est raisonnable pour une pièce en bronze de 68 kg nécessitant une tolérance d'alésage H7.
Points de contrôle critiques observés
1. Surveillance de l'usure des outils :
Les opérateurs tiennent un registre de la durée de vie de l'outil dans lequel ils enregistrent les pièces usinées par plaquette. Pour les plaquettes CBN d'alésage de finition, le remplacement intervient après 25-30 douilles (environ 40 heures de temps de coupe). Les outils usés entraînent une dérive dimensionnelle - la taille de l'alésage augmente de 0,02 à 0,04 mm à mesure que la plaquette s'use, ce qui peut dépasser la limite supérieure de +0,046 mm fixée par la norme H7.
Nous avons observé un opérateur rejeter un alésage fini mesurant 520,052 mm (dépassant la tolérance de +0,046 mm de 0,006 mm) en raison de l'usure de l'outil. La pièce a été mise au rebut plutôt que d'essayer de la retravailler - une bonne décision car la retravailler risque d'entraîner une distorsion thermique supplémentaire.
2. Gestion de la stabilité thermique :
Le bronze a un coefficient de dilatation thermique α = 17,8 × 10-⁶/°C. Le diamètre d'un alésage de 520 mm augmente de 0,093 mm avec une augmentation de température de 10°C. L'établissement maintient les tours de finition dans une zone climatisée (20°C ±1°C) et exige une période de stabilisation de 4 heures avant la mesure finale.
Les pièces retirées des opérations d'ébauche (où la coupe génère une chaleur importante, élevant la température de la pièce à 45-60°C) doivent refroidir à température ambiante avant la finition de précision. La précipitation de ce processus entraîne des conditions hors tolérance - un alésage usiné à 45°C à 520 mm de diamètre nominal se rétrécit à 519,75 mm lorsqu'il est refroidi à 20°C (0,25 mm en dessous de la taille, condition de rebut).
3. Contrôle de la qualité du liquide de refroidissement :
La concentration du liquide de coupe est maintenue à 8-10% d'émulsion (mesurée chaque semaine à l'aide d'un réfractomètre). Un liquide de refroidissement contaminé ou dégradé réduit la durée de vie de l'outil de 40-60% et entraîne un mauvais état de surface (Ra passe de 0,8 μm à 2,5-4,0 μm). L'installation exploite un système de refroidissement centralisé avec une filtration à 25 μm et des additifs de contrôle bactérien - l'aspect du liquide de refroidissement était propre, sans odeur rance indiquant une croissance bactérienne.
Contrôle de la qualité et processus d'inspection
L'installation dispose d'une zone d'inspection séparée (environ 200 m²) avec un contrôle climatique (20°C ±0,5°C, 50% RH ±10%) et des plaques de surface en granit pour la vérification des dimensions.
Protocole d'inspection en cours de fabrication
Les opérateurs effectuent un contrôle de la première pièce après chaque réglage et des contrôles périodiques toutes les 10 pièces par la suite :
- Diamètre de l'alésage : Mesuré avec un micromètre interne à 3 points (résolution 0,001 mm, précision ±0,002 mm) à 4 positions axiales. Acceptation : toutes les lectures se situent dans la fourchette 520,000-520,046 mm, variation entre les positions <0,025 mm.
- Finition de la surface : Profilomètre portable (type stylet, mesure de Ra selon ISO 4287) vérifié à 3 positions circonférentielles. Objectif : Ra ≤0,8 μm. Valeurs observées : 0,6-0,9 μm (marginal-certaines mesures approchant la limite supérieure).
- Concentricité : Pièce montée sur un mandrin, le comparateur mesure le faux-rond. Objectif : <0,05 mm TIR. Technique observée : l'opérateur effectue un seul balayage radial, ce qui est inadéquat. Une vérification correcte nécessite des mesures à plusieurs positions axiales.
Inspection finale (vérification par CMM)
Les douilles terminées sont soumises à une inspection CMM (machine à mesurer tridimensionnelle) sur une CMM à pont de 1 500 mm × 1 000 mm × 800 mm (sonde Renishaw, précision volumétrique ±0,008 mm conformément à la norme ISO 10360-2).
Le programme d'inspection des bagues excentriques permet de vérifier :
- Diamètre de l'alésage : 12 points mesurés à 3 niveaux de hauteur × 4 positions radiales. Analyse statistique : diamètre moyen, écart-type, valeurs min/max. Acceptation : moyenne dans la tolérance, écart-type <0,008 mm, tous les points dans la fourchette 520,000-520,046 mm.
- Concentricité : Ligne médiane de l'alésage comparée à la ligne médiane du diamètre extérieur. Décalage mesuré : 0,03 mm (dans les limites de la spécification de 0,05 mm).
- Perpendicularité : Face de montage perpendiculaire à l'axe de l'alésage à 0,08 mm par 100 mm. Mesuré : 0,06 mm (acceptable).
- Positions des trous d'huile : Vérification de 8 trous par rapport au référentiel. Tolérance de position : ±0,5 mm. Tous les trous sont conformes aux spécifications.
Les rapports CMM sont générés automatiquement et stockés avec le numéro de série de la pièce pour la traçabilité. Nous avons examiné cinq rapports aléatoires provenant d'une production antérieure - tous présentaient des dimensions conformes, ce qui laisse supposer une capacité raisonnable du processus.

Évaluation des compétences et de la formation des opérateurs
Au cours de la visite des installations, qui a duré 6 heures, nous avons observé environ 15 opérateurs de machines répartis sur trois équipes. Indicateurs de compétence :
Observations positives
- Technique de mesure appropriée : Les opérateurs nettoyaient systématiquement les surfaces de mesure avant d'utiliser les micromètres/jauges, ce qui est essentiel pour la précision. Un opérateur a essuyé la surface de l'alésage avec un chiffon propre, puis a nettoyé les enclumes des micromètres avant d'effectuer les mesures (procédure correcte).
- Vérification de l'installation : Avant de lancer la production, les opérateurs vérifient le décalage de l'outil à l'aide de jauges de référence, ce qui permet d'éviter les erreurs dimensionnelles systématiques.
- Gestion des puces : Le dégagement fréquent des copeaux pendant les opérations d'alésage profond permet d'éviter la formation de paquets de copeaux qui endommagent la finition de la surface de l'alésage.
Préoccupations identifiées
- Application incohérente du liquide de refroidissement : Sur un tour, la buse du liquide de refroidissement a été mal orientée et éloignée de la zone de coupe pendant l'alésage de finition - l'opérateur ne l'a pas remarqué pendant 8 minutes. Un liquide de refroidissement inadéquat provoque une dilatation thermique pendant la coupe, ce qui entraîne des erreurs dimensionnelles et une mauvaise finition de la surface.
- Contrôle statistique de processus limité : Les opérateurs consignent les mesures dans des carnets de bord, mais ne disposent pas de cartes de contrôle ou d'analyses de tendances. Sans SPC, la dérive du processus n'est pas détectée jusqu'à ce que les pièces sortent de la tolérance.
- Évaluation de l'usure de l'outil Subjective : Décisions de changement d'outil fondées sur le jugement de l'opérateur plutôt que sur des critères objectifs (durée de vie de l'outil, dégradation de l'état de surface, schémas de dérive dimensionnelle). Cela crée une variabilité d'un lot à l'autre.
Normes de propreté et d'entretien des installations
Le projet d'article mettait l'accent sur "l'ordre et la propreté remarquables", alors que les conclusions de notre audit étaient plus nuancées :
- Positif : Les principales allées de production sont dégagées, les sorties de secours sont accessibles et les déversements de liquide de refroidissement sont minimes. Les ponts roulants ont fonctionné sans problème et les chemins de charge sont dégagés.
- Négatif : L'accumulation de copeaux de bronze autour de plusieurs machines a dépassé les limites raisonnables - une accumulation de 2 à 3 jours est visible. Bien que les copeaux de bronze soient relativement inertes (pas de risque d'incendie/de santé comme l'aluminium ou le magnésium), une accumulation excessive indique un manque de rigueur dans la tenue des locaux, en corrélation avec d'autres faiblesses dans le contrôle des processus.
- Neutre : Les niveaux généraux de particules ambiantes (poussière) semblent acceptables pour un environnement d'usinage. L'absence de brouillard d'huile ou de fumées excessives sert d'indicateur indirect de l'attention portée par la direction aux détails - les installations dont les pratiques 5S sont médiocres font souvent preuve d'une négligence similaire dans les procédures de contrôle de la qualité.
Résumé de l'évaluation des capacités des fournisseurs
Sur la base de cet audit des installations, le fournisseur démontre sa capacité à produire bagues en bronze répondant aux exigences en matière de dimensions et de finition de surface pour les applications de broyage de cônes, sous réserve des qualifications suivantes :
Points forts démontrés
- Capacité de coulée centrifuge produisant un bronze à faible porosité avec une densité supérieure à celle de la coulée en sable
- Équipement d'usinage CNC adéquat (puissance, rigidité et précision de positionnement suffisantes) pour la réalisation de la tolérance H7
- Environnement de finition climatisé permettant une stabilité thermique lors de l'usinage de précision
- Capacité d'inspection CMM permettant une vérification dimensionnelle objective
- Analyse chimique interne (OES) permettant le contrôle de la composition
Faiblesses identifiées
- Processus de moulage au sable mal contrôlé (variabilité de la température, dimensionnement inadéquat de la colonne montante) - crée un taux de rebut de 8-12% et une variation des propriétés d'un lot à l'autre.
- Absence de contrôle statistique des processus - pas de cartes de contrôle, d'études de capacité ou de gestion systématique de la durée de vie des outils.
- Mesures d'état de surface approchant les limites de tolérance (0,8-0,9 μm contre 0,8 μm maximum)-suggère une usure de l'outil ou une optimisation des paramètres de coupe nécessaire.
- La formation des opérateurs n'est pas homogène - certains font preuve d'excellentes pratiques, d'autres présentent des lacunes dans l'application du liquide de refroidissement et la procédure de mesure.
Recommandations en matière de passation de marchés
Pour les pièces critiques en bronze des assemblages de concasseurs (bagues d'arbre principal, bagues d'excentrique, paliers de butée) :
- Spécifier exclusivement la coulée centrifuge dans les bons de commande. Inclure un point témoin pour le processus de coulée si la valeur de la commande est >$50 000.
- Resserrer la spécification de la finition de surface à Ra ≤0,6 μm. (au lieu de 0,8 μm) afin d'assurer une marge contre la variabilité du processus.
- Exiger des rapports d'inspection de MMT avec des données de mesure réelles pour 100% de pièces, pas d'échantillonnage. Les données doivent indiquer tous les points mesurés, et pas seulement un résumé "réussite/échec".
- Mettre en œuvre un protocole d'inspection à la réception : Vérifier les dimensions de 10% de l'expédition à l'aide de jauges calibrées avant l'acceptation. Rejeter l'ensemble du lot si l'une des pièces échantillonnées dépasse les tolérances.
- Réaliser un audit de suivi dans les 12 mois vérifier la mise en œuvre du contrôle statistique des processus et les améliorations apportées à la formation des opérateurs.
Le fournisseur est capable de produire des composants acceptables dans le cadre des processus actuels, mais il ne dispose pas de la maturité de contrôle de la qualité systématique nécessaire pour garantir la cohérence à long terme. Les commandes doivent être limitées à des applications non critiques ou faire l'objet d'une inspection rigoureuse à la réception jusqu'à ce que l'amélioration des processus soit démontrée.
Conclusion : Vérification des compétences de fabrication par observation directe
Pour les équipes chargées de l'approvisionnement en pièces détachées de concasseurs - en particulier les composants en bronze de précision où les erreurs dimensionnelles entraînent des défaillances prématurées - les audits des installations des fournisseurs constituent une vérification irremplaçable de l'adéquation entre les affirmations marketing et les capacités de fabrication réelles. Les brochures faisant état d'un "équipement CNC de pointe" et d'un "contrôle qualité rigoureux" ne signifient rien sans une observation directe de l'état des machines, des pratiques des opérateurs et des procédures d'inspection.
Cette visite des installations a révélé un fournisseur disposant d'une infrastructure technique adéquate (coulée centrifuge, tours CNC de précision, inspection CMM), mais d'une discipline de processus incohérente. L'équipement peut produire des tolérances H7 et des finitions Ra 0,8 μm - lorsqu'il est correctement réglé, entretenu et utilisé. La variabilité réside dans les facteurs humains : gestion de l'usure des outils, application du liquide de refroidissement, procédures de stabilisation thermique et mise en œuvre du contrôle statistique des processus.
Pour les responsables de la maintenance et les professionnels de l'approvisionnement, la leçon est claire : il faut procéder à des audits des installations avant d'attribuer des contrats pour des composants critiques. Demandez à observer des cycles de production réels, mesurez des échantillons de pièces avec vos propres jauges calibrées, examinez les dossiers d'inspection pour vérifier le contrôle statistique des processus et évaluez les compétences des opérateurs par une interaction directe. Les capacités du fournisseur ne peuvent pas être vérifiées uniquement au moyen de questionnaires ou de certifications, mais uniquement en assistant au processus de fabrication dans des conditions de fonctionnement normales.
Avant d'attribuer des marchés d'une valeur annuelle supérieure à $200 000 pour des bagues en bronze ou des composants de précision pour broyeurs, il convient d'effectuer des audits sur place d'une durée minimale de 6 heures afin d'observer des cycles d'usinage complets, d'inspecter les procédures de contrôle de la qualité et de vérifier la capacité de l'équipement. Demander des rapports d'inspection CMM indiquant les valeurs mesurées réelles (et non les tampons réussite/échec) pour 5 pièces sélectionnées au hasard dans la production récente. Spécifier le moulage par centrifugation pour toutes les surfaces de roulement et renforcer les exigences en matière d'état de surface à Ra ≤0,6 μm afin de disposer d'une marge contre la variabilité du processus. La compétence en matière de fabrication détermine la performance des composants, et non les prix des fournisseurs ou les promesses de livraison.


 French
 English
 German
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish