

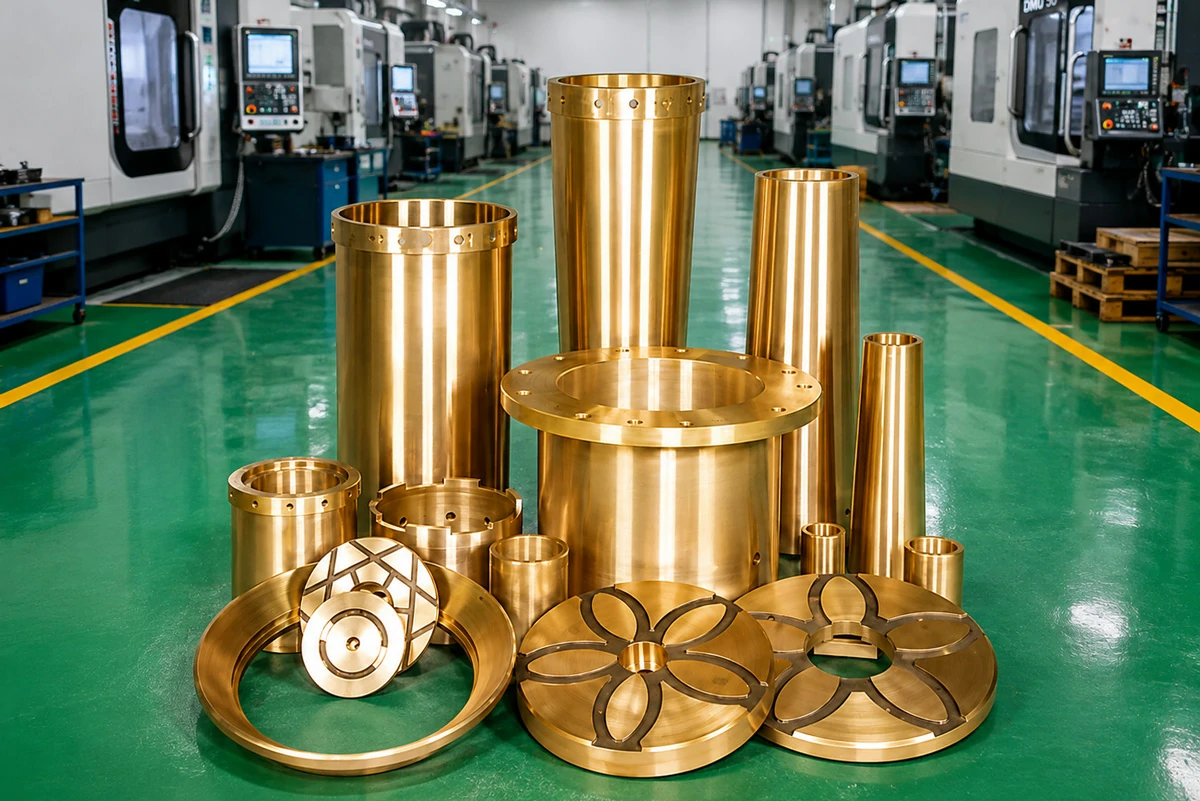
Im Rahmen eines Lieferantenqualifizierungsaudits bei einem Hersteller von Bronzekomponenten, der angab, Kegelbrecherbuchsen für Geräte der Serien HP300/HP500 herstellen zu können, führte unser Beschaffungsteam eine detaillierte Inspektion der Bearbeitungs- und Gießvorgänge durch. Das Ziel des Audits war einfach: Es sollte überprüft werden, ob die Ausrüstung, die Prozesskontrollen und die Kompetenz der Bediener in der Lage waren, Bronzebuchsen zu liefern, die die H7-Bohrungstoleranz (±0,025 mm für 400 mm Durchmesser), eine Oberflächengüte von Ra ≤0,8 μm und eine Konzentrizität von <0,05 mm TIR erfüllen - Spezifikationen, die funktionale Komponenten von Altmetall unterscheiden.
Was wir beobachteten, zeigte sowohl die technische Infrastruktur, die für die Präzisionsbearbeitung von Bronze erforderlich ist, als auch die kritischen Prozesskontrollpunkte, die fähige Lieferanten von Anbietern unterscheiden, die lediglich Gussteile unbekannter Qualität weiterverkaufen. Diese Dokumentation der Werksbesichtigung gibt den Beschaffungsteams und den Wartungstechnikern spezifische Prüfkriterien an die Hand, um die Fertigungskompetenz der Lieferanten vor der Auftragsvergabe zu bewerten.
Gießverfahren: Schleuderguss vs. statische Gießverfahren
Der Rundgang durch die Gießerei begann im Schmelz- und Gießbereich, wo aus rohen Kupferlegierungsblöcken Rohlinge für Bronzebuchsen hergestellt werden. Die Anlage arbeitet sowohl mit statischer als auch mit Komponentenqualität.
Schmelzofen und Legierungskontrolle
Das primäre Schmelzsystem besteht aus einem 5-Tonnen-Mittelfrequenz-Induktionsofen, der bei 1.180-1.220°C für Bronzelegierungen arbeitet. Zu den beobachtbaren Prozesskontrollen gehören:
- Charge Materialverifizierung: Kupferbarren (Reinheit 99,9%) und vorlegierte Bronzebarren wurden in getrennten Behältern gelagert, die mit Legierungsbezeichnungen (ZCuPb20Sn5, ZCuSn12, C93800) gekennzeichnet waren. Die Bediener wogen jede Ladungskomponente auf einer geeichten 2-Tonnen-Waage (±0,5 kg Genauigkeit), um die Zielzusammensetzung zu erreichen.
- Überwachung der Temperatur: Optisches Pyrometer über dem Tiegel, das die Temperatur kontinuierlich mit einer Genauigkeit von ±5°C anzeigt. Die Gießtemperatur wird bei 1.180-1.200°C gehalten - dies ist kritisch, da Temperaturen über 1.250°C zu einer übermäßigen Zinkverdampfung führen (>3% Zn-Verlust), während Temperaturen unter 1.150°C zu unvollständiger Schmelze und Kaltverschlüssen führen.
- Verfahren zur Entgasung: Stickstofflanze für 8-12 Minuten vor dem Gießen eingeführt, um den gelösten Wasserstoff auf <3 ppm zu reduzieren. Durch die Wasserstoffporosität entstehen unterirdische Hohlräume, die die Tragfähigkeit beeinträchtigen.
Ein tragbares OES (Optisches Emissionsspektrometer), das in der Nähe des Ofens stationiert ist, ermöglicht eine schnelle chemische Überprüfung - die Bediener nehmen Pfannenproben und analysieren sie innerhalb von 90 Sekunden, wobei sie die Zusammensetzung vor dem Gießen anpassen, wenn die Elemente um mehr als 0,5% vom Zielwert abweichen.
Schleudergießverfahren für hochwertige Buchsen
Für Kegelbrecher-Hauptwellen und Exzenterbuchsen, die eine maximale Dichte und Homogenität erfordern, setzt das Werk horizontale Schleudergussmaschinen ein. Das spezifische Modell beobachtet: Rotationsform mit einem Durchmesser von 2.000 mm und variabler Drehzahlregelung (400-1.200 U/min).
Schleuderguss-Reihenfolge:
- Schritt 1 - Vorwärmen der Form: Stahlform auf 250- Brenner vorgewärmt. Unzureichende Vorwärmung (350°C) führt zu einer grobkörnigen Struktur, die die Härte um 12-18 HBW verringert.
- Schritt 2 - Auftragen der Formbeschichtung: Formtrennspray auf Graphitbasis, das auf das Innere der heißen Form aufgetragen wird. Die Dicke der Beschichtung wird visuell überprüft - eine zu dicke Beschichtung (>0,3 mm) führt zu Oberflächenfehlern; eine zu geringe Beschichtung gefährdet die Gusshaftung.
- Schritt 3 - Drehen und Gießen: Die Form wird auf 800-1.000 U/min beschleunigt (G-Kraft: 60-80 Gs für eine Form mit 500 mm Radius). Geschmolzene Bronze wird durch eine Mulde in die rotierende Form gegossen. Die Zentrifugalkraft treibt das Metall nach außen und drückt Verunreinigungen und Gasblasen in die Innenbohrung, die anschließend abgearbeitet wird.
- Schritt 4 - Kontrollierte Kühlung: Die Rotation wird während der Erstarrung für 8-12 Minuten beibehalten. Die Abkühlungsgeschwindigkeit wird auf 15-25°C/Minute gesteuert, um eine optimale Kornstruktur zu erreichen. Wassersprühkühlung wird vermieden (verursacht Abschreckrisse in Bronze).
Das resultierende Gussteil weist eine um 40% dichtere Kornstruktur auf als vergleichbare Gussteile aus Sand, mit einer Porosität von <0,5% gegenüber 1,5-3,0% bei statischen Gussteilen gemäß ASTM E2109. Dieser Dichteunterschied wirkt sich direkt auf die Tragfähigkeit aus - Schleudergussbuchsen halten einen um 35-45% höheren Lagerdruck aus, bevor sie sich plastisch verformen.
Beobachtete Qualitätsprobleme im Sandgussbereich
Die Anlage betreibt auch eine statische Sandgießanlage für Komponenten mit geringerer Präzision (Buchsenauskleidungen, Verschleißplatten). Es wurden mehrere bedenkliche Praktiken festgestellt:
- Unzureichende Dimensionierung der Steigleitungen: Speiser sind mit einem Verhältnis von etwa 1,2:1 zum Gussvolumen dimensioniert und liegen damit unter dem empfohlenen Mindestverhältnis von 1,5:1 gemäß den Richtlinien der AFS (American Foundry Society). Dies führt zu einer unzureichenden Speisung während der Erstarrungsschrumpfung und verursacht wahrscheinlich Porosität in der Mittellinie in dickeren Abschnitten.
- Variabilität der Gießtemperatur: Die beobachteten Gießtemperaturen reichten von 1.150°C bis 1.240°C über mehrere Gießvorgänge hinweg (±45°C Abweichung). Uneinheitliche Temperaturen wirken sich auf die Fließfähigkeit, die Schrumpfungseigenschaften und die Endkorngröße aus - eine Erklärung dafür, warum Sandgussteile dieses Anbieters von Charge zu Charge 15-20 HBW-Härteunterschiede aufweisen.
- Schimmelpilz-Feuchtigkeitsgehalt unkontrolliert: An den Sandformen wurde vor dem Gießen keine Feuchtigkeitsprüfung durchgeführt. Überschüssige Feuchtigkeit (>3,5%) erzeugt während des Gießens Dampf, der zu Gasporosität führt. Dies erklärt wahrscheinlich die Ausschussrate von 8-12% beim Sandguss gegenüber 2-4% beim Schleuderguss.
Empfehlung: Für alle kritischen Lagerflächen (Hauptwellenbuchsen, Exzenterbuchsen, Axiallager) ist Schleuderguss vorzusehen. Sandguss ist nur für unkritische Verschleißteile zulässig, bei denen eine Maßtoleranz von >±0,5 mm und eine Oberflächenporosität von <2% Flächenanteil akzeptabel ist.
CNC-Bearbeitungsvorgänge: Ausrüstung und Prozessfähigkeiten
Die Maschinenhalle ist 3.500 m² groß und verfügt über 24 CNC-Drehzentren und 8 horizontale Bearbeitungszentren. Der Zustand und die Leistungsfähigkeit der Maschinen entscheiden direkt darüber, ob die Zulieferer die Bohrungstoleranzen von H7 und die Anforderungen an die Oberflächengüte von Ra 0,8 μm erfüllen können.
Primäre Drehbearbeitungen: Bohrungs- und Außendurchmesser-Bearbeitung
Die Produktionslinie für Bronzebuchsen (Durchmesserbereich 300-800 mm) verfügt über die folgenden Anlagen:
| Maschinentyp | Beobachtetes Modell/Spezifikation | Kritische Fähigkeit | Qualität Auswirkungen |
| CNC-Schwerlast-Drehmaschine (Primärschruppen) | Schwung: 1.200mm Spindelleistung: 45 kW Maximale Drehlänge: 1.500 mm Positioniergenauigkeit: ±0,015 mm | Entfernt 8-15 mm Material vom gegossenen Außendurchmesser und der Bohrung in 3-4 Schruppdurchgängen bei einem Vorschub von 0,4 mm/U und einer Schnittgeschwindigkeit von 80 m/min | Ausreichende Steifigkeit verhindert Rütteln. Beobachtete Oberflächengüte nach dem Schruppen: Ra 6,3-12,5 μm (akzeptabel für nachfolgende Endbearbeitung) |
| Präzisions-CNC-Drehmaschine (Endbearbeitung) | Schwingen: 800 mm Spindelleistung: 30 kW Positioniergenauigkeit: ±0,005 mm Wiederholbarkeit: ±0,003mm | Fertigbohren des Innendurchmessers nach H7-Toleranz mit PCD- (polykristalliner Diamant) oder CBN-Wendeplatten. Letzter Durchgang: 0,3 mm Tiefe, 0,08 mm/Umdrehung Vorschub, 120 m/min Geschwindigkeit | Erzielt Ra 0,6-1,0 μm bei geeigneter Werkzeugbestückung. Geradheit der Bohrung <0,015 mm über 400 mm Länge, geprüft mit Messuhr des Bedieners |
| Horizontal-Bearbeitungszentrum | Tischgröße: 800×800mm Spindeldrehzahl: 8.000 RPM Werkzeugkapazität: ATC mit 40 Positionen Positioniergenauigkeit: ±0,008 mm | Fräsen von Ölnuten, Bohren von Schmierlöchern (typischerweise Ø8-12mm), Planfräsen von Montageflanschen | Der 4-Achsen-Rundtisch ermöglicht eine präzise Indexierung für Öllochmuster (±0,5° Winkelgenauigkeit). Bohren mit Kühlmittel durch die Spindel verhindert Spänestau in tiefen Bohrungen |
Beobachtung des Bearbeitungsprozesses: HP500 Exzenterbuchse
Wir beobachteten den kompletten Bearbeitungszyklus einer HP500-Exzenterbuchse (Teil #55208901 äquivalent, OD 680mm, Bohrung 520mm, Länge 380mm, Gewicht 68 kg im Gusszustand). Aufschlüsselung des Prozesses:
Arbeitsgang 1 - Schruppen (CNC-Drehmaschine #3):
- Rohling im Gusszustand auf 3-Backen-Futter mit Reitstockunterstützung montiert. Rundlauf mit Messuhr geprüft: 0,8 mm TIR (typisch für den gussfertigen Zustand).
- Der Außendurchmesser wurde auf 678 mm geschruppt (2 mm Restmaterial zum Schlichten). Schnittparameter: 220 U/min, 0,35 mm/Umdrehung, 2,5 mm Schnitttiefe. Zykluszeit: 18 Minuten.
- Die Bohrung wurde auf 518 mm vorbearbeitet. Späneabfuhr beobachtet - Bronze produziert lange, fadenförmige Späne, die häufig gereinigt werden müssen, um ein Verklemmen zu verhindern.
Operation 2 - Semi-Finishing (CNC-Drehmaschine #7):
- Das Teil wird zur Konzentrizitätskontrolle wieder auf den Dorn montiert. Der Bediener prüft die Rundlaufgenauigkeit auf <0,15 mm, bevor er fortfährt.
- OD Semi-Finish bis 676,5 mm. Parameter: 280 U/min, 0,18 mm/Umdrehung, 0,8 mm Tiefe. Oberflächengüte nach der Bearbeitung: Ra 3,2 μm (gemessen mit tragbarem Profilometer).
- Bohrung halbfertig bis 519,5 mm. Der Bediener hat mit einem 3-Punkt-Innenmikrometer an 4 Positionen entlang der Länge gemessen - Messwerte: 519,48 mm, 519,51 mm, 519,54 mm, 519,49 mm (akzeptable Abweichung von ±0,06 mm für das Halbfertigteil).
Arbeitsgang 3 - Präzisions-Fertigbohren (CNC-Drehmaschine #12):
- Übergabe des Teils an eine Präzisionsdrehbank mit temperaturkontrollierter Umgebung (20°C ±1°C - entscheidend für die Maßhaltigkeit während der Endbearbeitung).
- Endbearbeitung der Bohrung mit einer CBN-Wendeplatte (kubisches Bornitrid), die auf einen Nasenradius von 0,4 mm geschliffen wurde. Parameter: 450 U/min, Vorschub 0,06 mm/U, Schnitttiefe 0,25 mm, Kühlmittelflutung mit 15 l/min.
- Sollmaß: 520mm +0,046/0mm (H7-Toleranz nach ISO 286-2). Nachbearbeitungsmessung durch den Bediener: 520,018 mm (innerhalb der Toleranz).
- Überprüfung der Oberflächengüte: Ra 0,7 μm an 3 Stellen mit Kontaktprofilometer gemessen (Ziel: Ra ≤0,8 μm erreicht).
Operation 4 - Nebenoperationen (Horizontal-Bearbeitungszentrum):
- Bohren von 8× Öllöchern (Ø10mm × 35mm tief) in 45°-Abständen um den Umfang. Positionsgenauigkeit nach Fertigstellung durch CMM geprüft: ±0,3 mm von den Sollpositionen (akzeptabel).
- Fräsen von 4× Ölverteilungsnuten (3mm breit × 8mm tief), die die Öllöcher verbinden. Mit Tiefenmikrometer geprüfte Nuttiefe: 7,8-8,2 mm (Ziel: 8,0 mm ±0,3 mm).
Gesamtbearbeitungszeit: 3,2 Stunden (Schruppen 18 Min. + Halbschlichten 35 Min. + Schlichten 48 Min. + Nachbearbeiten 52 Min. + Einrichten/Handling 47 Min.). Diese Zykluszeit ist für ein 68 kg schweres Bronzebauteil, das eine Bohrungstoleranz von H7 erfordert, angemessen.
Beobachtete kritische Prozesskontrollpunkte
1. Überwachung des Werkzeugverschleißes:
Die Bediener führen Standzeitprotokolle, in denen die pro Wendeplatte bearbeiteten Teile festgehalten werden. Beim Schlichtbohren mit CBN-Wendeplatten erfolgt der Austausch nach 25-30 Buchsen (ca. 40 Stunden Schnittzeit). Verschlissene Werkzeuge verursachen Maßabweichungen - die Bohrungsgröße nimmt mit dem Verschleiß der Wendeplatte um 0,02-0,04 mm zu und kann die H7-Obergrenze von +0,046 mm überschreiten.
Wir haben beobachtet, dass ein Bediener eine fertige Bohrung mit einer Länge von 520,052 mm (Toleranz von +0,046 mm um 0,006 mm überschritten) aufgrund von Werkzeugverschleiß zurückgewiesen hat. Das Teil wurde verschrottet, anstatt es nachzubearbeiten - eine gute Entscheidung, da die Nacharbeit zusätzliche thermische Verformung riskiert.
2. Thermisches Stabilitätsmanagement:
Bronze hat einen Wärmeausdehnungskoeffizienten α = 17,8 × 10-⁶/°C. Ein Bohrungsdurchmesser von 520 mm nimmt bei einem Temperaturanstieg von 10 °C um 0,093 mm zu. In der Einrichtung werden die Drehbänke für die Endbearbeitung in einem klimatisierten Bereich (20°C ±1°C) aufbewahrt, und vor der endgültigen Messung ist eine vierstündige Stabilisierungsphase erforderlich.
Teile, die aus der Schruppbearbeitung entnommen werden (bei der durch das Schneiden erhebliche Hitze entsteht, die die Temperatur des Teils auf 45-60°C ansteigen lässt), müssen vor der Feinbearbeitung auf Umgebungstemperatur abkühlen. Wird dieser Prozess überstürzt, kommt es zu Toleranzüberschreitungen. Eine Bohrung, die bei 45 °C auf 520 mm Nenndurchmesser bearbeitet wurde, schrumpft auf 519,75 mm, wenn sie auf 20 °C abgekühlt wird (0,25 mm Untermaß, Ausschuss).
3. Qualitätskontrolle des Kühlmittels:
Die Kühlmittelkonzentration wird bei 8-10% Emulsion gehalten (wöchentlich mit Refraktometer gemessen). Verunreinigtes oder abgebautes Kühlmittel verringert die Standzeit der Werkzeuge um 40-60% und verursacht eine schlechte Oberflächengüte (Ra steigt von 0,8 μm auf 2,5-4,0 μm). Das Werk betreibt ein zentrales Kühlmittelsystem mit einer Filterung von 25 μm und Zusätzen zur Bakterienbekämpfung - das Kühlmittel sah sauber aus und hatte keinen ranzigen Geruch, der auf bakterielles Wachstum hinweist.
Qualitätskontrolle und Inspektionsverfahren
Die Einrichtung verfügt über einen separaten Inspektionsbereich (ca. 200 m²) mit Klimakontrolle (20°C ±0,5°C, 50% RH ±10%) und Granitplatten zur Überprüfung der Abmessungen.
Protokoll für die prozessbegleitende Inspektion
Die Bediener führen nach jedem Einrichten eine Erstteilprüfung und danach alle 10 Teile eine periodische Prüfung durch:
- Bohrungsdurchmesser: Gemessen mit 3-Punkt-Innenmikrometer (Auflösung 0,001mm, Genauigkeit ±0,002mm) an 4 axialen Positionen. Akzeptanz: alle Messwerte innerhalb des Bereichs 520,000-520,046 mm, Abweichung zwischen den Positionen <0,025 mm.
- Oberfläche: Tragbares Profilometer (Taststift, Ra-Messung nach ISO 4287) prüft an 3 Umfangspositionen. Ziel: Ra ≤0,8 μm. Beobachtete Werte: 0,6-0,9 μm (marginal - einige Messungen nähern sich der oberen Grenze).
- Konzentriertheit: Teil auf Dorn montiert, Messuhr misst Rundlauf. Ziel: <0,05mm TIR. Beobachtete Technik: Der Bediener führt eine einzige radiale Messung durch - unzureichend. Eine ordnungsgemäße Überprüfung erfordert Messungen an mehreren axialen Positionen.
Endkontrolle (CMM-Verifizierung)
Die fertigen Buchsen werden auf einem 1.500 mm × 1.000 mm × 800 mm großen Brücken-KMG (Renishaw-Taster, volumetrische Genauigkeit ±0,008 mm gemäß ISO 10360-2) geprüft.
Inspektionsprogramm für Exzenterbuchsen prüft:
- Bohrungsdurchmesser: 12 Punkte auf 3 Höhenebenen × 4 radialen Positionen gemessen. Statistische Analyse: mittlerer Durchmesser, Standardabweichung, Min/Max-Werte. Akzeptanz: Mittelwert innerhalb der Toleranz, Standardabweichung <0,008 mm, alle Punkte innerhalb von 520,000-520,046 mm.
- Konzentriertheit: Bohrungsmittellinie im Vergleich zur OD-Mittellinie. Gemessener Versatz: 0,03 mm (innerhalb der Spezifikation von 0,05 mm).
- Rechtwinkligkeit: Montagefläche rechtwinklig zur Bohrungsachse innerhalb von 0,08mm pro 100mm. Gemessen: 0,06 mm (akzeptabel).
- Öllochpositionen: Überprüfung von 8 Löchern in Bezug auf den Referenznullpunkt. Positionstoleranz: ±0,5 mm. Alle Löcher innerhalb der Spezifikation.
CMM-Berichte werden automatisch erstellt und zur Rückverfolgbarkeit mit der Seriennummer des Teils gespeichert. Wir haben 5 zufällige Berichte aus einer früheren Produktion geprüft - alle zeigten konforme Abmessungen, was auf eine angemessene Prozessfähigkeit schließen lässt.

Bewertung der Kompetenz und Ausbildung von Bedienern
Während der 6-stündigen Betriebsbesichtigung beobachteten wir etwa 15 Maschinenführer in drei Schichten. Indikatoren für die Kompetenz:
Positive Beobachtungen
- Richtige Messtechnik: Die Bediener reinigten die Messflächen vor der Verwendung von Messschrauben/Messgeräten konsequent - dies ist entscheidend für die Genauigkeit. Ein Bediener wischte die Bohrungsoberfläche mit einem sauberen Tuch ab und reinigte dann die Messambosse vor der Messung (korrektes Verfahren).
- Überprüfung der Einrichtung: Vor Beginn der Produktion führen die Bediener eine Überprüfung des Werkzeugversatzes mit Hilfe von Meisterlehren durch - so werden systematische Maßfehler vermieden.
- Chip-Management: Häufiges Abräumen der Späne während des Tiefbohrens verhindert, dass sich Späne ansammeln und die Oberfläche der Bohrung beschädigen.
Ermittelte Bedenken
- Inkonsistente Kühlmittelanwendung: Bei einer Drehmaschine wurde die Kühlmitteldüse während des Schlichtbohrens von der Schneidzone weggeleitet - der Bediener bemerkte dies erst nach 8 Minuten. Unzureichende Kühlmittelzufuhr führt zu thermischer Ausdehnung während des Schneidens und damit zu Maßfehlern und schlechter Oberflächenqualität.
- Begrenzte statistische Prozesskontrolle: Die Bediener zeichnen Messungen in Logbüchern auf, aber es gibt keine Belege für Kontrollkarten oder Trendanalysen. Ohne SPC bleibt die Prozessdrift unentdeckt, bis die Teile aus der Toleranz fallen.
- Bewertung des Werkzeugverschleißes Subjektiv: Werkzeugwechselentscheidungen beruhen eher auf dem Urteil des Bedieners als auf objektiven Kriterien (Anzahl der Werkzeugstandzeiten, Verschlechterung der Oberflächengüte, Maßabweichungsmuster). Dies führt zu einer Variabilität von Charge zu Charge.
Standards für Sauberkeit und Haushaltsführung in der Einrichtung
Im Entwurf des Artikels wurde "bemerkenswerte Ordnung und Sauberkeit" hervorgehoben - unsere Prüfungsergebnisse waren differenzierter:
- Positiv: Die Hauptproduktionsgänge waren frei von Hindernissen, die Notausgänge zugänglich, der Austritt von Kühlmittel minimal. Die Brückenkräne arbeiteten reibungslos mit freien Lastwegen.
- Negativ: Die Anhäufung von Bronzespänen in der Nähe mehrerer Maschinen überstieg die zulässigen Grenzwerte - eine Anhäufung über 2-3 Tage war sichtbar. Bronzespäne sind zwar relativ reaktionsträge (kein Brand-/Gesundheitsrisiko wie bei Aluminium oder Magnesium), aber eine übermäßige Anhäufung deutet auf eine laxe Haushaltsführung hin, die mit anderen Schwachstellen in der Prozesskontrolle korreliert.
- Neutral: Die allgemeine Partikelkonzentration (Staub) in der Umgebung erschien für die Bearbeitungsumgebung akzeptabel. Die Tatsache, dass kein übermäßiger Ölnebel oder Rauch auftrat, ist ein indirekter Indikator für die Aufmerksamkeit des Managements für Details - Betriebe mit schlechten 5S-Praktiken weisen oft eine ähnliche Vernachlässigung der Qualitätskontrollverfahren auf.
Zusammenfassung der Bewertung der Lieferantenfähigkeit
Auf der Grundlage dieses Betriebsaudits weist der Lieferant die Fähigkeit nach, Folgendes zu produzieren Bronzebuchsen die die Anforderungen an die Abmessungen und die Oberflächenbeschaffenheit für Kegelbrecher erfüllen, sofern die folgenden Voraussetzungen erfüllt sind:
Nachgewiesene Stärken
- Schleudergussverfahren zur Herstellung von Bronze mit geringer Porosität und höherer Dichte als beim Sandguss
- Geeignete CNC-Bearbeitungsmaschinen (ausreichende Leistung, Steifigkeit, Positioniergenauigkeit) zur Erreichung der H7-Toleranz
- Klimatisierte Endbearbeitungsumgebung für thermische Stabilität bei der Präzisionsbearbeitung
- CMM-Prüfung zur objektiven Verifizierung der Dimensionen
- Interne chemische Analyse (OES) zur Kontrolle der Zusammensetzung
Ermittelte Schwachstellen
- Unzureichend kontrollierter Sandgussprozess (Temperaturschwankungen, unzureichende Speisergröße) - führt zu 8-12% Ausschussrate und Schwankungen der Eigenschaften von Charge zu Charge
- Keine statistische Prozesskontrolle - keine Kontrollkarten, Fähigkeitsstudien oder systematische Verwaltung der Werkzeugstandzeiten
- Messungen der Oberflächengüte, die sich den Toleranzgrenzen nähern (0,8-0,9 μm gegenüber maximal 0,8 μm), deuten auf Werkzeugverschleiß oder notwendige Optimierung der Schnittparameter hin
- Uneinheitliche Schulung der Bediener - einige zeigen hervorragende Praktiken, andere weisen Lücken bei der Anwendung von Kühlmitteln und Messverfahren auf
Empfehlungen für die Beschaffung
Für kritische Bronzeteile von Brecherbaugruppen (Hauptwellenbuchsen, Exzenterbuchsen, Axiallager):
- Geben Sie ausschließlich Schleuderguss an in Bestellungen. Fügen Sie einen Zeugenpunkt für den Gießprozess hinzu, wenn der Auftragswert >$50.000 ist.
- Spezifikation der Oberflächengüte auf Ra ≤0,6 μm verschärfen (anstelle von 0,8 μm), um einen Spielraum für Prozessvariabilität zu schaffen.
- CMM-Inspektionsberichte mit tatsächlichen Messdaten verlangen für 100% von Teilen, nicht für Stichproben. Die Daten müssen alle gemessenen Punkte enthalten, nicht nur eine Zusammenfassung "bestanden/nicht bestanden".
- Einführung eines Protokolls zur Eingangskontrolle: Überprüfen Sie 10% der Versandmaße mit kalibrierten Messgeräten vor der Annahme. Die gesamte Charge ist zurückzuweisen, wenn ein stichprobenartiges Teil die Toleranz überschreitet.
- Durchführung eines Follow-up-Audits in 12 Monaten Überprüfung der Umsetzung von Verbesserungen der statistischen Prozesskontrolle und der Bedienerschulung.
Der Lieferant ist in der Lage, mit den derzeitigen Verfahren akzeptable Komponenten zu produzieren, verfügt aber nicht über die systematische Qualitätskontrolle, um eine langfristige Beständigkeit zu gewährleisten. Aufträge sollten auf unkritische Anwendungen beschränkt oder durch eine strenge Eingangskontrolle abgesichert werden, bis Prozessverbesserungen nachgewiesen sind.
Schlussfolgerung: Überprüfung der Fertigungskompetenzen durch direkte Beobachtung
Für Beschaffungsteams, die Brecher-Ersatzteile beschaffen - insbesondere Präzisionsbauteile aus Bronze, bei denen Maßfehler zu einem vorzeitigen Ausfall führen -, bieten Audits in den Werken der Lieferanten eine unersetzliche Möglichkeit, um zu überprüfen, ob die Werbeaussagen mit den tatsächlichen Fertigungsmöglichkeiten übereinstimmen. Broschüren, in denen "hochmoderne CNC-Anlagen" und "strenge Qualitätskontrollen" aufgeführt sind, bedeuten nichts ohne direkte Beobachtung des Maschinenzustands, der Bedienerpraktiken und der Inspektionsverfahren.
Die Betriebsbesichtigung ergab, dass der Zulieferer zwar über eine angemessene technische Infrastruktur (Schleuderguss, Präzisions-CNC-Drehmaschinen, CMM-Prüfung), aber nicht über die erforderliche Prozessdisziplin verfügt. Die Anlagen können H7-Toleranzen und Oberflächen mit Ra 0,8 μm produzieren - wenn sie richtig eingerichtet, gewartet und betrieben werden. Die Variabilität liegt in den menschlichen Faktoren: Werkzeugverschleißmanagement, Kühlmittelanwendung, thermische Stabilisierungsverfahren und Umsetzung der statistischen Prozesskontrolle.
Für Wartungsmanager und Beschaffungsexperten ist die Lektion klar: Führen Sie Betriebsprüfungen durch, bevor Sie Aufträge für kritische Komponenten vergeben. Verlangen Sie die Beobachtung tatsächlicher Produktionsläufe, messen Sie Musterteile mit Ihren eigenen kalibrierten Messgeräten, überprüfen Sie Inspektionsprotokolle auf Belege für die statistische Prozesskontrolle und beurteilen Sie die Kompetenz der Bediener durch direkte Interaktion. Die Fähigkeiten des Lieferanten können nicht allein durch Fragebögen oder Zertifizierungen überprüft werden, sondern nur durch die Beobachtung des Fertigungsprozesses unter normalen Betriebsbedingungen.
Vor der Vergabe von Aufträgen über mehr als $200.000 pro Jahr für Bronzebuchsen oder Präzisionsbrecher-Komponenten sollten Audits vor Ort durchgeführt werden, die mindestens 6 Stunden dauern, um vollständige Bearbeitungszyklen zu beobachten, Qualitätskontrollverfahren zu inspizieren und die Leistungsfähigkeit der Ausrüstung zu überprüfen. Fordern Sie CMM-Inspektionsberichte an, die die tatsächlichen Messwerte (keine Gut/Schlecht-Stempel) für 5 zufällig ausgewählte Teile aus der jüngsten Produktion zeigen. Spezifizieren Sie Schleuderguss für alle Lageroberflächen und verschärfen Sie die Anforderungen an die Oberflächengüte auf Ra ≤0,6 μm, um einen Spielraum für Prozessvariabilität zu schaffen. Die Fertigungskompetenz bestimmt die Leistung des Bauteils - nicht die Preise oder Lieferversprechen des Lieferanten.


 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish