

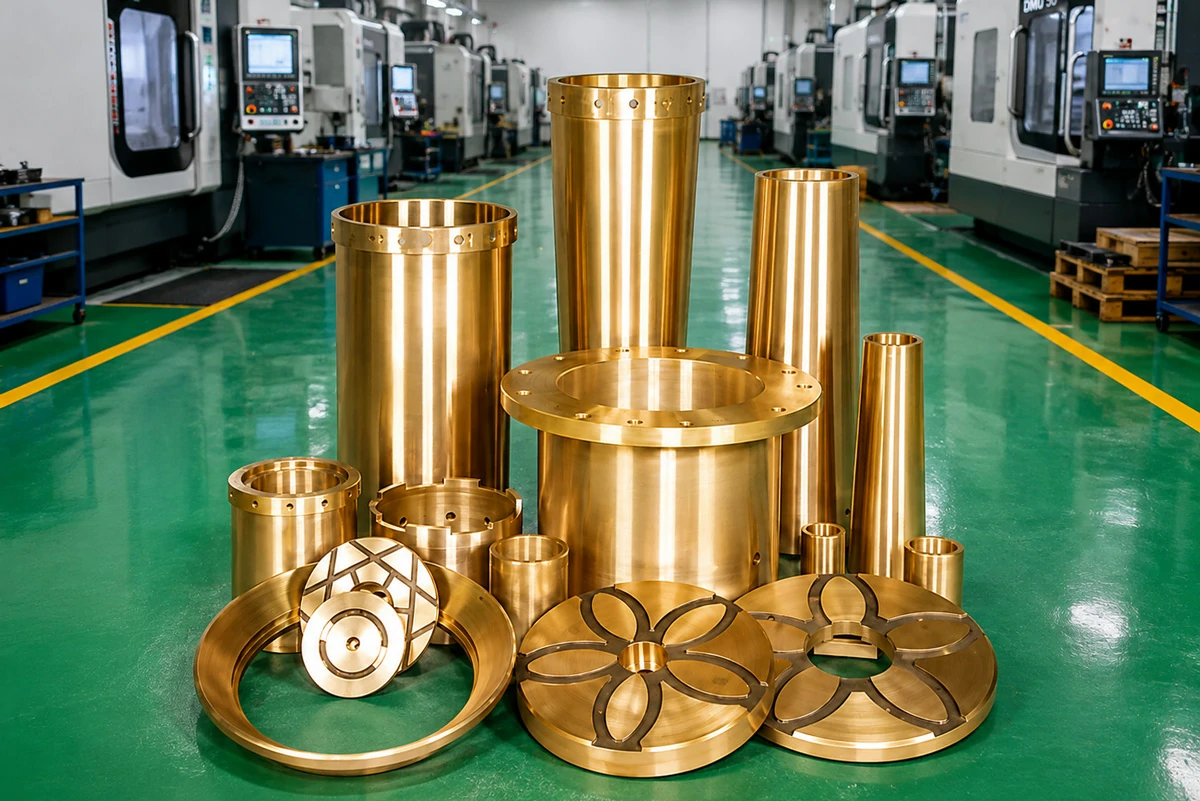
В ходе квалификационного аудита поставщика - производителя бронзовых компонентов, заявившего о своей способности производить втулки для конусных дробилок серии HP300/HP500, - наша группа по закупкам провела детальную инспекцию производственных операций по механической обработке и литью. Цель аудита была проста: проверить, может ли их оборудование, технологический контроль и квалификация операторов стабильно поставлять бронзовые втулки, соответствующие допуску отверстия H7 (±0,025 мм для диаметра 400 мм), чистоте поверхности Ra ≤0,8 мкм и концентричности <0,05 мм TIR - спецификации, которые отличают функциональные компоненты от металлолома.
То, что мы увидели, показало как техническую инфраструктуру, необходимую для прецизионной обработки бронзы, так и критические точки контроля процесса, которые отделяют способных поставщиков от тех, кто просто перепродает отливки неизвестного качества. Эта документация по осмотру предприятия предоставляет группам по закупкам и инженерам по техническому обслуживанию конкретные критерии проверки для оценки компетентности поставщиков в области производства до заключения контракта.
Операции литья: Центробежные и статические методы литья
Экскурсия по литейному цеху началась с участка плавки и литья, где сырые слитки медных сплавов превращаются в грубые бронзовые заготовки для втулок. Предприятие работает как в статическом, так и в компонентном режиме.
Плавильная печь и контроль сплавов
Система первичной плавки состоит из 5-тонной среднечастотной индукционной печи, работающей при температуре 1 180-1 220°C для бронзовых сплавов. Наблюдаемые средства контроля процесса включают:
- Проверка зарядного материала: Медные слитки (чистота 99,9%) и предварительно легированные бронзовые слитки хранились в отдельных контейнерах с маркировкой сплавов (ZCuPb20Sn5, ZCuSn12, C93800). Операторы взвешивали каждый компонент шихты на калиброванных 2-тонных весах (точность ±0,5 кг) для достижения заданного состава.
- Мониторинг температуры: Оптический пирометр, установленный над тиглем, обеспечивает непрерывное считывание температуры с точностью ±5°C. Температура заливки поддерживается на уровне 1 180-1 200°C - это очень важно, поскольку температура > 1 250°C приводит к чрезмерному испарению цинка (потери Zn >3%), а температура < 1 150°C приводит к неполному расплаву и холодным отключениям.
- Процедура дегазации: Перед заливкой на 8-12 минут вставляется азотное копье для снижения содержания растворенного водорода до <3 ppm. Водородная пористость создает подповерхностные пустоты, которые снижают несущую способность.
Портативный оптико-эмиссионный спектрометр (OES), расположенный рядом с печью, обеспечивает быструю проверку химического состава - операторы берут пробы из ковша и проводят анализ в течение 90 секунд, корректируя состав перед заливкой, если элементы отклоняются от заданного значения на >0,5%.
Процесс центробежного литья для втулок премиум-класса
Для изготовления главного вала и эксцентриковых втулок конусной дробилки, требующих максимальной плотности и однородности, на предприятии используются машины горизонтального центробежного литья. Конкретная модель: Вращающаяся форма диаметром 2 000 мм с регулируемой скоростью 400-1 200 об/мин.
Последовательность центробежного литья:
- Шаг 1 - Предварительный нагрев формы: Стальная форма предварительно нагревается до 250- горелками. Недостаточный предварительный нагрев (350°C) создает крупнозернистую структуру, снижающую твердость на 12-18 HBW.
- Шаг 2 - Нанесение покрытия на форму: Спрей для разделения формы на основе графита наносится на внутреннюю поверхность горячей формы. Толщина покрытия проверяется визуально - избыточное покрытие (>0,3 мм) приводит к дефектам поверхности; недостаточное покрытие вызывает риск адгезии отливки.
- Шаг 3 - Вращение и заливка: Форма ускоряется до 800-1000 оборотов в минуту (сила G: 60-80 Gs для формы радиусом 500 мм). Расплавленная бронза заливается во вращающуюся форму через желоб. Центробежная сила выталкивает металл наружу, заставляя примеси и пузырьки газа двигаться к внутреннему отверстию, которое впоследствии обрабатывается.
- Шаг 4 - контролируемое охлаждение: Вращение поддерживается в течение 8-12 минут во время затвердевания. Скорость охлаждения контролируется на уровне 15-25°C в минуту для достижения оптимальной зернистой структуры. Избегайте охлаждения распылением воды (вызывает закалочные трещины в бронзе).
Полученная отливка обладает более плотной зернистой структурой на 40% по сравнению с аналогами, отлитыми в песке, с пористостью <0,5% против 1,5-3,0% для статических отливок согласно ASTM E2109. Эта разница в плотности напрямую влияет на грузоподъемность - втулки центробежного литья выдерживают на 35-45% большее давление на подшипник перед пластической деформацией.
Отмечены проблемы с качеством на участке литья песка
На предприятии также работает линия статического литья в песчаные формы для изготовления менее точных деталей (вкладыши гнезд, износостойкие пластины). Было отмечено несколько примеров, вызывающих опасения:
- Неправильный размер райзера: Размер ризеров составляет приблизительно 1,2:1 по отношению к объему отливки, что ниже рекомендуемого минимума 1,5:1 в соответствии с рекомендациями AFS (Американского общества литейщиков). Это создает недостаточное питание во время усадки при затвердевании, что может привести к пористости по центру в более толстых секциях.
- Изменчивость температуры заливки: Наблюдаемая температура заливки варьировалась от 1 150°C до 1 240°C при многократной заливке (разброс ±45°C). Непостоянство температуры влияет на текучесть, характеристики усадки и конечный размер зерна, что объясняет, почему детали, отлитые из песка этим поставщиком, имеют разброс твердости 15-20 HBW от партии к партии.
- Содержание влаги в плесени не контролируется: Проверка влажности песчаных форм перед заливкой не проводилась. При избыточной влажности (>3,5%) во время заливки образуется пар, который создает газовую пористость. Это, вероятно, объясняет уровень брака 8-12% при литье в песчаные формы по сравнению с 2-4% при центробежном способе.
Рекомендация: Закажите центробежное литье для всех критических поверхностей подшипников (втулки главного вала, эксцентриковые втулки, упорные подшипники). Допускается литье в песчаные формы только для некритичных износостойких деталей, где допустимы допуски размеров >±0,5 мм и пористость поверхности <2%.
Операции механической обработки с ЧПУ: Оборудование и технологические возможности
Станочный цех занимает площадь 3 500 м² и располагает 24 токарными центрами с ЧПУ и 8 горизонтальными обрабатывающими центрами. Состояние и возможности оборудования напрямую определяют, смогут ли поставщики достичь допусков отверстий H7 и требований к чистоте поверхности Ra 0,8 мкм.
Основные токарные операции: Обработка отверстий и наружных поверхностей
Линия по производству бронзовых втулок (диапазон диаметров 300-800 мм) использует следующее оборудование:
| Тип машины | Наблюдаемая модель/спецификация | Критические возможности | Влияние качества |
| Сверхмощный токарный станок с ЧПУ (первичная черновая обработка) | Размах: 1 200 мм Мощность шпинделя: 45 кВт Максимальная длина поворота: 1 500 мм Точность позиционирования: ±0,015 мм | Снимает 8-15 мм материала с литого наружного диаметра и отверстия за 3-4 черновых прохода при скорости подачи 0,4 мм/об, скорости резания 80 м/мин. | Достаточная жесткость предотвращает болтание. Наблюдаемая шероховатость поверхности после рифления: Ra 6,3-12,5 мкм (приемлемо для последующей отделки) |
| Прецизионный токарный станок с ЧПУ (финишная обработка) | Качели: 800 мм Мощность шпинделя: 30 кВт Точность позиционирования: ±0,005 мм Повторяемость: ±0,003 мм | Финишная расточка ID до допуска H7 с использованием пластин PCD (поликристаллический алмаз) или CBN. Заключительный проход: глубина 0,3 мм, подача 0,08 мм/об, скорость 120 м/мин. | Достижение Ra 0,6-1,0 мкм при использовании соответствующего инструмента. Прямолинейность отверстия <0,015 мм на длине 400 мм проверяется циферблатным индикатором оператора |
| Горизонтальный обрабатывающий центр | Размер стола: 800×800 мм Скорость вращения шпинделя: 8 000 об/мин Инструментальная емкость: 40-позиционный ATC Точность позиционирования: ±0,008 мм | Фрезерование масляных канавок, сверление отверстий для смазки (обычно Ø8-12 мм), торцевое фрезерование монтажных фланцев | Поворотный стол с 4-й осью обеспечивает точную индексацию при выполнении отверстий в масле (угловая точность ±0,5°). Сквозное сверление с охлаждающей жидкостью предотвращает забивание стружкой глубоких отверстий |
Наблюдение за процессом обработки: Эксцентриковая втулка HP500
Мы наблюдали полный цикл обработки эксцентриковой втулки HP500 (эквивалент детали #55208901, наружный диаметр 680 мм, отверстие 520 мм, длина 380 мм, вес 68 кг в отлитом виде). Разбивка процесса:
Операция 1 - черновая обработка (токарный станок с ЧПУ #3):
- Отлитая заготовка устанавливается в 3-кулачковый патрон с опорой на заднюю бабку. Биение проверяется циферблатным индикатором: 0,8 мм TIR (типично для литого состояния).
- Черновая обработка наружного диаметра до 678 мм (оставлен запас 2 мм для чистовой обработки). Параметры резки: 220 об/мин, подача 0,35 мм/об, глубина реза 2,5 мм. Время цикла: 18 минут.
- Отверстие обработано до 518 мм. Наблюдается удаление стружки - бронза образует длинную, нитевидную стружку, требующую частой очистки для предотвращения заклинивания.
Операция 2 - полуфинишная обработка (токарный станок с ЧПУ #7):
- Деталь снова устанавливается на оправку для контроля концентричности. Оператор проверил биение <0,15 мм, прежде чем приступить к работе.
- Наружный диаметр полуфинишной обработки до 676,5 мм. Параметры: 280 об/мин, 0,18 мм/об, глубина 0,8 мм. Качество поверхности после операции: Ra 3,2 мкм (измерено портативным профилометром).
- Расточка полуфинишная до 519,5 мм. Оператор измерил внутренним микрометром с 3 точками в 4 положениях по длине - показания: 519,48 мм, 519,51 мм, 519,54 мм, 519,49 мм (допустимое отклонение ±0,06 мм для полуфиниша).
Операция 3 - Прецизионная чистовая расточка (токарный станок с ЧПУ #12):
- Деталь переносится на прецизионный токарный станок с контролируемой температурой (20°C ± 1°C - критически важно для стабильности размеров во время финишной обработки).
- Для финишной обработки отверстия используется вставка из кубического нитрида бора (CBN), заточенная до радиуса 0,4 мм. Параметры: 450 об/мин, подача 0,06 мм/об, глубина резания 0,25 мм, подача СОЖ 15 л/мин.
- Целевой размер: 520 мм +0,046/0 мм (допуск H7 по ISO 286-2). Измерение оператором после обработки: 520,018 мм (в пределах допуска).
- Проверка чистоты поверхности: Ra 0,7 мкм измерено в 3 местах с помощью контактного профилометра (цель: Ra ≤0,8 мкм достигнута).
Операция 4 - Вторичные операции (горизонтальный обрабатывающий центр):
- Сверление 8× масляных отверстий (Ø10 мм × 35 мм глубиной) с интервалом 45° по окружности. Точность позиционирования проверяется на КИМ после завершения работ: ±0,3 мм от номинального положения (приемлемо).
- Фрезерование 4× канавок для распределения масла (ширина 3 мм × глубина 8 мм), соединяющих масляные отверстия. Глубина канавок, проверенная микрометром: 7,8-8,2 мм (цель: 8,0 мм ± 0,3 мм).
Общее время обработки: 3,2 часа (черновая обработка 18 мин + получистовая обработка 35 мин + чистовая расточка 48 мин + вспомогательные операции 52 мин + настройка/обработка 47 мин). Это время цикла является приемлемым для бронзовой детали весом 68 кг, требующей допуска на отверстие H7.
Соблюдены критические контрольные точки процесса
1. Контроль износа инструмента:
Операторы ведут журнал учета срока службы инструмента, записывая детали, обработанные одной пластиной. Для чистовых расточных пластин из КНБ замена производится после 25-30 втулок (примерно 40 часов времени резания). Изношенные инструменты вызывают смещение размеров - размер отверстия увеличивается на 0,02-0,04 мм по мере износа пластины, что потенциально может превысить верхний предел H7 +0,046 мм.
Мы наблюдали, как один оператор забраковал готовое отверстие размером 520,052 мм (превышение допуска +0,046 мм на 0,006 мм) из-за износа инструмента. Деталь была забракована, а не переделана - правильное решение, поскольку переделка чревата дополнительными термическими искажениями.
2. Управление тепловой стабильностью:
Бронза имеет коэффициент теплового расширения α = 17,8 × 10-⁶/°C. Диаметр отверстия 520 мм увеличивается на 0,093 мм при повышении температуры на 10°C. Токарные станки для чистовой обработки находятся в зоне с контролируемым климатом (20°C ± 1°C) и требуют 4-часового периода стабилизации перед окончательным измерением.
Детали, снятые с черновых операций (при резке выделяется значительное количество тепла, повышая температуру детали до 45-60°C), должны охлаждаться до температуры окружающей среды перед прецизионной чистовой обработкой. Спешка в этом процессе приводит к нарушению допусков - отверстие, обработанное при 45°C до номинального размера 520 мм, при охлаждении до 20°C уменьшится до 519,75 мм (занижение размера на 0,25 мм, состояние брака).
3. Контроль качества охлаждающей жидкости:
Концентрация смазочно-охлаждающей жидкости поддерживается на уровне 8-10% эмульсии (еженедельно измеряется рефрактометром). Загрязненная или деградировавшая СОЖ сокращает срок службы инструмента на 40-60% и приводит к ухудшению качества обработки поверхности (Ra увеличивается с 0,8 мкм до 2,5-4,0 мкм). На предприятии используется централизованная система СОЖ с фильтрацией до 25 мкм и добавками для борьбы с бактериями - внешний вид СОЖ был чистым, без прогорклого запаха, указывающего на рост бактерий.
Контроль качества и процессы проверки
На предприятии имеется отдельная зона контроля (около 200 м²) с климат-контролем (20°C ±0,5°C, 50% RH ±10%) и гранитными поверхностными плитами для проверки размеров.
Протокол инспекции в процессе производства
Операторы выполняют проверку первой детали после каждой установки и периодические проверки через каждые 10 деталей:
- Диаметр отверстия: Измерение с помощью 3-точечного внутреннего микрометра (разрешение 0,001 мм, точность ±0,002 мм) в 4 осевых положениях. Приемка: все показания в диапазоне 520,000-520,046 мм, разброс между положениями <0,025 мм.
- Отделка поверхности: Портативный профилометр (щуп, измерение Ra по ISO 4287) проверяет в 3 положениях по окружности. Цель: Ra ≤0,8 мкм. Наблюдаемые значения: 0,6-0,9 мкм (предельные - некоторые измерения приближаются к верхнему пределу).
- Концентричность: Деталь устанавливается на оправку, циферблатный индикатор измеряет биение. Цель: <0,05 мм МДП. Наблюдаемая техника: оператор делает одну радиальную развертку - неадекватно. Для правильной проверки требуются измерения в нескольких осевых положениях.
Окончательный контроль (проверка на КИМ)
Готовые втулки проходят контроль на КИМ (координатно-измерительной машине) на КИМ мостового типа размером 1500 мм × 1000 мм × 800 мм (датчик Renishaw, объемная точность ±0,008 мм по ISO 10360-2).
Программа проверки эксцентриковой втулки проверяет:
- Диаметр отверстия: 12 точек, измеренных на 3 уровнях высоты × 4 радиальных положения. Статистический анализ: средний диаметр, стандартное отклонение, минимальные/максимальные значения. Приемка: среднее значение в пределах допуска, стандартное отклонение <0,008 мм, все точки в пределах 520,000-520,046 мм.
- Концентричность: Сравнение осевой линии отверстия с осевой линией наружного диаметра. Измеренное смещение: 0,03 мм (в пределах 0,05 мм).
- Перпендикулярность: Монтажная поверхность перпендикулярна оси отверстия в пределах 0,08 мм на 100 мм. Измерено: 0,06 мм (допустимо).
- Расположение масляных отверстий: Проверка 8 отверстий относительно базовой точки отсчета. Допуск по положению: ±0,5 мм. Все отверстия в пределах спецификации.
Отчеты КИМ генерируются автоматически и сохраняются с серийным номером детали для отслеживания. Мы проанализировали 5 случайных отчетов с предыдущего производства - все они показали соответствие размеров, что говорит о приемлемой технологичности процесса.

Оценка компетентности и подготовки операторов
Во время 6-часовой экскурсии по предприятию мы наблюдали за работой примерно 15 операторов станков в три смены. Индикаторы компетенции:
Позитивные наблюдения
- Правильная техника измерений: Операторы постоянно очищали измерительные поверхности перед использованием микрометров/измерительных приборов - это очень важно для точности. Один оператор протирал поверхность отверстия чистой тканью, а затем очищал наковальни микрометра перед измерением (правильная процедура).
- Проверка установки: Перед началом производства операторы выполняют проверку смещения инструмента с помощью эталонных калибров - это предотвращает систематические ошибки размеров.
- Управление чипом: Частая очистка от стружки при глубоком растачивании предотвращает скопление стружки, которая повреждает поверхность отверстия.
Выявленные проблемы
- Неправильное применение охлаждающей жидкости: На одном токарном станке сопло охлаждающей жидкости было направлено в сторону от зоны резания во время чистовой расточки - оператор не заметил этого в течение 8 минут. Недостаточное количество охлаждающей жидкости вызывает тепловое расширение во время резания, что приводит к ошибкам в размерах и плохой обработке поверхности.
- Ограниченный статистический контроль процессов: Операторы записывают результаты измерений в журналы, но при этом не используют контрольные карты или анализ тенденций. Без SPC дрейф процесса остается незамеченным до тех пор, пока детали не выходят за пределы допусков.
- Оценка износа инструмента Субъективная: Решения о смене инструмента основываются на суждениях оператора, а не на объективных критериях (подсчет срока службы инструмента, ухудшение качества поверхности, смещение размеров). Это создает непостоянство от партии к партии.
Стандарты чистоты и уборки помещений
В проекте статьи подчеркивались "замечательный порядок и чистота", а результаты аудита были более тонкими:
- Положительно: Основные производственные проходы свободны от препятствий, пожарные выходы доступны, утечка охлаждающей жидкости минимальна. Мостовые краны работают бесперебойно и имеют свободные грузовые пути.
- Отрицательно: Скопление бронзовой стружки вокруг нескольких станков превышало разумные пределы - 2-3 дня накопления. Хотя бронзовая стружка относительно инертна (не представляет опасности для здоровья и здоровья, как алюминий или магний), ее чрезмерное накопление указывает на небрежное ведение домашнего хозяйства, которое коррелирует с другими недостатками управления процессом.
- Нейтральный: Общий уровень твердых частиц (пыли) в окружающей среде оказался приемлемым для условий механической обработки. Отсутствие чрезмерного образования масляного тумана или дыма служит косвенным показателем внимания руководства к деталям - предприятия с плохой практикой 5S часто демонстрируют аналогичное пренебрежение процедурами контроля качества.
Резюме оценки возможностей поставщика
По результатам аудита предприятия поставщик демонстрирует способность производить бронзовые втулки отвечающие требованиям к размерам и качеству поверхности для применения в конусных дробилках, при условии соблюдения следующих требований:
Продемонстрированные сильные стороны
- Возможность центробежного литья позволяет получать низкопористую бронзу с более высокой плотностью по сравнению с литьем в песок
- Адекватное оборудование для обработки с ЧПУ (достаточная мощность, жесткость, точность позиционирования) для достижения допуска H7
- Климатическая среда для финишной обработки, обеспечивающая термостабильность при прецизионной обработке
- Возможность контроля на КИМ, обеспечивающая объективную проверку размеров
- Собственный химический анализ (OES), позволяющий контролировать состав
Выявленные слабые стороны
- Плохо контролируемый процесс литья в песчаные формы (колебания температуры, неадекватный размер стояков) - создает количество брака 8-12% и разброс свойств от партии к партии
- Отсутствует статистический контроль процессов - нет контрольных карт, исследований возможностей или систематического управления сроком службы инструмента
- Измерения шероховатости поверхности, приближающиеся к пределам допуска (0,8-0,9 мкм против 0,8 мкм максимум), свидетельствуют об износе инструмента или необходимости оптимизации параметров резания
- Обучение операторов противоречиво: одни демонстрируют отличную практику, другие - пробелы в применении охлаждающей жидкости и процедуре измерения
Рекомендации по закупкам
Для ответственных бронзовых деталей узлов дробилок (втулки главного вала, эксцентриковые втулки, упорные подшипники):
- Укажите исключительно центробежное литье в заказах на поставку. Включите пункт свидетеля для процесса литья, если стоимость заказа >$50 000.
- Ужесточите требования к чистоте поверхности до Ra ≤0,6 мкм (вместо 0,8 мкм), чтобы обеспечить запас на случай вариабельности процесса.
- Требуйте отчеты о проверке КИМ с фактическими данными измерений для 100% деталей, а не для выборки. Данные должны показывать все измеренные точки, а не только сводку "прошел/не прошел".
- Внедрить протокол осмотра приемки: Перед приемкой проверьте размеры партии 10% с помощью калиброванных измерительных приборов. Забракуйте всю партию, если какая-либо выборочная деталь превышает допуск.
- Проведение последующего аудита через 12 месяцев для проверки внедрения статистического контроля процессов и улучшения обучения операторов.
Поставщик способен производить приемлемые компоненты в рамках текущих процессов, но ему не хватает систематического контроля качества для обеспечения долгосрочной стабильности. Заказы должны быть ограничены некритичными приложениями или подкреплены строгим контролем при получении до тех пор, пока не будут продемонстрированы улучшения процесса.
Заключение: Проверка производственных компетенций с помощью прямого наблюдения
Для групп закупок, занимающихся поиском запасных частей для дробилок, особенно прецизионных бронзовых компонентов, где погрешности в размерах приводят к преждевременному выходу из строя, аудит предприятий-поставщиков является незаменимой проверкой соответствия маркетинговых заявлений реальным производственным возможностям. Брошюры с перечислением "современного оборудования с ЧПУ" и "строгого контроля качества" ничего не значат без непосредственного наблюдения за состоянием станков, работой операторов и процедурами контроля.
Экскурсия по предприятию выявила поставщика с адекватной технической инфраструктурой (центробежное литье, прецизионные токарные станки с ЧПУ, контроль на КИМ), но с несоблюдением технологической дисциплины. Оборудование может обеспечивать допуски H7 и финишное покрытие Ra 0,8 мкм - при правильной настройке, обслуживании и эксплуатации. Проблема заключается в человеческом факторе: управлении износом инструмента, применении СОЖ, процедурах термостабилизации и внедрении статистического контроля процессов.
Для менеджеров по техническому обслуживанию и специалистов по закупкам урок очевиден: проводите аудит предприятия, прежде чем заключать контракты на поставку критически важных компонентов. Запросите наблюдение за реальными производственными процессами, измерьте образцы деталей собственными калиброванными измерительными приборами, просмотрите записи о проверках на предмет наличия доказательств статистического контроля процессов и оцените компетентность операторов путем непосредственного взаимодействия. Возможности поставщика невозможно проверить только с помощью анкет или сертификатов - только наблюдая за производственным процессом в нормальных условиях эксплуатации.
Перед заключением контрактов на поставку бронзовых втулок или прецизионных деталей дробилок на сумму более $200 000 в год, проведите аудит на предприятии продолжительностью не менее 6 часов для наблюдения за полным циклом обработки, проверки процедур контроля качества и возможностей оборудования. Запросите отчеты о проверке на КИМ с указанием фактических значений измерений (а не штампов "прошел/не прошел") для 5 случайно выбранных деталей из недавнего производства. Закажите центробежное литье для всех поверхностей подшипников и ужесточите требования к чистоте поверхности до Ra ≤0,6 мкм, чтобы обеспечить запас по изменчивости процесса. Компетентность производителя определяет производительность детали, а не цены поставщика или обещания по доставке.


 Russian
 English
 French
 German
 Spanish
 Arabic
 Portuguese
 Turkish