

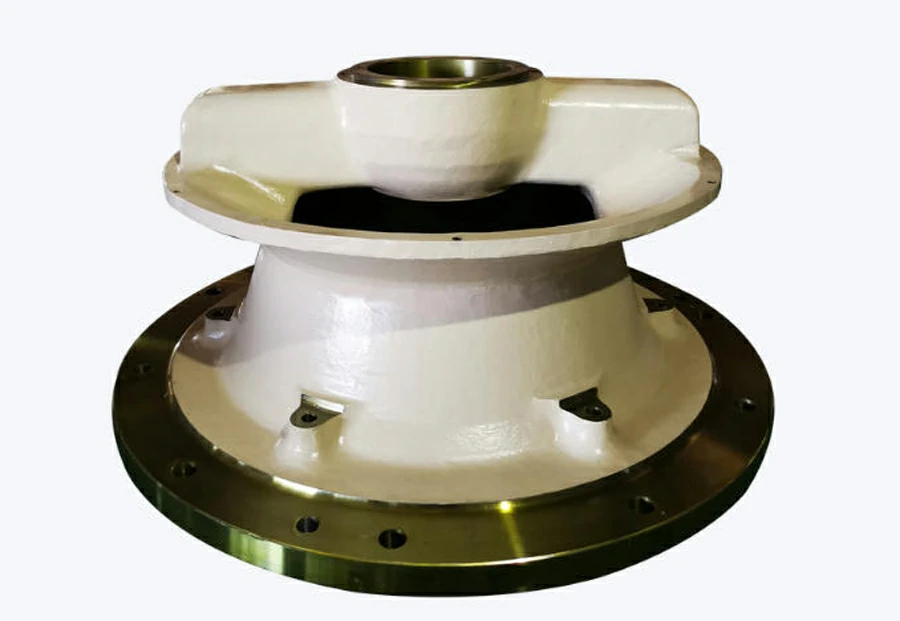
Büyük bir kırma tesisi, bir astar aşındığı için zarar görmez. Astar bakım zamanından önce aşındığı, yedek parça geç geldiği, hazne profili yanlış olduğu ve üretim ekibi üretimin neden saatte 850 tondan 620 tona düştüğünü açıklayacak güvenilir verilere sahip olmadığı için zarar görür. İşte bu noktada endüstriyel kırıcı parçaları tedariki, basit bir satın alma görevinden ziyade bir üretim stratejisi haline gelir.
Büyük ölçekli operasyonlarda genellikle birkaç makinenin birlikte çalıştığı birincil, ikincil ve üçüncül kırma aşamaları gerçekleştirilir. Bir çeneli kırıcı, birincil aşamada 600 mm besleme işleyebilir. Konik kırıcı, hazne tipine bağlı olarak 16 mm ile 38 mm arasında bir kapalı kenar ayarı ile çalışabilir. Bir darbeli kırıcı, yüksek rotor hızı ve tekrarlanan darbe yükü ile geri dönüştürülmüş beton veya kireç taşını işleyebilir. Elekler, besleyiciler, konveyörler, mıknatıslar ve toz kontrol sistemlerinin tümü istikrarlı kırıcı performansına bağlıdır. Kritik bir parça arızalanırsa tüm akış şeması dengesini kaybedebilir.
Madenler, taş ocakları, çimento fabrikaları, agrega üreticileri, cüruf geri dönüşüm tesisleri ve mineral işleme tesisleri için amaç sadece yedek parça satın almak değildir. Amaç, izlenebilir kalite, öngörülebilir teslim süresi, doğru uyum ve ton başına maliyeti düşürmeye yardımcı olan teknik destek ile doğru parçaları temin etmektir. Endüstriyel kırıcı parçaları çalışma koşullarına, makine modeline, besleme malzemesine, aşınma modeline ve üretim hedefine göre seçilmelidir. Parça planlanmamış duruş sürelerine, kötü ürün şekline veya pahalı tertibatlarda hasara neden olduğunda düşük bir birim fiyat hızla pahalı hale gelebilir.
Büyük operasyonlar acil satın alma yerine kaynak kontrolüne ihtiyaç duyar
Acil satın alma, ağır kırma operasyonlarındaki en maliyetli alışkanlıklardan biridir. Bir kırıcı arızalandığında, satın alma ekibi genellikle en hızlı ne varsa onu kabul eder. Fiyat daha yüksektir, navlun maliyeti artar, inceleme aceleye gelir ve teknik inceleme genellikle atlanır. Bir manto, konkav, çene plakası, üfleme çubuğu, burç, eksantrik parça veya conta kiti için aceleyle verilen bir sipariş, anlık sorunu çözebilir ancak bir sonraki üretim döngüsünde başka bir arızaya neden olabilir.
Daha iyi bir kaynak bulma çözümü, parçaları risklerine göre sınıflandırmakla başlar. Çene plakaları, mantolar, konkavlar, hazne gömlekleri, üfleme çubukları, darbe plakaları, yanak plakaları ve gömlekler gibi aşınan parçalar verimi ve ürün boyutunu doğrudan etkiler. Bronz burçlar, ana miller, karşı miller, pinyonlar, dişliler, hidrolik silindirler, rulmanlar ve contalar gibi hassas yedek parçalar kırıcının mekanik sağlığını korur. Standart sarf malzemelerini tedarik etmek daha kolay olabilir, ancak kritik mekanik parçaların daha güçlü tedarikçi kalifikasyonuna ve daha sıkı belgelendirmeye ihtiyacı vardır.

Ayda 300000 ila 1500000 ton üretim yapan yüksek hacimli tesisler için, planlı değişim ile acil kapatma arasındaki fark önemlidir. Saatte 700 tonluk bir hatta altı saatlik bir duruş, günlük hedeften binlerce ton eksiltebilir. Maliyet sadece parça ile sınırlı değildir. Üretim kaybı, işçilik, vinç kiralama, geciken kamyon yüklemesi, güç israfı, sözleşme cezaları ve yönetim baskısını da içerir.
Makine ve görev döngüsünden parça listesini oluşturun
İyi bir kaynak bulma, eksiksiz bir ekipman haritasıyla başlar. Her kırıcı marka, model, seri referansı, hazne tipi, kurulu güç, tipik besleme boyutu, günlük çalışma saati, kırma aşaması ve mevcut bakım aralığına göre listelenmelidir. Konik kırıcılar için manto profilini, içbükey profili, eksantrik atışını, kapalı taraf ayarını, yağlama sıcaklığını, motor akım aralığını ve astar değişim geçmişini kaydedin. Çeneli kırıcılar için diş profilini, çene kalıp ağırlığını, besleme açıklığını, kıskaç davranışını, mafsal durumunu ve aşınmanın ilk olarak şiddetli hale geldiği tarafı kaydedin.
Görev döngüsü, makine modeli kadar önemlidir. Yumuşak kireç taşını 80 MPa'da işleyen bir kırıcı, 180 MPa'nın üzerinde aşındırıcı granit işleyen bir kırıcı gibi parça tüketmez. Yüksek silika içeriğine sahip malzeme, aşınma ömrünü keskin bir şekilde kısaltabilir. Kil ve nem, paketlenmeye, zayıf hazne akışına ve düzensiz aşınmaya neden olabilir. Büyük boyutlu besleme, yüksek şok yükü oluşturabilir. Yeterli kaba malzeme içermeyen ince besleme, manganez iş sertleşmesini azaltabilir ve astar kaybını hızlandırabilir.
Bu nedenle endüstriyel kırıcı parçaları tedariki, her bir parça numarasını gerçek saha koşullarına bağlamalıdır. Besleme boyutu, aşındırıcılık, nem, hedef çıktı ve mevcut aşınma ömrü hakkında soru sormadan teklif veren bir tedarikçi yalnızca envanter satıyor olabilir. Teknik bir tedarikçi, malzeme sınıfı, profil ve denetim gereksinimlerini işle eşleştirmeye yardımcı olmalıdır.
Parça seçimini kontrol etmek için mühendislik parametrelerini kullanma
Malzeme seçimi darbe seviyesi, aşınma seviyesi ve makine yüküne göre yapılmalıdır. Manganez çeliği çene plakaları, mantolar, konkavlar ve ağır aşınma gömlekleri için yaygındır. Yaygın kaliteler arasında Mn13Cr2, Mn18Cr2 ve Mn22Cr2 bulunur. Mn13Cr2 orta düzeyde darbe ve düşük aşınmaya uygundur. Mn18Cr2 karışık uygulamalar için yaygın olarak kullanılır. Mn22Cr2, hazne uygun şekilde yüklendiğinde şiddetli darbelerde ve aşındırıcı kayalarda faydalı olabilir.
Normal bir manganez astar HB 200 ila HB 240 civarında yüzey sertliği ile gelebilir ve hizmet sırasında HB 450 ila HB 550 civarında sertleşebilir. Besleme yeterli darbe yaratmazsa, astar doğru şekilde sertleşmeyebilir. Isıl işlem zayıfsa, astar beklenen aşınma ömrüne ulaşmadan çatlayabilir. Bu nedenle, tedarik ekipleri manganez parçaları sadece fiyat veya ağırlığa göre değerlendirmemelidir. Kimyasal analiz, ısıl işlem kontrolü ve saha performans kayıtları daha önemlidir.
Darbeli kırıcılar için üfleme çubukları martensitik çelik, yüksek kromlu demir, seramik uç malzemesi veya hibrit seçenekler kullanabilir. Yüksek kromlu üfleme çubukları HRC 58 ila HRC 65'e ulaşabilir ve aşındırıcı kireçtaşı veya asfalt geri dönüşümünde iyi performans gösterebilir, ancak döküntü demire karşı hassas olabilirler. Martensitik şişirme çubukları darbeye daha dayanıklıdır ancak yüksek aşındırıcı beslemede daha hızlı aşınabilir. Seramik kesici uçlar, ana malzeme, kesici uç yerleşimi ve döküm süreci kontrol edildiğinde hizmet ömrünü uzatabilir. Yanlış seçim erken kırılmaya, rotor hasarına ve güvenli olmayan bakım koşullarına neden olabilir.
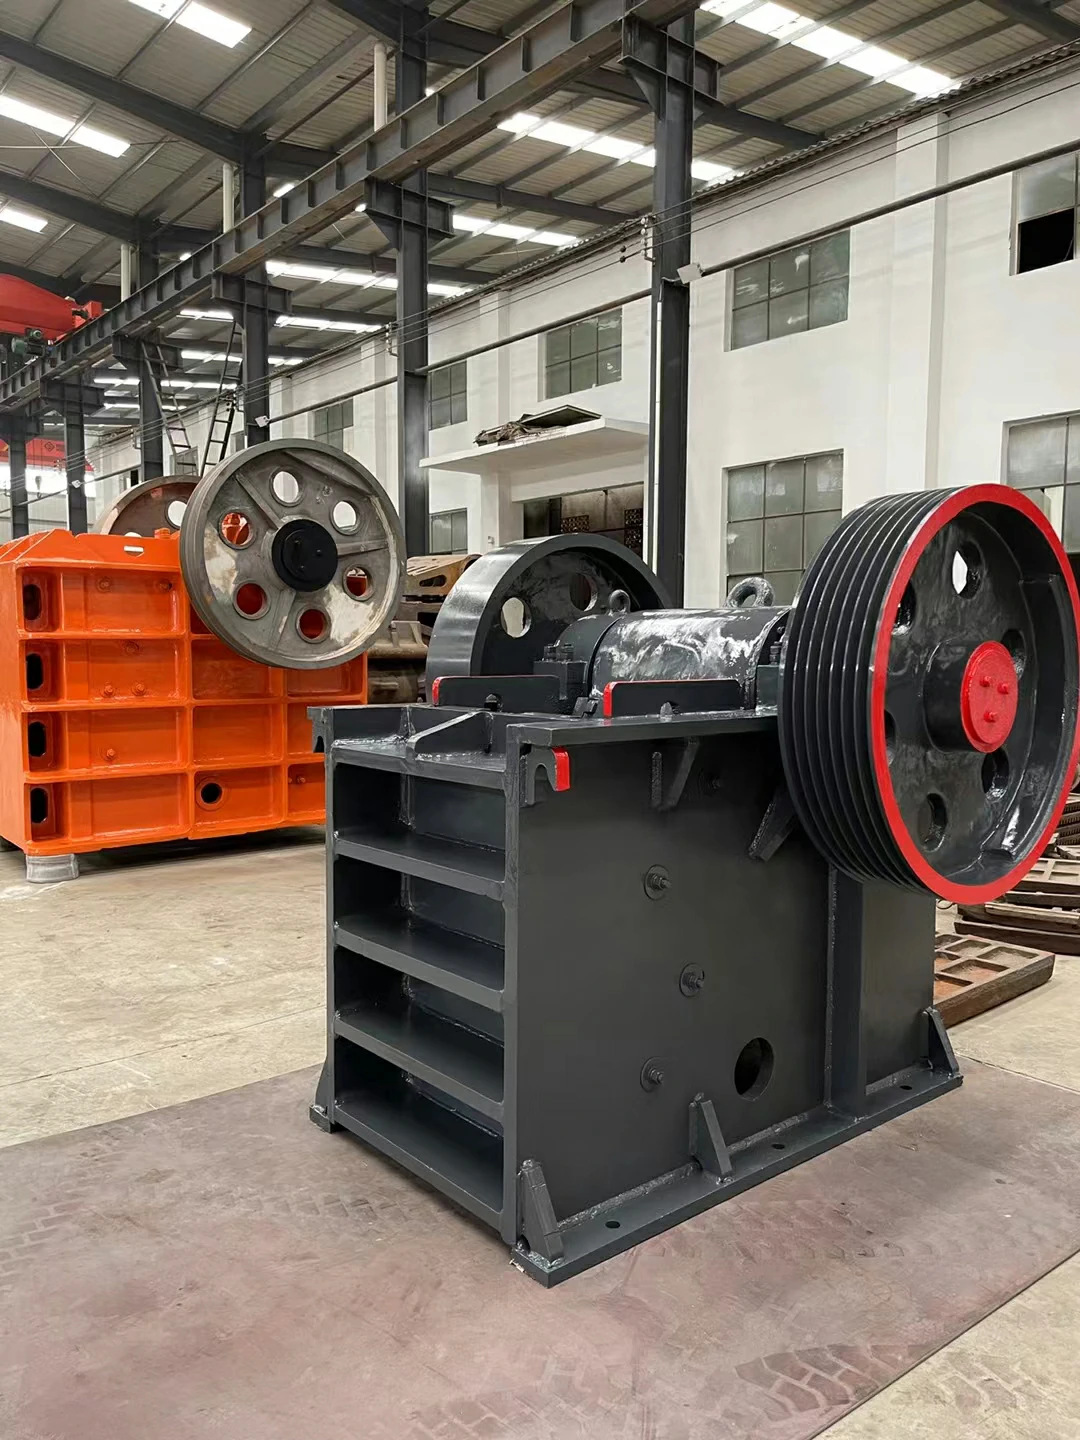
Aşınan parçaları hassas yedek parçalardan ayırın
Aşınma parçaları ve hassas yedek parçalar farklı tedarik mantığı gerektirir. Bir astar aşınmaya direnmeli ve kırma profilini korumalıdır. Hassas bir yedek parça geometriyi, boşluğu, yağlamayı ve yük transferini korumalıdır. İç çap kontrolü zayıf olan bronz bir burç aşırı ısınabilir. Yanlış yağ oluğu derinliğine sahip bir eksantrik burç yağ filmini kırabilir. Diş teması zayıf olan bir dişli seti metal parçacıklar üretebilir ve tahrik sistemine zarar verebilir.
Hassas endüstriyel kırıcı parçaları için boyutlar dikkatle doğrulanmalıdır. Kritik işlenmiş özellikler, tasarıma bağlı olarak 0,02 mm ile 0,10 mm arasında tolerans kontrolü gerektirebilir. Yüzey kalitesi, yuvarlaklık, eşmerkezlilik, delik doğruluğu, kama yuvası kalitesi ve yağlama kanalı geometrisi sevkiyattan önce kontrol edilmelidir. Bu parçalar gömlekler gibi aşınmayabilir, ancak arızalandıklarında onarım maliyeti genellikle çok daha yüksektir.
Büyük operasyonlar kritik boyutlar için inceleme raporları talep etmelidir. Fotoğraflar yeterli değildir. Tedarikçi, malzeme kayıtları, işleme denetimi, ilgili yerlerde sertlik kontrolleri ve işlenmiş yüzeyler için ambalaj koruması sağlamalıdır. Hassas parçalar uzun mesafeli nakliye sırasında pas, darbe ve neme karşı paketlenmelidir.
Tedarikçileri süreç kontrolü ile nitelendirin
Yetenekli bir tedarikçi katalog boyutundan daha fazlasına göre değerlendirilmelidir. Tedarik ekibi, tedarikçinin kalıp yapımı, döküm, ısıl işlem, işleme, denetim, paketleme ve satış sonrası analizi kontrol edip etmediğini kontrol etmelidir. Döküm parçalar için kimyasal bileşim raporları ısı numarasını, parça numarasını, üretim tarihini ve malzeme sınıfını göstermelidir. Manganez dökümler için, 1050 ila 1100 C civarında ısıl işlem ve ardından hızlı su verme kilit bir işlemdir. Kötü ısıl işlem, yüzey kabul edilebilir görünse bile zayıf iç yapı bırakabilir.
Büyük ölçekli alımlar için tedarikçi denetimleri dökümhane kapasitesi, fırın boyutu, ısıl işlem fırını kapasitesi, işleme ekipmanı, test ekipmanı, depolama kontrolü ve şikayet yanıtını içermelidir. Faydalı testler arasında spektrometre analizi, sertlik testi, ultrasonik test, manyetik parçacık muayenesi, boyutsal ölçüm ve numune karşılaştırması sayılabilir. Her parçanın her teste ihtiyacı yoktur, ancak kritik parçalar asla sadece genel bir sertifika ile kabul edilmemelidir.
Tedarikçi kalitesinin güçlü bir göstergesi, bir sorunu nasıl ele aldıklarıdır. Zayıf bir tedarikçi indirim teklif eder ve yoluna devam eder. Ciddi bir tedarikçi çalışma saatlerini, besleme malzemesini, aşınma modelinin fotoğraflarını, kapalı taraf ayarını, akım çekişini, kurulum kayıtlarını ve çıkarılan parça ağırlığını sorar. Bu tür bir yanıt, sorunun malzeme, profil, kurulum, çalışma veya uygulama uyumsuzluğundan kaynaklanıp kaynaklanmadığını belirlemeye yardımcı olur.
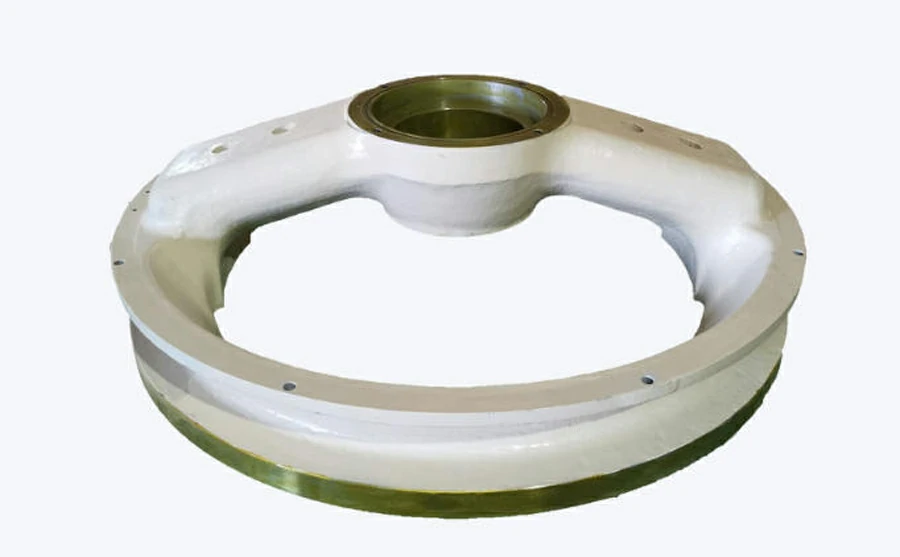
Envanteri teslim süresine ve arıza riskine göre planlayın
Büyük operasyonlar her yedek parça için aynı envanter kuralını kullanmamalıdır. Hızlı hareket eden aşınma kalemleri, tüketim oranına ve tedarikçi teslim süresine bağlı olarak minimum stoka ihtiyaç duyar. Kritik mekanik parçalar arıza etkisine göre stratejik stoğa ihtiyaç duyar. Uzun üretim teslim süresine sahip yavaş hareket eden parçalar, yıllık tüketim düşük olsa bile bir acil durum setine ihtiyaç duyabilir.
Pratik bir envanter planı ortalama hizmet ömrünü, en kötü durum hizmet ömrünü, nakliye süresini, gümrük süresini, denetim süresini ve üretim sezonunu dikkate almalıdır. Bir konik astar seti genellikle 45 gün dayanıyor ancak aşındırıcı beslemede 28 güne düşebiliyorsa, stok planlamasında en iyi durum değeri değil, daha düşük risk değeri kullanılmalıdır. Eğer ithal kırıcı parçaları Siparişten sahaya kadar 45 ila 75 gün geçmesini gerektirdiğinden, yeniden sipariş noktası son set kurulmadan önce belirlenmelidir.
Büyük tesisler çok fazla doğrulanmamış parça depolamaktan da kaçınmalıdır. Yanlış gömlekler, modası geçmiş profiller veya test edilmemiş burçlarla dolu bir depo güçlü bir yedek parça stratejisi değildir. Envanter onaylı çizimler, doğrulanmış tedarikçiler ve saha performansı ile bağlantılı olmalıdır. Depolanan her parçanın net bir makine ataması, malzeme sınıfı, denetim durumu ve depolama koşulu olmalıdır.
Ana satın alma ölçütü olarak ton başına maliyeti kullanın
Birim fiyatı karşılaştırmak kolaydır, ancak ton başına maliyet gerçek sonucu gösterir. Yüzde 12 daha ucuza mal olan ancak yüzde 25 daha az ton işleyen bir astar daha ucuz değildir. Düzensiz aşınan ve erken değiştirmeye zorlayan bir çene plakası işçiliği ve duruş süresini artırır. Darbe altında kırılan bir üfleme çubuğu rotora zarar verebilir ve güvenlik riski yaratabilir. Erken arızalanan bir burç şaftlara, dişlilere, contalara ve yağlama sistemlerine zarar verebilir.
Büyük operasyonlar parça seti başına işlenen ton, çalışma saatleri, besleme tipi, kapalı taraf ayarı, güç çekişi, titreşim eğilimi, yağ sıcaklığı ve çıkarma nedenini takip etmelidir. Aşınan parçalar için, mümkün olduğunda hem başlangıç ağırlığını hem de çıkarılan ağırlığı kaydedin. Bu, kullanılabilir aşınma malzemesinin hesaplanmasına ve profilin tamamen tüketilip tüketilmediğinin veya çatlama, kötü uyum veya üretim istikrarsızlığı nedeniyle erken çıkarılıp çıkarılmadığının belirlenmesine yardımcı olur.
Performans verileri tutarlı bir şekilde toplandığında, satın alma daha objektif hale gelir. En iyi tedarikçi her zaman en düşük faturaya sahip olan değildir. İstikrarlı çıktı, öngörülebilir hizmet ömrü, güvenli uyum, teknik destek ve daha düşük toplam işletme maliyeti sağlayan tedarikçidir.
Zor uygulamalar için özelleştirmeyi dikkatli kullanın
Özelleştirilmiş endüstriyel kırıcı Parçaları, standart parçalar sahaya uymadığında gerçek sorunları çözebilir. Değiştirilmiş bir çene profili, slabby beslemede ısırmayı iyileştirebilir. Revize edilmiş bir koni astar profili, hazne kullanımını artırabilir ve devridaim yükünü azaltabilir. Farklı bir üfleme çubuğu malzemesi, aşındırıcı geri dönüşüm işlerinde ömrü artırabilir. Yeniden tasarlanmış bir astar kalınlığı, güvenli olmayan ağırlık veya kurulum sorunları yaratmadan değişim aralığını uzatabilir.
Özelleştirme tahminlere değil verilere dayanmalıdır. Tedarikçi çizimleri, numuneleri, 3D taramaları, aşınma fotoğraflarını, besleme analizini ve çalışma kayıtlarını gözden geçirmelidir. Değişiklikler çizim revizyonu ile belgelenmeli ve kontrollü deneme ile test edilmelidir. Özelleştirilmiş parça işlenen tonları, ürün şeklini, kurulum süresini veya güvenliği iyileştirirse, tesis için yeni standart haline gelebilir.
Birden fazla kırıcıya sahip büyük operasyonlar için özelleştirme, envanterin basitleştirilmesini de dikkate almalıdır. Çok fazla sayıda benzersiz parça deponun yönetilmesini zorlaştırabilir. İyi bir tedarik stratejisi, performans iyileştirmesi ile stok kontrolünü dengeler.
Uzun vadeli kontrol için bir tedarikçi karnesi oluşturun
Tedarikçi puan kartı, satın alma, bakım ve üretim ekiplerine ortak bir performans görünümü sağlar. Faydalı göstergeler arasında zamanında teslimat, boyutsal doğruluk, dokümantasyon eksiksizliği, kurulum geri bildirimi, hizmet ömrü, şikayet yanıtı, paketleme durumu, tekrarlanan parti kararlılığı ve teknik destek kalitesi yer alır. Her tedarikçi aynı standarda göre ölçülmelidir.
Puan kartı, teknisyenler ve operatörlerden gelen saha geri bildirimlerini içermelidir. Bakım ekipleri genellikle sorunları satın almadan önce fark eder. Hangi parçaların montajdan önce taşlanması gerektiğini, hangi gömleklerin kötü oturduğunu, hangi burçların çapaklı geldiğini, hangi paketlerin hasar gördüğünü ve bir sorun ortaya çıktığında hangi tedarikçilerin hızlı yanıt verdiğini bilirler. Onların geri bildirimleri tedarikçi onayını etkilemelidir.
Büyük ölçekli operasyonlar için bu sistem kişisel yargıları ve sadece fiyat üzerinden satın almayı azaltır. Ayrıca net geri bildirim aldıkları için tedarikçilerin gelişmesine de yardımcı olur. Güçlü tedarikçiler genellikle puan kartlarını memnuniyetle karşılar çünkü tutarlı performans görünür hale gelir.
Üretimi koruyan bir tedarik sistemi oluşturun
Endüstriyel Kırıcı Parçaları tedariki tek bir sipariş faaliyeti değildir. Mühendislik verilerini, tedarikçi kontrolünü, envanter planlamasını, denetimi, saha geri bildirimini ve maliyet analizini birbirine bağlayan bir sistemdir. Bu sistemi iyi yöneten tesisler genellikle daha az acil durum kapatması, daha öngörülebilir astar değişiklikleri, daha iyi ürün tutarlılığı ve ton başına daha düşük maliyet yaşar.
Büyük operasyonlar için en güçlü kaynak bulma çözümü, güvenilir üretim, teknik iletişim, izlenebilir kalite, pratik envanter planlaması ve veri tabanlı tedarikçi değerlendirmesini bir araya getirir. Körü körüne en düşük fiyatı kovalamaz. Parçanın doğru oturup oturmadığını, tahmin edilebilir şekilde aşınıp aşınmadığını, makineyi koruyup korumadığını, zamanında gelip gelmediğini ve üretim hedefini destekleyip desteklemediğini sorar.
Madenler, taş ocakları, çimento fabrikaları ve ağır işleme tesisleri için kırıcı parçaları üretim zincirinin bir parçasıdır. Endüstriyel Kırıcı Parçaları mühendislik disiplini ile tedarik edildiğinde, faydalar tüm operasyon boyunca ortaya çıkar. Kırıcılar planlı duruşlar arasında daha uzun süre çalışır. Bakım ekipleri daha az sürprizle çalışır. Satın alma ekipleri acil durum siparişlerini azaltır. Üretim yöneticileri daha istikrarlı çıktı elde eder. Büyük ölçekli kırma operasyonları için profesyonel tedarikin gerçek değeri budur.


 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese