

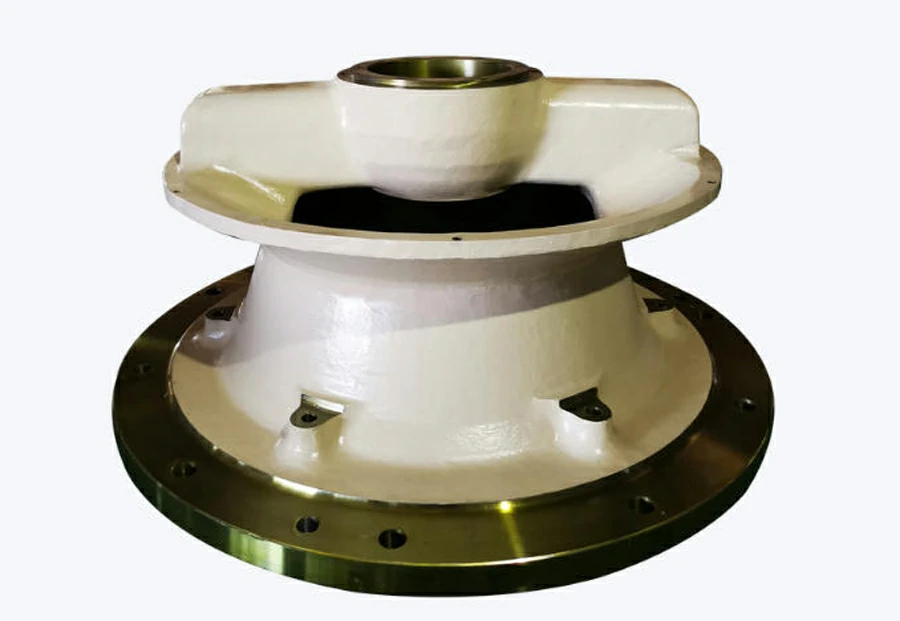
Eine große Brecheranlage leidet nicht, weil eine Auskleidung verschlissen ist. Sie leidet, weil die Auskleidung vor dem Wartungsfenster verschlissen ist, das Ersatzteil zu spät eintrifft, das Kammerprofil falsch ist und das Produktionsteam keine zuverlässigen Daten hat, um zu erklären, warum die Leistung von 850 Tonnen pro Stunde auf 620 Tonnen pro Stunde gesunken ist. An diesem Punkt wird die Beschaffung von Teilen für Industriebrecher zu einer Produktionsstrategie und nicht zu einer einfachen Einkaufsaufgabe.
In Großbetrieben werden in der Regel Primär-, Sekundär- und Tertiärbrechstufen mit mehreren Maschinen zusammen betrieben. Ein Backenbrecher kann in der ersten Stufe ein Aufgabematerial von 600 mm verarbeiten. Ein Kegelbrecher kann je nach Kammertyp mit einer geschlossenen Seite zwischen 16 mm und 38 mm arbeiten. Ein Prallbrecher kann Recyclingbeton oder Kalkstein mit hoher Rotordrehzahl und wiederholter Aufprallbelastung verarbeiten. Siebe, Aufgeber, Förderer, Magnete und Staubkontrollsysteme hängen alle von einer stabilen Brecherleistung ab. Wenn ein kritisches Teil ausfällt, kann das gesamte Fließband aus dem Gleichgewicht geraten.
Für Bergwerke, Steinbrüche, Zementwerke, Zuschlagstoffproduzenten, Schlackenrecyclinganlagen und mineralverarbeitende Betriebe geht es nicht nur darum, Ersatzteile zu kaufen. Es geht darum, die richtigen Teile mit nachvollziehbarer Qualität, vorhersehbarer Vorlaufzeit, korrekter Passform und technischer Unterstützung zu beschaffen, um die Kosten pro Tonne zu senken. Industrielle Brecherteile müssen nach Arbeitsbedingungen, Maschinenmodell, Aufgabematerial, Verschleißmuster und Produktionsziel ausgewählt werden. Ein niedriger Stückpreis kann schnell teuer werden, wenn das Teil ungeplante Ausfallzeiten, eine schlechte Produktform oder Schäden an teuren Baugruppen verursacht.
Große Betriebe brauchen eher eine Beschaffungskontrolle als einen Notkauf
Notkäufe sind eine der kostspieligsten Angewohnheiten in schweren Brecheranlagen. Wenn ein Brecher ausfällt, nimmt das Einkaufsteam oft das, was am schnellsten verfügbar ist. Der Preis ist höher, die Frachtkosten steigen, die Inspektion wird übereilt und die technische Prüfung wird in der Regel übersprungen. Eine überstürzte Bestellung für einen Mantel, einen Konkav, eine Backenplatte, eine Schlagleiste, eine Buchse, ein Exzenterteil oder einen Dichtungssatz kann zwar das unmittelbare Problem lösen, aber im nächsten Produktionszyklus zu einem weiteren Ausfall führen.
Eine bessere Beschaffungslösung beginnt mit der Klassifizierung von Teilen nach Risiko. Verschleißteile wie z. B. Backenplatten, Mäntel, Senkkästen, Schalenauskleidungen, Schlagleisten, Prallplatten, Backenplatten und Auskleidungen wirken sich direkt auf Durchsatz und Produktgröße aus. Präzisionsersatzteile wie Bronzebuchsen, Hauptwellen, Vorgelegewellen, Ritzel, Zahnräder, Hydraulikzylinder, Lager und Dichtungen schützen den mechanischen Zustand des Brechers. Standard-Verbrauchsmaterialien sind vielleicht einfacher zu beschaffen, aber kritische mechanische Teile erfordern eine stärkere Qualifizierung der Lieferanten und eine strengere Dokumentation.

Bei großen Produktionsmengen von 300000 bis 1500000 Tonnen pro Monat ist der Unterschied zwischen geplantem Austausch und Notabschaltung erheblich. Eine sechsstündige Abschaltung einer Anlage mit einer Kapazität von 700 Tonnen pro Stunde kann dazu führen, dass das Tagesziel um Tausende von Tonnen verfehlt wird. Die Kosten beschränken sich nicht nur auf das Teil. Sie umfassen auch Produktionsausfälle, Arbeitskräfte, Kranmiete, verzögerte Lkw-Beladung, Energieverschwendung, Vertragsstrafen und Druck durch das Management.
Erstellen Sie die Stückliste anhand der Maschine und des Arbeitszyklus
Eine gute Beschaffung beginnt mit einer vollständigen Ausrüstungskarte. Jeder Brecher sollte nach Marke, Modell, Seriennummer, Kammertyp, installierter Leistung, typischer Aufgabegröße, Betriebsstunden pro Tag, Brechstufe und aktuellen Wartungsintervallen aufgelistet werden. Bei Kegelbrechern sind das Mantelprofil, das Hohlraumprofil, der Exzenterausschlag, die Einstellung der geschlossenen Seite, die Schmierungstemperatur, der Motorstrombereich und die Historie des Auskleidungswechsels zu erfassen. Bei Backenbrechern sind das Zahnprofil, das Gewicht des Backenstempels, die Einfüllöffnung, das Verhalten des Walzenspaltes, der Zustand des Kniehebels und die Seite, an der der Verschleiß am stärksten ist, aufzuzeichnen.
Die Einschaltdauer spielt eine ebenso große Rolle wie das Maschinenmodell. Ein Brecher, der weichen Kalkstein mit 80 MPa verarbeitet, verbraucht keine Teile wie ein Brecher, der abrasiven Granit mit über 180 MPa verarbeitet. Material mit hohem Siliziumdioxidgehalt kann die Verschleißlebensdauer drastisch verkürzen. Lehm und Feuchtigkeit können zu Packungen, schlechtem Kammerfluss und ungleichmäßigem Verschleiß führen. Überdimensioniertes Aufgabematerial kann hohe Stoßbelastungen verursachen. Feines Aufgabematerial ohne ausreichend grobes Material kann die Manganverfestigung verringern und den Verlust der Auskleidung beschleunigen.
Die Beschaffung von Teilen für Industriebrecher sollte daher jede Teilenummer mit den tatsächlichen Bedingungen vor Ort in Verbindung bringen. Ein Lieferant, der ein Angebot abgibt, ohne nach der Aufgabegröße, der Abrasivität, der Feuchtigkeit, der angestrebten Leistung und der aktuellen Verschleißlebensdauer zu fragen, verkauft möglicherweise nur Lagerbestände. Ein technischer Lieferant sollte dabei helfen, Materialqualität, Profil und Inspektionsanforderungen an die Aufgabe anzupassen.
Verwendung technischer Parameter zur Steuerung der Teileauswahl
Die Materialauswahl sollte auf der Grundlage des Aufprallgrades, des Abriebgrades und der Maschinenbelastung erfolgen. Manganstahl wird häufig für Backenplatten, Mäntel, Hohlräume und schwere Verschleißauskleidungen verwendet. Zu den gängigen Sorten gehören Mn13Cr2, Mn18Cr2 und Mn22Cr2. Mn13Cr2 eignet sich für mäßige Stöße und geringeren Abrieb. Mn18Cr2 wird häufig für gemischte Anwendungen eingesetzt. Mn22Cr2 kann bei starker Beanspruchung und abrasivem Gestein nützlich sein, wenn die Kammer richtig belastet ist.
Eine normale Manganauskleidung kann eine Oberflächenhärte von etwa HB 200 bis HB 240 aufweisen und im Betrieb auf etwa HB 450 bis HB 550 aushärten. Wenn der Vorschub nicht genügend Aufprall erzeugt, kann die Laufbuchse nicht richtig kaltgehärtet werden. Wenn die Wärmebehandlung schlecht ist, kann die Auskleidung reißen, bevor sie ihre erwartete Lebensdauer erreicht. Aus diesem Grund sollten Beschaffungsteams Manganbauteile nicht nur nach Preis oder Gewicht beurteilen. Wichtiger sind die chemische Analyse, die Kontrolle der Wärmebehandlung und die Leistungsnachweise im Einsatz.
Für Prallbrecher können Schlagleisten aus martensitischem Stahl, hochverchromtem Eisen, keramischem Einsatzmaterial oder Mischformen verwendet werden. Schlagleisten aus hochverchromtem Stahl können einen HRC-Wert von 58 bis 65 erreichen und eignen sich gut für das Recycling von abrasivem Kalkstein oder Asphalt, sind aber empfindlich gegenüber Fremdeisen. Martensitische Schlagleisten sind stoßfester, verschleißen aber bei stark abrasivem Material schneller. Keramische Einsätze können die Lebensdauer verlängern, wenn das Basismaterial, die Anordnung der Einsätze und der Gießprozess kontrolliert werden. Die falsche Auswahl kann zu frühzeitigem Bruch, Rotorschäden und unsicheren Wartungsbedingungen führen.
Trennen Sie Verschleißteile von Präzisionsersatzteilen
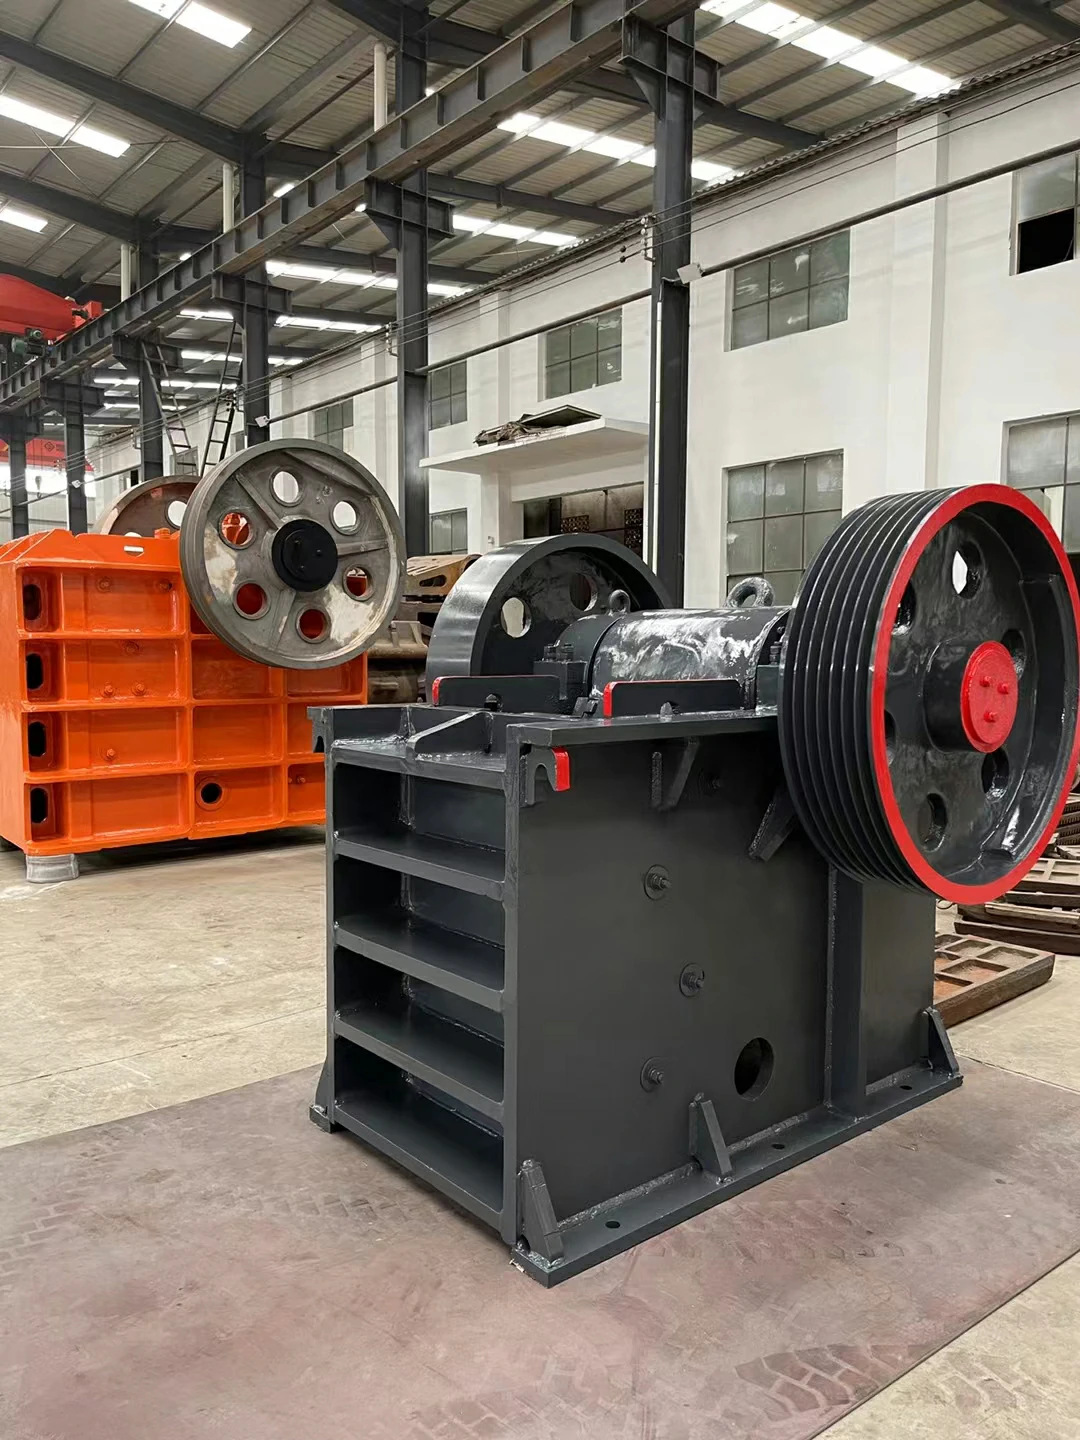
Verschleißteile und Präzisionsersatzteile erfordern eine andere Beschaffungslogik. Eine Auskleidung muss Abrieb widerstehen und das Brechprofil beibehalten. Ein Präzisionsersatzteil muss Geometrie, Spiel, Schmierung und Lastübertragung beibehalten. Eine Bronzebuchse mit schlechter Kontrolle des Innendurchmessers kann überhitzen. Eine Exzenterbuchse mit falscher Ölnuttiefe kann den Ölfilm unterbrechen. Ein Zahnradsatz mit schlechtem Zahnkontakt kann Metallpartikel erzeugen und das Antriebssystem beschädigen.
Bei Präzisionsteilen für industrielle Brecher müssen die Abmessungen sorgfältig geprüft werden. Kritische maschinell bearbeitete Merkmale können je nach Konstruktion eine Toleranzkontrolle zwischen 0,02 mm und 0,10 mm erfordern. Oberflächengüte, Rundheit, Konzentrizität, Bohrungsgenauigkeit, Qualität der Keilnuten und Geometrie der Schmiernuten sollten vor dem Versand geprüft werden. Diese Teile verschleißen zwar nicht wie Laufbuchsen, aber wenn sie ausfallen, sind die Reparaturkosten oft viel höher.
Große Betriebe sollten Inspektionsberichte für kritische Abmessungen anfordern. Fotos sind nicht genug. Der Lieferant sollte Materialaufzeichnungen, Bearbeitungsinspektionen, gegebenenfalls Härteprüfungen und Verpackungsschutz für bearbeitete Oberflächen bereitstellen. Präzisionsteile sollten bei Langstreckentransporten gegen Rost, Stöße und Feuchtigkeit verpackt werden.
Lieferanten durch Prozesskontrolle qualifizieren
Ein fähiger Lieferant sollte nicht nur nach der Kataloggröße beurteilt werden. Das Beschaffungsteam sollte prüfen, ob der Lieferant die Modellherstellung, das Gießen, die Wärmebehandlung, die Bearbeitung, die Inspektion, die Verpackung und die Analyse nach dem Verkauf kontrolliert. Bei Gussteilen sollten die Berichte über die chemische Zusammensetzung die Schmelznummer, die Teilenummer, das Produktionsdatum und die Materialsorte enthalten. Bei Mangangussteilen ist die Wärmebehandlung bei 1050 bis 1100 °C mit anschließendem schnellen Abschrecken ein wichtiger Prozess. Eine schlechte Wärmebehandlung kann zu einer schwachen inneren Struktur führen, auch wenn die Oberfläche akzeptabel aussieht.
Bei Beschaffungen in großem Umfang sollten die Lieferantenaudits auch die Gießereikapazität, die Ofengröße, die Kapazität der Wärmebehandlungsöfen, die Bearbeitungsausrüstung, die Prüfausrüstung, die Lagerkontrolle und die Reaktion auf Reklamationen umfassen. Nützliche Prüfungen können Spektrometeranalyse, Härteprüfung, Ultraschallprüfung, Magnetpulverprüfung, Dimensionsmessung und Mustervergleich umfassen. Nicht jedes Teil braucht jede Prüfung, aber kritische Teile sollten niemals nur mit einem allgemeinen Zertifikat akzeptiert werden.
Ein aussagekräftiger Indikator für die Qualität eines Lieferanten ist, wie er mit einem Problem umgeht. Ein schwacher Lieferant bietet einen Preisnachlass und zieht weiter. Ein seriöser Lieferant fragt nach Betriebsstunden, Vorschubmaterial, Fotos des Verschleißmusters, Einstellung der geschlossenen Seite, Stromaufnahme, Installationsprotokolle und Gewicht des ausgebauten Teils. Anhand dieser Angaben lässt sich feststellen, ob das Problem auf Material-, Profil-, Installations-, Betriebs- oder Anwendungsfehlern beruht.
Planen Sie den Bestand entsprechend der Vorlaufzeit und dem Ausfallrisiko
Große Betriebe sollten nicht für jedes Ersatzteil die gleiche Bestandsregel anwenden. Schnelldrehende Verschleißteile benötigen einen Mindestbestand, der sich nach der Verbrauchsrate und der Vorlaufzeit des Lieferanten richtet. Für kritische mechanische Teile ist ein strategischer Bestand erforderlich, der sich nach den Auswirkungen des Ausfalls richtet. Langsam bewegliche Teile mit langen Fertigungsvorlaufzeiten benötigen möglicherweise einen Notfallsatz, selbst wenn der Jahresverbrauch gering ist.
Ein praktischer Bestandsplan sollte die durchschnittliche Lebensdauer, die Lebensdauer im ungünstigsten Fall, die Transport-, Zoll- und Inspektionszeit sowie die Produktionssaison berücksichtigen. Wenn ein Kegelauskleidungssatz normalerweise 45 Tage hält, aber bei abrasiver Zufuhr auf 28 Tage fallen kann, muss bei der Bestandsplanung der niedrigere Risikowert und nicht der Best-Case-Wert berücksichtigt werden. Wenn importiert Brecherteile 45 bis 75 Tage von der Bestellung bis zur Baustelle benötigen, muss der Nachbestellungszeitpunkt festgelegt werden, bevor das letzte Set installiert wird.
Große Betriebe sollten auch vermeiden, zu viele ungeprüfte Teile zu lagern. Ein Lager voller falscher Laufbuchsen, veralteter Profile oder ungeprüfter Buchsen ist keine gute Ersatzteilstrategie. Das Inventar muss mit genehmigten Zeichnungen, geprüften Lieferanten und der Leistung im Feld verbunden sein. Jedes gelagerte Teil sollte eine eindeutige Maschinenzuordnung, eine Materialsorte, einen Prüfstatus und einen Lagerzustand aufweisen.
Kosten pro Tonne als Hauptmaßstab für den Einkauf verwenden
Der Stückpreis ist leicht zu vergleichen, aber die Kosten pro Tonne zeigen das wahre Ergebnis. Eine Auskleidung, die 12 % weniger kostet, aber 25 % weniger Tonnen verarbeitet, ist nicht billiger. Eine Backenplatte, die sich ungleichmäßig abnutzt und vorzeitig ausgetauscht werden muss, erhöht den Arbeitsaufwand und die Ausfallzeiten. Eine Schlagleiste, die beim Aufprall bricht, kann den Rotor beschädigen und ein Sicherheitsrisiko darstellen. Eine Buchse, die frühzeitig ausfällt, kann Wellen, Zahnräder, Dichtungen und Schmiersysteme beschädigen.
Bei großen Betrieben sollten die verarbeiteten Tonnen pro Teilesatz, die Betriebsstunden, der Vorschubtyp, die Einstellung der geschlossenen Seite, die Leistungsaufnahme, der Vibrationstrend, die Öltemperatur und der Grund für den Ausbau aufgezeichnet werden. Bei Verschleißteilen sollten Sie, wenn möglich, sowohl das Anfangsgewicht als auch das entfernte Gewicht aufzeichnen. Dies hilft bei der Berechnung des nutzbaren Verschleißmaterials und bei der Feststellung, ob das Profil vollständig verbraucht oder aufgrund von Rissen, schlechter Passform oder Produktionsinstabilität frühzeitig entfernt wurde.
Wenn Leistungsdaten konsequent erfasst werden, wird die Beschaffung objektiver. Der beste Lieferant ist nicht immer derjenige mit der niedrigsten Rechnung. Es ist derjenige, der eine stabile Leistung, eine vorhersehbare Lebensdauer, einen sicheren Sitz, technische Unterstützung und niedrigere Gesamtbetriebskosten bietet.
Vorsichtiges Anpassen bei schwierigen Anwendungen
Maßgeschneiderte Teile für Industriebrecher können echte Probleme lösen, wenn die Standardteile nicht zum Standort passen. Ein modifiziertes Backenprofil kann den Biss bei bergigem Aufgabematerial verbessern. Ein überarbeitetes Profil der Kegelauskleidung kann die Auslastung der Kammern erhöhen und die Rücklaufbelastung verringern. Ein anderes Schlagleistenmaterial kann die Lebensdauer bei abrasiven Recyclingarbeiten verbessern. Eine neu gestaltete Auskleidungsdicke kann die Wechselintervalle verlängern, ohne unsichere Gewichts- oder Installationsprobleme zu verursachen.
Die Anpassung sollte auf Daten beruhen, nicht auf Vermutungen. Der Lieferant sollte Zeichnungen, Muster, 3D-Scans, Verschleißfotos, Vorschubanalysen und Betriebsaufzeichnungen prüfen. Änderungen sollten durch Zeichnungsrevisionen dokumentiert und durch kontrollierte Versuche getestet werden. Wenn das kundenspezifische Teil die verarbeiteten Tonnen, die Produktform, die Installationszeit oder die Sicherheit verbessert, kann es zum neuen Standard für den Standort werden.
Bei großen Betrieben mit mehreren Brechern muss bei der Anpassung auch die Vereinfachung des Bestands berücksichtigt werden. Zu viele Einzelteile können die Verwaltung des Lagers erschweren. Eine gute Beschaffungsstrategie schafft ein Gleichgewicht zwischen Leistungsverbesserung und Bestandskontrolle.
Erstellen Sie eine Lieferanten-Scorecard für die langfristige Kontrolle
Mit einer Lieferanten-Scorecard erhalten Einkaufs-, Wartungs- und Produktionsteams einen gemeinsamen Überblick über die Leistung. Nützliche Indikatoren sind u. a. Termintreue, Maßhaltigkeit, Vollständigkeit der Dokumentation, Installationsfeedback, Lebensdauer, Reaktion auf Reklamationen, Verpackungszustand, Stabilität von Wiederholchargen und Qualität des technischen Supports. Jeder Lieferant sollte an demselben Standard gemessen werden.
Die Scorecard sollte Rückmeldungen von Mechanikern und Bedienern vor Ort enthalten. Wartungsteams bemerken Probleme oft vor der Beschaffung. Sie wissen, welche Teile vor dem Einbau geschliffen werden müssen, welche Auskleidungen schlecht sitzen, welche Buchsen mit Graten ankommen, welche Verpackungen beschädigt sind und welche Lieferanten schnell reagieren, wenn ein Problem auftritt. Ihr Feedback sollte die Zulassung der Lieferanten beeinflussen.
Bei Großbetrieben reduziert dieses System die persönliche Beurteilung und den reinen Preiseinkauf. Außerdem hilft es den Lieferanten, sich zu verbessern, weil sie ein klares Feedback erhalten. Starke Lieferanten begrüßen Scorecards in der Regel, da ihre konstante Leistung sichtbar wird.
Aufbau eines Beschaffungssystems, das die Produktion schützt
Die Beschaffung von Teilen für Industriebrecher ist keine Einzelmaßnahme. Es handelt sich um ein System, das technische Daten, Lieferantenkontrolle, Bestandsplanung, Inspektion, Feedback vor Ort und Kostenanalyse miteinander verbindet. An Standorten, die dieses System gut verwalten, kommt es in der Regel zu weniger Notabschaltungen, besser vorhersehbaren Auskleidungsänderungen, besserer Produktkonsistenz und niedrigeren Kosten pro Tonne.
Die stärkste Beschaffungslösung für große Unternehmen kombiniert zuverlässige Fertigung, technische Kommunikation, rückverfolgbare Qualität, praktische Bestandsplanung und datenbasierte Lieferantenbewertung. Sie jagt nicht blindlings dem niedrigsten Preis hinterher. Sie fragt, ob das Teil richtig passt, sich vorhersehbar abnutzt, die Maschine schützt, pünktlich eintrifft und das Produktionsziel unterstützt.
In Bergwerken, Steinbrüchen, Zementwerken und Schwerindustrieanlagen sind Brecherteile ein Teil der Produktionskette. Wenn industrielle Brecherteile mit technischer Disziplin beschafft werden, ergeben sich daraus Vorteile für den gesamten Betrieb. Die Brecher laufen zwischen den geplanten Stillständen länger. Wartungsteams arbeiten mit weniger Überraschungen. Die Beschaffungsteams reduzieren die Zahl der Notaufträge. Produktionsleiter profitieren von einer stabileren Produktion. Das ist der wahre Wert einer professionellen Beschaffung für große Brecheranlagen.


 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish