

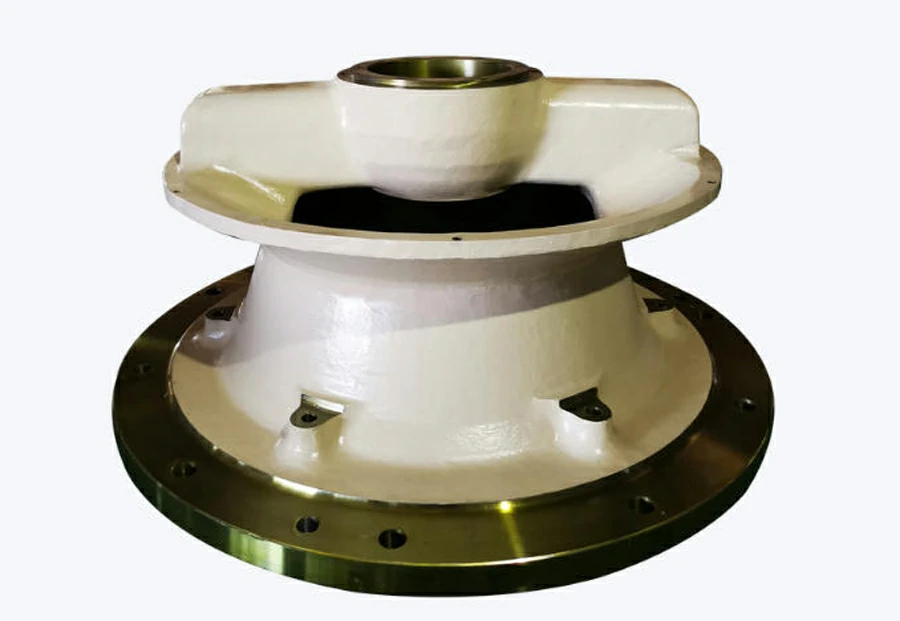
Uma grande instalação de britagem não sofre porque um revestimento se desgasta. o, a peça de substituiç?o chega tarde, o perfil da câmara est? errado e a equipa de produç?o n?o tem dados fiáveis para explicar porque é que a produç?o caiu de 850 toneladas por hora para 620 toneladas por hora. É aí que o fornecimento de peças para britadores industriais se torna uma estratégia de produção e não uma simples tarefa de compra.
es em grande escala funcionam normalmente em fases de britagem primµria, secundµria e terciµria com vµrias mµquinas a trabalhar em conjunto. o de 600 mm na fase primµria. Um triturador de cone pode funcionar com um ajuste de lado fechado entre 16 mm e 38 mm, dependendo do tipo de câmara. Uma trituradora de impacto pode processar betão reciclado ou calcário com uma velocidade elevada do rotor e uma carga de impacto repetida. Os crivos, os alimentadores, os transportadores, os ímanes e os sistemas de controlo de poeiras dependem todos do desempenho estável da trituradora. Se uma peça crítica falhar, todo o fluxograma pode perder o equilíbrio.
Para minas, pedreiras, fábricas de cimento, produtores de agregados, fábricas de reciclagem de escórias e locais de processamento de minerais, o objetivo não é apenas comprar peças sobresselentes. O objetivo é garantir as peças certas, com qualidade rastreável, prazo de entrega previsível, ajuste correto e apoio técnico que ajude a reduzir o custo por tonelada. As peças para trituradores industriais devem ser selecionadas de acordo com as condições de trabalho, o modelo da máquina, o material de alimentação, o padrão de desgaste e o objetivo de produção. Um preço unitário baixo pode rapidamente tornar-se dispendioso quando a peça provoca um tempo de inatividade não planeado, uma má forma do produto ou danos em conjuntos dispendiosos.
As grandes operações necessitam de controlo do aprovisionamento em vez de compras de emergência
o de emergência é um dos hábitos mais dispendiosos nas operaçðes de britagem pesada. Quando um triturador está avariado, a equipa de compras aceita frequentemente o que estiver disponível mais rapidamente. O preço é mais elevado, o custo do frete aumenta, a inspeção é apressada e a revisão técnica é normalmente ignorada. Uma encomenda apressada de uma manta, côncavo, placa de mandíbula, barra de impacto, casquilho, peça excêntrica ou kit de vedação pode resolver o problema imediato, mas criar outra falha no ciclo de produção seguinte.
Uma melhor solução de abastecimento começa com a classificação das peças por risco. As peças de desgaste, tais como placas de mandíbulas, mantos, côncavos, revestimentos de taças, barras de impacto, placas de impacto, placas de bochecha e revestimentos afectam diretamente o rendimento e o tamanho do produto. As peças sobresselentes de precisão, como casquilhos de bronze, veios principais, contra-eixos, pinhões, engrenagens, cilindros hidráulicos, rolamentos e vedantes, protegem a saúde mecânica do triturador. Os consumíveis padrão podem ser mais fáceis de obter, mas as peças mecânicas críticas precisam de uma qualificação de fornecedor mais forte e de uma documentação mais rigorosa.

Para instalações de grande volume que produzem 300 000 a 1500 000 toneladas por mês, a diferença entre a substituição planeada e a paragem de emergência é significativa. Uma paragem de seis horas numa linha de 700 toneladas por hora pode retirar milhares de toneladas do objetivo diário. O custo não se limita à peça. Inclui perda de produção, mão de obra, aluguer de gruas, atraso no carregamento de camiões, desperdício de energia, penalizações contratuais e pressão da gestão.
Construir a lista de peças a partir da máquina e do ciclo de trabalho
Um bom aprovisionamento começa com um mapa completo do equipamento. Cada triturador deve ser listado por marca, modelo, referência de série, tipo de câmara, potência instalada, tamanho típico de alimentação, horas de funcionamento por dia, fase de trituração e intervalo de manutenção atual. No caso dos trituradores de cone, registe o perfil do manto, o perfil côncavo, a inclinação do excêntrico, a regulação do lado fechado, a temperatura de lubrificação, a gama de corrente do motor e o historial de substituição do revestimento. Para as britadeiras de maxilas, registe o perfil do dente, o peso da matriz da maxila, a abertura de alimentação, o comportamento do nip, o estado da alavanca articulada e o lado em que o desgaste se torna mais acentuado.
O ciclo de trabalho é tão importante como o modelo da máquina. Uma trituradora que processa calcário macio a 80 MPa não consome peças como uma trituradora que processa granito abrasivo acima de 180 MPa. Um material com elevado teor de sílica pode reduzir drasticamente a vida ffltil. A argila e a humidade podem causar empacotamento, fluxo deficiente na câmara e desgaste irregular. A alimentação sobredimensionada pode criar uma carga de choque elevada. A alimentação fina sem material grosso suficiente pode reduzir o endurecimento por trabalho do manganês e acelerar a perda do revestimento.
O fornecimento de peças para trituradores industriais deve, portanto, ligar cada número de peça às condições reais do local. Um fornecedor que faz uma cotação sem perguntar sobre o tamanho da alimentação, a abrasividade, a humidade, a produção pretendida e a vida útil atual pode estar apenas a vender inventário. Um fornecedor técnico deve ajudar a fazer corresponder o grau do material, o perfil e os requisitos de inspeção ao trabalho.
Utilizar parâmetros de engenharia para controlar a seleção de peças
A seleção do material deve basear-se no nível de impacto, no nível de abrasão e na carga da máquina. O aço manganês é comum para placas de mandíbulas, mantos, côncavos e revestimentos de desgaste pesado. Os tipos mais comuns incluem Mn13Cr2, Mn18Cr2 e Mn22Cr2. O Mn13Cr2 é adequado para impacto moderado e abrasão mais baixa. O Mn18Cr2 é amplamente utilizado para aplicações mistas. O Mn22Cr2 pode ser útil em impactos severos e rochas abrasivas quando a câmara está corretamente carregada.
Um revestimento de manganês normal pode chegar com uma dureza superficial de cerca de HB 200 a HB 240 e endurecer em serviço para cerca de HB 450 a HB 550. Se a alimentação não criar impacto suficiente, o revestimento pode não endurecer corretamente. Se o tratamento térmico for mau, o revestimento pode rachar antes de atingir a vida útil prevista. Por esta razão, as equipas de aprovisionamento não devem avaliar as peças de manganês apenas pelo preço ou peso. A análise química, o controlo do tratamento térmico e os registos de desempenho no terreno são mais importantes.
Para os trituradores de impacto, as barras de impacto podem utilizar aço martensítico, ferro com elevado teor de crómio, material de inserção cerâmico ou opções híbridas. As barras de impacto com elevado teor de crómio podem atingir HRC 58 a HRC 65 e ter um bom desempenho na reciclagem abrasiva de calcário ou asfalto, mas podem ser sensíveis ao ferro residual. As barras de impacto martensíticas são mais tolerantes ao impacto, mas podem desgastar-se mais rapidamente em alimentação altamente abrasiva. As pastilhas de cerâmica podem prolongar a vida útil quando o material de base, a disposição das pastilhas e o processo de fundição são controlados. Uma seleção incorrecta pode causar fracturas prematuras, danos no rotor e condições de manutenção pouco seguras.
Separar as peças de desgaste das peças sobresselentes de precisão
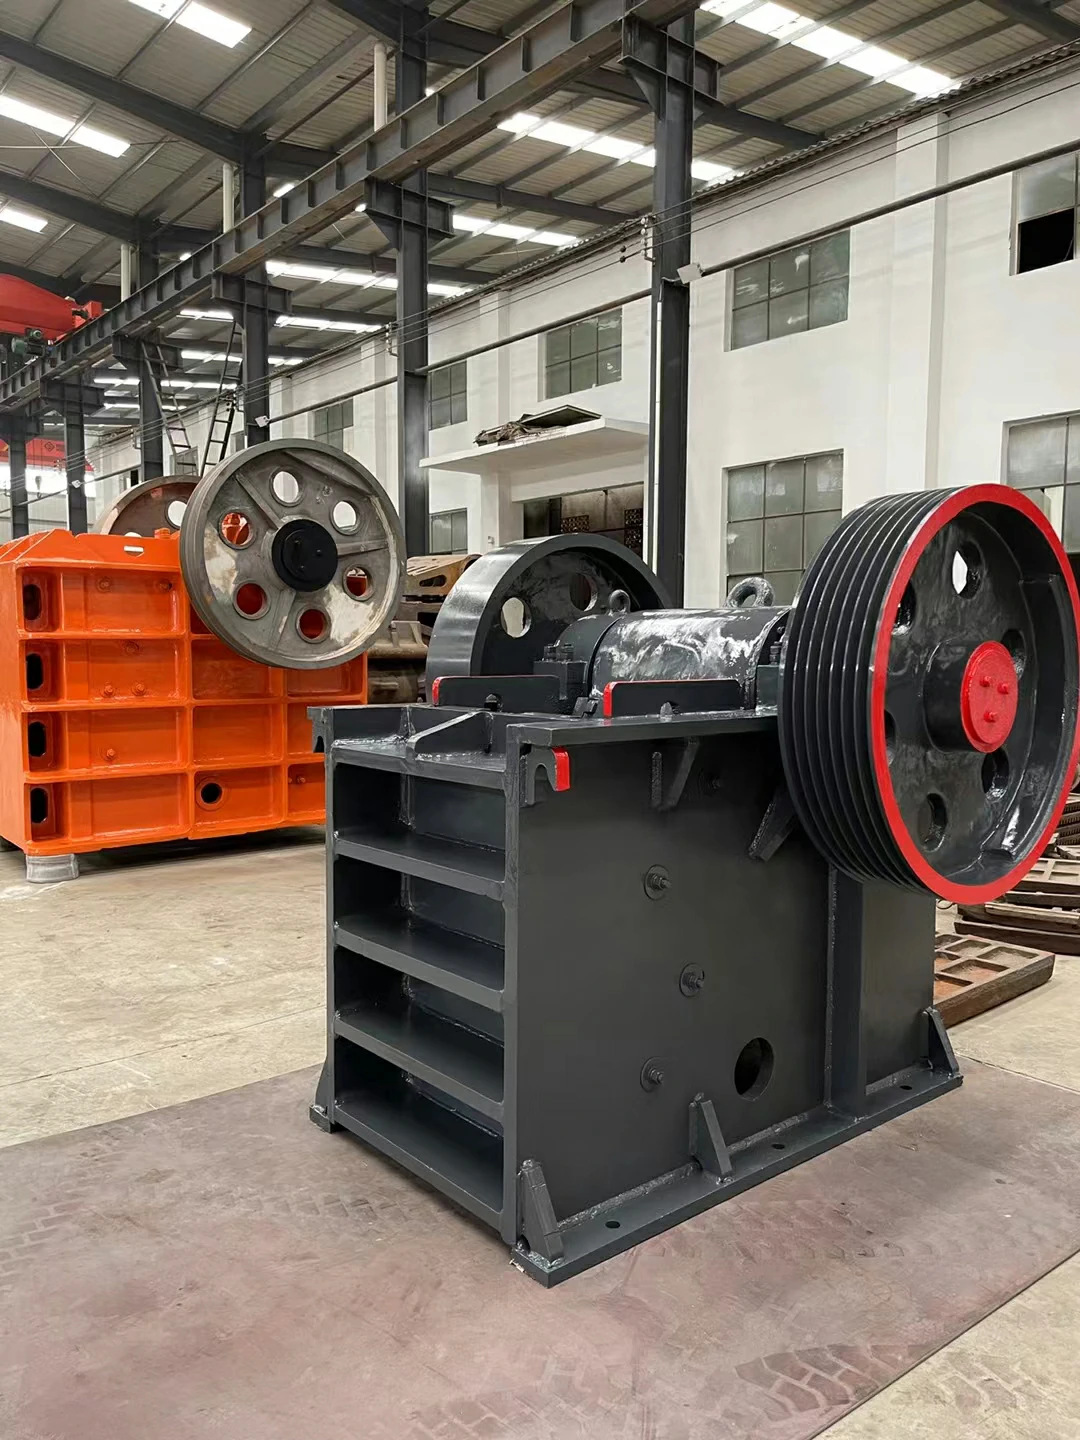
Peças de desgaste e as peças sobresselentes de precisão exigem uma lógica de aprovisionamento diferente. Um revestimento deve resistir à abrasão e manter o perfil de britagem. Uma peça sobresselente de precisão tem de manter a geometria, a folga, a lubrificação e a transferência de carga. Um casquilho de bronze com um controlo deficiente do diâmetro interior pode sobreaquecer. Um casquilho excêntrico com uma profundidade de ranhura de óleo incorrecta pode quebrar a película de óleo. Um conjunto de engrenagens com mau contacto entre os dentes pode gerar partículas de metal e danificar o sistema de acionamento.
Para peças de precisão de trituradores industriais, as dimensões devem ser verificadas cuidadosamente. As caraterísticas críticas maquinadas podem exigir um controlo de tolerância entre 0,02 mm e 0,10 mm, dependendo do projeto. O acabamento da superfície, a circularidade, a concentricidade, a precisão do furo, a qualidade da ranhura da chaveta e a geometria da ranhura de lubrificação devem ser verificados antes do envio. Estas peças podem não se desgastar como os revestimentos, mas quando falham, o custo de reparação é frequentemente muito mais elevado.
As grandes operações devem solicitar relatórios de inspeção para as dimensões críticas. As fotografias não são suficientes. O fornecedor deve fornecer registos de materiais, inspeção de maquinação, verificações de dureza, quando relevante, e proteção de embalagens para superfícies maquinadas. As peças de precisão devem ser embaladas contra ferrugem, impacto e humidade durante o transporte de longa distância.
Qualificar os fornecedores através do controlo dos processos
Um fornecedor capaz deve ser avaliado por mais do que o tamanho do catálogo. A equipa de aprovisionamento deve verificar se o fornecedor controla o fabrico de moldes, a fundição, o tratamento térmico, a maquinação, a inspeção, a embalagem e a análise pós-venda. Para peças fundidas, os relatórios de composição química devem mostrar o número de calor, o número da peça, a data de produção e o grau do material. Para peças fundidas de manganês, o tratamento térmico em torno de 1050 a 1100 C seguido de têmpera rápida é um processo fundamental. Um tratamento térmico deficiente pode deixar uma estrutura interna fraca, mesmo quando a superfície parece aceitável.
Para aquisições em grande escala, as auditorias aos fornecedores devem incluir a capacidade de fundição, a dimensão do forno, a capacidade do forno de tratamento térmico, o equipamento de maquinagem, o equipamento de ensaio, o controlo de armazenamento e a resposta a reclamações. Os ensaios úteis podem incluir análise espectrométrica, ensaios de dureza, ensaios ultra-sónicos, inspeção de partículas magnéticas, medição dimensional e comparação de amostras. Nem todas as peças necessitam de todos os ensaios, mas as peças críticas nunca devem ser aceites apenas com um certificado genérico.
Um forte indicador da qualidade do fornecedor é a forma como este lida com um problema. Um fornecedor fraco oferece um desconto e segue em frente. Um fornecedor sério pede horas de funcionamento, material de alimentação, fotografias do padrão de desgaste, configuração do lado fechado, consumo de corrente, registos de instalação e peso da peça removida. Este tipo de resposta ajuda a identificar se o problema teve origem no material, no perfil, na instalação, na operação ou na incompatibilidade da aplicação.
Planear o inventário de acordo com o prazo de entrega e o risco de falha
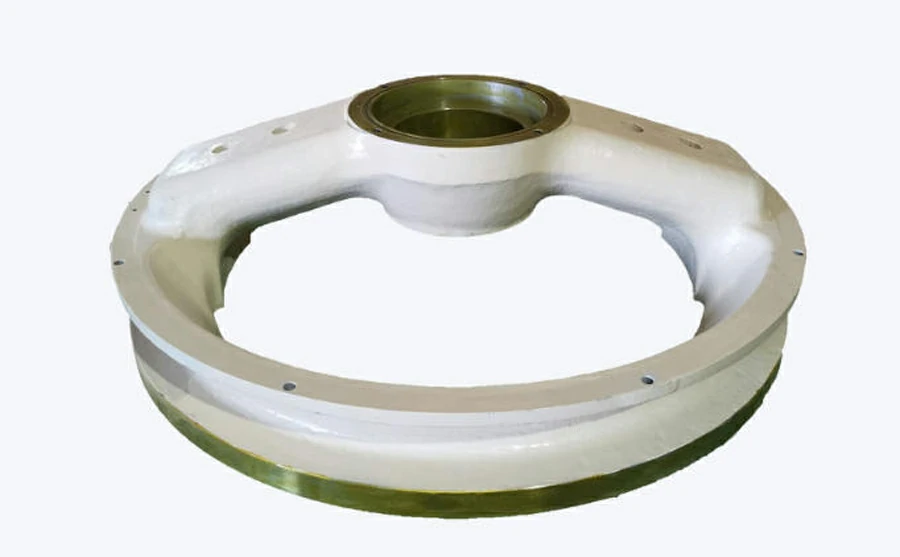
As grandes operações não devem utilizar a mesma regra de inventário para todas as peças sobresselentes. Os artigos de desgaste rápido necessitam de um stock mínimo com base na taxa de consumo e no prazo de entrega do fornecedor. As peças mecânicas críticas necessitam de um stock estratégico com base no impacto da avaria. As peças de movimento lento com um longo prazo de fabrico podem necessitar de um conjunto de emergência, mesmo que o consumo anual seja baixo.
Um plano de inventário prático deve considerar a vida útil média, a vida útil no pior dos casos, o tempo de transporte, o tempo de alfândega, o tempo de inspeção e a época de produção. Se um conjunto de revestimento de cone dura normalmente 45 dias, mas pode cair para 28 dias em alimentação abrasiva, o planeamento do stock deve utilizar o valor de risco mais baixo e não o valor do melhor caso. Se for importado peças de trituradores requerem 45 a 75 dias desde a encomenda até ao local, o ponto de encomenda deve ser definido antes de o último conjunto ser instalado.
As grandes fábricas também devem evitar armazenar demasiadas peças não verificadas. Um armazém cheio de revestimentos errados, perfis desactualizados ou casquilhos não testados não é uma boa estratégia de peças sobresselentes. O inventário deve estar ligado a desenhos aprovados, fornecedores verificados e desempenho no terreno. Cada peça armazenada deve ter uma atribuição clara à máquina, grau de material, estado de inspeção e condição de armazenamento.
Utilizar o custo por tonelada como principal medida de compra
O preço unitário é fácil de comparar, mas o custo por tonelada mostra o resultado real. Um revestimento que custa menos 12% mas processa menos 25% de toneladas não é mais barato. Uma placa de maxilas que se desgasta de forma irregular e obriga a uma substituição precoce aumenta a mão de obra e o tempo de inatividade. Uma barra de impacto que se parte com o impacto pode danificar o rotor e criar riscos de segurança. Um casquilho que falha prematuramente pode danificar veios, engrenagens, vedantes e sistemas de lubrificação.
As grandes operações devem registar as toneladas processadas por conjunto de peças, as horas de funcionamento, o tipo de alimentação, a regulação do lado fechado, o consumo de energia, a tendência de vibração, a temperatura do óleo e o motivo da remoção. Para peças de desgaste, registe o peso inicial e o peso removido, sempre que possível. Isto ajuda a calcular o material de desgaste utilizável e a identificar se o perfil foi totalmente consumido ou removido precocemente devido a fissuras, mau ajuste ou instabilidade de produção.
Quando os dados de desempenho são recolhidos de forma consistente, o aprovisionamento torna-se mais objetivo. O melhor fornecedor nem sempre é o que tem a fatura mais baixa. É aquele que oferece uma produção estável, uma vida útil previsível, um ajuste seguro, apoio técnico e um custo operacional total mais baixo.
Utilizar a personalização cuidadosamente para aplicações difíceis
As peças personalizadas para trituradores industriais podem resolver problemas reais quando as peças padrão não correspondem ao local. Um perfil de mandíbula modificado pode melhorar a mordida na alimentação de placas. Um perfil revisto do revestimento do cone pode aumentar a utilização da câmara e reduzir a carga de recirculação. Um material diferente da barra de impacto pode melhorar a vida útil em trabalhos de reciclagem de abrasivos. Uma espessura de revestimento redesenhada pode aumentar o intervalo de substituição sem criar problemas de peso ou de instalação inseguros.
A personalização deve basear-se em dados e não em suposições. O fornecedor deve rever desenhos, amostras, digitalizações 3D, fotografias de desgaste, análises de alimentação e registos de funcionamento. As alterações devem ser documentadas através da revisão do desenho e testadas através de ensaios controlados. Se a peça personalizada melhorar as toneladas processadas, a forma do produto, o tempo de instalação ou a segurança, pode tornar-se o novo padrão para o local.
Para grandes operações com vários trituradores, a personalização também deve considerar a simplificação do inventário. Demasiadas peças únicas podem tornar o armazém difícil de gerir. Uma boa estratégia de abastecimento equilibra a melhoria do desempenho com o controlo do stock.
Criar um scorecard de fornecedores para controlo a longo prazo
Um scorecard de fornecedor dá às equipas de compras, manutenção e produção uma visão partilhada do desempenho. Os indicadores úteis incluem a entrega atempada, a exatidão dimensional, a integridade da documentação, o feedback da instalação, a vida útil, a resposta a reclamações, o estado da embalagem, a estabilidade dos lotes repetidos e a qualidade do apoio técnico. Cada fornecedor deve ser avaliado segundo o mesmo padrão.
O quadro de resultados deve incluir as reacções no terreno dos mecânicos e dos operadores. As equipas de manutenção apercebem-se frequentemente dos problemas antes das aquisições. Sabem quais as peças que necessitam de ser rectificadas antes da instalação, quais os revestimentos que assentam mal, quais os casquilhos que chegam com rebarbas, quais as embalagens que estão danificadas e quais os fornecedores que respondem rapidamente quando ocorre um problema. O seu feedback deve influenciar a aprovação do fornecedor.
Para operações em grande escala, este sistema reduz o julgamento pessoal e a compra apenas pelo preço. Também ajuda os fornecedores a melhorar porque recebem um feedback claro. Os fornecedores mais fortes aceitam normalmente os quadros de pontuação porque o desempenho consistente torna-se visível.
Criar um sistema de aprovisionamento que proteja a produção
O fornecimento de peças para trituradores industriais não é uma atividade de encomenda única. É um sistema que liga dados de engenharia, controlo de fornecedores, planeamento de inventário, inspeção, feedback no terreno e análise de custos. As instalações que gerem bem este sistema têm normalmente menos paragens de emergência, mudanças de revestimento mais previsíveis, melhor consistência do produto e menor custo por tonelada.
A solução de sourcing mais forte para grandes operações combina fabrico fiável, comunicação técnica, qualidade rastreável, planeamento prático de inventário e avaliação de fornecedores baseada em dados. Não persegue cegamente o preço mais baixo. Pergunta se a peça se ajusta corretamente, se tem um desgaste previsível, se protege a máquina, se chega a tempo e se apoia o objetivo de produção.
Nas minas, pedreiras, fábricas de cimento e locais de processamento pesado, as peças para trituradores fazem parte da cadeia de produção. Quando as peças industriais para trituradores são fornecidas com disciplina de engenharia, os benefícios aparecem em toda a operação. Os trituradores funcionam durante mais tempo entre paragens planeadas. As equipas de manutenção trabalham com menos surpresas. As equipas de aprovisionamento reduzem as encomendas de emergência. Os gestores de produção obtêm uma produção mais estável. Este é o valor real do fornecimento profissional para operações de trituração em grande escala.


 Portuguese
 English
 French
 German
 Spanish
 Russian
 Arabic
 Turkish