

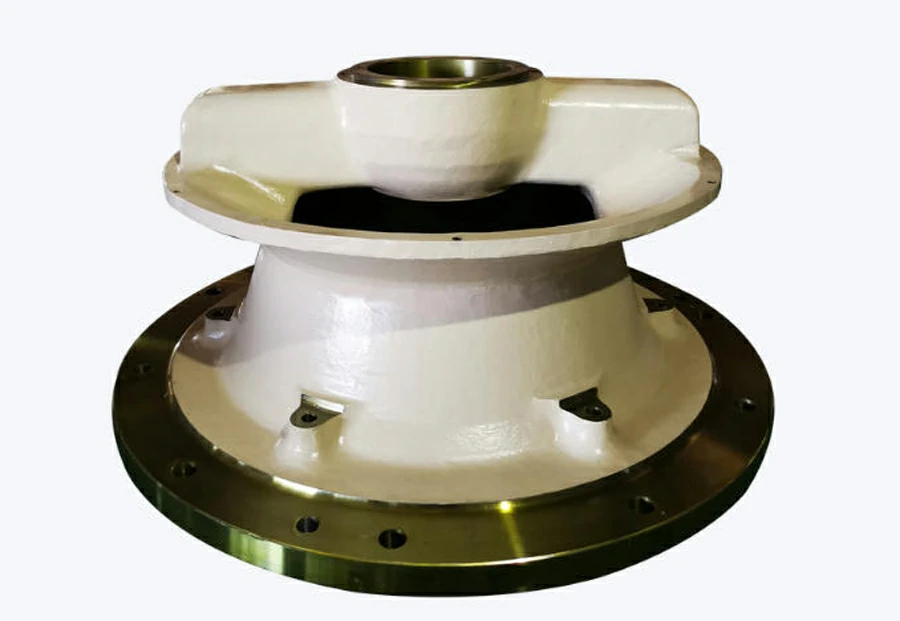
Крупная дробильная установка страдает не потому, что износилась одна футеровка. Она страдает от того, что вкладыш изнашивается до начала технического обслуживания, запасная часть приходит с опозданием, профиль камеры неправильный, а у производственной команды нет достоверных данных, чтобы объяснить, почему производительность упала с 850 тонн в час до 620 тонн в час. Именно здесь поиск запчастей для промышленных дробилок становится производственной стратегией, а не простой задачей закупки.
На крупномасштабных предприятиях обычно проводятся стадии первичного, вторичного и третичного дробления с использованием нескольких машин, работающих вместе. На первичной стадии щековая дробилка может обрабатывать материал размером 600 мм. Конусная дробилка может работать с закрытой стороной от 16 до 38 мм в зависимости от типа камеры. Роторная дробилка может перерабатывать переработанный бетон или известняк с высокой скоростью вращения ротора и повторяющейся ударной нагрузкой. Грохоты, питатели, конвейеры, магниты и системы пылеудаления - все это зависит от стабильной работы дробилки. Если одна критическая деталь выходит из строя, весь технологический процесс может потерять баланс.
Для шахт, карьеров, цементных заводов, производителей заполнителей, заводов по переработке шлака и предприятий по обогащению полезных ископаемых цель состоит не только в том, чтобы купить запасные части. Цель состоит в том, чтобы обеспечить правильные детали, с отслеживаемым качеством, предсказуемым сроком поставки, правильной подгонкой и технической поддержкой, которая помогает снизить стоимость тонны. Запчасти для промышленных дробилок должны подбираться с учетом условий работы, модели машины, исходного материала, характера износа и цели производства. Низкая цена за единицу продукции может быстро стать дорогой, если деталь вызывает незапланированные простои, ухудшение формы продукта или повреждение дорогостоящих узлов.
Крупные предприятия нуждаются в контроле за поставками, а не в экстренных закупках
Экстренные закупки - одна из самых дорогостоящих привычек в тяжелом дробильном производстве. Когда дробилка выходит из строя, команда закупщиков часто соглашается на все, что быстрее всего окажется в наличии. Цена выше, стоимость перевозки увеличивается, проверка проводится в спешке, а технический анализ обычно пропускается. Поспешный заказ на мантию, вогнутость, щековую плиту, дутьевой брус, втулку, эксцентриковую деталь или комплект уплотнений может решить непосредственную проблему, но привести к очередному сбою в следующем производственном цикле.
Лучшее решение по поиску поставщиков начинается с классификации деталей по степени риска. Износостойкие детали, такие как челюстные плиты, мантии, конкейвы, футеровка чаши, дутьевые стержни, ударные плиты, щековые плиты и вкладыши, напрямую влияют на производительность и размер продукта. Прецизионные запасные части, такие как бронзовые втулки, главные валы, контрвалы, шестерни, зубчатые колеса, гидроцилиндры, подшипники и уплотнения, защищают механическое здоровье дробилки. Стандартные расходные материалы могут быть более простыми, но критически важные механические детали требуют более высокой квалификации поставщика и более строгой документации.

Для предприятий с высокой производительностью, выпускающих от 300000 до 1500000 тонн в месяц, разница между плановой заменой и аварийным отключением существенна. Шестичасовая остановка линии производительностью 700 тонн в час может привести к снижению дневного плана на тысячи тонн. Стоимость не ограничивается деталью. Это потерянное производство, рабочая сила, аренда крана, задержка погрузки грузовика, потери электроэнергии, штрафы по контракту и давление со стороны руководства.
Составьте список деталей на основе данных о машине и рабочем цикле
Правильный подбор поставщиков начинается с составления полной карты оборудования. Каждая дробилка должна быть указана по марке, модели, серийному номеру, типу камеры, установленной мощности, типичному размеру сырья, количеству часов работы в день, стадии дробления и текущему интервалу технического обслуживания. Для конусных дробилок запишите профиль мантии, профиль вогнутой части, ход эксцентрика, настройку закрытой стороны, температуру смазки, диапазон тока двигателя и историю замены футеровки. Для щековых дробилок записывайте профиль зуба, вес щековой матрицы, отверстие подачи, поведение захвата, состояние толкателя и сторону, на которой износ происходит в первую очередь.
Рабочий цикл имеет такое же значение, как и модель машины. Дробилка, перерабатывающая мягкий известняк при давлении 80 МПа, не изнашивает детали так, как дробилка, перерабатывающая абразивный гранит при давлении выше 180 МПа. Материал с высоким содержанием кремнезема может резко сократить срок службы. Глина и влага могут стать причиной уплотнения, плохой проходимости камеры и неравномерного износа. Излишне крупное сырье может создать высокую ударную нагрузку. Тонкая подача без достаточного количества крупного материала может снизить рабочую закалку марганца и ускорить потерю футеровки.
Поэтому при поиске запчастей для промышленных дробилок каждый номер детали должен быть привязан к реальным условиям на объекте. Поставщик, который предлагает цену, не спрашивая о размере сырья, абразивности, влажности, целевой производительности и текущем сроке службы, возможно, продает только инвентарь. Технический поставщик должен помочь подобрать марку материала, профиль и требования к проверке в соответствии с заданием.
Использование инженерных параметров для управления выбором деталей
Выбор материала должен основываться на степени удара, абразивности и нагрузке на машину. Марганцевая сталь обычно используется для челюстных плит, мантии, воронки и тяжелых износостойких футеровок. К распространенным маркам относятся Mn13Cr2, Mn18Cr2 и Mn22Cr2. Mn13Cr2 подходит для умеренных ударов и низкого абразивного износа. Mn18Cr2 широко используется для смешанных применений. Mn22Cr2 может быть полезен при сильных ударах и абразивных породах, если камера правильно загружена.
Обычный марганцевый вкладыш может поставляться с поверхностной твердостью около HB 200 - HB 240 и закаливаться в процессе эксплуатации до HB 450 - HB 550. Если подача не создает достаточной силы удара, лайнер может закалиться неправильно. Если термообработка выполнена некачественно, вкладыш может треснуть, не достигнув ожидаемого срока службы. По этой причине специалисты по поиску поставщиков не должны оценивать марганцевые детали только по цене или весу. Более важны химический анализ, контроль термообработки и эксплуатационные характеристики.
В ударных дробилках могут использоваться мартенситная сталь, высокохромистый чугун, керамические вставки или гибридные варианты. Высокохромистые дутьевые стержни могут достигать HRC 58 - HRC 65 и хорошо работают на абразивном известняке или асфальте, но они могут быть чувствительны к трамповому железу. Мартенситные дутьевые стержни более устойчивы к ударам, но могут быстрее изнашиваться при работе с высокоабразивным сырьем. Керамические вставки могут продлить срок службы, если контролировать материал основы, расположение вставки и процесс литья. Неправильный выбор может привести к раннему разрушению, повреждению ротора и небезопасным условиям обслуживания.
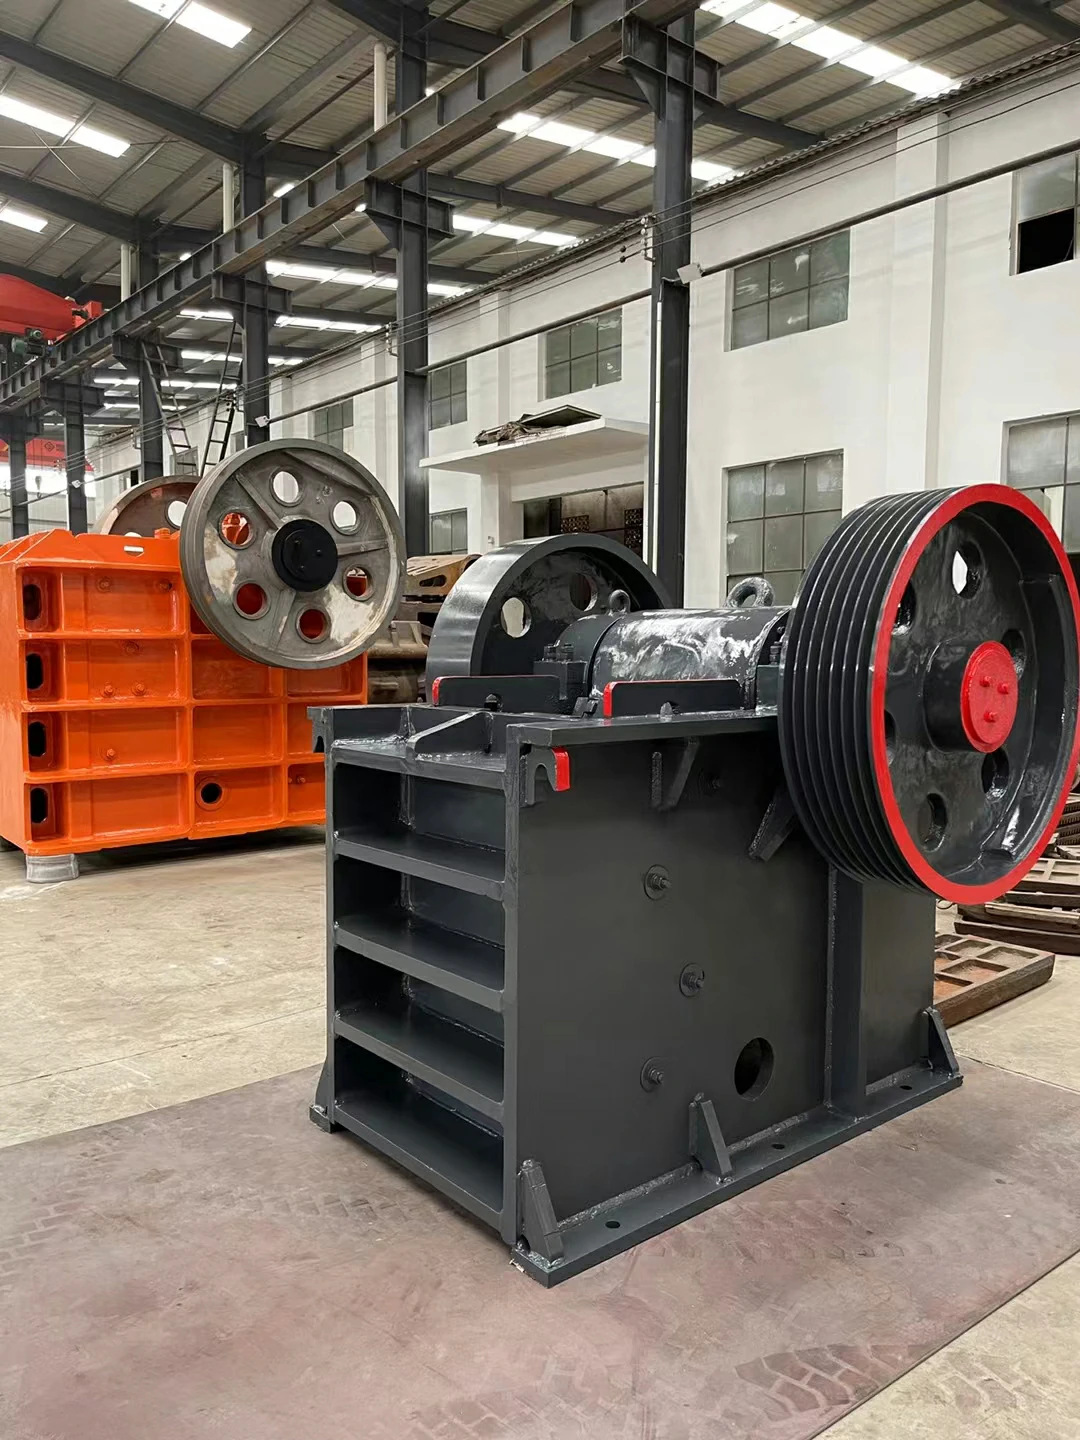
Отделите быстроизнашивающиеся детали от прецизионных запасных частей
Износостойкие детали и прецизионные запасные части требуют различной логики поиска поставщиков. Футеровка должна противостоять истиранию и сохранять профиль дробления. Прецизионная запасная часть должна поддерживать геометрию, зазор, смазку и передачу нагрузки. Бронзовая втулка с плохим контролем внутреннего диаметра может перегреться. Эксцентриковая втулка с неправильной глубиной масляной канавки может разрушить масляную пленку. Зубчатая передача с плохим контактом зубьев может привести к образованию металлических частиц и повреждению приводной системы.
Для прецизионных деталей промышленных дробилок размеры должны быть тщательно выверены. Критические обработанные детали могут требовать контроля допусков от 0,02 мм до 0,10 мм в зависимости от конструкции. Перед отгрузкой необходимо проверить чистоту поверхности, округлость, концентричность, точность отверстий, качество шпоночных пазов и геометрию смазочных канавок. Эти детали могут не изнашиваться, как футеровка, но при выходе их из строя стоимость ремонта часто оказывается гораздо выше.
Крупные предприятия должны запрашивать отчеты о проверке критических размеров. Фотографий недостаточно. Поставщик должен предоставить отчеты о материалах, проверке механической обработки, проверке твердости, где это необходимо, и упаковке для защиты обработанных поверхностей. Прецизионные детали должны быть упакованы для защиты от ржавчины, ударов и влаги при транспортировке на большие расстояния.
Квалификация поставщиков путем контроля процесса
Способного поставщика следует оценивать не только по размеру каталога. Группа поиска поставщиков должна проверить, контролирует ли поставщик изготовление деталей, литье, термообработку, механическую обработку, контроль, упаковку и послепродажный анализ. Для литых деталей в отчетах о химическом составе должны быть указаны номер термической обработки, номер детали, дата производства и марка материала. Для марганцевого литья ключевым процессом является термообработка при температуре от 1050 до 1100 C с последующей быстрой закалкой. Плохая термообработка может оставить слабую внутреннюю структуру, даже если поверхность выглядит приемлемо.
При крупномасштабных закупках аудит поставщика должен включать литейные мощности, размер печи, мощность печи для термообработки, оборудование для механической обработки, испытательное оборудование, контроль хранения и реагирование на рекламации. Полезные испытания могут включать спектрометрический анализ, проверку твердости, ультразвуковые испытания, контроль магнитных частиц, измерение размеров и сравнение образцов. Не каждая деталь нуждается во всех испытаниях, но критически важные детали никогда не должны приниматься только с общим сертификатом.
Один из сильных показателей качества поставщика - то, как он решает проблему. Слабый поставщик предлагает скидку и уходит. Серьезный поставщик запрашивает часы работы, материал подачи, фотографии картины износа, настройки закрытой стороны, потребляемый ток, записи об установке и вес снятой детали. Такой ответ поможет определить, в чем причина проблемы - в несоответствии материала, профиля, установки, эксплуатации или применения.
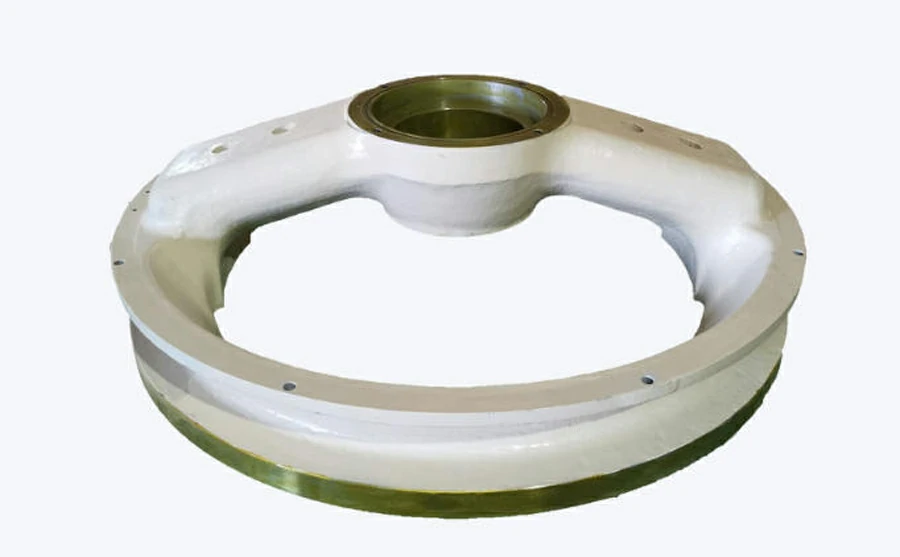
Планирование запасов с учетом времени выполнения заказа и риска отказа
Крупные предприятия не должны использовать одно и то же правило инвентаризации для всех запасных частей. Быстроизнашивающиеся детали требуют минимального запаса, основанного на скорости потребления и времени ожидания поставщика. Критически важные механические детали нуждаются в стратегическом запасе с учетом последствий отказа. Медленно движущиеся детали с длительным сроком изготовления могут нуждаться в одном аварийном комплекте, даже если годовое потребление невелико.
Практический план запасов должен учитывать средний срок службы, срок службы в худшем случае, время транспортировки, таможенное время, время проверки и сезон производства. Если комплект конусных вкладышей обычно служит 45 дней, но при подаче абразивного материала срок службы может сократиться до 28 дней, при планировании запасов необходимо использовать значение меньшего риска, а не наилучшее значение. Если импортируемый части дробилки требуется от 45 до 75 дней с момента заказа до установки, точка повторного заказа должна быть установлена до того, как будет установлен последний комплект.
Крупным заводам также следует избегать хранения большого количества непроверенных деталей. Склад, заполненный неправильными вкладышами, устаревшими профилями или непроверенными втулками, не является эффективной стратегией снабжения запасными частями. Запасы должны быть связаны с утвержденными чертежами, проверенными поставщиками и эксплуатационными характеристиками. Каждая хранящаяся деталь должна иметь четкое назначение для машины, класс материала, статус проверки и условия хранения.
Используйте стоимость тонны в качестве основного показателя при покупке
Цену за единицу продукции легко сравнивать, но стоимость за тонну показывает реальный результат. Футеровка, которая стоит на 12 % меньше, но обрабатывает на 25 % меньше тонн, не дешевле. Челюстная плита, которая изнашивается неравномерно и требует скорейшей замены, увеличивает трудозатраты и время простоя. Ударная планка, которая ломается при ударе, может повредить ротор и создать угрозу безопасности. Втулка, которая выходит из строя раньше времени, может повредить валы, шестерни, уплотнения и системы смазки.
На крупных предприятиях следует отслеживать тонны, переработанные на комплект деталей, часы работы, тип подачи, настройку закрытой стороны, потребляемую мощность, динамику вибрации, температуру масла и причину удаления. Для износостойких деталей по возможности записывайте начальный и снятый вес. Это поможет рассчитать полезный изнашиваемый материал и определить, был ли профиль полностью израсходован или снят раньше времени из-за трещин, плохой посадки или нестабильности производства.
При постоянном сборе данных о производительности закупки становятся более объективными. Лучший поставщик - это не всегда тот, у которого самый низкий счет. Это тот, кто обеспечивает стабильную производительность, предсказуемый срок службы, надежную установку, техническую поддержку и снижение общих эксплуатационных расходов.
Осторожно используйте настройки для сложных приложений
Индивидуальные запчасти для промышленных дробилок могут решить реальные проблемы, когда стандартные детали не подходят для конкретного объекта. Модифицированный профиль щеки может улучшить откусывание при работе с пластинчатым сырьем. Измененный профиль футеровки конуса может повысить эффективность использования камеры и снизить рециркуляционную нагрузку. Другой материал дутьевой балки может увеличить срок службы при переработке абразивных материалов. Измененная толщина вкладыша может увеличить интервал между заменами, не создавая проблем с весом или установкой.
Настройка должна основываться на данных, а не на догадках. Поставщик должен изучить чертежи, образцы, 3D-сканирование, фотографии износа, анализ подачи и эксплуатационные записи. Изменения должны быть задокументированы путем пересмотра чертежей и проверены в ходе контролируемых испытаний. Если деталь, изготовленная по индивидуальному заказу, улучшает переработку тонн, форму изделия, время установки или безопасность, она может стать новым стандартом для данного участка.
Для крупных предприятий с несколькими дробилками при настройке необходимо также учитывать упрощение инвентаризации. Слишком большое количество уникальных деталей может затруднить управление складом. Хорошая стратегия поиска поставщиков позволяет сбалансировать повышение производительности и контроль запасов.
Создайте карту показателей поставщиков для долгосрочного контроля
Оценочная карточка поставщика дает командам, занимающимся закупками, техническим обслуживанием и производством, единое представление о производительности. Полезными показателями являются своевременная доставка, точность размеров, полнота документации, отзывы об установке, срок службы, реакция на рекламации, состояние упаковки, стабильность повторных партий и качество технической поддержки. Каждый поставщик должен оцениваться по одному и тому же стандарту.
В оценочный лист следует включать отзывы механиков и операторов на местах. Группы технического обслуживания часто замечают проблемы раньше, чем закупщики. Они знают, какие детали требуют шлифовки перед установкой, какие вкладыши плохо сидят, какие втулки поставляются с заусенцами, какие упаковки повреждены, и какие поставщики быстро реагируют при возникновении проблем. Их отзывы должны влиять на утверждение поставщика.
Для крупномасштабных операций эта система позволяет сократить количество личных суждений и покупать только по цене. Она также помогает поставщикам совершенствоваться, поскольку они получают четкую обратную связь. Сильные поставщики обычно приветствуют оценочные листы, поскольку их стабильная работа становится заметной.
Создайте систему поиска поставщиков, которая защищает производство
Поиск запчастей для промышленных дробилок - это не единичный заказ. Это система, объединяющая инженерные данные, контроль поставщиков, планирование запасов, инспекцию, обратную связь на местах и анализ затрат. На предприятиях, которые хорошо управляют этой системой, обычно происходит меньше аварийных остановок, более предсказуемая замена футеровки, более высокая стабильность продукции и более низкая стоимость тонны.
Самое сильное решение по поиску поставщиков для крупных предприятий сочетает в себе надежное производство, техническую связь, отслеживаемое качество, практичное планирование запасов и оценку поставщиков на основе данных. Оно не гонится вслепую за самой низкой ценой. Он спрашивает, правильно ли подходит деталь, предсказуемо ли она изнашивается, защищает ли она машину, вовремя ли поставляется и соответствует ли производственным целям.
Для шахт, карьеров, цементных заводов и предприятий тяжелой промышленности детали дробилок являются частью производственной цепочки. Когда запчасти для промышленных дробилок поставляются с соблюдением инженерной дисциплины, преимущества проявляются на всех этапах работы. Дробилки работают дольше между плановыми остановками. Команды технического обслуживания работают с меньшим количеством сюрпризов. Команды по закупкам сокращают количество срочных заказов. Производственные менеджеры получают более стабильный объем производства. В этом заключается реальная ценность профессионального поиска поставщиков для крупномасштабных дробильных операций.


 Russian
 English
 French
 German
 Spanish
 Arabic
 Portuguese
 Turkish