

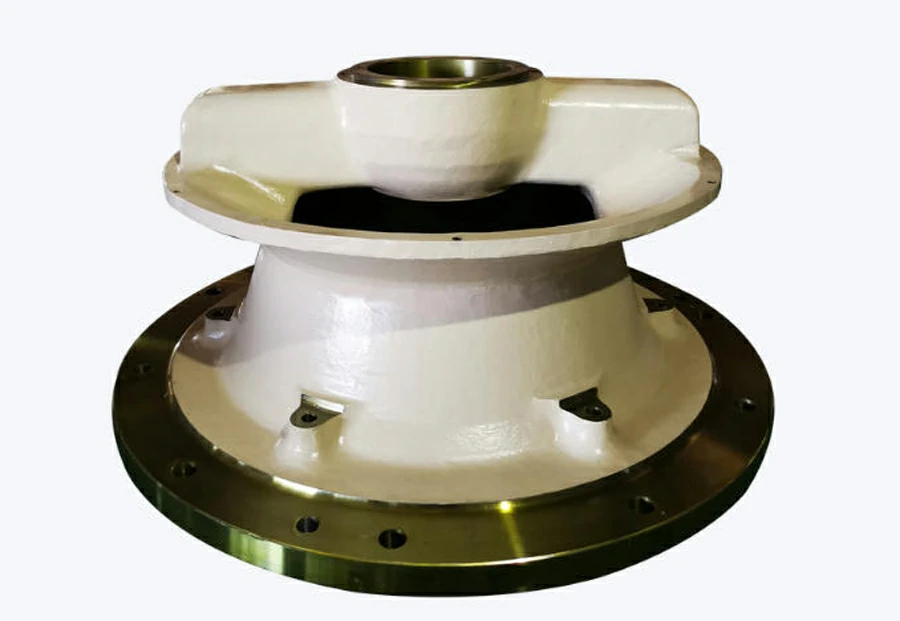
Un grand site de concassage ne souffre pas de l'usure d'un revêtement. Il souffre parce que la chemise s'use avant la fenêtre de maintenance, que la pièce de rechange arrive en retard, que le profil de la chambre est erroné et que l'équipe de production ne dispose d'aucune donnée fiable pour expliquer pourquoi le rendement est passé de 850 tonnes par heure à 620 tonnes par heure. C'est là que l'approvisionnement en pièces détachées pour concasseurs industriels devient une stratégie de production plutôt qu'une simple tâche d'achat.
Les exploitations à grande échelle procèdent généralement à des étapes de concassage primaire, secondaire et tertiaire avec plusieurs machines travaillant ensemble. Un concasseur à mâchoires peut traiter une alimentation de 600 mm au stade primaire. Un concasseur à cône peut fonctionner avec un réglage du côté fermé compris entre 16 mm et 38 mm, selon le type de chambre. Un concasseur à percussion peut traiter du béton recyclé ou du calcaire avec une vitesse de rotor élevée et une charge d'impact répétée. Les cribles, les alimentateurs, les convoyeurs, les aimants et les systèmes de contrôle des poussières dépendent tous de la stabilité des performances du concasseur. La défaillance d'un élément critique peut déséquilibrer l'ensemble de la chaîne de production.
Pour les mines, les carrières, les cimenteries, les producteurs d'agrégats, les usines de recyclage des scories et les sites de traitement des minerais, l'objectif n'est pas seulement d'acheter des pièces détachées. L'objectif est d'obtenir les bonnes pièces, avec une qualité traçable, un délai de livraison prévisible, un ajustement correct et une assistance technique qui contribue à réduire le coût par tonne. Les pièces des concasseurs industriels doivent être sélectionnées en fonction des conditions de travail, du modèle de machine, du matériau d'alimentation, de l'usure et de l'objectif de production. Un prix unitaire peu élevé peut rapidement devenir onéreux lorsque la pièce entraîne des temps d'arrêt imprévus, une mauvaise forme du produit ou l'endommagement d'assemblages coûteux.
Les grandes opérations ont besoin d'un contrôle de l'approvisionnement plutôt que d'achats d'urgence.
Les achats d'urgence sont l'une des habitudes les plus coûteuses dans les opérations de concassage lourd. Lorsqu'un concasseur est en panne, l'équipe chargée des achats accepte souvent ce qui est disponible le plus rapidement. Le prix est plus élevé, les frais de transport augmentent, l'inspection est précipitée et l'examen technique est généralement ignoré. Une commande précipitée d'un manteau, d'un concave, d'une plaque de mâchoire, d'une barre de soufflage, d'une bague, d'une pièce excentrique ou d'un kit d'étanchéité peut résoudre le problème immédiat, mais entraîner une autre panne au cours du cycle de production suivant.
Une meilleure solution d'approvisionnement commence par la classification des pièces en fonction des risques. Les pièces d'usure telles que les plaques de mâchoires, les manchons, les concaves, les revêtements de cuve, les barres de soufflage, les plaques d'impact, les plaques de joues et les revêtements affectent directement le débit et la taille du produit. Les pièces de rechange de précision telles que les bagues en bronze, les arbres principaux, les arbres de renvoi, les pignons, les engrenages, les cylindres hydrauliques, les roulements et les joints protègent la santé mécanique du concasseur. Les consommables standard peuvent être plus faciles à obtenir, mais les pièces mécaniques critiques nécessitent une meilleure qualification des fournisseurs et une documentation plus stricte.

Pour les sites à fort volume produisant de 300 000 à 1 500 000 tonnes par mois, la différence entre le remplacement planifié et l'arrêt d'urgence est significative. Un arrêt de six heures sur une ligne de 700 tonnes par heure peut réduire de plusieurs milliers de tonnes l'objectif quotidien. Le coût ne se limite pas à la pièce. Il comprend la perte de production, la main-d'œuvre, la location de grues, le retard dans le chargement des camions, le gaspillage d'énergie, les pénalités contractuelles et les pressions exercées par la direction.
Construire la liste des pièces à partir de la machine et du cycle de travail
Une bonne recherche de fournisseurs commence par un plan complet de l'équipement. Chaque concasseur doit être répertorié par marque, modèle, référence de série, type de chambre, puissance installée, taille d'alimentation typique, nombre d'heures de fonctionnement par jour, stade de concassage et intervalle d'entretien actuel. Pour les concasseurs à cône, enregistrez le profil du manteau, le profil du concave, la portée de l'excentrique, le réglage du côté fermé, la température de lubrification, la plage de courant du moteur et l'historique des changements de revêtement. Pour les concasseurs à mâchoires, enregistrez le profil des dents, le poids de la matrice de la mâchoire, l'ouverture d'alimentation, le comportement du pincement, l'état de la genouillère et le côté où l'usure devient la plus importante.
Le cycle de travail est aussi important que le modèle de la machine. Un concasseur traitant du calcaire tendre à 80 MPa ne consomme pas autant de pièces qu'un concasseur traitant du granit abrasif à plus de 180 MPa. Les matériaux à forte teneur en silice peuvent réduire considérablement la durée de vie des pièces d'usure. L'argile et l'humidité peuvent provoquer des tassements, un mauvais écoulement de la chambre et une usure inégale. Une alimentation surdimensionnée peut créer des chocs importants. Une alimentation fine sans suffisamment de matériaux grossiers peut réduire l'écrouissage du manganèse et accélérer la perte de la chemise.
L'approvisionnement en pièces de concasseurs industriels doit donc relier chaque numéro de pièce aux conditions réelles du site. Un fournisseur qui établit un devis sans s'enquérir de la taille de l'alimentation, de l'abrasivité, de l'humidité, du rendement visé et de la durée d'usure actuelle ne fait peut-être que vendre des stocks. Un fournisseur technique doit aider à faire correspondre la qualité du matériau, le profil et les exigences d'inspection à la tâche à accomplir.
Utiliser les paramètres d'ingénierie pour contrôler la sélection des pièces
Le choix du matériau doit être basé sur le niveau d'impact, le niveau d'abrasion et la charge de la machine. L'acier au manganèse est couramment utilisé pour les plaques de mâchoires, les manchons, les concaves et les revêtements d'usure lourde. Les qualités courantes sont Mn13Cr2, Mn18Cr2 et Mn22Cr2. Le Mn13Cr2 peut convenir à un impact modéré et à une abrasion plus faible. Le Mn18Cr2 est largement utilisé pour les applications mixtes. Le Mn22Cr2 peut être utile en cas d'impact sévère et de roche abrasive lorsque la chambre est correctement chargée.
Une gaine en manganèse normal peut arriver avec une dureté de surface d'environ HB 200 à HB 240 et durcir en service jusqu'à environ HB 450 à HB 550. Si l'alimentation ne crée pas suffisamment d'impact, la trempe de la gaine peut ne pas être correcte. Si le traitement thermique est médiocre, la gaine peut se fissurer avant d'atteindre sa durée de vie prévue. C'est pourquoi les équipes d'approvisionnement ne doivent pas juger les pièces en manganèse uniquement en fonction de leur prix ou de leur poids. L'analyse chimique, le contrôle du traitement thermique et les relevés de performances sur le terrain sont plus importants.
Pour les concasseurs à percussion, les barres de soufflage peuvent être en acier martensitique, en fer à haute teneur en chrome, en matériau d'insertion céramique ou en options hybrides. Les barres de soufflage à haute teneur en chrome peuvent atteindre une dureté de 58 à 65 HRC et donnent de bons résultats dans le calcaire abrasif ou le recyclage de l'asphalte, mais elles peuvent être sensibles à la ferraille. Les barres de soufflage martensitiques sont plus tolérantes aux chocs mais peuvent s'user plus rapidement dans les matières premières très abrasives. Les plaquettes en céramique peuvent prolonger la durée de vie lorsque le matériau de base, la disposition de la plaquette et le processus de coulée sont contrôlés. Un mauvais choix peut entraîner une rupture précoce, des dommages au rotor et des conditions de maintenance dangereuses.
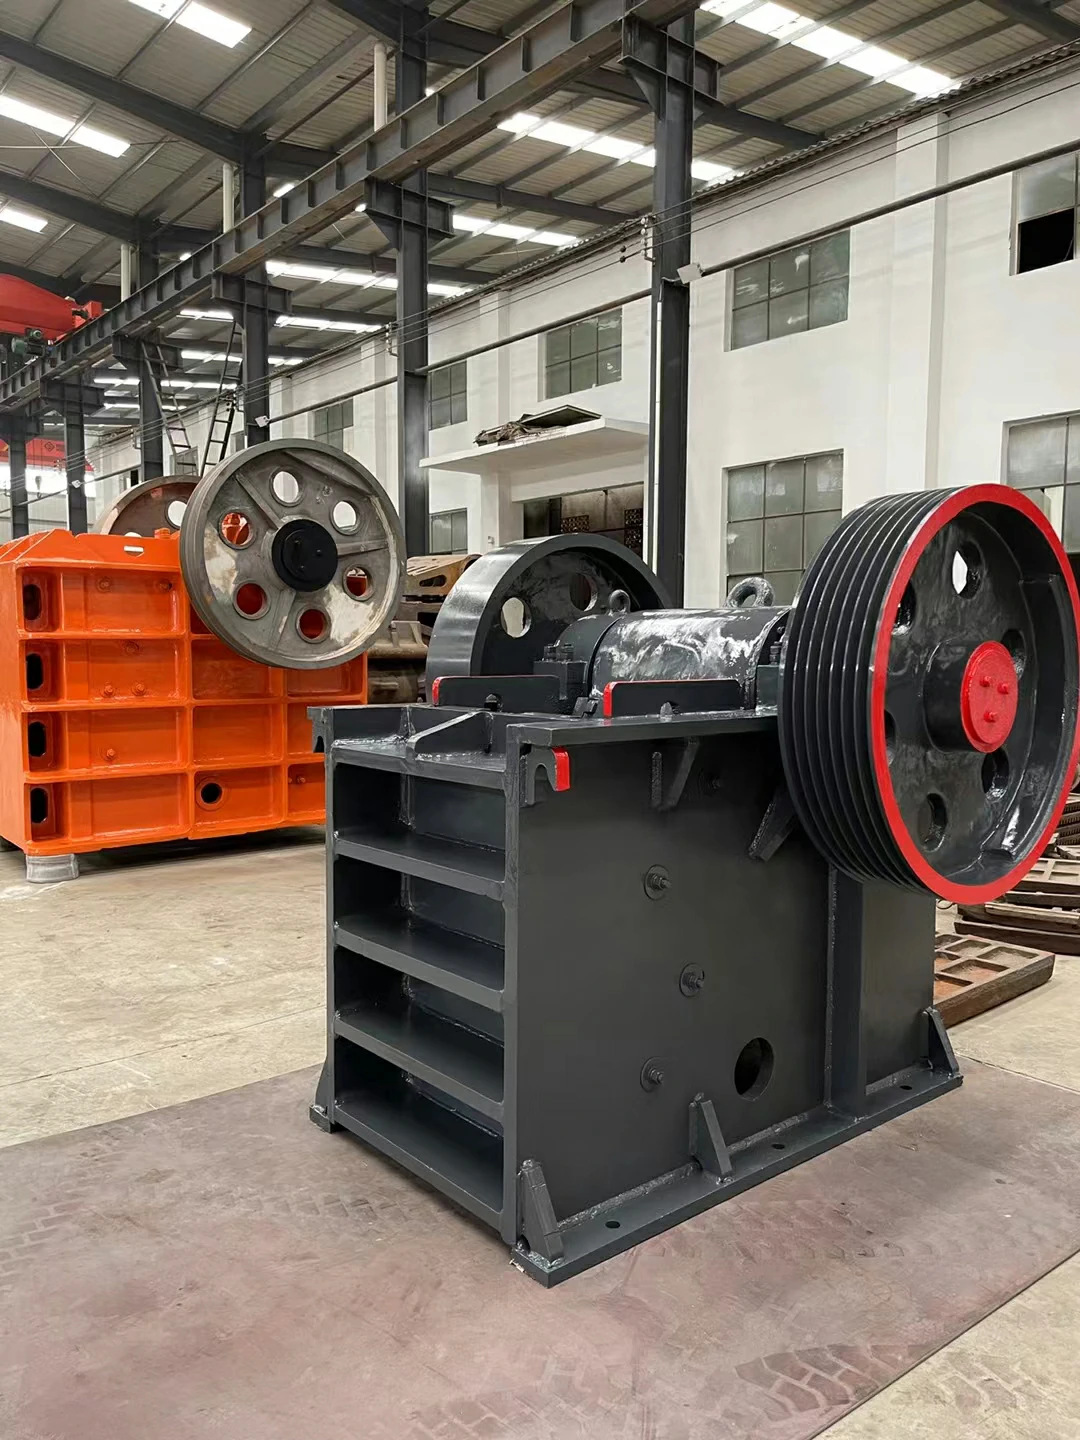
Séparer les pièces d'usure des pièces de rechange de précision
Pièces d'usure et les pièces de rechange de précision requièrent une logique d'approvisionnement différente. Un revêtement doit résister à l'abrasion et maintenir le profil d'écrasement. Une pièce de rechange de précision doit maintenir la géométrie, le jeu, la lubrification et le transfert de charge. Une douille en bronze dont le diamètre intérieur est mal contrôlé peut surchauffer. Une douille excentrique dont la profondeur de la rainure d'huile est incorrecte peut rompre le film d'huile. Un jeu d'engrenages avec un mauvais contact entre les dents peut générer des particules métalliques et endommager le système d'entraînement.
Pour les pièces de précision des broyeurs industriels, les dimensions doivent être vérifiées avec soin. Les caractéristiques critiques usinées peuvent nécessiter un contrôle de tolérance entre 0,02 mm et 0,10 mm en fonction de la conception. L'état de surface, la circularité, la concentricité, la précision de l'alésage, la qualité de la rainure de clavette et la géométrie de la rainure de lubrification doivent être vérifiés avant l'expédition. Ces pièces ne s'usent pas comme les chemises, mais lorsqu'elles tombent en panne, le coût de la réparation est souvent beaucoup plus élevé.
Les grandes entreprises doivent demander des rapports d'inspection pour les dimensions critiques. Les photos ne suffisent pas. Le fournisseur doit fournir des relevés de matériaux, des inspections d'usinage, des contrôles de dureté le cas échéant, et une protection de l'emballage pour les surfaces usinées. Les pièces de précision doivent être emballées contre la rouille, les chocs et l'humidité pendant le transport sur de longues distances.
Qualifier les fournisseurs par le contrôle des processus
L'évaluation d'un fournisseur compétent ne doit pas se limiter à la taille du catalogue. L'équipe chargée de l'approvisionnement doit vérifier si le fournisseur contrôle la création de modèles, le moulage, le traitement thermique, l'usinage, l'inspection, l'emballage et l'analyse après-vente. Pour les pièces moulées, les rapports sur la composition chimique doivent indiquer le numéro de chauffe, le numéro de pièce, la date de production et la qualité du matériau. Pour les pièces moulées en manganèse, le traitement thermique à une température comprise entre 1 050 et 1 100 °C, suivi d'une trempe rapide, est un processus clé. Un mauvais traitement thermique peut laisser une structure interne faible, même si la surface semble acceptable.
Pour les achats à grande échelle, les audits des fournisseurs doivent porter sur la capacité de la fonderie, la taille du four, la capacité du four de traitement thermique, l'équipement d'usinage, l'équipement d'essai, le contrôle du stockage et la réponse aux réclamations. Parmi les essais utiles, on peut citer l'analyse spectrométrique, les essais de dureté, les essais par ultrasons, le contrôle magnétoscopique, les mesures dimensionnelles et la comparaison d'échantillons. Toutes les pièces n'ont pas besoin de tous les tests, mais les pièces critiques ne devraient jamais être acceptées avec un certificat générique.
L'un des principaux indicateurs de la qualité d'un fournisseur est la manière dont il gère un problème. Un fournisseur faible propose une remise et passe à autre chose. Un fournisseur sérieux demande les heures de fonctionnement, le matériau d'alimentation, des photos du motif d'usure, le réglage du côté fermé, la consommation de courant, les dossiers d'installation et le poids de la pièce retirée. Ce type de réponse permet d'identifier si le problème provient d'un matériau, d'un profil, d'une installation, d'un fonctionnement ou d'une application inadaptés.
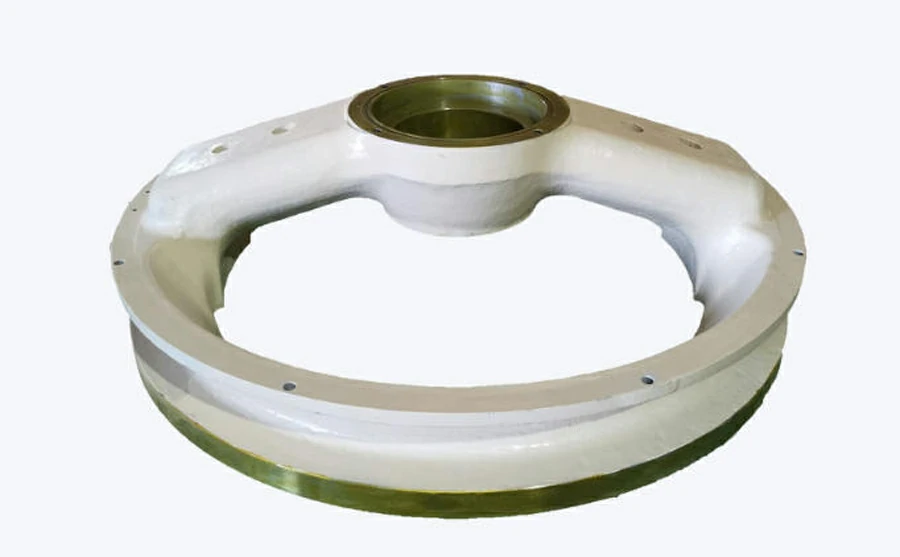
Planifier les stocks en fonction du délai de livraison et du risque de défaillance
Les grandes entreprises ne doivent pas utiliser la même règle d'inventaire pour chaque pièce détachée. Les pièces d'usure à rotation rapide ont besoin d'un stock minimum basé sur le taux de consommation et le délai de livraison du fournisseur. Les pièces mécaniques critiques ont besoin d'un stock stratégique basé sur l'impact de la défaillance. Les pièces à rotation lente dont le délai de fabrication est long peuvent nécessiter un lot de secours même si la consommation annuelle est faible.
Un plan d'inventaire pratique doit tenir compte de la durée de vie moyenne, de la durée de vie dans le pire des cas, du temps de transport, du temps de douane, du temps d'inspection et de la saison de production. Si la durée de vie d'un jeu de gaines coniques est généralement de 45 jours, mais qu'elle peut tomber à 28 jours dans le cas d'une alimentation abrasive, la planification des stocks doit utiliser la valeur de risque la plus faible, et non la valeur la plus avantageuse. Si les produits importés pièces de broyeur nécessite 45 à 75 jours entre la commande et le chantier, le point de réapprovisionnement doit être fixé avant l'installation du dernier jeu.
Les grandes usines doivent également éviter de stocker trop de pièces non vérifiées. Un entrepôt rempli de mauvais revêtements, de profils périmés ou de bagues non testées n'est pas une bonne stratégie en matière de pièces de rechange. Les stocks doivent être liés à des dessins approuvés, à des fournisseurs vérifiés et à des performances sur le terrain. Chaque pièce stockée doit avoir une affectation machine claire, une qualité de matériau, un statut d'inspection et une condition de stockage.
Utiliser le coût par tonne comme principale mesure d'achat
Le prix unitaire est facile à comparer, mais le coût par tonne montre le véritable résultat. Un revêtement qui coûte 12 % de moins mais traite 25 % de tonnes en moins n'est pas moins cher. Une plaque de mâchoire qui s'use de manière inégale et qui doit être remplacée rapidement augmente la main-d'œuvre et les temps d'arrêt. Une barre de soufflage qui se brise sous l'impact peut endommager le rotor et créer un risque pour la sécurité. Une bague qui tombe en panne prématurément peut endommager les arbres, les engrenages, les joints et les systèmes de lubrification.
Les grandes entreprises doivent enregistrer les tonnes traitées par jeu de pièces, les heures de fonctionnement, le type d'alimentation, le réglage du côté fermé, la consommation d'énergie, l'évolution des vibrations, la température de l'huile et la raison de la dépose. Pour les pièces d'usure, enregistrez le poids initial et le poids retiré lorsque cela est possible. Cela permet de calculer le matériau d'usure utilisable et d'identifier si le profil a été entièrement consommé ou retiré prématurément en raison de fissures, d'un mauvais ajustement ou d'une instabilité de la production.
Lorsque les données sur les performances sont collectées de manière cohérente, la passation de marchés devient plus objective. Le meilleur fournisseur n'est pas toujours celui dont la facture est la plus basse. C'est celui qui fournit un rendement stable, une durée de vie prévisible, un ajustement sûr, une assistance technique et un coût d'exploitation total inférieur.
Utiliser la personnalisation avec précaution pour les applications difficiles
Les pièces de concasseur industriel personnalisées peuvent résoudre des problèmes réels lorsque les pièces standard ne sont pas adaptées au site. Un profil de mâchoire modifié peut améliorer le mordant sur une alimentation en dalles. Un profil de revêtement de cône révisé peut augmenter l'utilisation de la chambre et réduire la charge de recirculation. Un matériau différent pour la barre de soufflage peut améliorer la durée de vie dans les travaux de recyclage d'abrasifs. Une nouvelle épaisseur de revêtement peut prolonger l'intervalle de changement sans créer de problèmes de poids ou d'installation dangereux.
La personnalisation doit être basée sur des données et non sur des suppositions. Le fournisseur doit examiner les dessins, les échantillons, les scans 3D, les photos d'usure, l'analyse de l'alimentation et les registres d'exploitation. Les modifications doivent être documentées par une révision du dessin et testées par un essai contrôlé. Si la pièce personnalisée améliore les tonnes traitées, la forme du produit, le temps d'installation ou la sécurité, elle peut devenir la nouvelle norme pour le site.
Pour les grandes exploitations possédant plusieurs concasseurs, la personnalisation doit également prendre en compte la simplification des stocks. Un trop grand nombre de pièces uniques peut rendre l'entrepôt difficile à gérer. Une bonne stratégie d'approvisionnement permet d'équilibrer l'amélioration des performances et le contrôle des stocks.
Créer un tableau de bord des fournisseurs pour un contrôle à long terme
Un tableau de bord des fournisseurs permet aux équipes chargées des achats, de la maintenance et de la production d'avoir une vision commune des performances. Parmi les indicateurs utiles figurent le respect des délais de livraison, la précision des dimensions, l'exhaustivité de la documentation, le retour d'information sur l'installation, la durée de vie, la réponse aux réclamations, l'état de l'emballage, la stabilité des lots répétés et la qualité de l'assistance technique. Chaque fournisseur doit être évalué en fonction de la même norme.
Le tableau de bord doit inclure les commentaires des mécaniciens et des opérateurs sur le terrain. Les équipes de maintenance remarquent souvent les problèmes avant les fournisseurs. Elles savent quelles pièces doivent être rectifiées avant d'être installées, quels revêtements sont mal positionnés, quelles bagues arrivent avec des bavures, quels emballages sont endommagés et quels fournisseurs réagissent rapidement lorsqu'un problème survient. Leurs commentaires devraient influencer l'approbation du fournisseur.
Pour les opérations à grande échelle, ce système réduit les jugements personnels et les achats en fonction du prix. Il aide également les fournisseurs à s'améliorer parce qu'ils reçoivent un retour d'information clair. Les fournisseurs solides accueillent généralement favorablement les tableaux de bord, car les performances constantes deviennent visibles.
Mettre en place un système d'approvisionnement qui protège la production
L'approvisionnement en pièces des concasseurs industriels n'est pas une activité à commande unique. Il s'agit d'un système qui relie les données d'ingénierie, le contrôle des fournisseurs, la planification des stocks, l'inspection, le retour d'information sur le terrain et l'analyse des coûts. Les sites qui gèrent bien ce système connaissent généralement moins d'arrêts d'urgence, des changements de revêtement plus prévisibles, une meilleure cohérence du produit et un coût par tonne plus faible.
La solution d'approvisionnement la plus solide pour les grandes entreprises combine une fabrication fiable, une communication technique, une qualité traçable, une planification pratique des stocks et une évaluation des fournisseurs basée sur des données. Elle ne recherche pas aveuglément le prix le plus bas. Elle se demande si la pièce s'adapte correctement, si elle s'use de manière prévisible, si elle protège la machine, si elle arrive à temps et si elle contribue à l'objectif de production.
Dans les mines, les carrières, les cimenteries et les sites de traitement lourd, les pièces de concassage font partie de la chaîne de production. Lorsque les pièces de concasseurs industriels sont achetées dans le respect de la discipline technique, les avantages se répercutent sur l'ensemble de l'opération. Les concasseurs fonctionnent plus longtemps entre les arrêts planifiés. Les équipes de maintenance travaillent avec moins de surprises. Les équipes d'approvisionnement réduisent les commandes d'urgence. Les responsables de la production obtiennent un rendement plus stable. Telle est la valeur réelle de l'approvisionnement professionnel pour les opérations de concassage à grande échelle.


 French
 English
 German
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish