

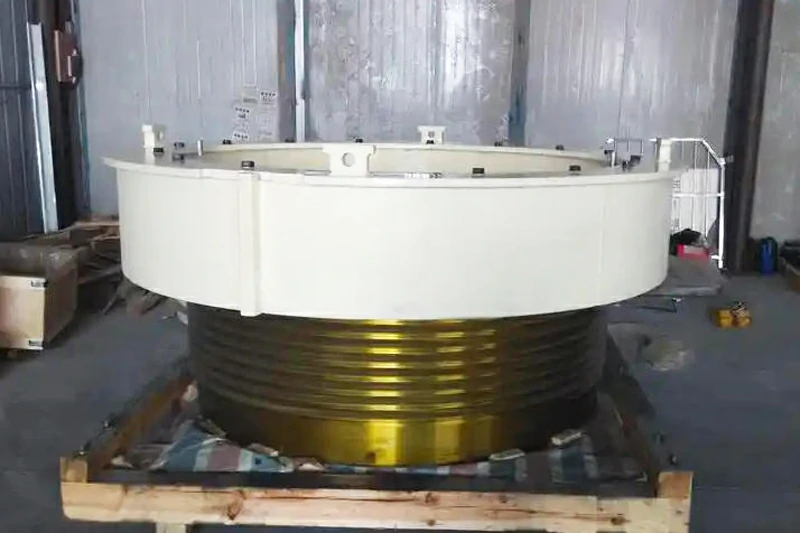
Konik Kırıcı Çanak Tertibatı METSO
Kırıcı yedek parçalarında bir satın alma hatası nadiren önce faturada görülür. Bir çene kalıbı düz oturmadığında, bir koni mantosu ilk vardiyadan sonra yerleştiğinde, bir üfleme çubuğu yüksek rotor hızında dengesini kaybettiğinde veya bir burç, yağ oluğu ve delik kaplaması küçük ayrıntılar olarak ele alındığı için sıcak çalıştığında ortaya çıkar. Kırıcı Yedek Parçalarını Toptan Satın Almak satın alma maliyetini düşürebilir, ancak bu sadece alıcı teknik özellikleri, denetimi, envanter planlamasını ve tedarikçinin hesap verebilirliğini kontrol ettiğinde mümkündür. Mühendislik kontrolü olmadan düşük bir birim fiyat, kırma devresindeki en pahalı karar haline gelebilir.
Madenler, taş ocakları, çimento fabrikaları, agrega sahaları ve mobil kırma yüklenicileri için toptan satın alma sadece toplu sipariş değildir. Bu bir bakım stratejisidir. Bir birincil çeneli kırıcı, sabit çeneleri, döner çeneleri, yanak plakalarını, kamaları, mafsal yuvalarını ve cıvataları farklı oranlarda tüketebilir. İkincil bir konik kırıcı mantolara, konkavlara, torç halkalarına, toz contalarına, eksantrik burçlara, soket gömleklerine, karşı mil burçlarına ve hidrolik bileşenlere ihtiyaç duyabilir. Bir darbeli kırıcı üfleme çubuklarına, darbe plakalarına, apron astarlarına, rotor koruma plakalarına, yan astarlara ve aşınma bloklarına ihtiyaç duyabilir. Her bir parça yalnızca arızalandığında satın alınırsa, navlun maliyeti, arıza süresi ve acil durum işçiliği artmaya devam edecektir. Parçalar yanlış metalürji veya kötü uyum ile toptan satın alınırsa, depo kullanılamaz metalle dolar.
Fiyat Pazarlığı Yapmadan Önce Parça Kritikliği ile Başlayın
İlk adım, kırıcı yedek parçalarını riske göre ayırmaktır. Bir çene plakasının aşınması tahmin edilebilir. Ana şaft arızası ise değildir. Bir yanak plakası genellikle planlı bir duruş sırasında değiştirilebilir. Konik kırıcıdaki arızalı bir eksantrik burç tüm tesisi durdurabilir ve kafaya, dişli setine ve yağlama sistemine zarar verebilir. Toptan tedarik, tüm parçalara eşit muamele etmemelidir. Aşınma parçaları, mekanik tahrik parçaları, hidrolik parçalar, sızdırmazlık parçaları ve bağlantı elemanları farklı satın alma kurallarına ihtiyaç duyar.
Yüksek tüketimli ürünler, talep düzenli ve ölçülebilir olduğu için Kırıcı Yedek Parça Toptan Satışı için iyi adaylardır. Bunlar arasında çene plakaları, mantolar, konkavlar, üfleme çubukları, yan astarlar, VSI pabuçları, örsler, elek aşınma astarları ve şut astarları bulunur. Kritik hassas parçalar daha sıkı denetim gerektirir ve tedarikçi tutarlılığını kanıtlayana kadar daha küçük parti boyutlarını haklı çıkarabilir. Bunlar arasında eksantrik burçlar, karşı mil burçları, kovanlar, pinyonlar, yataklar, hidrolik silindirler ve yağlama pompası bileşenleri bulunur. Parça yüksek mekanik risk taşıdığında, en düşük fiyat asla ana karar faktörü olmamalıdır.

çeneli kırıcı pitman
Makine ve Kayadan Şartname Oluşturun
Doğru bir satın alma siparişi, makine modeli ve parça adından daha fazlasını belirtmelidir. Kırıcı modeli, varsa seri referansı, besleme boyutu, kapalı taraf ayarı, günlük çalışma saati, kaya türü, basınç dayanımı, aşındırıcılık, nem, serseri metal riski ve mevcut aşınma modelini içermelidir. 180 MPa basınç dayanımına sahip patlatılmış granit işleyen 1100 mm x 800 mm çeneli kırıcı, beton ve inşaat demiri üzerinde çalışan bir geri dönüşüm çenesi ile aynı çene profiline ihtiyaç duymaz. İkincil görevde 28 mm kapalı kenar ayarında çalışan bir konik kırıcı, 10 mm civarında çalışan bir üçüncül koniden farklı astar taleplerine sahiptir.
Manganez aşınma parçaları için yaygın kaliteler arasında Mn13Cr2, Mn18Cr2 ve Mn22Cr2 bulunur. Yeni manganez dökümler, iş sertleşmesinden önce genellikle 180 HB ila 220 HB civarında sertlik gösterir. Doğru darbe ve sıkıştırma altında, çalışma yüzeyi yaklaşık 450 HB ila 550 HB'ye ulaşabilir. Darbeli kırıcı üfleme çubukları için, 58 HRC ila 62 HRC civarında yüksek kromlu demir temiz kireç taşında iyi çalışabilirken, 45 HRC ila 50 HRC civarında martensitik çelik, darbe ve hafif kirlenmenin beklendiği yerlerde daha güvenlidir. Seramik uçlar aşındırıcı beslemede ömrü uzatabilir, ancak sabit rotor hızı, kontrollü besleme boyutu ve güçlü serseri metal koruması gerektirir.
Aşınma Modunu Anlamadan Sertlik Satın Almayın
Birçok alıcı daha sert malzeme ister çünkü daha sertin her zaman daha uzun ömür anlamına geldiğini varsayarlar. Saha deneyimi bunun aksini söylüyor. Aşınma, darbe, sıkıştırma, oyma ve ısı parçalara farklı şekillerde saldırır. Çok sert bir darbe çubuğu, darbe odasına kırılamaz çelik girdiğinde çatlayabilir. Yüksek manganezli bir çene plakası, besleme uygun iş sertleşmesi yaratamayacak kadar yumuşaksa hızla aşınabilir. Kalın profilli bir koni astarı, tasarım kırma aşamasına uygun değilse hazne hacmini azaltabilir ve kötü ürün şekline neden olabilir.

çene aşınma plakaları
Daha iyi bir toptan satış programı, aşınma modu ve çalışma yükünü karşılaştırır. Düşük silisli temiz kireç taşı için yüksek kromlu bir üfleme çubuğu güçlü bir seçenek olabilir. Yüksek aşınmaya sahip bazalt, nehir çakılı, bakır cevheri veya demir cevheri için astar profili ve iş sertleştirme davranışı daha önemli hale gelir. Islak yapışkan besleme için, ince taneler hazneyi doldurabilir ve verimli kırılma yerine sürtünme aşınması yaratabilir. Her uygulama için bir alaşım öneren bir tedarikçi sorunu çözmüyor demektir. Sadece envanter satmaktadır.
Fit Doğruluğu Toptan Tasarrufların Korunduğu Yerdir
Parçalar kapatma sırasında kesme, taşlama, şimleme veya yeniden işleme gerektirdiğinde toptan tasarruflar hızla kaybolur. Düz oturmayan bir çene kalıbı kamaları gevşetebilir ve yuvaya zarar verebilir. Konik teması zayıf olan bir koni mantosu, kafada nokta yükü oluşturabilir. Yanlış oturmuş bir içbükey segment kayabilir ve üst kovana zarar verebilir. Yanlış delikli bir burç mili aşırı ısıtabilir ve yağı bronz parçacıklarıyla kirletebilir.
İşlenmiş bileşenler için toleransların parça işlevine bağlı olarak 0,03 mm ila 0,08 mm arasında kalması gerekebilir. Yüzey pürüzlülüğü, eşmerkezlilik, yağ oluğu geometrisi, pah kalitesi, sertlik derinliği ve delik yuvarlaklığı aletlerle kontrol edilmelidir. Aşınma dökümleri için gereksinimler farklıdır ancak yine de katıdır. Cıvata delikleri aynı hizada olmalı, kaldırma noktaları güvenli olmalı, oturma yüzeyleri temiz olmalı ve astar profili amaçlanan kıstırma açısını veya kırma odası eğrisini korumalıdır. Kırıcı Yedek Parçaları Toptan Satın Alma, yalnızca parçalar sahaya ulaşmadan önce her parti doğrulandığında işe yarar.
Gizli Maliyetleri Azaltmak için Tedarikçi Denetimlerini Kullanın
Bir tedarikçi denetiminin karmaşık olması gerekmez, ancak pratik olmalıdır. Tedarikçinin kimyasal bileşimi, ısıl işlemi, döküm hatalarını, işlemeyi, izlenebilirliği ve paketlemeyi nasıl kontrol ettiğini sorun. Manganez dökümler için ısı numaralarını, pota analizlerini, su verme kayıtlarını ve sertlik okumalarını gözden geçirin. Yüksek kromlu parçalar için karbür yapısını, sertlik aralığını ve çatlak incelemesini kontrol edin. Burçlar ve manşonlar için malzeme sınıfını, delik incelemesini, yüzey kalitesini ve yağlama kanalı boyutlarını kontrol edin.
İyi tedarikçiler denetim raporları, kritik boyutların fotoğrafları, malzeme sertifikaları ve paketleme kayıtları sağlayabilir. Güçlü tedarikçiler teklif vermeden önce uygulamaya yönelik sorular da sorar. Besleme malzemesini, çıktı hedefini, kurulu gücü, hazne tipini, çalışma saatlerini ve önceki arıza geçmişini bilmek isterler. Zayıf tedarikçiler hızlı teklif verir ancak bir parçanın neden başarısız olduğunu açıklayamaz. Alıcı sadece düşük fiyatı değil, mühendislik yanıtını da ödüllendirmelidir.
Maliyeti Faaliyet Sonucuna Göre Hesaplayın
Daha ucuz bir parça her zaman daha ucuz bir işletim seçeneği değildir. A çene plakası Yüzde 20 daha ucuza mal olan ancak yüzde 35 daha az saat dayanan bir konik astar, değiştirme sıklığını artırır ve çalışanları daha fazla kapanma riskine maruz bırakır. Satın alma fiyatından tasarruf sağlayan ancak pul pul agrega, yüksek devridaim yükü ve artan güç çekişi yaratan bir koni astarı tesis kârını azaltabilir. Erken kırılan bir üfleme çubuğu rotor yuvalarına, apron astarlarına ve yataklara zarar verebilir.
Faydalı bir karşılaştırma, satın alma fiyatı, navlun, gümrük, depolama, denetim süresi, kurulum işçiliği, beklenen aşınma ömrü, güç çekimi, ürün kalitesi, güvenlik riski ve üretim kaybını içermelidir. Saatte 400 ton üreten bir tesis, sekiz saatlik plansız bir duruş sırasında 3200 ton kaybeder. Daha büyük bir madende, arızalı bir kritik parça tüm toptan siparişten daha pahalıya mal olabilir. En iyi tedarik ekipleri, her aşınma döngüsünden sonra çalışma saati başına maliyeti ve ton başına maliyeti karşılaştırır.
Gerçek Tüketim Verileri ile Minimum Sipariş Miktarını Ayarlama
Minimum sipariş miktarı birim fiyatı düşürebilir, ancak aşırı alım nakit baskısı ve ölü stok yaratır. Toptan sipariş vermeden önce, mümkünse önceki en az üç değişim döngüsünü inceleyin. Kurulum tarihini, sökme tarihini, çalışma saatlerini, işlenen tonları, besleme kaynağını, kırıcı ayarını ve sökme nedenini kaydedin. Birincil çenede her bir sabit çene için iki döner çene kullanılıyorsa sipariş oranı bu gerçeği yansıtmalıdır. Bir konik kırıcı her astar değişiminde torç halkaları ve destek malzemesi tüketiyorsa, bu küçük parçalar dahil edilmelidir.
Pratik bir stoklama planı, birincil kırıcı için bir komple aşınma seti, ikincil kırıcı için bir astar seti, hızlı hareket eden sabitleme donanımı, destek bileşeni, contalar, filtreler, kamalar, torç halkaları ve seçilen kritik burçları içermelidir. Uzak madenler ve ihracat operasyonları daha büyük bir tampona ihtiyaç duyabilir çünkü navlun gecikmeleri, gümrük işlemleri ve liman tıkanıklığı üretimi kesintiye uğratabilir. Mobil müteahhitler yedekleri iş konumuna, beklenen kaya sertliğine ve makinenin seyahat programına göre planlamalıdır.
Uygulama Farklılıklarını Göz Ardı Etmeden Parçaları Standartlaştırın
Bir şirket kırıcı modellerini ve parça numaralarını standartlaştırdığında toptan satın alma daha kolay hale gelir. Standardizasyon, depodaki karmaşıklığı azaltır, satın alma gücünü artırır ve bakım eğitimini kolaylaştırır. Ancak standardizasyon, her uygulamada tek bir astar profilini zorlamamalıdır. Birbirinin aynısı iki konik kırıcı kullanan bir taş ocağında, makinelerden biri ikincil, diğeri üçüncül görevde çalışıyorsa yine de farklı astar haznelerine ihtiyaç duyulabilir.
İyi bir parça listesi aşağıdakileri tam olarak içermelidir parça numarasımakine modeli, çizim revizyonu, malzeme sınıfı, döküm ağırlığı, işleme gereksinimi, güvenlik stok seviyesi ve onaylı tedarikçi. Eski parça numaraları dikkatle kontrol edilmelidir çünkü birçok kırıcı hizmet ömrü boyunca yeniden inşa edilmiş, yükseltilmiş veya modifiye edilmiştir. Yirmi yıllık bir makine, hazne, kafa, çerçeve veya hidrolik ayar sistemi değiştirilmişse katalog çizimine uymayabilir.
Aşamalı Toptan Satış Siparişleri ile Nakit Akışını Koruyun
Satın alma Kırıcı Yedek Parçaları Toptan satış her zaman depoyu bir kerede bir yıllık envanterle doldurmak anlamına gelmez. Aşamalı siparişler nakit akışını korurken daha iyi fiyatlandırma sağlayabilir. Bir alıcı altı aylık bir fiyat anlaşması yapabilir, ilk sevkiyatı hemen stok için yapabilir ve tüketime bağlı olarak daha sonraki sürümleri planlayabilir. Bu, envanteri kontrol altında tutarken acil navlunlardan kaçınmaya yardımcı olur.
Ödeme koşulları, garanti koşulları, paketleme standartları ve talep prosedürleri sevkiyattan önce kararlaştırılmalıdır. Ağır dökümler için ahşap destek, çelik çember, işlenmiş yüzeylerde pas koruması ve net tanımlama gerekir. 1300 kg'lık bir manto veya 900 kg'lık bir çene plakası, kırıcıya ulaşmadan önce kötü kullanım nedeniyle hasar görebilir. Paketleme kalitesi, özellikle deniz taşımacılığı ve uzun iç taşımacılık için gerçek maliyetin bir parçasıdır.
İlk Partiyi Sonraki Partilere Göre Daha Sıkı Denetleyin
İlk toptan satış partisi bir yeterlilik çalışması olarak ele alınmalıdır. Her parçayı hemen tüm makinelere takmayın. Bir kırıcı seçin, bir aşınma seti veya bir bileşen grubu takın ve sonucu izleyin. Kurulum sırasında uyumu, ilk vardiyadan sonra oturmayı, cıvata sıkılığını, yağ sıcaklığını, amperajı, titreşimi, ürün derecelendirmesini ve aşınma modelini kontrol edin. Koni gömlekleri için, yeni gömlekler yerleşebileceğinden ilk çalıştırmadan sonra kapalı taraf ayarını doğrulayın. Çene plakaları için, ilk vardiyadan sonra kamaları ve yanak plakası temasını inceleyin.
Belirli aralıklarla aynı açıdan fotoğraflar çekin. 100 saat, 300 saat ve 600 saatte iyi bir kayıt, parçanın eşit şekilde aşınıp aşınmadığını ortaya çıkarabilir. Tutarlı noktalarda astar kalınlığını ölçün. Sadece takvim günlerini değil, işlenen tonları da karşılaştırın. Yağmur, kil, düşük besleme hızı ve farklı patlatılmış malzeme sonucu bozabilir. İlk parti uygunluğunu ve ömrünü kanıtladığında, tekrarlanan siparişler çok daha güvenli hale gelir.
Kesinti Riski Yaratmadan Navlun Maliyetini Azaltın
Kırıcı yedek parçalarında navlun genellikle gizli bir maliyettir. Hava taşımacılığı üretimi kurtarabilir ancak tasarrufları yok edebilir. Deniz taşımacılığı daha ucuzdur ancak planlama gerektirir. Toptan siparişlerde, ağır dökümleri montaj için gerekli olan küçük parçalarla gruplayın. Cıvataları, kamaları, destek bileşeni veya contaları olmayan bir astar seti, bakım ekibinin işi tamamlayamamasına neden olabilir.
Ambalaj yoğunluğu önemlidir, ancak güvenlik daha önemlidir. Dökümler, işlenmiş yüzeylere, kaldırma kulaklarına veya oturma yüzeylerine zarar verecek şekilde istiflenmemelidir. Etiketler nakliye sonrasında da görünür kalmalıdır. İhracat alıcıları için, belgeler paketleme listeleriyle tam olarak eşleşmelidir. Yanlış açıklamalar, yanlış ağırlıklar veya eksik parça numaraları gümrük işlemlerini geciktirebilir ve önlenebilir arıza sürelerine neden olabilir.
Tedarikçileri Sorumlu Tutmak için Verileri Kullanın
Her kapatmadan sonra ne olduğunu kaydedin. Parça yeniden işleme olmadan oturdu mu? Beklenen çalışma saatlerine ulaştı mı? Ürün şeklini etkiledi mi? Güç çekimini artırdı mı? Doğru belgelerle geldi mi? Tedarikçi sorulara hızlı yanıt verdi mi? Bu bilgiler, satın almayı bir fiyat kovalamacasından ziyade bir performans sistemine dönüştürür.
Performans güçlü olduğunda, gelecekteki partileri iyileştirebilmeleri için saha verilerini tedarikçiyle paylaşın. Performans zayıf olduğunda, fotoğraflar, çalışma verileri, sertlik okumaları ve aşınma ölçümleri sağlayın. Ciddi bir tedarikçi araştıracak ve teknik bir açıklamayla yanıt verecektir. Kötü bir tedarikçi kanıt olmadan operasyonu suçlayacaktır. Uzun vadeli tasarruflar tedarikçi geliştirmeden gelir, sürekli en düşük teklife geçmekten değil.
Nihai Satın Alma Tavsiyesi
Kırıcı Yedek Parçaları Toptan Satış, mühendislik disiplini ile yönetildiğinde maliyeti düşürebilir, teslim süresini kısaltabilir ve bakım planlamasını iyileştirebilir. En iyi sonuçlar net spesifikasyonlar, doğru metalürji, uygunluk doğrulaması, tedarikçi denetimleri, aşamalı envanter ve saha performansı takibinden elde edilir. En ucuz sipariş nadiren en iyi sipariştir. En iyi sipariş, kırıcının güvenli bir şekilde çalışmasını sağlayan, ürün kalitesini koruyan ve birden fazla bakım döngüsü boyunca ton başına maliyeti azaltan sipariştir.
Yüksek tüketim için aşınma parçaları, Tedarikçinin döküm kontrolü, işleme hassasiyeti ve uygulama bilgisi kanıtlandığında toptan satın alma güçlü bir strateji olabilir. Hassas veya güvenlik açısından kritik bileşenler için kalifikasyon daha yavaş ve denetim daha sıkı olmalıdır. Her yedek parçayı kırma sisteminin bir halkası olarak ele alın. Satın alma kararları gerçek çalışma verilerine dayandığında, madenler ve taş ocakları çalışma süresiyle kumar oynamadan maliyetleri düşürebilir.


 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese