

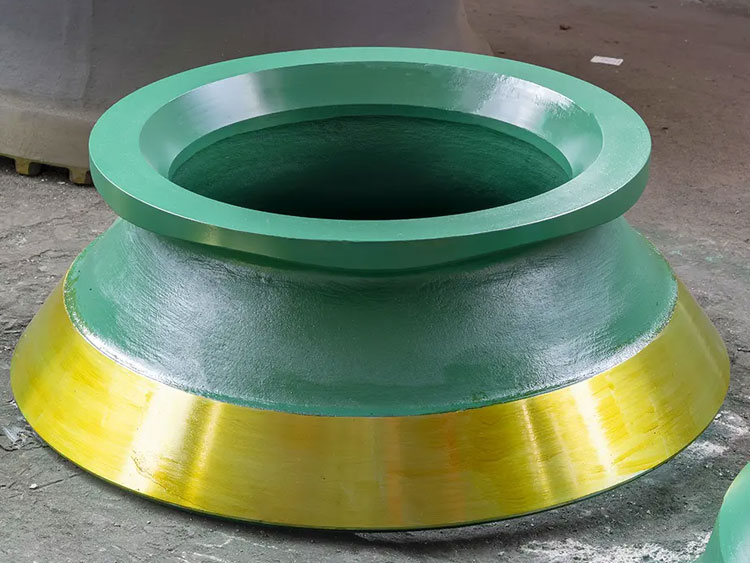
Когда лайнер стоимостью 14 000 долларов США выходит из строя через 600 часов, проблема не только в материале
Я получил образец отказа из карьера в провинции Фуцзянь - мантия Sandvik CH870, которая наработала 612 часов на гранитной загрузке с F80 180 мм и UCS в среднем 165 МПа. Футеровка не была изношена в обычном смысле этого слова. Он треснул в поперечном направлении через среднюю часть, и три сегмента откололись, каждый примерно 200 мм в поперечнике. В спецификации сплава значилось Mn18Cr2, и сертификат прокатного стана подтверждал это. Марганец - 17,6%. Хром - 1,9%. Химия не была проблемой.
При осмотре стыка чаши - контакта между наружной поверхностью вкладыша и посадочным местом регулировочного кольца - я обнаружил, что площадь опоры составляет менее 55%. Большие пустоты между вкладышем и кольцом, некоторые из которых достигали 30 мм в поперечнике и 8 мм в глубину, были хорошо видны после зачистки остатков основы. При ударной нагрузке на гранит 165 МПа эти пустоты превратились в точки изгиба. При каждом цикле дробления лайнер микроскопически изгибался. Усталостное растрескивание началось на границах пустот в течение первых 200 часов, распространилось по всей отливке, а откол произошел через 612 часов, когда накопленная длина трещины достигла критического размера. Шахта инвестировала в правильный сплав. Они не вложили средства в правильный процесс производства - и никакие химические меры не изменили бы результат.
Это главный аргумент в пользу того, как следует оценивать изнашиваемые детали конусной дробилки: не по цене за килограмм и даже не по одному только сорту сплава, а по интегрированной стоимости тонны материала, переработанного до того, как деталь потребует замены. Каждая переменная, сокращающая срок службы кампании, - неоптимальный выбор сплава, неадекватная термообработка, неточная геометрия сопрягаемых поверхностей или износ опорных компонентов - повышает эффективную стоимость тонны. Оптимизация всех четырех факторов одновременно - это то, что отличает предприятия, которые проводят 900-часовые кампании лайнеров, от тех, которые пытаются достичь 500.
Часть первая: Эволюция марганцевой стали - почему Mn18 больше не является ответом по умолчанию
Парадокс твердости в высокоударных приложениях
Износостойкость марганцевой стали Hadfield обусловлена фазовым превращением, вызванным ударной нагрузкой: изначально мягкая аустенитная матрица (180-220 HBW при литье) постепенно превращается в мартенсит, вызванный деформацией, на поверхности износа, достигая в итоге 420-550 HBW в процессе эксплуатации. Этот процесс - упрочнение - является основным механизмом, который делает износостойкие детали конусных дробилок из марганцевой стали пригодными для использования в твердых породах. Парадокс заключается в том, что для активации этого механизма требуется минимальная устойчивая энергия удара. Если удар недостаточен по отношению к пределу текучести материала, превращение не происходит с достаточной скоростью, и аустенитная матрица просто стирается абразивом до образования защитного твердого слоя.
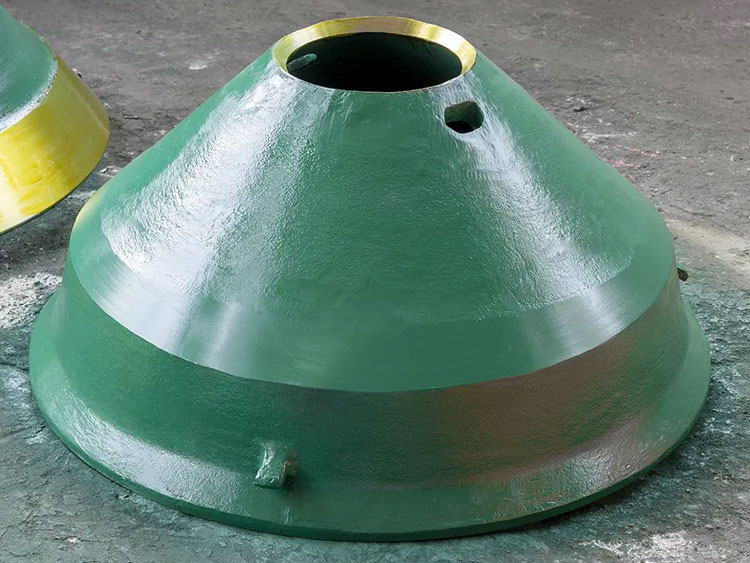
В противоположном случае, если руда очень твердая и энергия удара очень высока, марганец с недостаточным содержанием хрома может разрушить нетрансформированную аустенитную сердцевину до того, как упрочнение проникнет на достаточную глубину. Оба вида разрушения - износ до закалки и разрушение через недостаточно закаленный материал - обычно ошибочно диагностируются как "дефекты материала", в то время как на самом деле они являются ошибками выбора.
| Класс | Mn % | Cr % | Предел текучести (МПа) | Ударная вязкость (Дж/см²) | Пиковая твердость при закалке | Рекомендуемое применение |
|---|---|---|---|---|---|---|
| Mn13Cr2 | 12-14% | 1,5-2,0% | 380-420 МПа | 180-220 Дж/см² | 350-390 HBW | Известняк, речной гравий, мягкая руда <40 МПа UCS |
| Mn18Cr2 | 17-19% | 1,5-2,5% | 420-460 МПа | 200-250 Дж/см² | 420-460 HBW | Железная руда, медный порфир, средний гранит 40-120 МПа UCS |
| Mn22Cr2 | 21-23% | 2.0-3.0% | 450-500 МПа | 220-280 Дж/см² | 450-510 HBW | Твердый гранит, базальт, таконит >120 МПа UCS |
Особая роль хрома в сплавах для футеровки конусной дробилки
Добавка хрома при 1,5-2,5% в высокомарганцевые детали конусных дробилок выполняет две различные металлургические функции, которые невозможно повторить простым увеличением содержания марганца. Во-первых, хром уменьшает размер аустенитного зерна во время затвердевания, действуя как зернограничный пиннинг-элемент, создавая более мелкую микроструктуру со средним диаметром зерна 80-120 мкм по сравнению с 200-350 мкм в обычном Mn18. Такая мелкозернистая структура сокращает средний свободный путь дислокаций, что ускоряет реакцию упрочнения в критические первые 100-200 часов эксплуатации - время, в течение которого лайнер наиболее уязвим для абразивного удаления до образования упрочненного поверхностного слоя.
Во-вторых, хром в таких концентрациях образует мелкие карбидные осадки Cr₇C₃ на границах зерен во время затвердевания. Эти осадки повышают износостойкость абразива на 12-18% по сравнению с эквивалентным сортом Mn18 без хрома, что измеряется испытанием методом "штифт на диск" в соответствии с процедурой A ASTM G65 против стандартного кварцевого абразива. В твердых породах, где содержание кремнезема в руде превышает 40%, что характерно для гранита, кварцита и некоторых литологий железной руды, этот эффект карбидного усиления является тем запасом, который позволяет футеровке продержаться достаточно долго для полного упрочнения, а не преждевременного износа.
Для применения в очень твердых, абразивных рудах, таких как базальт с твердостью по Моосу выше 7 или кварцит с содержанием кремнезема выше 80%, марка Mn22Cr2 расширяет эту логику. Повышенное содержание марганца поднимает плато упрочнения до 480-510 HBW и увеличивает вязкость, чтобы противостоять катастрофическому разрушению при пиковых ударных нагрузках, превышающих контактное напряжение 200 МПа. Компромиссом является повышенная восприимчивость к охрупчиванию, если осаждение карбидов на границах зерен не полностью подавлено соответствующей термообработкой, что подводит нас ко второй критической переменной в производительности футеровки конусной дробилки.
Часть вторая: Термообработка для упрочнения воды - этап, который нельзя пропускать
Литая высокомарганцевая сталь содержит карбидные осадки по границам аустенитных зерен, образующиеся при медленном охлаждении в диапазоне 450-900°C. Эти карбиды являются хрупкими фазами - их присутствие превращает материал, который должен быть прочным, упрочняющимся при обработке, в материал, который будет распространять трещины по границам зерен при циклическом ударном нагружении, вызывая поперечные трещины и отколы блоков, которые часто связывают с перегрузкой или неправильным выбором сплава.
Закалка в воде - нагрев отливки до 1 050-1 100°C для растворения всех карбидов обратно в аустенитную матрицу, а затем быстрая закалка в воде для предотвращения повторного осаждения при охлаждении - это термическая обработка, которая позволяет получить чистую аустенитную микроструктуру, необходимую для надежной эксплуатации. В процессе должна быть достигнута температура воды, при которой самая тяжелая часть отливки охлаждается до 700°C менее чем за 3 минуты. Для большой мантии с толщиной стенки 120-150 мм это требует закалочного бака с достаточным объемом и циркуляцией воды, чтобы предотвратить локальное паровое одеяло на поверхности отливки.
Исследование микроструктуры после закалки - в частности, отсутствие карбидных пленок по границам зерен при 200-кратной оптической микроскопии согласно ASTM E112 - это этап проверки, который позволяет отличить правильно обработанную износостойкую деталь конусной дробилки от той, которая треснет в условиях эксплуатации. Запрашивать у поставщика отчеты по термообработке, включая журналы температуры выдержки, время закалки и металлографическое исследование после обработки, не является необоснованным требованием к качеству. Это минимальный стандарт для деталей, которые будут выдерживать нагрузки в диапазоне 150-200 МПа.
Часть третья: Прецизионное производство - невидимый вклад в срок службы лайнера
Почему точность сопрягаемых поверхностей с ЧПУ предотвращает усталостное разрушение
Подложка между футеровкой конусной дробилки и ее посадочной поверхностью (регулировочное кольцо для вогнутой части, центр головки для мантии) выполняет функцию распределения механической нагрузки, а не просто заполняет зазор. При правильном нанесении на плоскую, обработанную контактную поверхность отвержденная эпоксидная основа - с прочностью на сжатие 90-110 МПа для стандартных составов - равномерно передает нагрузку от дробления по всей площади опоры. Вкладыш остается в стабильном, полностью поддерживаемом контакте во время каждого цикла дробления, а напряжения изгиба в литье вкладыша остаются ниже предела усталости Mn18Cr2, который составляет примерно 280-320 МПа при полностью обратном изгибе.
Если контактная поверхность неровная - отклонение от плоскостности более 0,3 мм на участке 400 мм достаточно для создания ощутимой концентрации нагрузки - лайнер прогибается на каждой границе высокой точки под действием ударной нагрузки. Циклические изгибающие напряжения в этих точках концентрации могут достигать 400-500 МПа, что значительно превышает предел усталости, инициируя появление поперечных трещин и разрушение отколов, которые затем ошибочно приписываются хрупкости материала.
Вертикальная токарная обработка с ЧПУ критических сопрягаемых поверхностей изнашиваемых деталей конусной дробилки - внешней конической контактной поверхности вогнутой части и внутренней чаши регулировочного кольца - устраняет этот путь разрушения, обеспечивая плоскостность поверхности в пределах 0,1 мм по всему посадочному диаметру и шероховатость поверхности Ra ≤ 3,2 мкм, что способствует адгезии опорного компаунда. Предприятия, имеющие доступ к инженерным чертежам для конкретной модели машины, включая старые или снятые с производства модели дробилок, могут изготовить сменные вкладыши с точными размерными характеристиками, необходимыми для полного соответствия геометрическим параметрам. Основой этой возможности является база данных точных чертежей с размерами, охватывающая как современные, так и устаревшие модели машин.
Часть четвертая: Деградация профиля полости - переменная производительности, которую никто не отслеживает, пока не станет слишком поздно
Как износ изменяет геометрию камеры дробления
Новый комплект мантии и вогнутости определяет особую геометрию полости дробления, разработанную для целевой градации продукта. Параллельная зона - участок камеры между мантией и вогнутой частью, где зазор примерно постоянен - определяет максимальный размер частиц продукта и процентное содержание игольчатых (удлиненных) частиц на выходе. Для стандартной вторичной конусной дробилки, производящей щебень 0-25 мм, длина параллельной зоны в новом комплекте вкладышей обычно составляет 25-35 мм, откалиброванных таким образом, чтобы частицы проходили через эту зону несколько раз перед выходом, производя равномерный, равноразмерный продукт.
По мере износа вкладыша геометрия полости непрерывно меняется. Скорость износа неравномерна по всей камере - зона подачи над параллельной зоной изнашивается быстрее в высокопроизводительных установках, постепенно изменяя угол подхода. Более того, по мере истончения мантии и вогнутости длина параллельной зоны сокращается с проектных 30 мм до 15-18 мм при ресурсе футеровки 50% и до 8-10 мм при ресурсе футеровки 70-80%. На этих стадиях износа частицы проводят меньше времени в параллельной зоне и выходят из нее с более высоким аспектным отношением. Доля игольчатых частиц в продукте - обычно измеряемая как индекс чешуйчатости согласно EN 933-3 - может увеличиться с 8-12% на новом комплекте футеровки до 22-28% на комплекте, изношенном до 75% теоретического срока службы, создавая проблемы с качеством продукта, которые трудно исправить на последующих стадиях без дополнительных стадий дробления.
Отрывок из полевого кейса: Я консультировал предприятие по производству щебня в Гуандуне, которое получало жалобы клиентов на индекс чешуйчатости их продукции 10-20 мм, который за полгода вырос с приемлемого 10% до неприемлемого 24%. Настройки дробилки не изменились. Оператор продолжал работать с комплектом футеровки, потому что оставалась ощутимая толщина. Когда мы извлекли футеровку, ее износ в параллельной зоне составил примерно 68% от первоначальной толщины стенки. Сама зона укоротилась с номинальных 28 мм до примерно 11 мм - функционально она больше не выполняла функцию формования. Замена комплекта футеровки и введение протокола контроля износа - извлечение футеровки при износе 55%, а не до отказа - позволило восстановить индекс чешуйчатости до 9,5% и полностью устранить жалобы клиентов. Ключевой момент заключался в том, что футеровка не была механически неисправна. Это был коммерческий отказ, и никто этого не заметил.
Создание протокола мониторинга износа
Для отслеживания износа футеровки через определенные промежутки времени - каждые 200 часов работы являются разумной отправной точкой для месторождений со средней твердостью руды - требуется только калиброванный ультразвуковой толщиномер и карта измерений с фиксированными положениями датчиков, отмеченными на внешней поверхности футеровки. Регистрация толщины в 8-12 последовательных точках за одно отключение дает полную картину скорости и характера износа, которая затем может быть использована для прогнозирования оставшейся продолжительности кампании и момента, когда ухудшение геометрии полости начнет влиять на качество продукта.
- Измеряйте толщину стенки в зоне подачи (верхняя треть лайнера), переходной зоне (средняя треть) и параллельной зоне (нижняя треть) через каждый интервал контроля.
- Постройте график зависимости уменьшения толщины от суммарного времени работы, чтобы определить линейную или ускоряющуюся тенденцию износа для конкретной руды и производительности.
- Флажок для замены, когда уменьшение толщины параллельной зоны превышает 40% от первоначальной проектной толщины стенки в этом месте - это точка, в которой влияние геометрии полости на качество продукции обычно становится измеримым.
- Документирование фактической точки замены и наблюдений за качеством продукции для каждого комплекта лайнеров для создания базы данных по конкретной операции, которая повышает точность прогнозирования сроков замены в будущем.
Часть пятая: Роль качества бронзовых втулок в защите инвестиций в лайнер
Ненормальный износ вкладышей, особенно асимметричный, когда одна сторона вогнутости изнашивается значительно быстрее, чем противоположная, часто вовсе не является проблемой вкладышей. Они являются симптомом смещения эксцентрика, вызванного изношенной эксцентриковой втулкой или зазорами между чашеобразными втулками, которые превышают проектные характеристики. Эксцентриковая втулка в конусной дробилке передает вращательное движение главному валу. Когда зазор во втулке превышает расчетный максимум - обычно 0,20-0,35 мм для большинства машин серий HP и CH - траектория эксцентрика отклоняется от истинной окружности, создавая колебания, которые приводят к неравномерному контакту мантии с вогнутой поверхностью при каждом обороте.
Такой неравномерный контакт одновременно делает две вещи: ускоряет износ высококонтактной стороны вкладыша, сокращая его эффективный срок службы, и генерирует ударные воздействия с частотой и силой, выходящими за пределы расчетного диапазона вкладыша, что может привести к появлению усталостных трещин, описанных ранее. Эксцентриковая втулка, отлитая центробежным способом с допуском H7, что означает диаметр отверстия в пределах +0,052 мм / 0 мм при номинальном отверстии 200 мм, сохраняет расчетную геометрию эксцентриковой траектории на протяжении всего срока службы, защищает цапфу главного вала от неравномерных контактных нагрузок и сохраняет геометрию полости вкладыша, обеспечивая точное следование мантии по расчетной траектории гирации с первого часа работы до последнего.
Сценарии применения: Выбор сплава и полости по типу руды
| Тип руды | Типичный UCS | Абразивность (Bond Ai) | Рекомендуемая марка лайнера | Конфигурация полости | Основной режим ношения |
|---|---|---|---|---|---|
| Речная галька (кварцитовая) | 80-120 МПа | Высокий (0,4-0,8) | Mn18Cr2 или Mn18Cr2 + Mo | Короткая головка, камера EC | Абразивный износ при скольжении |
| Гранит / базальт | 140-200 МПа | Средне-высокий (0,3-0,6) | Mn22Cr2 | Стандартная или M-камера | Удар + истирание |
| Известняк | 30-60 МПа | Низкий (0,02-0,1) | Mn13Cr2 | Камера грубой очистки или камера C для повышения производительности | Износ при низких нагрузках |
| Железная руда (магнетит) | 90-140 МПа | Средний (0,2-0,4) | Mn18Cr2 | Камера M или MF | Закалка + умеренное истирание |
| Медный порфир | 100-160 МПа | Средне-высокий (0,3-0,5) | Mn18Cr2 | Стандартная камера M | Удары + истирание при высоких нагрузках |
Совет от профессионала: Для операций с речным гравием, где округлая форма частиц означает меньшую энергию удара при дроблении, но постоянное скольжение по поверхности футеровки под высоким напряжением, я обнаружил, что добавление небольшого количества молибдена (0,3-0,6%) к основе Mn18Cr2 значительно повышает абразивную стойкость без снижения вязкости до неприемлемого уровня. Добавка Mo увеличивает объемную долю карбида примерно на 8-10% и повышает предельную твердость в закаленном состоянии на 15-25 HBW. При круглосуточной работе на кварцитовом гравии 60% это означает примерно 120-180 дополнительных часов работы до того, как футеровка достигнет порога замены геометрии полости - улучшение, на которое стоит обратить внимание в тех случаях, когда замена футеровки требует остановки предприятия на 12+ часов.
Заключение: Четыре переменные, один интегрированный стандарт производительности
Срок службы изнашиваемых деталей конусной дробилки не определяется какой-либо одной переменной. Он определяется совокупностью четырех взаимосвязанных факторов: марка сплава, соответствующая твердости и абразивности руды, качество термообработки, обеспечивающее чистую аустенитную микроструктуру без карбидов по границам зерен, точность изготовления, обеспечивающая полное прилегание и исключающая концентрацию напряжений, вызывающих усталость, и протокол мониторинга износа, который заменяет вкладыши при достижении порога геометрии полости, а не порога механического разрушения.
На предприятиях, где решаются все эти четыре задачи, продолжительность кампаний по очистке отложений на 30-60% больше, чем в среднем по отрасли для эквивалентных рудных условий, - разница, которая выражается в сокращении частоты остановок, снижении затрат на тонну продукции и улучшении качества сортировки, представляет собой значительное и измеримое производственное преимущество.
Если вы сталкиваетесь с повышенным, чем ожидалось, расходом футеровки конусной дробилки, разрушением поперечных трещин или проблемами качества продукции с повышенным индексом чешуйчатости, решением проблемы может стать структурированный аудит износа, который изучит все четыре переменные, а не просто переход на более высокую марку марганца. Наша команда инженеров может проанализировать текущие спецификации футеровки, модели износа, записи об установке и характеристики руды, чтобы определить конкретную точку приложения усилий, которая обеспечит наибольшее улучшение кампании для вашей области применения. Свяжитесь с нами, указав модель вашей машины, тип руды и текущие данные об износе, чтобы начать технический обзор без обязательств.


 Russian
 English
 French
 German
 Spanish
 Arabic
 Portuguese
 Turkish