

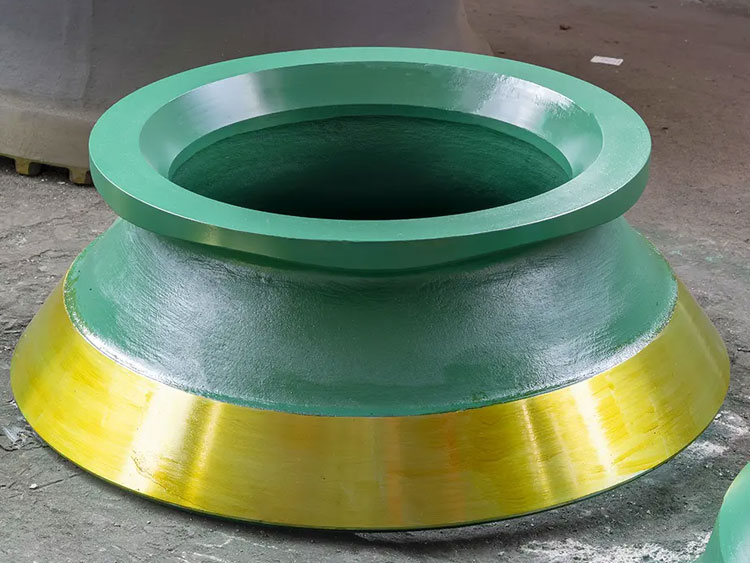
Wenn ein Liner 14.000 USD kostet und nach 600 Stunden versagt, liegt das Problem nie nur am Material
Ich erhielt eine Ausfallprobe aus einem Steinbruch in der Provinz Fujian - einen Sandvik CH870 Mantel, der 612 Betriebsstunden auf einer Granitbeschickung mit einer F80 von 180 mm und einem UCS von durchschnittlich 165 MPa geleistet hatte. Die Auskleidung war nicht im herkömmlichen Sinne verschlissen. Sie war quer über den Mittelteil gerissen, und drei Segmente mit einem Durchmesser von jeweils etwa 200 mm waren herausgesprungen. Die Legierungsspezifikation lautete Mn18Cr2, und das Werkszertifikat bestätigte dies. Mangan bei 17,6%. Chrom bei 1,9%. Die Chemie war nicht das Problem.
Als ich die Schnittstelle der Schalenbaugruppe untersuchte - den Kontakt zwischen der Außenfläche der Laufbuchse und dem Sitz des Einstellrings - fand ich eine Auflagefläche von weniger als 55%. Große Hohlräume zwischen der Auskleidung und dem Ring, einige mit einem Durchmesser von bis zu 30 mm und einer Tiefe von 8 mm, waren nach dem Abziehen der restlichen Stützmasse deutlich sichtbar. Bei einer Granitschlagbelastung von 165 MPa wurden diese Hohlräume zu Biegepunkten. Der Liner verbog sich mikroskopisch bei jedem Brechzyklus. Ermüdungsrisse begannen an den Hohlraumgrenzen innerhalb der ersten 200 Stunden, breiteten sich durch das Gussteil aus, und das Abplatzen nach 612 Stunden war einfach der Zeitpunkt, an dem die kumulierte Risslänge eine kritische Größe erreichte. Die Mine hatte in die richtige Legierung investiert. Sie hatte jedoch nicht in das richtige Herstellungsverfahren investiert - und kein noch so großer Chemieaufwand hätte das Ergebnis verändert.
Dies ist das zentrale Argument dafür, wie Verschleißteile für Kegelbrecher bewertet werden sollten: nicht nach dem Stückpreis pro Kilogramm und auch nicht nach der Legierungsqualität allein, sondern nach den Gesamtkosten pro Tonne verarbeiteten Materials, bevor das Teil ersetzt werden muss. Jede Variable, die die Lebensdauer verkürzt - suboptimale Legierungsauswahl, unzureichende Wärmebehandlung, ungenaue Oberflächengeometrie oder verschlissene Stützkomponenten - erhöht die effektiven Kosten pro Tonne. Die gleichzeitige Optimierung aller vier Faktoren unterscheidet Betriebe, die 900-Stunden-Kampagnen durchführen, von denen, die nur 500 Stunden erreichen können.
Erster Teil: Die Entwicklung des Manganstahls - warum Mn18 nicht mehr die Standardantwort ist
Das Härteparadoxon bei Anwendungen mit hoher Schlagbeanspruchung
Hadfield-Manganstahl verdankt seine Verschleißfestigkeit einer Phasenumwandlung, die durch Schlagbeanspruchung ausgelöst wird: Die anfänglich weiche austenitische Matrix (180-220 HBW im Gusszustand) wandelt sich an der Verschleißoberfläche allmählich in dehnungsinduzierten Martensit um und erreicht schließlich 420-550 HBW im Betrieb. Dieser Prozess - Kaltverfestigung - ist der grundlegende Mechanismus, der Kegelbrecher-Verschleißteile aus Manganstahl für den Einsatz in Hartgestein geeignet macht. Das Paradoxe daran ist, dass dieser Mechanismus eine minimale anhaltende Schlagenergie erfordert, um aktiviert zu werden. Ist die Aufprallenergie im Verhältnis zur Streckgrenze des Werkstoffs unzureichend, findet die Umwandlung nicht in ausreichendem Maße statt, und die austenitische Matrix wird einfach durch Abrieb abgetragen, bevor sich die harte Schutzschicht bildet.
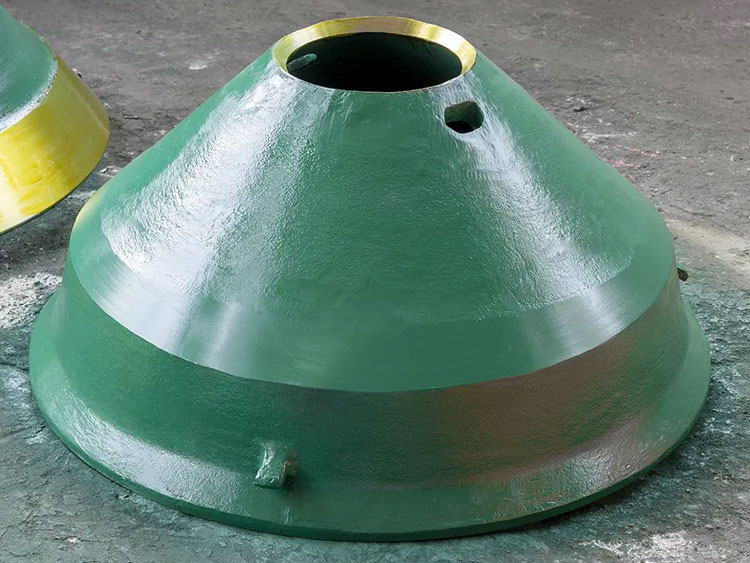
Im entgegengesetzten Extremfall, wenn das Erz extrem hart und die Aufprallenergie sehr hoch ist, kann eine Mangansorte mit unzureichender Chromunterstützung durch den nicht umgewandelten austenitischen Kern brechen, bevor die Kalthärtung bis in eine ausreichende Tiefe vorgedrungen ist. Beide Versagensarten - Durchscheuern vor dem Härten und Bruch durch zu wenig gehärtetes Material - werden häufig als "Materialfehler" fehldiagnostiziert, obwohl es sich in Wirklichkeit um Auswahlfehler handelt.
| Klasse | Mn % | Cr % | Streckgrenze (MPa) | Schlagzähigkeit (J/cm²) | Höchste kaltverfestigte Härte | Empfohlene Anwendung |
|---|---|---|---|---|---|---|
| Mn13Cr2 | 12-14% | 1,5-2,0% | 380-420 MPa | 180-220 J/cm² | 350-390 HBW | Kalkstein, Flusskies, weiche Erze <40 MPa UCS |
| Mn18Cr2 | 17-19% | 1,5-2,5% | 420-460 MPa | 200-250 J/cm² | 420-460 HBW | Eisenerz, Kupferporphyr, mittlerer Granit 40-120 MPa UCS |
| Mn22Cr2 | 21-23% | 2.0-3.0% | 450-500 MPa | 220-280 J/cm² | 450-510 HBW | Harter Granit, Basalt, Takonit >120 MPa UCS |
Die spezifische Rolle von Chrom in Kegelbrecher-Auskleidungslegierungen
Die Zugabe von Chrom bei 1,5-2,5% in hochmanganhaltigen Kegelbrecher-Verschleißteilen erfüllt zwei unterschiedliche metallurgische Funktionen, die durch eine einfache Erhöhung des Mangangehalts nicht erreicht werden können. Erstens reduziert Chrom die austenitische Korngröße während der Erstarrung, indem es als kornbegrenzendes Pinning-Element wirkt und ein feineres Gefüge mit einem mittleren Korndurchmesser von 80-120 μm im Vergleich zu 200-350 μm in normalem Mn18 erzeugt. Dieses feinere Korngefüge verkürzt die mittlere freie Weglänge der Versetzungen, was die Reaktion auf die Kaltverfestigung in den kritischen ersten 100-200 Betriebsstunden beschleunigt - dem Zeitfenster, in dem die Auskleidung am anfälligsten für die Entfernung durch Schleifmittel ist, bevor sich die gehärtete Oberflächenschicht entwickelt hat.
Zweitens bildet Chrom in diesen Konzentrationen feine Cr₇C₃-Karbidausscheidungen an den Korngrenzen während der Erstarrung. Diese Ausscheidungen erhöhen die Verschleißfestigkeit des Schleifmittels um 12-18% im Vergleich zu einer äquivalenten Mn18-Sorte ohne Chrom, gemessen durch Stift-auf-Scheibe-Tests nach ASTM G65 Verfahren A gegen ein Standard-Quarz-Schleifmittel. Bei Hartgesteinsanwendungen, bei denen der Siliziumdioxidgehalt des Erzes 40% übersteigt - häufig bei Granit, Quarzit und bestimmten Eisenerzlithologien - ist dieser Karbidverstärkungseffekt die Marge, die es der Auskleidung ermöglicht, lange genug zu überleben, um vollständig auszuhärten und nicht vorzeitig zu verschleißen.
Für Anwendungen mit extrem harten, abrasiven Erzen wie Basalt mit einer Mohshärte von über 7 oder Quarzit mit einem Siliziumdioxidgehalt von über 80% erweitert die Sorte Mn22Cr2 diese Logik noch weiter. Der höhere Mangangehalt hebt das Plateau der Kaltverfestigung auf 480-510 HBW an und erhöht die Zähigkeit, um katastrophalen Brüchen unter Spitzenschlagbedingungen von mehr als 200 MPa Kontaktspannung zu widerstehen. Der Nachteil ist eine höhere Versprödungsanfälligkeit, wenn die Karbidausscheidung an den Korngrenzen nicht durch eine angemessene Wärmebehandlung vollständig unterdrückt wird - womit wir bei der zweiten kritischen Größe für die Leistung von Kegelbrecherauskleidungen angelangt sind.
Zweiter Teil: Wasserhärtende Wärmebehandlung - Der Schritt, der nicht übersprungen werden darf
Manganhaltiger Stahl im Gusszustand enthält Karbidausscheidungen an austenitischen Korngrenzen, die sich beim langsamen Abkühlen im Bereich von 450-900 °C bilden. Diese Karbide sind spröde Phasen - ihr Vorhandensein verwandelt ein eigentlich zähes, kaltverfestigendes Material in ein Material, das bei zyklischer Stoßbelastung Korngrenzenrisse ausbildet, was zu Querrissen und Blockabplatzungen führt, die in der Praxis oft auf Überlastung oder falsche Legierungswahl zurückgeführt werden.
Das Wasserhärten - das Erhitzen des Gussstücks auf 1.050 bis 1.100 °C, um alle Karbide wieder in die austenitische Matrix aufzulösen, und das anschließende schnelle Abschrecken in Wasser, um eine erneute Ausscheidung während der Abkühlung zu verhindern - ist die Wärmebehandlung, die das für einen zuverlässigen Betrieb erforderliche saubere austenitische Gefüge erzeugt. Das Verfahren muss eine Wassereintrittstemperatur erreichen, die den schwersten Teil des Gussteils in weniger als 3 Minuten auf 700 °C abkühlt. Bei einem großen Mantel mit einer Wandstärke von 120-150 mm erfordert dies einen Abschreckbehälter mit ausreichendem Wasservolumen und ausreichender Zirkulation, um eine lokale Dampfüberlagerung an der Gussoberfläche zu verhindern.
Die Untersuchung des Mikrogefüges nach dem Abschrecken - insbesondere das Fehlen von Karbidschichten an der Korngrenze bei 200-facher optischer Mikroskopie gemäß ASTM E112 - ist der Prüfschritt, der ein ordnungsgemäß verarbeitetes Kegelbrecher-Verschleißteil von einem unterscheidet, das unter Betriebsbedingungen reißen wird. Es ist keine unangemessene Qualitätsanforderung, von einem Lieferanten Aufzeichnungen über die Wärmebehandlung zu verlangen, einschließlich Temperaturprotokolle, Abschreckzeitpunkte und metallographische Nachbehandlungsuntersuchungen. Es ist der Mindeststandard für ein Bauteil, das Brechlasten im Bereich von 150-200 MPa ausgesetzt ist.
Dritter Teil: Präzisionsfertigung - Der unsichtbare Beitrag zur Lebensdauer von Linern
Warum die Genauigkeit der CNC-Steckflächen Ermüdungsbrüche verhindert
Die Stützmasse zwischen einer Kegelbrecherauskleidung und ihrer Sitzfläche (Einstellring für den Konkav, Kopfmitte für den Mantel) hat eine mechanische Lastverteilungsfunktion, nicht nur eine spaltfüllende. Bei ordnungsgemäßer Anwendung gegen eine flache, bearbeitete Kontaktfläche überträgt die ausgehärtete Epoxidharzbeschichtung - mit einer Druckfestigkeit von 90-110 MPa für Standardformulierungen - die Brechlast gleichmäßig über die gesamte Auflagefläche. Die Auskleidung bleibt bei jedem Brechzyklus in stabilem, voll abgestütztem Kontakt, und die Biegespannungen im Auskleidungsguss bleiben unter der Ermüdungsgrenze von Mn18Cr2, die bei vollständig umgekehrten Biegebedingungen etwa 280-320 MPa beträgt.
Wenn die Kontaktfläche unregelmäßig ist - eine Ebenheitsabweichung von mehr als 0,3 mm über eine Spannweite von 400 mm reicht aus, um eine messbare Lastkonzentration zu erzeugen -, biegt sich der Liner unter Aufprallbelastung an jeder Hochpunktgrenze. Die zyklischen Biegespannungen an diesen Konzentrationspunkten können 400-500 MPa erreichen und liegen damit weit über der Ermüdungsgrenze, was zu Querrissmustern und Abplatzungen führt, die dann fälschlicherweise der Sprödigkeit des Materials zugeschrieben werden.
Das CNC-Vertikaldrehen der kritischen Kontaktflächen von Kegelbrecher-Verschleißteilen - der äußeren konischen Kontaktfläche des Konkavs und des inneren Schalensitzes des Einstellrings - beseitigt diesen Fehlerpfad, indem eine Oberflächenebenheit von 0,1 mm über den gesamten Sitzdurchmesser und eine Oberflächenrauheit von Ra ≤ 3,2 μm erreicht wird, was die Haftfähigkeit der Stützmasse fördert. Betriebe, die Zugang zu technischen Zeichnungen für ihr spezifisches Maschinenmodell haben - einschließlich älterer oder nicht mehr hergestellter Brechermodelle - können Ersatzbuchsen nach den exakten Maßangaben herstellen lassen, die für eine vollständige geometrische Konformität erforderlich sind. Eine Datenbank mit genauen Maßzeichnungen, die sowohl aktuelle als auch ältere Maschinenmodelle abdeckt, bildet die Grundlage für diese Möglichkeit.
Vierter Teil: Verschlechterung des Hohlraumprofils - die Leistungsvariable, die niemand bemerkt, bevor es zu spät ist
Wie der Verschleiß die Geometrie der Brechkammer verändert
Ein neuer Mantel- und Konkavsatz definiert eine spezifische Brechraumgeometrie, die für eine bestimmte Produktabstufung entwickelt wurde. Die Parallelzone - der Abschnitt der Kammer zwischen Mantel und Konkav, in dem der Spalt annähernd konstant ist - bestimmt die maximale Produktkorngröße und den Anteil nadelförmiger (länglicher) Partikel im Ausstoß. Bei einem Standard-Sekundärkegelbrecher, der Zuschlagstoffe von 0 bis 25 mm produziert, beträgt die Länge der Parallelzone bei einem neuen Auskleidungssatz in der Regel 25 bis 35 mm. Sie ist so kalibriert, dass die Partikel diese Zone mehrfach durchlaufen müssen, bevor sie die Kammer verlassen, um ein gleichmäßiges, gleichgroßes Produkt zu erzeugen.
Mit dem Verschleiß der Auskleidung ändert sich die Geometrie der Kavität kontinuierlich. Die Verschleißrate ist in der gesamten Kammer nicht gleichmäßig - die Einzugszone oberhalb der parallelen Zone verschleißt bei Anwendungen mit hohem Durchsatz schneller, wodurch sich der Annäherungswinkel nach und nach verändert. Noch kritischer ist, dass sich die Länge der parallelen Zone mit der Ausdünnung von Mantel und Konkavität von den vorgesehenen 30 mm auf 15-18 mm bei einer Lebensdauer von 50% und auf 8-10 mm bei einer Lebensdauer von 70-80% verkürzt. In diesen fortgeschrittenen Verschleißphasen verbringen die Partikel weniger Zeit in der parallelen Zone und treten mit einem höheren Aspektverhältnis aus. Der Anteil nadelförmiger Partikel im Produkt - üblicherweise als Flakiness-Index gemäß EN 933-3 gemessen - kann von 8-12% bei einem neuen Laufbuchsensatz auf 22-28% bei einem Satz, der bis zu einer theoretischen Lebensdauer von 75% abgenutzt ist, ansteigen und zu Problemen mit der Produktqualität führen, die sich ohne zusätzliche Zerkleinerungsstufen nur schwer korrigieren lassen.
Ausschnitt aus einem Fall: Ich beriet einen Schotterbetrieb in Guangdong, der Kundenbeschwerden über den Flockigkeitsindex seines 10-20 mm großen Produkts hatte, der innerhalb von sechs Monaten von einem akzeptablen Wert von 10% auf einen inakzeptablen Wert von 24% angestiegen war. Die Einstellungen des Brechers hatten sich nicht geändert. Der Bediener hatte den Linersatz weiter laufen lassen, weil noch eine messbare Dicke vorhanden war. Als wir die Auskleidungen herausnahmen, waren sie in der Parallelzone auf etwa 68% ihrer ursprünglichen Wanddicke abgetragen. Die Zone selbst hatte sich von nominalen 28 mm auf etwa 11 mm verkürzt und erfüllte somit keine formgebende Funktion mehr. Durch den Austausch des Linersatzes und die Einführung eines Verschleißüberwachungsprotokolls - Ziehen der Liner bei 55% Verschleiß statt Laufen bis zum Ausfall - wurde der Flockigkeitsindex auf 9,5% wiederhergestellt und die Kundenbeschwerden wurden vollständig beseitigt. Die wichtigste Erkenntnis war, dass der Liner nicht mechanisch versagt hatte. Er hatte kommerziell versagt, und niemand hatte es erkannt.
Erstellung eines Protokolls zur Überwachung der Abnutzung
Die Verfolgung des Verschleißes der Auskleidung in bestimmten Intervallen - alle 200 Betriebsstunden ist ein vernünftiger Ausgangspunkt für Anwendungen mit mittelhartem Erz - erfordert nur ein kalibriertes Ultraschalldickenmessgerät und eine Messkarte mit festen Sondenpositionen, die auf der Außenfläche der Auskleidung markiert sind. Die Aufzeichnung der Dicke an 8-12 konsistenten Stellen pro Stillstand ergibt ein vollständiges Bild der Verschleißrate und des Verschleißmusters, das dann zur Vorhersage der verbleibenden Kampagnendauer und des Punktes verwendet werden kann, an dem die Verschlechterung der Hohlraumgeometrie die Produktqualität zu beeinträchtigen beginnt.
- Messen Sie bei jedem Prüfintervall die Wanddicke in der Einzugszone (oberes Drittel des Liners), der Übergangszone (mittleres Drittel) und der Parallelzone (unteres Drittel).
- Zeichnen Sie die Dickenabnahme gegen die kumulierten Betriebsstunden auf, um einen linearen oder beschleunigten Verschleißtrend für Ihr spezifisches Erz und Ihre Durchsatzrate zu ermitteln.
- Kennzeichnen Sie den Austausch, wenn die Verringerung der Dicke der parallelen Zone 40% der ursprünglichen Konstruktionswanddicke an dieser Stelle übersteigt - dies ist der Punkt, an dem die Auswirkungen der Hohlraumgeometrie auf die Produktqualität normalerweise messbar werden.
- Dokumentieren Sie die tatsächlichen Austauschpunkte und Produktqualitätsbeobachtungen für jeden Linersatz, um eine betriebsspezifische Datenbank aufzubauen, die die Genauigkeit zukünftiger Austauschzeitpunktvorhersagen verbessert.
Fünfter Teil: Die Rolle der Qualität von Bronzebuchsen beim Schutz von Buchseninvestitionen
Abnormale Verschleißmuster der Laufbuchse - insbesondere asymmetrischer Verschleiß, bei dem eine Seite des Konkavs deutlich schneller verschleißt als die gegenüberliegende Seite - sind häufig gar kein Problem der Laufbuchse. Sie sind ein Symptom für eine Fehlausrichtung des Exzenters, die durch verschlissene Exzenterbuchsen oder Trommelkranzbuchsen verursacht wird, deren Spielraum die Konstruktionsspezifikation überschritten hat. Die Exzenterbuchse in einem Kegelbrecher überträgt die kreisende Bewegung der Hauptwelle. Wenn das Laufspiel in der Buchse den Konstruktionshöchstwert überschreitet - typischerweise 0,20-0,35 mm bei den meisten Maschinen der HP- und CH-Serie - weicht die Exzenterbahn von einer echten Kreisbahn ab und erzeugt eine Taumelkomponente, die dazu führt, dass der Mantel bei jeder Umdrehung ungleichmäßig am Konkav anliegt.
Dieser ungleichmäßige Kontakt bewirkt zwei Dinge gleichzeitig: Er beschleunigt den Verschleiß auf der Seite der Laufbuchse mit hohem Kontakt, wodurch sich die effektive Lebensdauer der Laufbuchse verkürzt, und er erzeugt Aufprallereignisse mit Frequenzen und Größen außerhalb des Konstruktionsbereichs der Laufbuchse, die die bereits beschriebenen Ermüdungsrisse auslösen können. Eine schleudergegossene Exzenterbuchse mit einer Bohrungstoleranz von H7, d. h. einem Bohrungsdurchmesser von +0,052 mm / 0 mm bei einer 200-mm-Nennbohrung, bewahrt die vorgesehene exzentrische Bahngeometrie während der gesamten Lebensdauer, schützt den Hauptwellenzapfen vor ungleichmäßigen Kontaktbelastungen und bewahrt die Hohlraumgeometrie der Laufbuchse, indem sie sicherstellt, dass der Mantel von der ersten bis zur letzten Betriebsstunde exakt seiner vorgesehenen Kreiselbahn folgt.
Anwendungsszenarien: Legierungs- und Hohlraumauswahl nach Erztyp
| Erztyp | Typische UCS | Abrasivität (Bindung Ai) | Empfohlene Linersorte | Hohlraum-Konfiguration | Primärer Abnutzungsmodus |
|---|---|---|---|---|---|
| Flusskies (quarzitisch) | 80-120 MPa | Hoch (0,4-0,8) | Mn18Cr2 oder Mn18Cr2 + Mo | Kurzer Kopf, EC-Kammer | Abrasiver Gleitverschleiß |
| Granit / Basalt | 140-200 MPa | Mittel-hoch (0,3-0,6) | Mn22Cr2 | Standard- oder M-Kammer | Schlag + Abrieb |
| Kalkstein | 30-60 MPa | Niedrig (0,02-0,1) | Mn13Cr2 | Grob- oder C-Kammer für höheren Durchsatz | Abrieb mit geringer Belastung |
| Eisenerz (Magnetit) | 90-140 MPa | Mittel (0,2-0,4) | Mn18Cr2 | M- oder MF-Kammer | Kaltverfestigung + mäßiger Abrieb |
| Kupferporphyr | 100-160 MPa | Mittel-hoch (0,3-0,5) | Mn18Cr2 | Standard M-Kammer | Stoß und starker Abrieb |
Profi-Tipp aus der Praxis: Bei Flusskieseinsätzen, bei denen die abgerundete Partikelform eine geringere Aufprallenergie pro Brechvorgang, aber ein anhaltendes Gleiten unter hoher Belastung über die Auskleidungsoberfläche bedeutet, habe ich festgestellt, dass die Angabe eines kleinen Molybdänzusatzes von 0,3-0,6% zur Mn18Cr2-Basis die Abriebfestigkeit erheblich verbessert, ohne die Zähigkeit auf ein inakzeptables Niveau zu senken. Der Mo-Zusatz erhöht den Karbid-Volumenanteil um ca. 8-10% und hebt die Höchsthärte im betriebsgehärteten Zustand um 15-25 HBW an. Bei einem 24-Stunden-Betrieb pro Tag und einer Beschickung mit 60%-Quarzitkies bedeutet dies etwa 120-180 zusätzliche Betriebsstunden, bevor die Auskleidung den Schwellenwert für den Austausch der Hohlraumgeometrie erreicht - eine Verbesserung, die sich für Betriebe lohnt, bei denen der Austausch der Auskleidung einen mehr als 12-stündigen Anlagenstillstand erfordert.
Schlussfolgerung: Vier Variablen, ein integrierter Leistungsstandard
Die Lebensdauer von Kegelbrecher-Verschleißteilen wird nicht durch eine einzelne Variable bestimmt. Sie wird durch die kombinierte Leistung von vier ineinandergreifenden Faktoren bestimmt: die Legierungssorte, die auf die Härte und Abrasivität des Erzes abgestimmt ist, die Qualität der Wärmebehandlung, die ein sauberes austenitisches Gefüge ohne Korngrenzenkarbide liefert, die Fertigungspräzision, die eine vollständige Kontaktpassung gewährleistet und ermüdungsauslösende Spannungskonzentrationen eliminiert, und ein Verschleißüberwachungsprotokoll, das die Auskleidungen an der Schwelle der Hohlraumgeometrie und nicht an der mechanischen Versagensschwelle ersetzt.
Betriebe, die alle vier Punkte berücksichtigen, erreichen durchweg Linerkampagnen, die 30-60% länger sind als der Branchendurchschnitt bei gleichwertigen Erzbedingungen - ein Unterschied, der, wenn man ihn in eine geringere Stillstandshäufigkeit, niedrigere Kosten pro Tonne Produkt und eine verbesserte Qualität der Ausgangssortierung umrechnet, einen bedeutenden und messbaren betrieblichen Vorteil darstellt.
Wenn der Verbrauch von Kegelbrecherauskleidungen höher ist als erwartet, Querrisse auftreten oder die Produktqualität durch einen erhöhten Flockigkeitsindex beeinträchtigt wird, besteht die Lösung in einem strukturierten Verschleiß-Audit, bei dem alle vier Variablen untersucht werden - und nicht einfach in einem Wechsel zu einer höheren Mangansorte. Unser Ingenieurteam kann Ihre aktuellen Auskleidungsspezifikationen, Verschleißmuster, Installationsaufzeichnungen und Erzeigenschaften überprüfen, um den spezifischen Hebelpunkt zu identifizieren, der die größte Verbesserung für Ihre Anwendung bringt. Nehmen Sie mit uns Kontakt auf und nennen Sie uns Ihr Maschinenmodell, die Erzart und die aktuellen Verschleißdaten, um eine unverbindliche technische Prüfung zu veranlassen.


 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish