

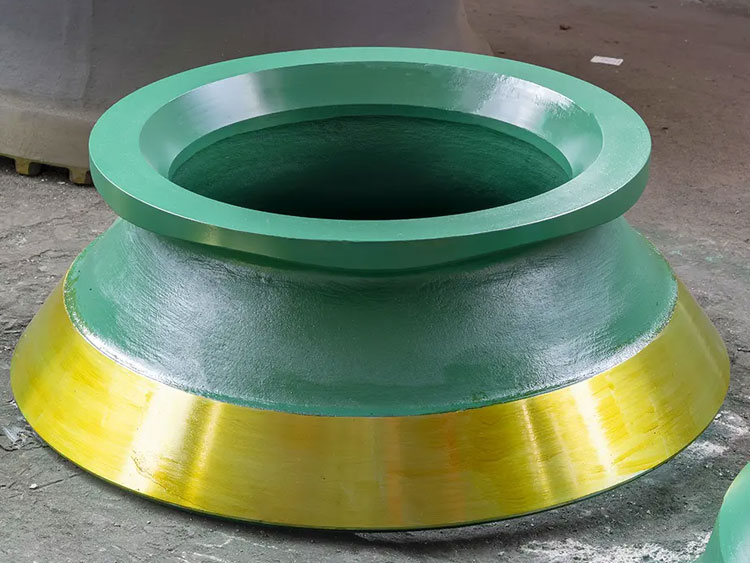
عندما تكلف البطانة 14,000 دولار أمريكي وتتعطل في 600 ساعة، فإن المشكلة لا تكمن فقط في المادة المستخدمة
تلقيت عينة عطل من مقلع في مقاطعة فوجيان - عباءة Sandvik CH870 التي سجلت 612 ساعة تشغيل على تغذية الجرانيت مع F80 من 180 مم ومعدل ضغط جوي يبلغ 165 ميجا باسكال. لم تتآكل البطانة بالمعنى التقليدي. لقد تشققت بشكل عرضي عبر القسم الأوسط، وتشققت ثلاثة أجزاء من البطانة بعرض 200 مم تقريبًا لكل منها. تقرأ مواصفات السبيكة Mn18Cr2، وأكدت شهادة المطحنة ذلك. المنجنيز عند 17.6%. والكروم 1.9%. لم تكن المشكلة في الكيمياء.
عندما فحصت واجهة تجميع الوعاء - التلامس بين الوجه الخارجي للبطانة ومقعد حلقة الضبط - وجدت مساحة تحمل أقل من 55%. كانت الفراغات الكبيرة بين البطانة والحلقة، التي يصل عرض بعضها إلى 30 مم وعمقها 8 مم، مرئية بوضوح بعد تجريد مركب الدعم المتبقي. تحت تحميل 165 ميجا باسكال من الجرانيت الصدمي، أصبحت هذه الفراغات نقاط انثناء. كانت البطانة تنحني مجهرياً مع كل دورة تكسير. بدأ التشقق الناتج عن الإرهاق عند حدود الفراغات خلال أول 200 ساعة، وانتشر خلال الصب، وكان حدث التشقق عند 612 ساعة ببساطة عندما وصل طول الشقوق المتراكمة إلى الحجم الحرج. استثمر المنجم في السبيكة الصحيحة. لكنهم لم يستثمروا في عملية التصنيع الصحيحة - ولم يكن أي قدر من الكيمياء ليغير النتيجة.
هذه هي الحجة المركزية لكيفية تقييم أجزاء التآكل للكسارة المخروطية: ليس حسب سعر الوحدة لكل كيلوغرام، ولا حتى حسب درجة السبيكة وحدها، ولكن حسب التكلفة المتكاملة لكل طن من المواد المعالجة قبل أن يتطلب الجزء استبدالها. كل متغير يقلل من عمر الحملة - اختيار سبيكة دون المستوى الأمثل، أو معالجة حرارية غير كافية، أو هندسة سطح التزاوج غير الدقيقة، أو مكونات الدعم البالية - يرفع التكلفة الفعالة لكل طن. إن تحسين جميع هذه المتغيرات الأربعة في وقت واحد هو ما يفصل بين العمليات التي تدير حملات التبطين التي تستغرق 900 ساعة عن تلك التي تكافح للوصول إلى 500 ساعة.
الجزء الأول: تطور فولاذ المنجنيز - لماذا لم يعد Mn18 هو الحل الافتراضي
مفارقة الصلابة في التطبيقات عالية التأثير
يستمد فولاذ منجنيز هادفيلد مقاومته للتآكل من تحول طوري ناتج عن التحميل بالصدمات: تتحول المصفوفة الأوستنيتي اللينة في البداية (180-220 HBW كما هي مصبوبة) تدريجيًا إلى مارتينسيت مستحث بالإجهاد على سطح التآكل، لتصل في النهاية إلى 420-550 HBW في الخدمة. هذه العملية - تصلب العمل - هي الآلية الأساسية التي تجعل أجزاء التآكل للكسارة المخروطية من فولاذ المنجنيز قابلة للتطبيق في تطبيقات الصخور الصلبة. وتكمن المفارقة في أن هذه الآلية تتطلب الحد الأدنى من طاقة الصدم المستمر لتفعيلها. إذا كان الصدم غير كافٍ بالنسبة لقوة خضوع المادة، فإن التحول لا يحدث بمعدل مناسب، ويتم ببساطة تشكيل المصفوفة الأوستنيتي عن طريق الكشط قبل أن تتطور الطبقة الصلبة الواقية.
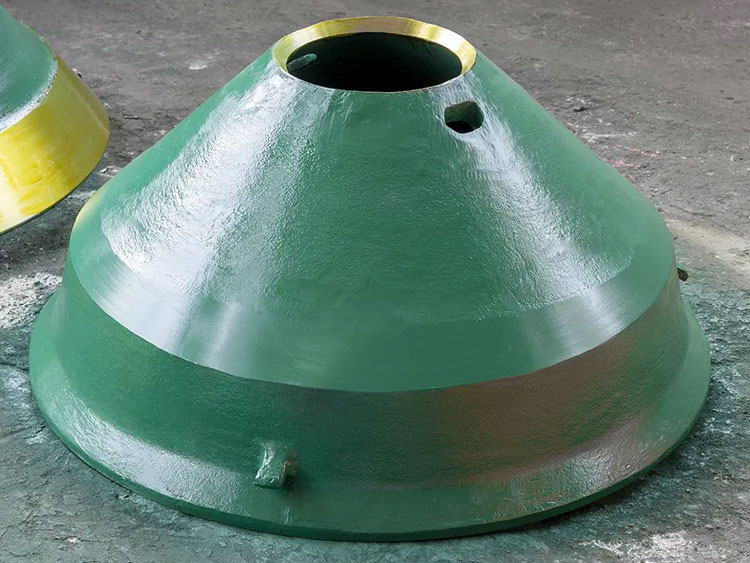
وعلى النقيض من ذلك، إذا كان الخام شديد الصلابة وطاقة الصدم عالية جدًا، يمكن أن تتكسر درجة المنجنيز ذات الدعم غير الكافي من الكروم من خلال القلب الأوستنيتي غير المتحول قبل أن يتغلغل التصلب في العمل إلى عمق كافٍ. وعادةً ما يتم تشخيص كلا نمطي الفشل - التآكل قبل التصلب والكسر من خلال المواد غير المتصلبة - على أنهما "عيوب مادية" في حين أنهما في الواقع أخطاء في الاختيار.
| الصف | Mn % | Cr % | قوة الخضوع (MPa) | صلابة الصدمة (جول/سم²) | ذروة صلابة تصلب العمل | التطبيق الموصى به |
|---|---|---|---|---|---|---|
| Mn13Cr2 | 12-14% | 1.5 - 2.01.0% | 380-420 ميجا باسكال | 180-220 جول/سم² 180-220 جول/سم² | 350-390 HBW | الحجر الجيري، والحصى النهري، والخام اللين <40 ميجا باسكال UCS |
| Mn18Cr2 | 17-19% | 1.5 - 2.5 - 2.5% | 420-460 ميجا باسكال | 200-250 جول/سم² 200-250 جول/سم² | 420-460 HBW | خامات الحديد، صخور النحاس، الجرانيت المتوسط 40-120 ميجا باسكال UCS |
| Mn22Cr2 | 21-23% | 2.0 - 3.0% | 450-500 ميجا باسكال | 220-280 جول/سم² 220-280 جول/سم² | 450-510 HBW | الجرانيت الصلب، البازلت، التكونيت >120 ميجا باسكال UCS |
الدور النوعي للكروم في سبائك بطانة الكسارة المخروطية
تؤدي إضافة الكروم عند 1.5-2.5% في أجزاء الكسارة المخروطية عالية المنجنيز وظيفتين متميزتين في علم المعادن لا يمكن تكرارها بمجرد زيادة محتوى المنجنيز. أولاً، يقلل الكروم من حجم الحبيبات الأوستنيتي أثناء التصلب من خلال العمل كعنصر تثبيت حدود الحبوب، مما ينتج بنية مجهرية أدق بمتوسط قطر حبيبات يتراوح بين 80-120 ميكرومتر مقارنة ب 200-350 ميكرومتر في Mn18 العادي. تعمل بنية الحبيبات الدقيقة هذه على تقصير متوسط المسار الحر للخلع، مما يسرع من استجابة تصلب العمل في أول 100-200 ساعة من الخدمة الحرجة - وهي الفترة التي تكون فيها البطانة أكثر عرضة للإزالة الكاشطة قبل أن تتطور الطبقة السطحية المتصلبة.
ثانيًا، يشكِّل الكروم عند هذه التركيزات رواسب كربيد Cr₇C₃C₃ كربيد دقيقة عند حدود الحبيبات أثناء التصلب. وتزيد هذه الرواسب من مقاومة التآكل الكاشطة بمقدار 12-18% مقارنةً بدرجة Mn18 المكافئة بدون كروم، كما تم قياسها باختبار الدبوس على القرص وفقًا للإجراء ASTM G65 A مقابل مادة كاشطة قياسية من الكوارتز. وبالنسبة لتطبيقات الصخور الصلبة حيث يتجاوز محتوى السيليكا في الخام 40% - وهو أمر شائع في الجرانيت والكوارتزيت وبعض أنواع صخور خام الحديد - فإن تأثير تعزيز الكربيد هذا هو الهامش الذي يسمح للبطانة بالبقاء لفترة كافية لتعمل بشكل كامل بدلاً من التآكل قبل الأوان.
بالنسبة للتطبيقات التي تنطوي على خامات شديدة الصلابة والكاشطة مثل البازلت الذي تزيد صلابته عن 7 في موس، أو الكوارتزيت الذي يزيد محتواه من السيليكا عن 80%، فإن درجة Mn22Cr2 توسع هذا المنطق أكثر. يرفع محتوى المنجنيز الأعلى من هضبة تصلب العمل إلى 480-510 HBW ويزيد من الصلابة لمقاومة الكسر الكارثي في ظل ظروف الصدمة القصوى التي تتجاوز 200 ميجا باسكال من إجهاد التلامس. وتتمثل المفاضلة في قابلية أعلى للتقصف إذا لم يتم كبح ترسيب الكربيد عند حدود الحبيبات بشكل كامل من خلال المعالجة الحرارية المناسبة - وهو ما يقودنا إلى المتغير الثاني الحاسم في أداء بطانة الكسارة المخروطية.
الجزء الثاني: المعالجة الحرارية بالتقوية بالماء - الخطوة التي لا يمكن تخطيها
يحتوي الفولاذ عالي المنجنيز المصبوب على رواسب كربيد عند حدود الحبيبات الأوستنيتيّة، والتي تتشكل أثناء التبريد البطيء خلال نطاق 450-900 درجة مئوية. هذه الكربيدات عبارة عن مراحل هشة - فوجودها يحول ما يجب أن يكون مادة صلبة وقوية ومصلدة إلى مادة من شأنها أن تنشر شقوقًا في حدود الحبيبات تحت التحميل الدوري للصدمات، مما ينتج عنه التشقق العرضي ونمط فشل التشقق الكتلي الذي غالبًا ما تعزوه العمليات إلى التحميل الزائد أو الاختيار غير الصحيح للسبائك.
التقوية المائية - تسخين الصب إلى 1,050-1,100 درجة مئوية لإذابة جميع الكربيدات مرة أخرى في المصفوفة الأوستنيتية، ثم التبريد السريع في الماء لمنع إعادة الترسيب أثناء التبريد - هي المعالجة الحرارية التي تنتج البنية المجهرية الأوستنيتية النظيفة المطلوبة للخدمة الموثوقة. يجب أن تحقق العملية درجة حرارة دخول الماء التي تبرد الجزء الأثقل من الصب حتى 700 درجة مئوية في أقل من 3 دقائق. بالنسبة للغطاء الكبير الذي يبلغ سمك جداره 120-150 مم، يتطلب ذلك خزان تبريد مع حجم مياه كافٍ ودوران كافٍ لمنع تغطية البخار الموضعي على سطح الصب.
إن فحص البنية المجهرية لما بعد التبريد - وتحديدًا عدم وجود أغشية كربيد حدود الحبيبات تحت الفحص المجهري البصري 200x وفقًا للمواصفة ASTM E112 - هو خطوة التحقق التي تميز الجزء المتآكل من الكسارة المخروطية المعالجة بشكل صحيح عن الجزء الذي سيتصدع في ظروف الخدمة. إن مطالبة المورد بسجلات المعالجة الحرارية بما في ذلك سجلات درجة حرارة النقع، وتوقيت التبريد، والفحص المعدني بعد المعالجة ليس شرطًا غير معقول للجودة. إنه المعيار الأدنى للمكون الذي سيتحمل أحمال تكسير في نطاق 150-200 ميجا باسكال.
الجزء الثالث: دقة التصنيع - المساهمة غير المرئية في عمر خدمة الخطوط الملاحية المنتظمة
لماذا تمنع دقة أسطح التزاوج باستخدام الحاسب الآلي الكسر الناتج عن التعب
يخدم المركب الداعم بين بطانة الكسارة المخروطية وسطح جلوسها (حلقة الضبط للمقعر، ومركز الرأس للغطاء) وظيفة توزيع الحمل الميكانيكي، وليس مجرد ملء الفجوة. عند تطبيقها بشكل صحيح على وجه التلامس المسطح والمصنع آليًا، فإن بطانة الإيبوكسي المعالجة - بقوة ضغط تتراوح بين 90-110 ميجا باسكال للتركيبات القياسية - تنقل حمل التكسير بالتساوي عبر منطقة التحميل الكاملة. تظل البطانة في تلامس مستقر ومدعوم بالكامل أثناء كل دورة تكسير، وتظل ضغوط الانحناء في صب البطانة أقل من حد إجهاد Mn18Cr2، والذي يتراوح بين 280-320 ميجا باسكال تقريبًا في ظروف الانحناء المعكوس بالكامل.
عندما يكون وجه التلامس غير منتظم - انحراف التسطيح فوق 0.3 مم على امتداد 400 مم يكفي لخلق تركيز حمل قابل للقياس - تنثني البطانة عند كل نقطة عالية الحدود تحت التحميل بالصدمات. يمكن أن تصل ضغوط الانحناء الدورية عند نقاط التركيز هذه إلى 400-500 ميجا باسكال، أي أعلى بكثير من حد الكلل، مما يؤدي إلى ظهور أنماط الشقوق العرضية وحالات الفشل المتشققة التي تُعزى بعد ذلك بشكل غير صحيح إلى هشاشة المادة.
إن الخراطة الرأسية باستخدام الحاسب الآلي لأسطح التزاوج الحرجة على أجزاء التآكل للكسارة المخروطية - وجه التلامس المستدق الخارجي للمقعر ومقعد الوعاء الداخلي لحلقة الضبط - تقضي على مسار الفشل هذا من خلال تحقيق تسطيح السطح في حدود 0.1 مم على كامل قطر التثبيت وخشونة السطح Ra ≤ 3.2 ميكرومتر، مما يعزز التصاق الترابط لمركب الدعم. يمكن للعمليات التي لديها إمكانية الوصول إلى الرسومات الهندسية لطراز الماكينة الخاصة بها - بما في ذلك طرازات الكسارات القديمة أو المتوقفة - إنتاج بطانات بديلة وفقًا لمواصفات الأبعاد الدقيقة المطلوبة للتوافق الهندسي الكامل. وتعد قاعدة بيانات الرسومات الدقيقة الأبعاد، التي تغطي طرازات الماكينات الحالية والقديمة على حد سواء، أساس هذه القدرة.
الجزء الرابع: تدهور المظهر الجانبي للتجويف - متغير الأداء الذي لا يتتبعه أحد إلا بعد فوات الأوان
كيف يغير التآكل من هندسة غرفة التكسير
تحدد مجموعة الوشاح والمقعرة الجديدة هندسة تجويف التكسير المحددة التي تم تصميمها لتدرج المنتج المستهدف. وتحدد المنطقة المتوازية - الجزء من الحجرة بين الوشاح والمقعرة حيث تكون الفجوة ثابتة تقريبًا - الحد الأقصى لحجم جسيمات المنتج والنسبة المئوية للجسيمات ذات الشكل الإبروي (الممدودة) في الناتج. بالنسبة للكسارة المخروطية الثانوية القياسية التي تنتج ركامًا قياسيًا بحجم 0-25 مم، يكون طول المنطقة المتوازية في مجموعة البطانة الجديدة عادةً 25-35 مم، ويتم معايرتها لضمان مرور الجسيمات عبر هذه المنطقة عدة مرات قبل الخروج، مما ينتج منتجًا متسقًا ومتساوي الأبعاد.
مع تآكل البطانة، تتغير هندسة التجويف باستمرار. لا يكون معدل التآكل موحدًا عبر الحجرة - حيث تتآكل منطقة التغذية فوق المنطقة المتوازية بشكل أسرع في التطبيقات عالية الإنتاجية، مما يؤدي إلى تغيير زاوية الاقتراب تدريجيًا. والأهم من ذلك، مع ترقق كل من الوشاح والمقعر، يقصر طول المنطقة المتوازية من 30 مم المصممة نحو 15-18 مم عند عمر البطانة 50%، ونحو 8-10 مم عند عمر البطانة 70-80%. في هذه المراحل المتقدمة من التآكل، تقضي الجسيمات وقتًا أقل في المنطقة المتوازية وتخرج بنسب أبعاد أعلى. يمكن أن تزيد نسبة الجسيمات على شكل إبرة في المنتج - التي تقاس عادةً كمؤشر التقشر وفقًا للمواصفة EN 933-3 - من 8-12% في مجموعة بطانة جديدة إلى 22-28% في مجموعة مهترئة حتى 75% من العمر الافتراضي، مما يخلق مشاكل في جودة المنتج يصعب تصحيحها في المراحل النهائية دون مراحل تكسير إضافية.
مقتطف حالة ميدانية: لقد قدمت استشارة لإحدى عمليات الحجر المسحوق في قوانغدونغ التي كانت تعاني من شكاوى العملاء بشأن مؤشر التقشر في منتجهم الذي يتراوح قطره بين 10 و20 مم، والذي ارتفع من 10% مقبول إلى 24% غير مقبول على مدار ستة أشهر. لم تتغير إعدادات الكسارة. استمر المشغل في تشغيل مجموعة البطانات لأنه كان لا يزال هناك سمك قابل للقياس متبقٍ. عندما سحبنا البطانات، كانت قد تآكلت إلى ما يقرب من 68% من سمك جدارها الأصلي في المنطقة الموازية. كانت المنطقة نفسها قد قصرت من 28 مم الاسمية إلى 11 مم تقريبًا - لم تعد تؤدي وظيفة التشكيل من الناحية الوظيفية. أدى استبدال مجموعة البطانة ووضع بروتوكول مراقبة التآكل - سحب البطانات عند تآكل 55% بدلاً من التشغيل حتى الفشل - إلى استعادة مؤشر التقشر إلى 9.5% والتخلص من شكاوى العملاء تمامًا. كانت الفكرة الرئيسية هي أن البطانة لم تفشل ميكانيكيًا. لقد تعطلت تجاريًا، ولم يتعرف عليها أحد.
إنشاء بروتوكول مراقبة التآكل
لا يتطلب تتبع تآكل البطانة على فترات زمنية محددة - كل 200 ساعة تشغيل هي نقطة بداية معقولة لتطبيقات الخامات متوسطة الصلابة - سوى مقياس سمك بالموجات فوق الصوتية معاير وخريطة قياس مع وضع مجس ثابت محدد المواضع على السطح الخارجي للبطانة. ويعطي تسجيل السُمك في 8-12 موقعًا ثابتًا في كل عملية إيقاف التشغيل صورة كاملة لمعدل التآكل ونمط التآكل، والتي يمكن استخدامها بعد ذلك للتنبؤ بطول الحملة المتبقية والنقطة التي سيبدأ عندها تدهور هندسة التجويف في التأثير على جودة المنتج.
- قياس سُمك الجدار في منطقة التغذية (الثلث العلوي من البطانة)، والمنطقة الانتقالية (الثلث الأوسط)، والمنطقة الموازية (الثلث السفلي) في كل فترة فحص.
- ارسم انخفاض السُمك مقابل ساعات التشغيل التراكمية لتحديد اتجاه تآكل خطي أو متسارع لخامك المحدد ومعدل الإنتاجية.
- ضع علامة للاستبدال عندما يتجاوز انخفاض سُمك المنطقة المتوازية 40% من سُمك الجدار التصميمي الأصلي في ذلك الموقع - هذه هي النقطة التي يصبح عندها تأثير هندسة التجويف على جودة المنتج قابلًا للقياس عادةً.
- توثيق نقطة الاستبدال الفعلية وملاحظات جودة المنتج لكل مجموعة بطانة لبناء قاعدة بيانات خاصة بالعمليات لتحسين دقة تنبؤات توقيت الاستبدال في المستقبل.
الجزء الخامس دور جودة البطانات البرونزية في حماية الاستثمار في البطانة
أنماط التآكل غير الطبيعية للبطانة - خاصةً التآكل غير المتماثل حيث يتآكل أحد جانبي المقعرة أسرع بكثير من الجانب الآخر - لا تكون في كثير من الأحيان مشكلة بطانة على الإطلاق. بل هي أحد أعراض عدم المحاذاة اللامتراكزة الناجمة عن البطانات اللامتراكزة البالية أو خلوص البطانات العنكبوتية للوعاء التي تجاوزت مواصفات التصميم. تحمل البطانة اللامتراكزة في الكسارة المخروطية الحركة الدورانية للعمود الرئيسي. عندما يتجاوز خلوص التشغيل في البطانة الحد الأقصى للتصميم - عادةً 0.20-0.35 مم لمعظم ماكينات سلسلة HP وسلسلة CH - ينحرف المسار اللامتراكز عن الدائرة الحقيقية، مما ينتج عنه مكون تذبذب يتسبب في اتصال الوشاح بالمقعرة بشكل غير متساوٍ مع كل دورة.
يؤدي هذا التلامس غير المتكافئ إلى شيئين في آن واحد: فهو يسرع من التآكل على جانب التلامس العالي للبطانة، مما يقلل من عمر حملتها الفعالة، ويولد أحداث تصادم بترددات ومقادير خارج الغلاف التصميمي للبطانة، مما قد يؤدي إلى حدوث التشقق الناتج عن التعب الموصوف سابقًا. تحافظ البطانة اللامتراكزة المصبوبة بالطرد المركزي والمثبتة على تفاوتات تحمل التجويف H7 - أي قطر التجويف في حدود +0.052 مم/ 0 مم على تجويف اسمي 200 مم - على هندسة المسار اللامتراكز المصممة طوال فترة خدمتها، وتحمي مجلة العمود الرئيسي من أحمال التلامس غير المتساوية، وتحافظ على هندسة تجويف البطانة من خلال ضمان أن الوشاح يتبع مسار دورانه المصمم بدقة من أول ساعة تشغيل إلى آخر ساعة.
سيناريوهات التطبيق: اختيار السبيكة والتجويف حسب نوع الركاز
| نوع الركاز | نظام التشغيل الموحد النموذجي | الكشط (السند Ai) | درجة البطانة الموصى بها | تكوين التجويف | وضع التآكل الأساسي |
|---|---|---|---|---|---|
| حصى نهري (كوارتزيتي) | 80-120 ميجا باسكال | مرتفع (0.4-0.8) | Mn18Cr2 أو Mn18Cr2 + Mo | رأس قصير، حجرة EC | تآكل الانزلاق الكاشطة |
| جرانيت/بازلت | 140-200 ميجا باسكال | متوسط مرتفع (0.3-0.6) | Mn22Cr2 | حجرة قياسية أو M | التصادم + التآكل |
| الحجر الجيري | 30-60 ميجا باسكال | منخفض (0.02-0.1) | Mn13Cr2 | حجرة خشنة أو على شكل C لإنتاجية أعلى | تآكل منخفض الإجهاد |
| خام الحديد (المغنتيت) | 90-140 ميجا باسكال | متوسط (0.2-0.4) | Mn18Cr2 | غرفة M أو MF | تصلب العمل + تآكل معتدل |
| النحاس السماقي النحاسي | 100-160 ميجا باسكال | متوسط مرتفع (0.3-0.5) | Mn18Cr2 | حجرة M القياسية | التصادم + التآكل عالي الإجهاد |
نصيحة احترافية من الميدان: بالنسبة لعمليات الحصى النهرية، حيث يعني شكل الجسيمات المستديرة طاقة صدمة أقل لكل حدث تكسير ولكن الانزلاق المستمر عالي الإجهاد عبر سطح البطانة، وجدت أن تحديد إضافة الموليبدينوم الصغيرة من 0.3-0.6% إلى قاعدة Mn18Cr2 يحسن بشكل كبير من مقاومة التآكل دون تقليل الصلابة إلى مستويات غير مقبولة. تزيد إضافة المونيوم من جزء حجم الكربيد بحوالي 8-10% وترفع سقف الصلابة أثناء العمل بمقدار 15-25 HBW. وعلى مدار حملة تعمل على مدار 24 ساعة يوميًا على تغذية حصى الكوارتزيت 60%، يُترجم هذا إلى ما يقرب من 120-180 ساعة تشغيل إضافية قبل أن تصل البطانة إلى عتبة استبدال هندسة التجويف - وهو تحسين يستحق المتابعة للعمليات التي يتطلب فيها تغيير البطانة إغلاق المصنع لمدة تزيد عن 12 ساعة.
الخاتمة: أربعة متغيرات، معيار أداء متكامل واحد
لا يتم تحديد العمر التشغيلي لأجزاء التآكل للكسارة المخروطية من خلال أي متغير واحد. بل يتم تحديده من خلال الأداء المشترك لأربعة عوامل متشابكة: درجة السبيكة المطابقة لصلابة الخام وكشطه، وجودة المعالجة الحرارية التي توفر بنية مجهرية أوستنيتية نظيفة خالية من كربيدات حدود الحبوب، ودقة التصنيع التي تضمن التلامس الكامل وتزيل تركيزات الإجهاد المسببة للإجهاد، وبروتوكول مراقبة التآكل الذي يستبدل البطانات عند عتبة هندسة التجويف بدلاً من عتبة الفشل الميكانيكي.
وتحقق العمليات التي تعالج جميع العمليات الأربعة باستمرار حملات تبطين أطول من 30-60% من متوسط الصناعة لظروف الخام المكافئة - وهو فرق يمثل ميزة تشغيلية كبيرة وقابلة للقياس عند ترجمته إلى انخفاض وتيرة الإغلاق، وانخفاض تكلفة الطن الواحد من المنتج، وتحسين جودة تدرج الإنتاج.
إذا كنت تعاني من استهلاك بطانة كسارة مخروطية أعلى من المتوقع، أو أعطال التكسير العرضي، أو مشاكل في جودة المنتج مع ارتفاع مؤشر التقشر، فإن الحل هو مراجعة منظمة للتآكل تفحص جميع المتغيرات الأربعة - وليس مجرد التحول إلى درجة أعلى من المنجنيز. يمكن لفريقنا الهندسي مراجعة مواصفات البطانة الحالية وأنماط التآكل وسجلات التركيب وخصائص الخام لتحديد نقطة الاستفادة المحددة التي ستحقق أكبر قدر من التحسين في حملتك لاستخدامك. اتصل بنا مع نموذج ماكينتك، ونوع الخام، وبيانات التآكل الحالية لبدء المراجعة الفنية دون التزام.


 Arabic
 English
 French
 German
 Spanish
 Russian
 Portuguese
 Turkish