

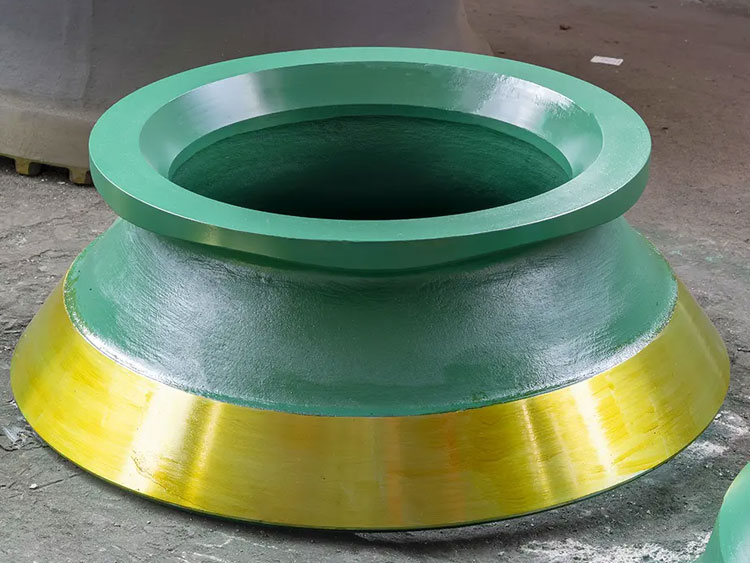
Lorsqu'un revêtement coûte 14 000 USD et tombe en panne au bout de 600 heures, le problème n'est jamais uniquement lié au matériau.
J'ai reçu un échantillon de défaillance d'une carrière de la province de Fujian - un manteau Sandvik CH870 qui avait enregistré 612 heures de fonctionnement sur une alimentation en granite avec un F80 de 180 mm et un UCS de 165 MPa en moyenne. Le revêtement n'était pas usé au sens classique du terme. Elle s'était fissurée transversalement à travers la section médiane et trois segments s'étaient détachés, chacun d'entre eux mesurant environ 200 mm de diamètre. La spécification de l'alliage indiquait Mn18Cr2, et le certificat de l'usine le confirmait. Manganèse à 17,6%. Chrome à 1,9%. La chimie n'était pas le problème.
Lorsque j'ai examiné l'interface de l'assemblage du bol - le contact entre la face extérieure du revêtement et le siège de la bague de réglage - j'ai trouvé une surface d'appui inférieure à 55%. De grands vides entre le revêtement et la bague, dont certains atteignaient 30 mm de diamètre et 8 mm de profondeur, étaient clairement visibles après avoir enlevé le composé de support résiduel. Sous une charge d'impact granitique de 165 MPa, ces vides sont devenus des points de flexion. Le revêtement se plie au microscope à chaque cycle d'écrasement. La fissuration par fatigue s'est amorcée aux limites des vides au cours des 200 premières heures, s'est propagée à travers la coulée et l'écaillage qui s'est produit à 612 heures correspondait simplement au moment où la longueur accumulée des fissures a atteint une taille critique. La mine avait investi dans le bon alliage. Elle n'avait pas investi dans le bon processus de fabrication - et aucune chimie n'aurait pu changer le résultat.
C'est l'argument central pour évaluer les pièces d'usure des concasseurs à cône : non pas en fonction du prix unitaire par kilogramme, ni même en fonction de la seule qualité de l'alliage, mais en fonction du coût intégré par tonne de matériau traité avant que la pièce ne doive être remplacée. Chaque variable qui réduit la durée de vie de la campagne - sélection sous-optimale de l'alliage, traitement thermique inadéquat, géométrie imprécise de la surface d'accouplement ou composants de support usés - augmente le coût effectif par tonne. L'optimisation simultanée de ces quatre variables est ce qui sépare les opérations qui réalisent des campagnes de revêtement de 900 heures de celles qui peinent à atteindre 500 heures.
Première partie : Évolution des aciers au manganèse - Pourquoi le Mn18 n'est plus la réponse par défaut
Le paradoxe de la dureté dans les applications à fort impact
L'acier au manganèse Hadfield tire sa résistance à l'usure d'une transformation de phase déclenchée par une charge d'impact : la matrice austénitique initialement souple (180-220 HBW à l'état de fonte) se transforme progressivement en martensite induite par la déformation à la surface d'usure, atteignant finalement 420-550 HBW en service. Ce processus - l'écrouissage - est le mécanisme fondamental qui rend les pièces d'usure des broyeurs à cône en acier au manganèse viables dans les applications en roches dures. Le paradoxe est que ce mécanisme nécessite un minimum d'énergie d'impact soutenue pour être activé. Si l'impact est insuffisant par rapport à la limite d'élasticité du matériau, la transformation ne se produit pas à un rythme adéquat et la matrice austénitique est simplement usinée par abrasion avant que la couche dure protectrice ne se développe.
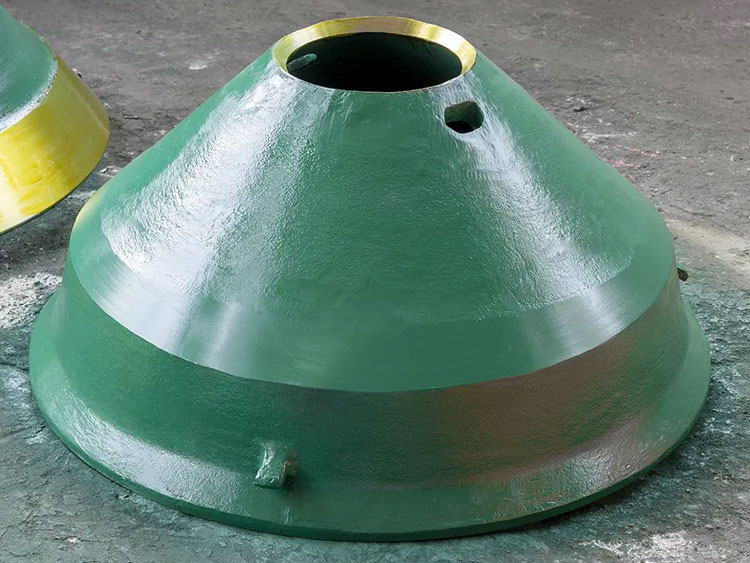
À l'autre extrême, si le minerai est extrêmement dur et que l'énergie d'impact est très élevée, une nuance de manganèse avec un support de chrome insuffisant peut se fracturer à travers le noyau austénitique non transformé avant que l'écrouissage n'ait pénétré à une profondeur suffisante. Ces deux modes de défaillance - usure avant trempe et fracture à travers un matériau insuffisamment trempé - sont souvent diagnostiqués à tort comme des "défauts de matériau" alors qu'il s'agit en fait d'erreurs de sélection.
| Grade | Mn % | Cr % | Limite d'élasticité (MPa) | Résistance à l'impact (J/cm²) | Dureté maximale à l'usinage | Application recommandée |
|---|---|---|---|---|---|---|
| Mn13Cr2 | 12-14% | 1,5-2,0% | 380-420 MPa | 180-220 J/cm² | 350-390 HBW | Calcaire, gravier de rivière, minerai tendre <40 MPa NGC |
| Mn18Cr2 | 17-19% | 1,5-2,5% | 420-460 MPa | 200-250 J/cm² | 420-460 HBW | Minerai de fer, porphyre cuprifère, granite moyen 40-120 MPa NGC |
| Mn22Cr2 | 21-23% | 2.0-3.0% | 450-500 MPa | 220-280 J/cm² | 450-510 HBW | Granite dur, basalte, taconite >120 MPa NGC |
Le rôle spécifique du chrome dans les alliages de revêtement de concasseur à cône
L'ajout de chrome à 1,5-2,5% dans les pièces d'usure de concasseurs à cône à haute teneur en manganèse remplit deux fonctions métallurgiques distinctes qui ne peuvent pas être reproduites en augmentant simplement la teneur en manganèse. Premièrement, le chrome réduit la taille des grains austénitiques pendant la solidification en agissant comme un élément d'épinglage des limites des grains, produisant une microstructure plus fine avec un diamètre moyen des grains de 80-120 μm par rapport à 200-350 μm dans le Mn18 ordinaire. Cette structure de grain plus fine raccourcit le libre parcours moyen des dislocations, ce qui accélère la réponse de l'écrouissage dans les 100 à 200 premières heures de service - la fenêtre pendant laquelle le revêtement est le plus vulnérable à l'enlèvement par abrasion avant que la couche superficielle écrouie ne se soit développée.
Deuxièmement, le chrome à ces concentrations forme de fins précipités de carbure Cr₇C₃ aux joints de grains pendant la solidification. Ces précipités augmentent la résistance à l'usure par abrasion de 12-18% par rapport à une teneur équivalente en Mn18 sans chrome, comme mesuré par un test pin-on-disk selon la procédure A de l'ASTM G65 contre un abrasif standard à base de quartz. Pour les applications en roches dures où la teneur en silice du minerai dépasse 40% - ce qui est courant dans le granite, le quartzite et certaines lithologies de minerai de fer - cet effet de renforcement du carbure est la marge qui permet au revêtement de survivre suffisamment longtemps pour s'endurcir complètement au lieu de s'user prématurément.
Pour les applications impliquant des minerais extrêmement durs et abrasifs tels que le basalte dont la dureté Mohs est supérieure à 7, ou le quartzite dont la teneur en silice est supérieure à 80%, la nuance Mn22Cr2 va encore plus loin dans cette logique. La teneur plus élevée en manganèse élève le plateau d'écrouissage à 480-510 HBW et augmente la ténacité pour résister à une fracture catastrophique dans des conditions d'impact de pointe dépassant 200 MPa de contrainte de contact. La contrepartie est une plus grande susceptibilité à la fragilisation si la précipitation de carbure aux joints de grains n'est pas entièrement supprimée par un traitement thermique adéquat - ce qui nous amène à la deuxième variable critique dans les performances des chemises de concasseurs à cônes.
Deuxième partie : Traitement thermique de durcissement à l'eau - L'étape incontournable
L'acier à haute teneur en manganèse tel qu'il est coulé contient des précipités de carbure aux joints de grains austénitiques, formés au cours d'un refroidissement lent entre 450 et 900 °C. Ces carbures sont des phases fragiles. Ces carbures sont des phases fragiles - leur présence transforme ce qui devrait être un matériau dur et résistant à l'écrouissage en un matériau qui propagera des fissures aux joints de grains sous l'effet d'une charge d'impact cyclique, produisant le mode de défaillance de la fissuration transversale et de l'écaillage en bloc que les opérateurs attribuent souvent à une surcharge ou à une sélection incorrecte de l'alliage.
La trempe à l'eau, qui consiste à chauffer la pièce coulée à 1 050-1 100 °C pour dissoudre tous les carbures dans la matrice austénitique, puis à la tremper rapidement dans l'eau pour empêcher la reprécipitation pendant le refroidissement, est le traitement thermique qui permet d'obtenir la microstructure austénitique propre requise pour un service fiable. Le processus doit atteindre une température d'entrée dans l'eau qui refroidit la section la plus lourde de la pièce coulée à 700°C en moins de 3 minutes. Pour un grand manteau avec une épaisseur de paroi de 120-150 mm, cela nécessite un réservoir de trempe avec un volume d'eau et une circulation adéquats pour éviter une couverture de vapeur localisée à la surface de la coulée.
L'examen de la microstructure après trempe - en particulier, l'absence de films de carbure en limite de grain au microscope optique 200x selon la norme ASTM E112 - est l'étape de vérification qui distingue une pièce d'usure de concasseur à cône correctement traitée d'une pièce qui se fissurera dans les conditions d'utilisation. Le fait de demander à un fournisseur des registres de traitement thermique, y compris des registres de température de trempage, de temps de trempe et d'examen métallographique après traitement, n'est pas une exigence de qualité déraisonnable. Il s'agit de la norme minimale pour un composant qui supportera des charges d'écrasement de l'ordre de 150 à 200 MPa.
Troisième partie : Fabrication de précision - La contribution invisible à la durée de vie des gaines
Pourquoi la précision des surfaces d'accouplement CNC prévient-elle la rupture par fatigue ?
Le composé d'appui entre le revêtement d'un concasseur à cône et sa surface d'appui (anneau de réglage pour le concave, centre de la tête pour le manteau) remplit une fonction de répartition de la charge mécanique, et non pas simplement de remplissage de l'espace. Lorsqu'il est correctement appliqué contre une face de contact plane et usinée, le support époxy durci - dont la résistance à la compression est comprise entre 90 et 110 MPa pour les formulations standard - transfère la charge d'écrasement de manière uniforme sur toute la surface d'appui. La chemise reste en contact stable et entièrement supportée pendant chaque cycle d'écrasement, et les contraintes de flexion dans le moulage de la chemise restent inférieures à la limite de fatigue du Mn18Cr2, qui est d'environ 280-320 MPa dans des conditions de flexion entièrement inversées.
Lorsque la face de contact est irrégulière - un écart de planéité supérieur à 0,3 mm sur une portée de 400 mm suffit à créer une concentration de charge mesurable - le revêtement fléchit à chaque limite de point haut sous l'effet de la charge d'impact. Les contraintes cycliques de flexion à ces points de concentration peuvent atteindre 400 à 500 MPa, bien au-delà de la limite de fatigue, ce qui déclenche les fissures transversales et les ruptures par écaillage qui sont alors attribuées à tort à la fragilité du matériau.
Le tournage vertical CNC des surfaces d'accouplement critiques sur les pièces d'usure du concasseur à cône - la face de contact conique extérieure du concave et le siège du bol intérieur de la bague de réglage - élimine cette voie de défaillance en obtenant une planéité de surface à 0,1 mm près sur l'ensemble du diamètre d'assise et une rugosité de surface de Ra ≤ 3,2 μm, ce qui favorise l'adhérence de la masse de soutien. Les opérations qui ont accès aux dessins techniques de leur modèle de machine spécifique - y compris les modèles de concasseurs plus anciens ou abandonnés - peuvent faire produire des revêtements de remplacement selon les spécifications dimensionnelles exactes requises pour une conformité géométrique totale. Une base de données de dessins dimensionnels précis, couvrant à la fois les modèles de machines actuels et anciens, est à la base de cette capacité.
Quatrième partie : Dégradation du profil de la cavité - La variable de performance que personne ne détecte avant qu'il ne soit trop tard
Comment l'usure modifie la géométrie de la chambre de broyage
Un nouvel ensemble de manteau et de contre-batteur définit une géométrie spécifique de la cavité de broyage qui a été conçue pour une gradation cible du produit. La zone parallèle - la section de la chambre entre le manteau et le contre-batteur où l'écart est à peu près constant - détermine la taille maximale des particules du produit et le pourcentage de particules en forme d'aiguille (allongées) dans la production. Pour un concasseur à cône secondaire standard produisant des agrégats de 0 à 25 mm, la longueur de la zone parallèle dans un nouveau jeu de garnitures est généralement de 25 à 35 mm, calibrée pour garantir que les particules doivent passer par cette zone plusieurs fois avant de sortir, produisant ainsi un produit cohérent et équidimensionnel.
Au fur et à mesure que le revêtement s'use, la géométrie de la cavité change continuellement. Le taux d'usure n'est pas uniforme dans toute la chambre - la zone d'alimentation située au-dessus de la zone parallèle s'use plus rapidement dans les applications à haut débit, ce qui modifie progressivement l'angle d'approche. Plus important encore, à mesure que le manteau et le concave s'amincissent, la longueur de la zone parallèle se réduit, passant des 30 mm prévus à 15-18 mm pour une durée de vie de 50%, et à 8-10 mm pour une durée de vie de 70-80%. À ces stades d'usure avancés, les particules passent moins de temps dans la zone parallèle et en sortent avec des rapports d'aspect plus élevés. La proportion de particules en forme d'aiguille dans le produit - communément mesurée comme l'indice d'écaillage selon la norme EN 933-3 - peut passer de 8-12% sur un jeu de gaines neuves à 22-28% sur un jeu usé jusqu'à 75% de durée de vie théorique, créant ainsi des problèmes de qualité du produit qu'il est difficile de corriger en aval sans étapes de broyage supplémentaires.
Extrait d'un cas pratique : J'ai consulté une entreprise de pierre concassée de Guangdong qui recevait des plaintes de clients concernant l'indice d'écaillage de son produit de 10 à 20 mm, qui était passé d'un niveau acceptable de 10% à un niveau inacceptable de 24% sur une période de six mois. Les réglages du broyeur n'avaient pas changé. L'opérateur avait continué à faire fonctionner le jeu de chemises parce qu'il restait encore une épaisseur mesurable. Lorsque nous avons retiré les gaines, elles étaient usées à environ 681 T de leur épaisseur d'origine au niveau de la zone parallèle. La zone elle-même s'était raccourcie, passant d'une épaisseur nominale de 28 mm à environ 11 mm, ne remplissant plus sa fonction de mise en forme. Le remplacement du jeu de gaines et la mise en place d'un protocole de surveillance de l'usure - en retirant les gaines à 55% d'usure plutôt qu'en les faisant fonctionner jusqu'à la rupture - ont permis de rétablir l'indice d'écaillage à 9,5% et d'éliminer totalement les réclamations des clients. L'idée maîtresse était que la gaine n'avait pas subi de défaillance mécanique. Il s'agissait d'une défaillance commerciale, et personne ne l'avait reconnue.
Établissement d'un protocole de surveillance de l'usure
Le suivi de l'usure du revêtement à intervalles définis - toutes les 200 heures de fonctionnement est un point de départ raisonnable pour les applications de minerai moyennement dur - ne nécessite qu'une jauge d'épaisseur à ultrasons calibrée et une carte de mesure avec des positions de sonde fixes marquées sur la surface extérieure du revêtement. L'enregistrement de l'épaisseur à 8-12 endroits différents par arrêt donne une image complète du taux et du schéma d'usure, qui peut ensuite être utilisée pour prédire la durée restante de la campagne et le moment où la dégradation de la géométrie de la cavité commencera à affecter la qualité du produit.
- Mesurer l'épaisseur de la paroi dans la zone d'alimentation (tiers supérieur de la chemise), la zone de transition (tiers central) et la zone parallèle (tiers inférieur) à chaque intervalle d'inspection.
- Tracez la réduction de l'épaisseur en fonction des heures de fonctionnement cumulées afin d'établir une tendance d'usure linéaire ou accélérée pour votre minerai spécifique et votre taux de production.
- Marquer pour remplacement lorsque la réduction de l'épaisseur de la zone parallèle dépasse 40% de l'épaisseur originale de la paroi à cet endroit - c'est le point à partir duquel l'impact de la géométrie de la cavité sur la qualité du produit devient généralement mesurable.
- Documenter le point de remplacement réel et les observations sur la qualité du produit pour chaque jeu de gaines afin de constituer une base de données spécifique à l'opération qui améliore la précision des prévisions sur le calendrier de remplacement futur.
Cinquième partie : Le rôle de la qualité des bagues en bronze dans la protection de l'investissement dans les chemises de cylindres
Les schémas d'usure anormaux des chemises - en particulier l'usure asymétrique où un côté du concave s'use nettement plus vite que l'autre - ne sont souvent pas un problème de chemise. Elles sont le symptôme d'un désalignement de l'excentrique causé par l'usure de la douille excentrique ou des jeux de la douille de l'araignée du bol qui ont dépassé les spécifications de conception. La bague excentrique d'un concasseur à cône supporte le mouvement giratoire de l'arbre principal. Lorsque le jeu dans la bague dépasse le maximum prévu - généralement de 0,20 à 0,35 mm pour la plupart des machines des séries HP et CH - la trajectoire de l'excentrique s'écarte d'un cercle réel, produisant une composante oscillante qui fait que le manteau entre en contact avec le contre-batteur de façon irrégulière à chaque révolution.
Ce contact inégal a deux effets simultanés : il accélère l'usure du côté à fort contact de la chemise, réduisant ainsi sa durée de vie effective, et il génère des événements d'impact à des fréquences et des magnitudes en dehors de l'enveloppe de conception de la chemise, ce qui peut déclencher la fissuration par fatigue décrite plus haut. Un manchon excentrique coulé par centrifugation avec des tolérances d'alésage H7 - c'est-à-dire un diamètre d'alésage de +0,052 mm / 0 mm sur un alésage nominal de 200 mm - maintient la géométrie de la trajectoire excentrique conçue tout au long de sa durée de vie, protège le tourillon de l'arbre principal contre les charges de contact inégales et préserve la géométrie de la cavité de la chemise en veillant à ce que le manteau suive précisément sa trajectoire de giration conçue, de la première à la dernière heure d'exploitation.
Scénarios d'application : Sélection d'alliages et de cavités par type de minerai
| Type de minerai | NGC typique | Abrasivité (Bond Ai) | Qualité de la doublure recommandée | Configuration de la cavité | Mode d'usure primaire |
|---|---|---|---|---|---|
| Gravier de rivière (quartzique) | 80-120 MPa | Élevée (0,4-0,8) | Mn18Cr2 ou Mn18Cr2 + Mo | Tête courte, chambre CE | Usure par glissement abrasif |
| Granit / basalte | 140-200 MPa | Moyennement élevé (0,3-0,6) | Mn22Cr2 | Chambre standard ou chambre M | Impact + abrasion |
| Calcaire | 30-60 MPa | Faible (0,02-0,1) | Mn13Cr2 | Chambre grossière ou chambre C pour un débit plus élevé | Abrasion sous faible contrainte |
| Minerai de fer (magnétite) | 90-140 MPa | Moyen (0.2-0.4) | Mn18Cr2 | Chambre M ou MF | Durcissement par écrouissage + abrasion modérée |
| Porphyre cuprifère | 100-160 MPa | Moyennement élevé (0,3-0,5) | Mn18Cr2 | Chambre standard M | Impact + abrasion à haute pression |
Conseil de pro sur le terrain : Pour les opérations de graviers de rivière, où la forme arrondie des particules signifie une énergie d'impact plus faible par événement de concassage mais un glissement soutenu à forte contrainte sur la surface du revêtement, j'ai constaté que l'ajout d'une petite quantité de molybdène de 0,3-0,6% à la base Mn18Cr2 améliore de manière significative la résistance à l'abrasion sans réduire la ténacité à des niveaux inacceptables. L'ajout de molybdène augmente la fraction de volume de carbure d'environ 8-10% et augmente le plafond de dureté à l'état durci de 15-25 HBW. Sur une campagne fonctionnant 24 heures par jour avec une alimentation en gravier quartzitique de 60%, cela se traduit par environ 120-180 heures de fonctionnement supplémentaires avant que le revêtement n'atteigne le seuil de remplacement de la géométrie de la cavité - une amélioration qui vaut la peine d'être poursuivie pour les opérations où le remplacement du revêtement nécessite un arrêt de l'usine de plus de 12 heures.
Conclusion : Quatre variables, une norme de performance intégrée
La durée de vie des pièces d'usure du concasseur à cône n'est pas déterminée par une seule variable. Elle est déterminée par les performances combinées de quatre facteurs interdépendants : une nuance d'alliage adaptée à la dureté et à l'abrasivité du minerai, la qualité du traitement thermique qui permet d'obtenir une microstructure austénitique propre exempte de carbures en limite de grain, la précision de la fabrication qui garantit un ajustement complet du contact et élimine les concentrations de contraintes génératrices de fatigue, et un protocole de surveillance de l'usure qui remplace les chemises au seuil de la géométrie de la cavité plutôt qu'au seuil de la défaillance mécanique.
Les exploitations qui tiennent compte de ces quatre aspects réalisent systématiquement des campagnes de chemisage qui durent de 30 à 60% de plus que la moyenne de l'industrie pour des conditions de minerai équivalentes - une différence qui, lorsqu'elle se traduit par une réduction de la fréquence des arrêts, une baisse du coût par tonne de produit et une amélioration de la qualité de la granulométrie de sortie, représente un avantage opérationnel significatif et mesurable.
Si vous rencontrez une consommation de revêtement de broyeur à cône plus élevée que prévu, des défaillances de fissuration transversale ou des problèmes de qualité de produit avec un indice d'écaillage élevé, la solution est un audit d'usure structuré qui examine les quatre variables - et pas simplement le passage à une teneur en manganèse plus élevée. Notre équipe d'ingénieurs peut examiner les spécifications de votre revêtement actuel, les schémas d'usure, les dossiers d'installation et les caractéristiques du minerai afin d'identifier le point de levier spécifique qui apportera la plus grande amélioration de campagne pour votre application. Contactez-nous en indiquant le modèle de votre machine, le type de minerai et les données d'usure actuelles pour lancer une étude technique sans engagement.


 French
 English
 German
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish