

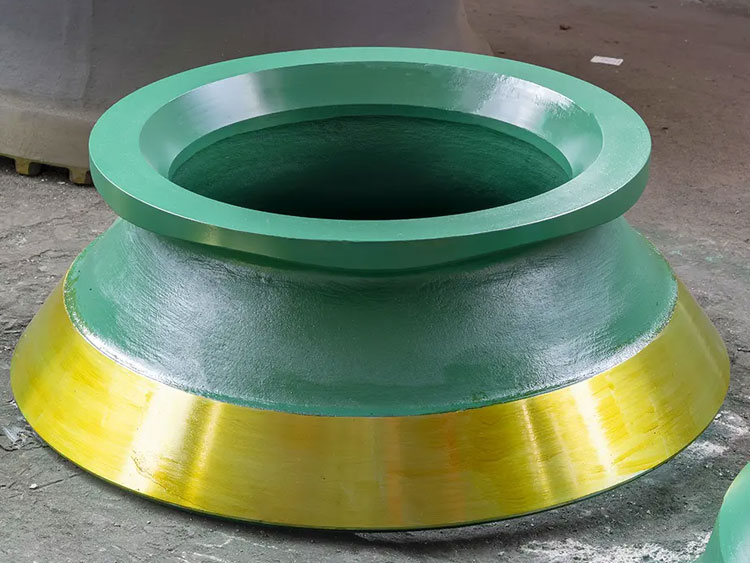
Cuando un revestimiento cuesta 14.000 dólares y falla en 600 horas, el problema nunca es sólo el material
Recibí una muestra de fallo de una cantera de la provincia de Fujian: un manto Sandvik CH870 que había registrado 612 horas de funcionamiento en una alimentación de granito con un F80 de 180 mm y un UCS medio de 165 MPa. La camisa no se había desgastado en el sentido convencional. Se había agrietado transversalmente a lo largo de la sección media y se habían desprendido tres segmentos, cada uno de unos 200 mm de diámetro. La especificación de la aleación decía Mn18Cr2, y el certificado del laminador lo confirmaba. Manganeso a 17,6%. Cromo a 1,9%. La química no era el problema.
Cuando examiné la interfaz del conjunto de la cazoleta -el contacto entre la cara exterior de la camisa y el asiento del anillo de ajuste- encontré una superficie de apoyo inferior a 55%. Tras eliminar el compuesto de soporte residual, se apreciaban claramente grandes huecos entre la camisa y el anillo, algunos de hasta 30 mm de diámetro y 8 mm de profundidad. Bajo una carga de impacto de granito de 165 MPa, esos huecos se convirtieron en puntos de flexión. El revestimiento se doblaba microscópicamente con cada ciclo de aplastamiento. El agrietamiento por fatiga se inició en los límites de los huecos en las primeras 200 horas, se propagó a través de la fundición y el desprendimiento a las 612 horas se produjo simplemente cuando la longitud de grieta acumulada alcanzó el tamaño crítico. La mina había invertido en la aleación correcta. No habían invertido en el proceso de fabricación correcto, y ninguna cantidad de productos químicos habría cambiado el resultado.
Este es el argumento central de cómo deben evaluarse las piezas de desgaste de las trituradoras de cono: no por el precio unitario por kilogramo, y ni siquiera por el grado de aleación únicamente, sino por el coste integrado por tonelada de material procesado antes de que la pieza requiera sustitución. Cada variable que acorta la vida útil de la campaña -selección subóptima de la aleación, tratamiento térmico inadecuado, geometría imprecisa de la superficie de contacto o componentes de soporte desgastados- aumenta el coste efectivo por tonelada. Optimizar las cuatro variables simultáneamente es lo que diferencia a las operaciones que realizan campañas de 900 horas de revestimiento de las que luchan por llegar a las 500 horas.
Primera parte: Evolución del acero al manganeso - Por qué el Mn18 ya no es la respuesta por defecto
La paradoja de la dureza en aplicaciones de alto impacto
El acero al manganeso Hadfield obtiene su resistencia al desgaste de una transformación de fase desencadenada por la carga de impacto: la matriz austenítica inicialmente blanda (180-220 HBW en estado fundido) se transforma progresivamente en martensita inducida por deformación en la superficie de desgaste, alcanzando finalmente 420-550 HBW en servicio. Este proceso -endurecimiento por deformación- es el mecanismo fundamental que hace que las piezas de desgaste de las trituradoras de cono de acero al manganeso sean viables en aplicaciones de roca dura. La paradoja es que este mecanismo requiere una energía de impacto sostenida mínima para activarse. Si el impacto es insuficiente en relación con el límite elástico del material, la transformación no se produce a un ritmo adecuado y la matriz austenítica simplemente se mecaniza por abrasión antes de que se desarrolle la capa dura protectora.
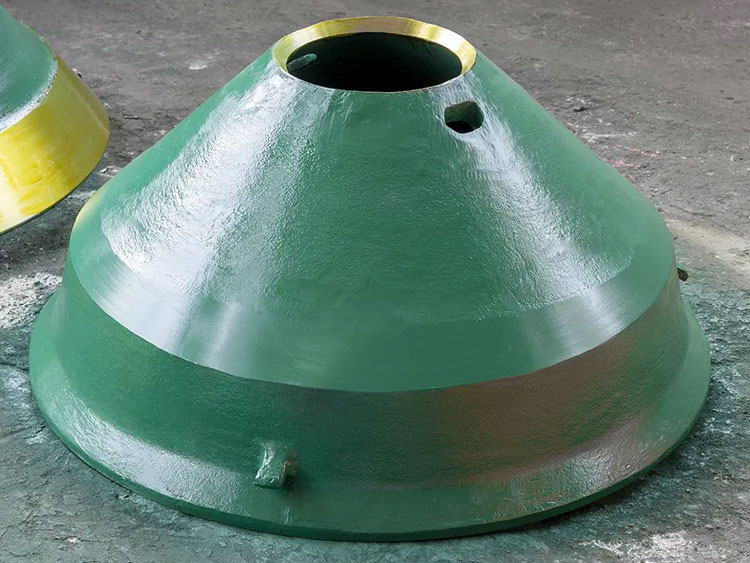
En el extremo opuesto, si el mineral es extremadamente duro y la energía de impacto es muy alta, un grado de manganeso con insuficiente soporte de cromo puede fracturarse a través del núcleo austenítico no transformado antes de que el endurecimiento por trabajo haya penetrado a la profundidad adecuada. Ambos modos de fallo -desgaste antes del endurecimiento y fractura a través de material insuficientemente endurecido- suelen diagnosticarse erróneamente como "defectos del material", cuando en realidad son errores de selección.
| Grado | Mn % | Cr % | Límite elástico (MPa) | Resistencia al impacto (J/cm²) | Dureza máxima endurecida por deformación | Aplicación recomendada |
|---|---|---|---|---|---|---|
| Mn13Cr2 | 12-14% | 1,5-2,0% | 380-420 MPa | 180-220 J/cm². | 350-390 HBW | Caliza, grava de río, mineral blando <40 MPa UCS |
| Mn18Cr2 | 17-19% | 1,5-2,5% | 420-460 MPa | 200-250 J/cm². | 420-460 HBW | Mineral de hierro, pórfido de cobre, granito medio 40-120 MPa UCS |
| Mn22Cr2 | 21-23% | 2,0-3,0% | 450-500 MPa | 220-280 J/cm². | 450-510 HBW | Granito duro, basalto, taconita >120 MPa UCS |
El papel específico del cromo en las aleaciones de revestimiento de trituradoras de cono
La adición de cromo a 1,5-2,5% en piezas de desgaste de trituradoras de cono con alto contenido en manganeso desempeña dos funciones metalúrgicas distintas que no pueden repetirse simplemente aumentando el contenido de manganeso. En primer lugar, el cromo reduce el tamaño del grano austenítico durante la solidificación actuando como elemento de fijación de los límites del grano, produciendo una microestructura más fina con un diámetro medio de grano de 80-120 μm en comparación con los 200-350 μm del Mn18 normal. Esta estructura de grano más fino acorta el recorrido libre medio de las dislocaciones, lo que acelera la respuesta de endurecimiento por deformación en las primeras 100-200 horas críticas de servicio, el período durante el cual el revestimiento es más vulnerable a la eliminación por abrasión antes de que se haya desarrollado la capa superficial endurecida.
En segundo lugar, el cromo en estas concentraciones forma finos precipitados de carburo de Cr₇C₃ en los límites de grano durante la solidificación. Estos precipitados aumentan la resistencia al desgaste por abrasión en 12-18% en relación con un grado equivalente de Mn18 sin cromo, según las mediciones de los ensayos de disco de alfiler según el procedimiento A de ASTM G65 contra un abrasivo de cuarzo estándar. En las aplicaciones de roca dura en las que el contenido de sílice del mineral supera los 40% -común en el granito, la cuarcita y ciertas litologías de mineral de hierro- este efecto de refuerzo del carburo es el margen que permite al revestimiento sobrevivir el tiempo suficiente para endurecerse por completo en lugar de desgastarse prematuramente.
Para aplicaciones con minerales extremadamente duros y abrasivos, como el basalto con una dureza Mohs superior a 7, o la cuarcita con un contenido de sílice superior a 80%, el grado Mn22Cr2 amplía aún más esta lógica. El mayor contenido de manganeso eleva la meseta de endurecimiento por deformación a 480-510 HBW y aumenta la tenacidad para resistir la fractura catastrófica en condiciones de impacto máximo superiores a 200 MPa de tensión de contacto. La contrapartida es una mayor susceptibilidad a la fragilización si la precipitación de carburos en los límites del grano no se suprime totalmente mediante un tratamiento térmico adecuado, lo que nos lleva a la segunda variable crítica en el rendimiento de las camisas de las trituradoras de cono.
Segunda parte: Tratamiento térmico de endurecimiento con agua: el paso que no puede omitirse
El acero con alto contenido en manganeso fundido contiene precipitados de carburo en los límites de grano austeníticos, que se forman durante el enfriamiento lento en el intervalo de 450-900°C. Estos carburos son fases frágiles. Estos carburos son fases frágiles: su presencia convierte lo que debería ser un material resistente y endurecible por deformación en un material que propagará grietas en los límites de grano bajo cargas de impacto cíclicas, produciendo el agrietamiento transversal y el modo de fallo de desprendimiento en bloque que las operaciones suelen atribuir a la sobrecarga o a una selección incorrecta de la aleación.
El templado en agua, que consiste en calentar la pieza fundida a 1.050-1.100°C para disolver todos los carburos en la matriz austenítica y, a continuación, enfriarla rápidamente en agua para evitar la reprecipitación durante el enfriamiento, es el tratamiento térmico que produce la microestructura austenítica limpia necesaria para un servicio fiable. El proceso debe alcanzar una temperatura de entrada del agua que enfríe la sección más pesada de la pieza fundida hasta 700°C en menos de 3 minutos. Para un gran manto con un espesor de pared de 120-150 mm, esto exige un tanque de enfriamiento con un volumen de agua y una circulación adecuados para evitar el blanketing de vapor localizado en la superficie de la pieza fundida.
El examen de la microestructura posterior al templado -en concreto, la ausencia de películas de carburo en los límites del grano con microscopía óptica de 200x según ASTM E112- es el paso de verificación que distingue una pieza de desgaste de trituradora de cono procesada correctamente de otra que se agrietará en condiciones de servicio. Pedir a un proveedor los registros de tratamiento térmico, incluidos los registros de temperatura de inmersión, el tiempo de enfriamiento y el examen metalográfico posterior al tratamiento, no es un requisito de calidad irrazonable. Es la norma mínima para un componente que soportará cargas de aplastamiento del orden de 150-200 MPa.
Tercera parte: Fabricación de precisión: la contribución invisible a la vida útil de las camisas
Por qué la precisión de la superficie de contacto del CNC previene la fractura por fatiga
El compuesto de apoyo entre la camisa de una trituradora de cono y su superficie de asiento (anillo de ajuste para el cóncavo, centro del cabezal para el manto) cumple una función de distribución mecánica de la carga, no sólo de relleno de huecos. Cuando se aplica correctamente contra una cara de contacto plana y mecanizada, el soporte epoxi curado -con una resistencia a la compresión de 90-110 MPa para formulaciones estándar- transfiere la carga de aplastamiento uniformemente por toda la zona de apoyo. La camisa permanece en contacto estable y totalmente apoyada durante cada ciclo de aplastamiento, y las tensiones de flexión en la fundición de la camisa permanecen por debajo del límite de fatiga del Mn18Cr2, que es de aproximadamente 280-320 MPa en condiciones de flexión totalmente invertida.
Cuando la cara de contacto es irregular (una desviación de la planitud superior a 0,3 mm en un tramo de 400 mm es suficiente para crear una concentración de carga mensurable), el revestimiento se flexiona en cada límite de punto alto bajo la carga de impacto. Las tensiones de flexión cíclicas en estos puntos de concentración pueden alcanzar 400-500 MPa, muy por encima del límite de fatiga, iniciando los patrones de grietas transversales y los fallos por desconchamiento que luego se atribuyen incorrectamente a la fragilidad del material.
El torneado vertical CNC de las superficies de contacto críticas de las piezas de desgaste de las trituradoras de cono (la cara de contacto cónica exterior del cóncavo y el asiento interior de la cuba del anillo de ajuste) elimina esta vía de fallo al conseguir una planitud superficial de 0,1 mm en todo el diámetro de asiento y una rugosidad superficial de Ra ≤ 3,2 μm, lo que favorece la adherencia del compuesto de soporte. Las operaciones que tienen acceso a los planos de ingeniería de su modelo de máquina específico -incluidos los modelos de trituradora antiguos o descatalogados- pueden hacer que se fabriquen camisas de repuesto con las especificaciones dimensionales exactas necesarias para una conformidad geométrica total. Una base de datos de planos dimensionales precisos, que abarca tanto los modelos de máquinas actuales como los antiguos, es la base de esta capacidad.
Cuarta parte: Degradación del perfil de la cavidad: la variable de rendimiento que nadie detecta hasta que es demasiado tarde
Cómo modifica el desgaste la geometría de la cámara de trituración
Un nuevo conjunto de manto y cóncavo define una geometría específica de la cavidad de trituración que se ha diseñado para una gradación de producto objetivo. La zona paralela -la sección de la cámara entre el manto y el cóncavo donde la separación es aproximadamente constante- determina el tamaño máximo de las partículas del producto y el porcentaje de partículas en forma de aguja (alargadas) en la salida. Para una trituradora de cono secundaria estándar que produzca áridos de 0-25 mm, la longitud de la zona paralela en un juego de camisas nuevo suele ser de 25-35 mm, calibrada para garantizar que las partículas deben pasar por esta zona varias veces antes de salir, produciendo un producto uniforme y equidimensional.
A medida que la camisa se desgasta, la geometría de la cavidad cambia continuamente. La tasa de desgaste no es uniforme en toda la cámara: la zona de alimentación por encima de la zona paralela se desgasta más rápidamente en aplicaciones de alto rendimiento, alterando progresivamente el ángulo de aproximación. Y lo que es más grave, a medida que el manto y el cóncavo se adelgazan, la longitud de la zona paralela se acorta desde los 30 mm diseñados hasta los 15-18 mm con una vida útil del revestimiento de 50%, y hasta los 8-10 mm con una vida útil del revestimiento de 70-80%. En estas fases avanzadas de desgaste, las partículas pasan menos tiempo en la zona paralela y salen con mayores relaciones de aspecto. La proporción de partículas en forma de aguja en el producto -medida habitualmente como índice de escamación según EN 933-3- puede aumentar de 8-12% en un juego de camisas nuevo a 22-28% en un juego desgastado hasta 75% de vida teórica, creando problemas de calidad del producto difíciles de corregir aguas abajo sin etapas de trituración adicionales.
Fragmento de caso práctico: Hice una consulta para una empresa de piedra triturada de Guangdong que estaba recibiendo quejas de los clientes sobre el índice de escamación de su producto de 10-20 mm, que había pasado de un aceptable 10% a un inaceptable 24% en un periodo de seis meses. Los ajustes de la trituradora no habían cambiado. El operario había seguido utilizando el juego de revestimientos porque aún quedaba espesor medible. Cuando retiramos los revestimientos, se habían desgastado hasta aproximadamente 68% de su espesor de pared original en la zona paralela. La propia zona se había acortado de los 28 mm nominales a aproximadamente 11 mm, con lo que funcionalmente ya no realizaba una función de conformación. La sustitución del juego de camisas y el establecimiento de un protocolo de control del desgaste (retirar las camisas a los 55% de desgaste en lugar de hacerlas funcionar hasta el fallo) restablecieron el índice de descamación a 9,5% y eliminaron por completo las quejas del cliente. La clave fue que la camisa no había fallado mecánicamente. Había fallado comercialmente y nadie lo había reconocido.
Establecimiento de un protocolo de control del desgaste
El seguimiento del desgaste del revestimiento a intervalos definidos -cada 200 horas de funcionamiento es un punto de partida razonable para aplicaciones de mineral de dureza media- sólo requiere un medidor de espesores por ultrasonidos calibrado y un mapa de medición con posiciones fijas de la sonda marcadas en la superficie exterior del revestimiento. El registro del grosor en 8-12 posiciones constantes por parada proporciona una imagen completa de la tasa y el patrón de desgaste, que puede utilizarse para predecir la duración restante de la campaña y el punto en el que la degradación de la geometría de la cavidad empezará a afectar a la calidad del producto.
- Medir el espesor de pared en la zona de alimentación (tercio superior de la camisa), la zona de transición (tercio medio) y la zona paralela (tercio inferior) en cada intervalo de inspección.
- Represente gráficamente la reducción de espesor frente a las horas de funcionamiento acumuladas para establecer una tendencia de desgaste lineal o acelerada para su mineral y rendimiento específicos.
- Marcar para sustitución cuando la reducción del espesor de la zona paralela supere los 40% del espesor de la pared de diseño original en ese lugar - este es el punto en el que el impacto de la geometría de la cavidad en la calidad del producto suele ser medible.
- Documentar el punto de sustitución real y las observaciones de calidad del producto de cada juego de mangas para crear una base de datos específica de la operación que mejore la precisión de las futuras predicciones de los plazos de sustitución.
Quinta parte: El papel de la calidad del casquillo de bronce en la protección de la inversión en camisas
Los patrones anormales de desgaste de las camisas, en particular el desgaste asimétrico en el que un lado del cóncavo se desgasta mucho más rápido que el lado opuesto, no suelen ser un problema de las camisas. Son un síntoma de desalineación excéntrica causada por un casquillo excéntrico desgastado o por holguras en el casquillo de la araña de la cuba que han superado las especificaciones de diseño. El buje excéntrico de una trituradora de cono transporta el movimiento giratorio del eje principal. Cuando la holgura de funcionamiento del buje supera el máximo de diseño (normalmente 0,20-0,35 mm para la mayoría de las máquinas de las series HP y CH), la trayectoria excéntrica se desvía de un círculo verdadero, produciendo un componente de bamboleo que hace que el manto entre en contacto con el cóncavo de forma desigual en cada revolución.
Este contacto desigual tiene dos efectos simultáneos: acelera el desgaste en el lado de alto contacto de la camisa, lo que reduce su vida útil efectiva, y genera impactos a frecuencias y magnitudes fuera de la envolvente de diseño de la camisa, que pueden iniciar el agrietamiento por fatiga descrito anteriormente. Un casquillo excéntrico de fundición centrífuga con tolerancias de ajuste H7, es decir, un diámetro interior de +0,052 mm / 0 mm en un diámetro interior nominal de 200 mm, mantiene la geometría de la trayectoria excéntrica diseñada durante toda su vida útil, protege el muñón del eje principal de cargas de contacto desiguales y preserva la geometría de la cavidad del revestimiento garantizando que el manto siga con precisión la trayectoria de giro diseñada desde la primera hora de funcionamiento hasta la última.
Escenarios de aplicación: Selección de aleaciones y cavidades por tipo de mineral
| Tipo de mineral | UCS típico | Abrasividad (Bond Ai) | Grado de revestimiento recomendado | Configuración de la cavidad | Modo de desgaste primario |
|---|---|---|---|---|---|
| Grava fluvial (cuarcítica) | 80-120 MPa | Alta (0,4-0,8) | Mn18Cr2 o Mn18Cr2 + Mo | Cabezal corto, cámara EC | Desgaste por deslizamiento abrasivo |
| Granito / basalto | 140-200 MPa | Media-alta (0,3-0,6) | Mn22Cr2 | Cámara estándar o M | Impacto + abrasión |
| Piedra caliza | 30-60 MPa | Bajo (0,02-0,1) | Mn13Cr2 | Cámara gruesa o C para un mayor rendimiento | Abrasión de baja tensión |
| Mineral de hierro (magnetita) | 90-140 MPa | Media (0,2-0,4) | Mn18Cr2 | Cámara M o MF | Endurecimiento por trabajo + abrasión moderada |
| Pórfido de cobre | 100-160 MPa | Media-alta (0,3-0,5) | Mn18Cr2 | Cámara estándar M | Impacto + abrasión de alto esfuerzo |
Consejo profesional desde el terreno: Para las operaciones con grava de río, en las que la forma redondeada de las partículas implica una menor energía de impacto por aplastamiento pero un deslizamiento sostenido de alta tensión a través de la superficie de la camisa, he descubierto que especificar una pequeña adición de molibdeno de 0,3-0,6% a la base Mn18Cr2 mejora significativamente la resistencia a la abrasión sin reducir la tenacidad a niveles inaceptables. La adición de Mo aumenta la fracción volumétrica de carburo en aproximadamente 8-10% y eleva el techo de dureza endurecida en 15-25 HBW. En una campaña de 24 horas al día con grava cuarcítica 60%, esto se traduce en unas 120-180 horas de funcionamiento adicionales antes de que el revestimiento alcance el umbral de sustitución de la geometría de la cavidad, una mejora que merece la pena para las operaciones en las que el cambio de revestimiento requiere una parada de la planta de más de 12 horas.
Conclusión: Cuatro variables, una norma de rendimiento integrada
La vida útil de las piezas de desgaste de las trituradoras de cono no viene determinada por una sola variable. Está determinada por el rendimiento combinado de cuatro factores interrelacionados: el grado de aleación adaptado a la dureza y abrasividad del mineral, la calidad del tratamiento térmico que proporciona una microestructura austenítica limpia y libre de carburos en los límites del grano, la precisión de fabricación que garantiza un ajuste de contacto completo y elimina las concentraciones de tensión que inician la fatiga, y un protocolo de control del desgaste que sustituye los revestimientos en el umbral de la geometría de la cavidad en lugar del umbral de fallo mecánico.
Las operaciones que tienen en cuenta los cuatro factores consiguen campañas de revestimiento que son 30-60% más largas que la media del sector para condiciones de mineral equivalentes, una diferencia que, cuando se traduce en una reducción de la frecuencia de las paradas, un menor coste por tonelada de producto y una mejora de la calidad de la gradación de salida, representa una ventaja operativa significativa y cuantificable.
Si experimenta un consumo del revestimiento de la trituradora de cono superior al esperado, fallos de agrietamiento transversal o problemas de calidad del producto con un elevado índice de descamación, la solución es una auditoría de desgaste estructurada que examine las cuatro variables, no simplemente un cambio a un grado de manganeso superior. Nuestro equipo de ingeniería puede revisar las especificaciones actuales de su revestimiento, los patrones de desgaste, los registros de instalación y las características del mineral para identificar el punto de apalancamiento específico que proporcionará la mayor mejora de campaña para su aplicación. Póngase en contacto con nosotros e indíquenos el modelo de su máquina, el tipo de mineral y los datos de desgaste actuales para iniciar una revisión técnica sin compromiso.


 Spanish
 English
 French
 German
 Russian
 Arabic
 Portuguese
 Turkish