

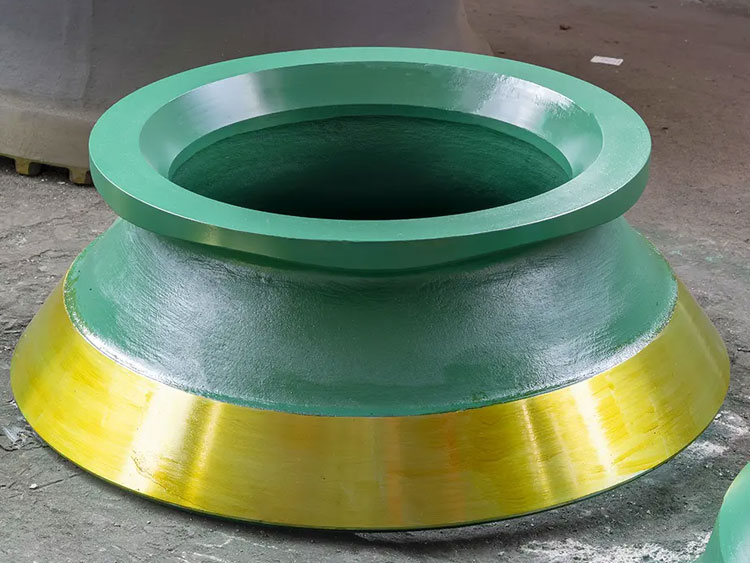
Quando um revestimento custa 14.000 dólares e falha em 600 horas, o problema nunca é apenas o material
Recebi uma amostra de falha de uma pedreira na província de Fujian - um manto Sandvik CH870 que tinha registado 612 horas de funcionamento numa alimentação de granito com um F80 de 180 mm e um UCS médio de 165 MPa. O revestimento não se tinha desgastado no sentido convencional. Tinha rachado transversalmente ao longo da secção média e três segmentos tinham-se fragmentado, cada um com cerca de 200 mm de diâmetro. A especificação da liga era Mn18Cr2, e o certificado do moinho confirmava-o. Manganês a 17,6%. Crómio a 1,9%. A química não era o problema.
Quando examinei a interface do conjunto da cuba - o contacto entre a face exterior do revestimento e o assento do anel de ajuste - encontrei uma área de apoio inferior a 55%. Grandes espaços vazios entre o revestimento e o anel, alguns com até 30 mm de diâmetro e 8 mm de profundidade, eram claramente visíveis após a remoção do composto de suporte residual. Sob uma carga de impacto de granito de 165 MPa, esses vazios transformaram-se em pontos de flexão. O revestimento estava a dobrar-se microscopicamente a cada ciclo de esmagamento. A fissuração por fadiga iniciou-se nos limites dos vazios nas primeiras 200 horas, propagou-se através da peça fundida e o evento de fragmentação às 612 horas foi simplesmente quando o comprimento acumulado da fissura atingiu o tamanho crítico. A mina tinha investido na liga correta. Não tinham investido no processo de fabrico correto - e nenhuma quantidade de química teria alterado o resultado.
Este é o argumento central para a forma como as peças de desgaste dos trituradores de cone devem ser avaliadas: n?o pelo preço unitário por quilograma, nem mesmo pelo grau da liga, mas pelo custo integrado por tonelada de material processado antes de a peça precisar de ser substituída. Todas as variáveis que reduzem a vida útil da campanha - seleção subóptima da liga, tratamento térmico inadequado, geometria imprecisa da superfície de contacto ou componentes de suporte desgastados - aumentam o custo efetivo por tonelada. A otimização simultânea de todas as quatro é o que separa as operações que realizam campanhas de revestimento de 900 horas daquelas que lutam para atingir 500.
Primeira parte: Evolução do aço ao manganês - Porque é que o Mn18 já não é a resposta padrão
O Paradoxo da Dureza em Aplicações de Alto Impacto
O aço manganês Hadfield obtém a sua resistência ao desgaste a partir de uma transformação de fase desencadeada por uma carga de impacto: a matriz austenítica inicialmente macia (180-220 HBW quando fundida) transforma-se progressivamente em martensite induzida por deformação na superfície de desgaste, atingindo eventualmente 420-550 HBW em serviço. Este processo - endurecimento por trabalho - Ø o mecanismo fundamental que torna as peças de desgaste dos trituradores de cone em aço manganŒs viÆveis em aplicaçðes de rocha dura. O paradoxo é que este mecanismo requer uma energia de impacto sustentada mínima para ser ativado. Se o impacto for insuficiente em relação ao limite de elasticidade do material, a transformação não ocorre a uma taxa adequada e a matriz austenítica é simplesmente maquinada por abrasão antes de se desenvolver a camada dura protetora.
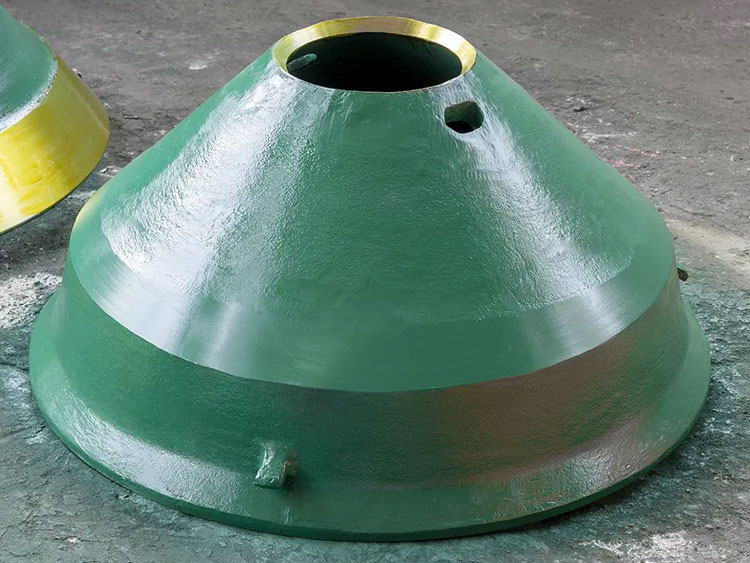
No extremo oposto, se o minério for extremamente duro e a energia de impacto for muito elevada, um grau de manganês com suporte insuficiente de crómio pode fraturar através do núcleo austenítico não transformado antes de o endurecimento por trabalho ter penetrado a uma profundidade adequada. Ambos os modos de falha - desgaste antes do endurecimento e fratura através de material subendurecido - são normalmente mal diagnosticados como "defeitos de material" quando, na realidade, são erros de seleção.
| Grau | Mn % | Cr % | Resistência ao escoamento (MPa) | Resistência ao impacto (J/cm²) | Dureza máxima endurecida por trabalho | Aplicação recomendada |
|---|---|---|---|---|---|---|
| Mn13Cr2 | 12-14% | 1,5-2,0% | 380-420 MPa | 180-220 J/cm² | 350-390 HBW | Calcário, cascalho de rio, minério macio <40 MPa UCS |
| Mn18Cr2 | 17-19% | 1,5-2,5% | 420-460 MPa | 200-250 J/cm² | 420-460 HBW | Minério de ferro, pórfiro de cobre, granito médio 40-120 MPa UCS |
| Mn22Cr2 | 21-23% | 2,0-3,0% | 450-500 MPa | 220-280 J/cm² | 450-510 HBW | Granito duro, basalto, taconite >120 MPa UCS |
O papel específico do crómio nas ligas de revestimento dos trituradores de cone
o de crómio a 1,5-2,5% em peças de desgaste de trituradores de cone com elevado teor de manganês desempenha duas funçðes metalúrgicas distintas que n Em primeiro lugar, o crómio reduz o tamanho do grão austenítico durante a solidificação, actuando como um elemento de fixação dos limites do grão, produzindo uma microestrutura mais fina com um diâmetro médio de grão de 80-120 μm em comparação com 200-350 μm no Mn18 simples. Esta estrutura de grão mais fino encurta o caminho livre médio de deslocação, o que acelera a resposta de endurecimento por trabalho nas primeiras 100-200 horas críticas de serviço - a janela durante a qual o revestimento é mais vulnerável à remoção abrasiva antes de a camada de superfície endurecida se ter desenvolvido.
Em segundo lugar, o crómio nestas concentrações forma precipitados finos de carboneto de Cr₇C₃ nos limites dos grãos durante a solidificação. Esses precipitados aumentam a resistência ao desgaste abrasivo em 12-18% em relação a um grau Mn18 equivalente sem crómio, conforme medido pelo teste pin-on-disk de acordo com o procedimento ASTM G65 A contra um abrasivo de quartzo padrão. Para aplicações em rochas duras em que o teor de sílica do minério excede 40% - comum em granito, quartzito e certas litologias de minério de ferro - este efeito de reforço de carboneto é a margem que permite que o revestimento sobreviva o tempo suficiente para endurecer completamente em vez de se desgastar prematuramente.
Para aplicações que envolvam minérios extremamente duros e abrasivos, tais como basalto com dureza Mohs superior a 7, ou quartzito com teor de sílica superior a 80%, a classe Mn22Cr2 alarga ainda mais esta lógica. O teor mais elevado de manganês eleva o patamar de endurecimento por trabalho para 480-510 HBW e aumenta a tenacidade para resistir à fratura catastrófica em condições de pico de impacto que excedam a tensão de contacto de 200 MPa. A contrapartida é uma maior suscetibilidade à fragilização se a precipitação de carbonetos nos limites dos grãos não for totalmente suprimida por um tratamento térmico adequado - o que nos leva à segunda variável crítica no desempenho do revestimento do triturador de cone.
Segunda parte: Tratamento térmico de endurecimento com água - O passo que não pode ser ignorado
O aço com elevado teor de manganês fundido contém precipitados de carbonetos nos limites dos grãos austeníticos, formados durante o arrefecimento lento na gama dos 450-900°C. Estes carbonetos são fases frágeis - a sua presença converte o que deveria ser um material resistente e endurecedor em material que propagará fissuras nos limites dos grãos sob carga de impacto cíclico, produzindo fissuras transversais e modo de falha por fragmentação em bloco que as operações atribuem frequentemente à sobrecarga ou à seleção incorrecta da liga.
O endurecimento por água - aquecendo a peça fundida a 1.050-1.100°C para dissolver todos os carbonetos de volta à matriz austenítica e, em seguida, resfriando rapidamente em água para evitar a reprecipitação durante o resfriamento - é o tratamento térmico que produz a microestrutura austenítica limpa necessária para um serviço confiável. O processo deve atingir uma temperatura de entrada na água que arrefeça a secção mais pesada da peça fundida até 700°C em menos de 3 minutos. Para uma manta grande com uma espessura de parede de 120-150mm, isto exige um tanque de têmpera com volume de água e circulação adequados para evitar a cobertura de vapor localizada na superfície da peça fundida.
O exame da microestrutura após a têmpera - especificamente, a ausência de filmes de carboneto nos limites dos grãos sob microscopia ótica de 200x, de acordo com a norma ASTM E112 - é a etapa de verificação que distingue uma peça de desgaste de triturador de cone corretamente processada de uma que irá rachar em condições de serviço. Pedir a um fornecedor registos de tratamento térmico, incluindo registos de temperatura de imersão, tempo de arrefecimento e exame metalográfico pós-tratamento, não é um requisito de qualidade despropositado. É o padrão mínimo para um componente que suportará cargas de esmagamento na faixa de 150-200 MPa.
Terceira parte: Fabrico de precisão - A contribuição invisível para a vida útil do revestimento
Porque é que a precisão da superfície de encaixe CNC evita a fratura por fadiga
O composto de apoio entre o revestimento de um britador de cone e a sua superfície de assentamento (anel de ajuste para o côncavo, centro da cabeça para a manta) tem uma função de distribuição de carga mecânica e não apenas de preenchimento de lacunas. Quando aplicado adequadamente contra uma face de contacto plana e maquinada, o suporte epóxi curado - com uma resistência à compressão de 90-110 MPa para formulações padrão - transfere a carga de esmagamento uniformemente por toda a área de suporte. O revestimento permanece em contacto estável e totalmente suportado durante cada ciclo de esmagamento, e as tensões de flexão na fundição do revestimento permanecem abaixo do limite de fadiga do Mn18Cr2, que é de aproximadamente 280-320 MPa em condições de flexão totalmente invertidas.
Quando a face de contacto é irregular - um desvio de planicidade superior a 0,3 mm numa extensão de 400 mm é suficiente para criar uma concentração de carga mensurável - o revestimento flete em cada limite de ponto alto sob carga de impacto. As tensões de flexão cíclicas nestes pontos de concentração podem atingir 400-500 MPa, muito acima do limite de fadiga, iniciando os padrões de fissuras transversais e as falhas de fragmentação que são depois incorretamente atribuídas à fragilidade do material.
O torneamento vertical CNC das superfícies de contacto críticas nas peças de desgaste do triturador de cone - a face de contacto cónica exterior do côncavo e o assento interior do anel de ajuste - elimina esta via de falha, alcançando uma planicidade da superfície de 0,1 mm em todo o diâmetro do assento e uma rugosidade da superfície de Ra ≤ 3,2 μm, o que promove a adesão do composto de suporte. As operações que têm acesso a desenhos de engenharia para o seu modelo de máquina específico - incluindo modelos de trituradores mais antigos ou descontinuados - podem mandar produzir revestimentos de substituição de acordo com as especificações dimensionais exactas necessárias para uma total conformidade geométrica. Uma base de dados de desenhos dimensionais precisos, abrangendo modelos de máquinas actuais e antigos, é a base desta capacidade.
Quarta parte: Degradação do Perfil da Cavidade - A Variável de Desempenho que Ninguém Detecta Até Ser Demasiado Tarde
Como o desgaste altera a geometria da câmara de britagem
Um novo conjunto de manto e côncavo define uma geometria específica da cavidade de trituração que foi projectada para uma gradação de produto alvo. o da câmara entre o manto e o côncavo onde a folga é aproximadamente constante - determina o tamanho máximo das partículas do produto e a percentagem de partículas em forma de agulha (alongadas) na saída. Para um triturador de cone secundµrio padrðo que produza agregados de 0-25 mm, o comprimento da zona paralela num novo conjunto de revestimento Ø normalmente de 25-35 mm, calibrado para garantir que as partículas passem por esta zona vµrias vezes antes de sair, produzindo um produto consistente e equidimensional.
À medida que o revestimento se desgasta, a geometria da cavidade altera-se continuamente. A taxa de desgaste não é uniforme em toda a câmara - a zona de alimentação acima da zona paralela desgasta-se mais rapidamente em aplicações de elevado rendimento, alterando progressivamente o ângulo de aproximação. Mais criticamente, à medida que o manto e o côncavo se tornam mais finos, o comprimento da zona paralela diminui dos 30 mm projectados para 15-18 mm na vida útil do revestimento 50% e para 8-10 mm na vida útil do revestimento 70-80%. Nestas fases avançadas de desgaste, as partículas passam menos tempo na zona paralela e saem com rácios de aspeto mais elevados. A proporção de partículas em forma de agulha no produto - normalmente medida como o índice de escamação de acordo com a norma EN 933-3 - pode aumentar de 8-12% num conjunto de revestimento novo para 22-28% num conjunto desgastado até 75% de vida teórica, criando problemas de qualidade do produto que são difíceis de corrigir a jusante sem fases de trituração adicionais.
Fragmento de caso de campo: Prestei consultoria a uma empresa de pedra britada em Guangdong que estava a receber queixas de clientes sobre o índice de escamação do seu produto de 10-20 mm, que tinha aumentado de 10% aceitáveis para 24% inaceitáveis num período de seis meses. As definições do triturador não tinham sido alteradas. O operador tinha continuado a utilizar o conjunto de revestimento porque ainda havia uma espessura mensurável. Quando retirámos os revestimentos, estes tinham-se desgastado até aproximadamente 68% da sua espessura original na zona paralela. A própria zona tinha encurtado dos 28 mm nominais para cerca de 11 mm - deixando de desempenhar uma função de modelação. A substituição do conjunto de revestimentos e o estabelecimento de um protocolo de monitorização do desgaste - retirando os revestimentos aos 55% de desgaste, em vez de os utilizar até à falha - restaurou o índice de escamação para 9,5% e eliminou totalmente as queixas dos clientes. A principal conclusão foi que o revestimento não tinha falhado mecanicamente. Tinha falhado comercialmente e ninguém o tinha reconhecido.
Estabelecimento de um protocolo de monitorização do desgaste
O acompanhamento do desgaste do revestimento em intervalos definidos - cada 200 horas de funcionamento é um ponto de partida razoável para aplicações de minério de dureza média - requer apenas um medidor de espessura ultrassónico calibrado e um mapa de medição com posições fixas da sonda marcadas na superfície exterior do revestimento. O registo da espessura em 8-12 locais consistentes por paragem dá uma imagem completa da taxa de desgaste e do padrão de desgaste, que pode então ser utilizado para prever a duração restante da campanha e o ponto em que a degradação da geometria da cavidade começará a afetar a qualidade do produto.
- Medir a espessura da parede na zona de alimentação (terço superior do revestimento), na zona de transição (terço médio) e na zona paralela (terço inferior) em cada intervalo de inspeção.
- Trace a redução de espessura em relação às horas de funcionamento acumuladas para estabelecer uma tendência de desgaste linear ou acelerado para o seu minério específico e taxa de produção.
- Sinalizar para substituição quando a redução da espessura da zona paralela exceder 40% da espessura original da parede projectada nesse local - este é o ponto em que o impacto da geometria da cavidade na qualidade do produto se torna tipicamente mensurável.
- Documentar o ponto de substituição real e as observações da qualidade do produto para cada conjunto de revestimento para construir uma base de dados específica da operação que melhore a precisão das previsões futuras do tempo de substituição.
Quinta parte: O papel da qualidade do casquilho de bronze na proteção do investimento do revestimento
Os padrões anormais de desgaste do revestimento - particularmente o desgaste assimétrico, em que um lado do côncavo se desgasta significativamente mais depressa do que o lado oposto - não são frequentemente um problema do revestimento. São um sintoma de desalinhamento excêntrico causado por casquilhos excêntricos gastos ou folgas dos casquilhos da aranha da cuba que excederam as especificações do projeto. O casquilho excêntrico de um triturador de cone suporta o movimento giratório do eixo principal. Quando a folga no casquilho excede o máximo previsto no projeto - normalmente 0,20-0,35 mm para a maioria das máquinas das séries HP e CH - a trajetória excêntrica desvia-se de um círculo verdadeiro, produzindo um componente de oscilação que faz com que a manta entre em contacto com o côncavo de forma desigual em cada rotação.
Este contacto irregular provoca duas coisas em simultâneo: acelera o desgaste no lado de elevado contacto do revestimento, reduzindo a sua vida útil efectiva em campanha, e gera eventos de impacto a frequências e magnitudes fora do envelope de conceção do revestimento, que podem iniciar a fissuração por fadiga descrita anteriormente. Um casquilho excêntrico fundido por centrifugação com tolerâncias de ajuste H7 - o que significa que o diâmetro do furo está dentro de +0,052 mm / 0 mm num furo nominal de 200 mm - mantém a geometria da trajetória excêntrica projectada durante toda a sua vida útil, protege o moente do eixo principal de cargas de contacto irregulares e preserva a geometria da cavidade do revestimento, assegurando que o manto segue a trajetória de rotação projectada com precisão desde a primeira hora de funcionamento até à última.
Cenários de aplicação: Seleção de ligas e cavidades por tipo de minério
| Tipo de minério | UCS típico | Abrasividade (Bond Ai) | Grau de revestimento recomendado | Configuração da cavidade | Modo de desgaste primário |
|---|---|---|---|---|---|
| Cascalho de rio (quartzítico) | 80-120 MPa | Elevado (0,4-0,8) | Mn18Cr2 ou Mn18Cr2 + Mo | Cabeça curta, câmara CE | Desgaste abrasivo por deslizamento |
| Granito / basalto | 140-200 MPa | Médio-alto (0,3-0,6) | Mn22Cr2 | Câmara standard ou M | Impacto + abrasão |
| Calcário | 30-60 MPa | Baixa (0,02-0,1) | Mn13Cr2 | Câmara grossa ou C para maior rendimento | Abrasão a baixa tensão |
| Minério de ferro (magnetite) | 90-140 MPa | Médio (0,2-0,4) | Mn18Cr2 | Câmara M ou MF | Endurecimento por trabalho + abrasão moderada |
| Pórfiro de cobre | 100-160 MPa | Médio-alto (0,3-0,5) | Mn18Cr2 | Câmara M standard | Impacto + abrasão de alta tensão |
Dica profissional do campo: Para operações com cascalho de rio, em que a forma arredondada das partículas significa uma energia de impacto menor por evento de esmagamento, mas um deslizamento sustentado de alta tensão através da superfície do revestimento, descobri que a especificação de uma pequena adição de molibdénio de 0,3-0,6% à base de Mn18Cr2 melhora significativamente a resistência à abrasão sem reduzir a dureza para níveis inaceitáveis. A adição de Mo aumenta a fração volumétrica de carboneto em cerca de 8-10% e aumenta o limite máximo de dureza endurecida por trabalho em 15-25 HBW. Numa campanha que funcione 24 horas por dia com alimentação de cascalho quartzítico 60%, isto traduz-se em cerca de 120-180 horas de funcionamento adicionais antes de o revestimento atingir o limiar de substituição da geometria da cavidade - uma melhoria que vale a pena procurar para operações em que a substituição do revestimento requer uma paragem da fábrica de mais de 12 horas.
Conclusão: Quatro variáveis, um padrão de desempenho integrado
A vida ffltil das peflas de desgaste dos trituradores de cone n "o Þ determinada por nenhuma variµvel isolada. É determinada pelo desempenho combinado de quatro factores interligados: grau de liga adequado à dureza e abrasividade do minério, qualidade do tratamento térmico que proporciona uma microestrutura austenítica limpa e isenta de carbonetos nos limites do grão, precisão de fabrico que assegura um ajuste de contacto total e elimina as concentrações de tensão que iniciam a fadiga, e um protocolo de monitorização do desgaste que substitui os revestimentos no limiar da geometria da cavidade e não no limiar da falha mecânica.
As operações que abordam estes quatro aspectos conseguem consistentemente campanhas de revestimento que são 30-60% mais longas do que a média da indústria para condições de minério equivalentes - uma diferença que, quando traduzida numa frequência de paragem reduzida, menor custo por tonelada de produto e melhor qualidade de gradação de saída, representa uma vantagem operacional significativa e mensurável.
Se o consumo do revestimento do britador de cone for maior do que o esperado, falhas de trincas transversais ou problemas de qualidade do produto com índice de escamação elevado, a solução é uma auditoria de desgaste estruturada que examina todas as quatro variáveis - e não simplesmente uma mudança para um grau de manganês mais alto. A nossa equipa de engenharia pode analisar as suas especificações actuais de revestimento, padrões de desgaste, registos de instalação e caraterísticas do minério para identificar o ponto de alavancagem específico que proporcionará a maior melhoria de campanha para a sua aplicação. Contacte-nos com o modelo da sua máquina, tipo de minério e dados de desgaste actuais para iniciar uma análise técnica sem compromisso.


 Portuguese
 English
 French
 German
 Spanish
 Russian
 Arabic
 Turkish