

Un paquebot échangé à 87 jours au lieu de 120 - et le taux d'intensification du travail qui explique l'écart
L'appel provenait d'une mine de cuivre d'Australie occidentale. Leur premier giratoire - un Fuller 60-89 fonctionnant à 3 200 tonnes par heure sur du minerai de cuivre porphyrique UCS de 45 MPa - avait perdu son revêtement concave après 87 jours de fonctionnement, soit 33 jours de moins que l'objectif de la campagne. La teneur en Mn du revêtement défectueux a été vérifiée à 17,8%, ce qui correspond tout à fait à la spécification Mn18. L'analyse chimique n'a rien révélé d'anormal. Mais lorsque nous avons examiné la section transversale au microscope optique, la réponse est apparue immédiatement : la matrice austénitique avait à peine dépassé 280 HBW à la surface d'usure. Une chemise en Mn18Cr2 répondant correctement à ces conditions d'impact aurait dû atteindre 420-450 HBW dans les 200 premières heures de fonctionnement. La mine avait acheté de l'acier au manganèse. Elle n'avait pas acheté le bon acier au manganèse - et personne ne lui avait expliqué la différence.
Pour les grandes exploitations à ciel ouvert qui utilisent des concasseurs giratoires primaires 24 heures sur 24, les pièces de rechange des concasseurs giratoires représentent l'une des variables de coût les plus importantes dans le circuit de broyage. À lui seul, le jeu de garnitures d'un broyeur giratoire 60-89 ou 60-110 pèse de 18 000 à 28 000 kg. Le levage par grue, le personnel et la perte de production lors d'une opération de remplacement coûtent généralement plus cher que les pièces elles-mêmes. Une bonne stratégie de sélection et d'entretien des matériaux n'est pas une amélioration marginale, c'est un avantage opérationnel structurel.
Première partie : Revêtements en acier au manganèse - Comprendre l'équilibre dynamique
La durée de vie de la campagne est déterminée par le taux d'écrouissage et non par la teneur en manganèse.
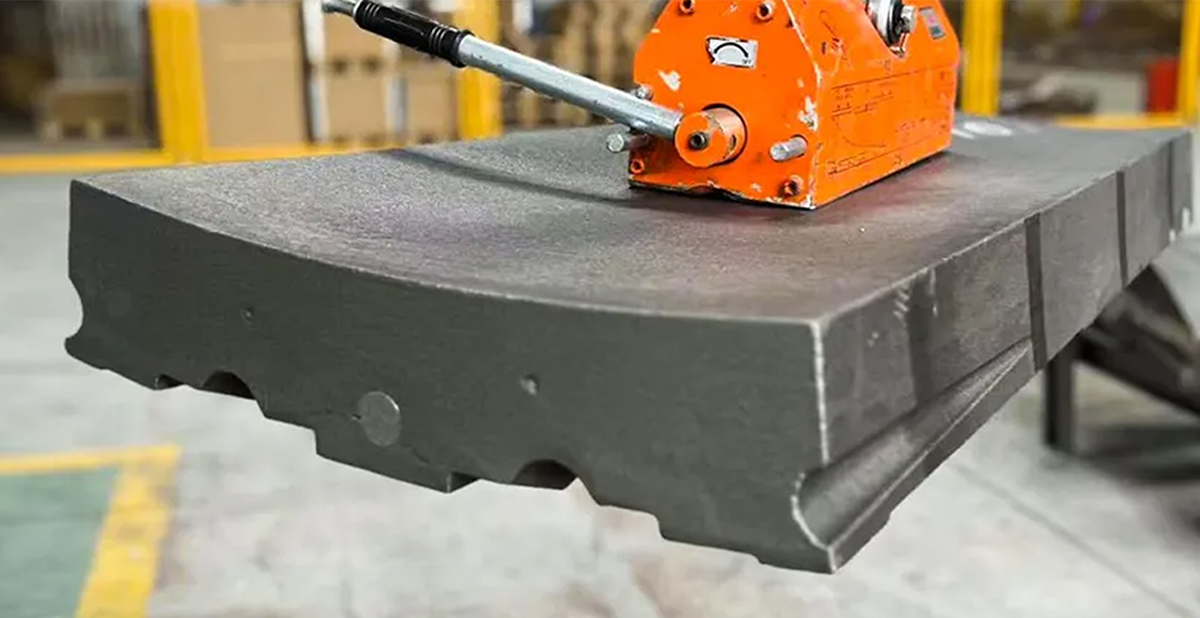
L'acier au manganèse Hadfield - la famille d'alliages utilisée dans les pièces de rechange des concasseurs giratoires depuis les années 1880 - tire sa résistance à l'usure non pas d'une dureté inhérente, mais d'une transformation dynamique qui se produit sous l'effet d'une charge d'impact. La structure cubique austénitique à faces centrées se transforme progressivement en martensite sous l'effet d'impacts répétés, augmentant la dureté de surface d'une valeur de coulée de 180-220 HBW à une valeur de service de 400-550 HBW au niveau de la face d'usure, tandis que le corps de la chemise reste dur et ductile pour résister à la fissuration.
La vitesse et la profondeur de cette transformation - le taux d'écrouissage - est ce qui sépare un revêtement qui atteint sa pleine campagne d'un revêtement qui quitte le service prématurément en raison d'une perte accélérée de matériau avant que la couche dure protectrice ne se soit complètement développée. Cette vitesse est principalement contrôlée par deux variables de composition : la teneur en manganèse et l'ajout de chrome.
| Grade | Mn % | Cr % | Tel que moulé Dureté | Dureté maximale à l'usinage | Meilleure application |
|---|---|---|---|---|---|
| Mn13 | 12-14% | 0-0.5% | 190-210 HBW | 350-380 HBW | Minerais tendres à moyens, <40 MPa UCS |
| Mn18Cr2 | 17-19% | 1,5-2,5% | 200-230 HBW | 420-460 HBW | Minerais moyennement durs, minerai de fer, porphyre de cuivre |
| Mn22Cr2 | 21-23% | 2.0-3.0% | 210-240 HBW | 450-500 HBW | Minerais abrasifs durs, granite, taconite >55 MPa NGC |
La teneur en chrome de 1,5-2,5% dans la nuance Mn18Cr2 remplit deux fonctions distinctes. Premièrement, elle affine la taille des grains austénitiques pendant la solidification, ce qui réduit la longueur du chemin libre pour le mouvement des dislocations et accélère la réponse à l'écrouissage pendant les 100-200 premières heures de la charge d'impact. Deuxièmement, il forme de fins précipités de carbure (Cr₇C₃) aux joints de grains qui augmentent la résistance à l'abrasion d'environ 12-18% par rapport au Mn18 ordinaire à teneur en manganèse équivalente - mesurable par des essais d'usure broche sur disque conformément à la norme ASTM G65.
Matériau de support : La variable silencieuse de la performance de la doublure
Même le revêtement correctement spécifié ne sera pas aussi performant si l'application du matériau de support est inférieure aux normes. Les concaves et les manchons des concasseurs giratoires dépendent d'un matériau de support rempli - généralement un système de résine époxy à deux composants avec une résistance à la compression durcie de 90-110 MPa - pour transférer les charges d'écrasement de manière uniforme sur toute la surface de contact entre le revêtement et le cadre structurel. Les vides dans le composé de support créent des points de concentration de charge localisés où la gaine fléchit sous l'impact. Dans les applications de minerais durs où les forces d'impact maximales dépassent 180 MPa à la surface de la gaine, cette flexion induit une fissuration par fatigue qui se propage des limites du vide vers l'extérieur, entraînant une rupture par écaillage qui est souvent attribuée à tort à une déficience de l'alliage.
Conseil de pro sur le terrain : J'effectue un simple test de frappe avant d'accepter toute coulée de pâte d'appui pendant l'installation. Une fois que la résine a durci pendant 48 heures, je tape systématiquement sur la face extérieure de la gaine avec un marteau de 500 g en suivant un quadrillage avec un espacement de 150 mm. Un son creux - nettement différent du bruit sourd et solide d'une section entièrement soutenue - indique un vide qui doit être injecté avec de l'époxy à faible viscosité avant que la machine ne soit remise en service. J'ai trouvé des vides à des taux aussi élevés qu'un pour quatre sections de panneau dans des coulées mal supervisées, en particulier autour de la bande de contact inférieure du concave où la résine a le plus tendance à couler avant de durcir.
Deuxième partie : Bagues en bronze - Moulage centrifuge et intégrité métallurgique
Pourquoi la bague excentrique d'un giratoire brûle-t-elle ?
Le coussinet excentrique d'un concasseur giratoire primaire fonctionne dans des conditions qui mettraient à l'épreuve n'importe quel matériau de roulement. À pleine charge, l'ensemble excentrique portant l'arbre principal génère une vitesse de surface du tourillon de 0,8 à 1,4 m/s au niveau de l'alésage de la douille, sous une pression de contact projetée de 10 à 18 MPa, avec une alimentation en huile maintenue à 2,5-4,0 bars et un débit de 60 à 120 L/min en fonction de la taille de la machine. Lorsque l'un de ces paramètres se dégrade - température de l'huile supérieure à 70°C, débit inférieur au minimum ou contamination augmentant le nombre de particules d'huile au-delà de la classe 19/17/14 de la norme ISO 4406 - le film d'huile hydrodynamique qui sépare le tourillon en acier de la douille en bronze s'effondre en l'espace de quelques secondes. Il s'ensuit un contact métal sur métal, un grippage et une défaillance de la bague qui coûte entre 8 000 et 15 000 USD en pièces détachées et entre 120 000 et 400 000 USD en temps d'arrêt, avec une alarme de température de l'huile que quelqu'un fait taire pour que l'équipe continue à fonctionner.
La spécification des matériaux pour les bagues d'excentriques giratoires a convergé vers deux alliages : C93200 (SAE 660, avec Sn 6-8%, Pb 6-8%, Zn 2-4%, reste de Cu) pour les conditions de fonctionnement standard, et C93800 à haute teneur en plomb (Sn 7-8%, Pb 13-15%, reste de Cu) pour les applications où les événements de lubrification limite sont plus fréquents. La phase plomb dans les deux alliages sert de réservoir de lubrifiant solide - dans des conditions limites, lorsque le film hydrodynamique s'effondre, le plomb s'étale sur la surface du tourillon sous forme de film mince, réduisant le coefficient de frottement de 0,12 à environ 0,04 et fournissant une protection critique pendant les 20 à 60 secondes nécessaires à l'écoulement de l'huile pour rétablir le film complet.
Moulage centrifuge : Pourquoi le processus détermine la performance des pièces de rechange des giratoires
L'avantage autolubrifiant des alliages plomb-bronze pour bagues ne se concrétise que lorsque la phase plomb est uniformément répartie et que la matrice de bronze environnante est exempte de microporosité. Le moulage statique au sable - le procédé le plus ancien et le moins coûteux - permet à l'alliage fondu de se solidifier sous l'effet de la seule gravité. Le plomb, plus dense que la phase matricielle étain-cuivre, a tendance à ségréger vers les sections inférieures de la coulée. La porosité gazeuse, piégée pendant la solidification, se répartit de manière aléatoire dans la section transversale. Dans une bague de pièce de rechange de concasseur giratoire produite par coulée statique, la paroi extérieure - qui est la principale zone de charge et de dissipation de la chaleur - peut contenir une porosité volumétrique de 1,5-3,0% et présenter une distribution non uniforme du plomb qui varie jusqu'à 40% entre les arcs supérieurs et inférieurs de la bague.
La coulée centrifuge élimine ces deux problèmes grâce à la force de rotation appliquée. Des vitesses de rotation du moule de 600 à 900 tours/minute pour les diamètres de douilles utilisés dans les giratoires primaires (typiquement 800 à 1400 mm de diamètre extérieur pour les machines de classe 54-75 à 60-110) génèrent des accélérations centrifuges de 50 à 75 G au niveau de la paroi du moule. Les phases métalliques les plus denses sont poussées uniformément vers l'extérieur, établissant une distribution cohérente du plomb sur les 360° de la circonférence de la douille. La porosité gazeuse, poussée vers l'alésage intérieur par la flottabilité dans des conditions de G élevé, se concentre dans les premiers 8-12 mm d'épaisseur de paroi et est entièrement éliminée lors de l'alésage de finition jusqu'à la spécification du jeu de conception.
Il en résulte que les bagues de pièces de rechange pour concasseurs giratoires produites par coulée centrifuge présentent une porosité de paroi extérieure inférieure à 0,3% - contre 1,5-3,0% pour la coulée statique - avec une dureté à la surface de l'alésage porteur de 65-72 HBW contre 55-62 HBW pour les alliages équivalents coulés de manière statique. Dans les conditions de lubrification limite soutenue inévitables en service giratoire primaire, cette différence d'intégrité structurelle se traduit directement par la survie de la bague ou par l'apparition d'un grippage qui détruit le tourillon.
Troisième partie : Précision structurelle - Quand la précision millimétrique rencontre les forces de mille tonnes
Conception de l'usure des chemises d'araignée et conformité à la CNC
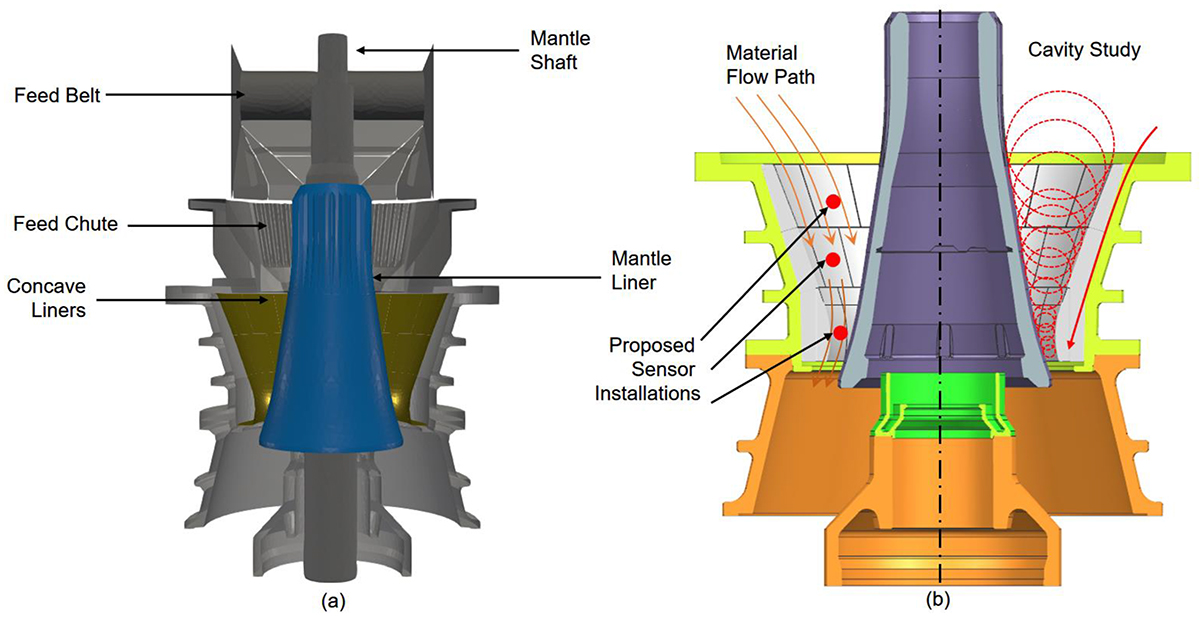
L'assemblage de l'araignée d'un giratoire primaire porte le roulement de l'arbre principal supérieur et achemine le matériau d'alimentation de la chambre de concassage dans la cavité du concasseur. Les revêtements des bras de l'araignée - généralement moulés en Mn14Cr1 ou en fer blanc au chrome-molybdène d'une dureté de 550-620 HBW - protègent les bras structurels de l'araignée contre tout contact direct avec le matériau d'alimentation. Cependant, l'interface du revêtement de l'araignée au niveau des faces de contact des bras doit atteindre une surface d'appui d'au moins 85% sur les surfaces de contact afin d'éviter tout basculement sous des charges d'impact qui peuvent dépasser 200 kN par bras dans des conditions d'alimentation maximales. Les faces de contact mal usinées - celles qui présentent des écarts de planéité supérieurs à 0,5 mm sur une longueur de roulement de 500 mm - concentrent la charge sur des points élevés, accélérant l'usure à la limite du contact et générant des dommages par frottement sur les bras structurels de l'araignée eux-mêmes.
L'usinage CNC des surfaces de contact sur les pièces de rechange des concasseurs giratoires - en particulier la douille de l'arbre principal, la surface extérieure de l'excentrique et la face d'étanchéité de la virole supérieure - n'est pas une option haut de gamme. Il s'agit de la norme minimale acceptable pour les composants dont les jeux de fonctionnement sont spécifiés avec des tolérances d'ajustement H7/h6. Pour l'assemblage de l'excentrique d'un giratoire Fuller 60-89, cela se traduit par une tolérance sur le diamètre de l'alésage de +0,090 mm / 0 mm sur un alésage nominal de 1 100 mm. Il est difficile d'atteindre ce résultat avec des installations conventionnelles de barres d'alésage sur des pièces de fonderie soumises à des contraintes résiduelles ; pour y parvenir de manière cohérente sur un cycle de production, il faut recourir au tournage vertical CNC avec jaugeage en cours de processus et compensation thermique.
Étude de cas sur le terrain : Prolongation de la campagne de chemisage de 90 à 122 jours sur du minerai de fer dur
Une grande exploitation de minerai de fer à ciel ouvert dans la région de Pilbara utilisait son principal giratoire - un Metso Superior 60-110E - pour une campagne de chemisage de 90 jours, alors que les données de référence suggéraient qu'il serait possible de l'effectuer en 110-120 jours. La dureté du minerai était en moyenne de 52 MPa UCS avec un Bond Work Index de 14,8 kWh/t - fermement dans le territoire où la teneur en Mn18Cr2 est appropriée, et l'opération la spécifiait déjà. Le problème était la teneur en chrome : la certification de leur fournisseur précédent indiquait une teneur en chrome de 0,8-1,1%, inférieure au minimum de 1,5% qui offre un avantage mesurable en termes d'affinage du grain. Ils payaient pour du Mn18Cr2 et recevaient en pratique du Mn18Cr1.
Après le passage à un approvisionnement vérifié en Mn18Cr2 avec un Cr certifié à 2,1-2,3% et une analyse OES par lot effectuée par une tierce partie, la première campagne complète a atteint 122 jours. Le calcul de la valeur était simple : une opération de remplacement évitée par période de 18 mois a permis d'éliminer un arrêt planifié de 36 heures, ce qui a permis de récupérer environ 130 000 tonnes de production à 95 USD la tonne - une amélioration de la campagne d'une valeur de 12,35 millions USD en termes de production récupérée, contre une augmentation supplémentaire du coût du revêtement d'environ 48 000 USD. Aucun investissement n'a été nécessaire.
Maintenance préventive : Utilisation de l'analyse d'huile pour protéger les pièces détachées du broyeur giratoire
L'analyse d'échantillons d'huile provenant du circuit de lubrification de la giratoire permet de détecter au plus tôt la dégradation des bagues - avant les tendances de température, avant les changements de vibration et bien avant l'inspection visuelle lors du prochain arrêt planifié. Pour les bagues excentriques et de poussée des giratoires, les principaux paramètres de surveillance sont les suivants :
- Concentration en cuivre (Cu) : une valeur supérieure à 80 ppm indique une usure active de la surface du bronze. Une tendance à passer de moins de 40 ppm à plus de 80 ppm sur deux intervalles d'échantillonnage consécutifs de 500 heures indique une accélération de l'usure nécessitant une inspection à la prochaine occasion.
- Concentration en fer (Fe) : des niveaux supérieurs à 120 ppm suggèrent une usure des surfaces du tourillon en acier, du corps d'excentrique ou de l'alésage du châssis principal - généralement causée par un jeu inadéquat, une contamination ou une rupture du film d'huile.
- Propreté de l'huile (ISO 4406) : viser 18/16/13 ou mieux pour prolonger la durée de vie des bagues. Un nombre de particules constamment supérieur à 20/18/15 indique soit un problème au niveau du système de filtration, soit une entrée de contamination qui doit être résolue avant la prochaine campagne prévue.
- Viscosité à 40°C : un écart de plus de ±10% par rapport à la spécification ISO VG 150 indique une dégradation ou une contamination de l'huile et nécessite une vidange indépendamment de l'intervalle prévu.
L'argument total : Pourquoi des pièces de rechange de qualité pour le concasseur giratoire constituent un investissement dans la production
Les équipes chargées des achats qui travaillent à partir d'un cadre de prix unitaire sous-évalueront systématiquement l'impact opérationnel de la qualité des pièces de rechange des concasseurs giratoires. Le revêtement concave qui coûte 18% de plus par tonne parce qu'il spécifie Mn18Cr2 avec Cr vérifié à 2,1% au lieu de 0,9% ne coûte pas 18% de plus par tonne de campagne traitée - il coûte nettement moins, parce qu'il fonctionne 30 à 40% de plus avant d'être remplacé et ne génère pas les coûts des dommages secondaires associés à une défaillance précoce du revêtement : contamination du circuit de lubrification par le composé de support, éraflures du cadre dues au mouvement lâche du revêtement, et temps d'arrêt imprévus qui se produisent lorsque les revêtements tombent en panne entre les fenêtres programmées.
La même logique s'applique aux bagues excentriques coulées par centrifugation. Le surcoût de la 25-35% par rapport à ses équivalents coulés statiquement est récupéré dès le premier cycle de fonctionnement lorsqu'un seul événement de lubrification limite est surmonté au lieu de provoquer un grippage du tourillon qui nécessite la dépose de l'arbre et un réaffûtage à un coût de 30 000 à 80 000 USD.
Si vous gérez l'usure accélérée de votre concasseur giratoire primaire - qu'elle soit due à des changements de dureté du minerai, à une durée de campagne insuffisante ou à des défaillances récurrentes des bagues - la solution commence par la vérification des spécifications, et pas seulement par la substitution d'un fournisseur. Notre équipe technique peut examiner vos certifications de matériaux existantes, vos paramètres de fonctionnement et vos données d'usure afin d'identifier si un ajustement ciblé de l'alliage ou un changement de processus permettrait d'obtenir une amélioration mesurable de la campagne pour votre minerai spécifique et la configuration de votre machine.


 French
 English
 German
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish