

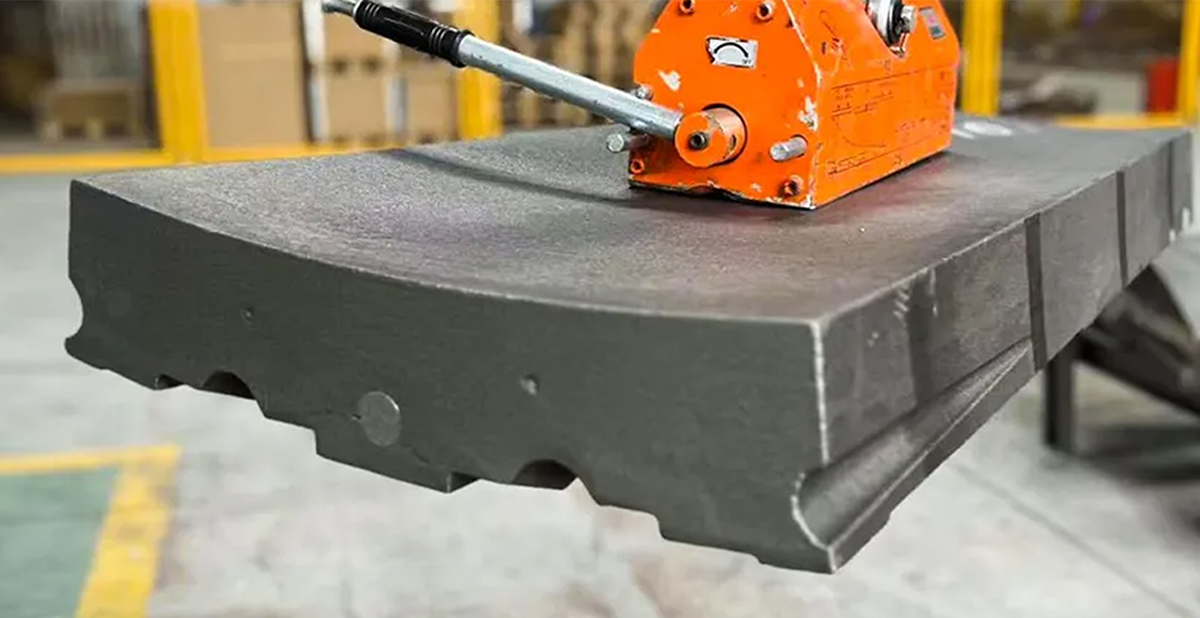
Bir Liner 120 Gün Yerine 87 Günde Değiştirildi - ve Aradaki Farkı Açıklayan İş Sertleştirme Oranı
Çağrı Batı Avustralya'daki bir bakır madeninden geldi. Birincil döner ocağı - 45 MPa UCS porfir bakır cevheri üzerinde saatte 3.200 ton çalışan bir Fuller 60-89 - 87 çalışma gününde içbükey astar setini çekmişti, bu da hedef kampanyadan 33 gün eksikti. Arızalı astar üzerindeki Mn içeriği 17,8% olarak kontrol edildi ve Mn18 spesifikasyonuna tam olarak uyuyordu. Kimyasal analiz temiz çıktı. Ancak kesiti optik mikroskop altında incelediğimizde cevap hemen görülebiliyordu: östenitik matris aşınma yüzeyinde 280 HBW'nin ötesinde neredeyse hiç sertleşmemişti. Bu darbe koşulları altında düzgün tepki veren bir Mn18Cr2 astarın ilk 200 çalışma saati içinde 420-450 HBW'ye ulaşması gerekirdi. Maden manganez çelik satın alıyordu. Doğru manganlı çeliği satın almıyorlardı ve kimse onlara aradaki farkı söylememişti.
Primer döner kırıcıları 24 saatlik programlarla çalıştıran büyük açık ocak işletmeleri için döner kırıcı yedek parçaları, ufalama devresindeki en yüksek kaldıraçlı maliyet değişkenlerinden birini temsil eder. Bir 60-89 veya 60-110 döner kırıcıda tek başına astar seti 18.000-28.000 kg ağırlığındadır. Bir değişim etkinliği sırasında vinç kaldırma, personel ve üretim kaybı genellikle parçaların kendisinden daha pahalıya mal olur. Malzeme seçimini ve bakım stratejisini doğru yapmak artımlı bir iyileştirme değil, yapısal bir operasyonel avantajdır.
Birinci Bölüm: Manganez Çelik Astarlar - Dinamik Dengenin Anlaşılması
Kampanya Ömrünü Manganez İçeriği Değil, İş Sertleştirme Oranı Belirliyor
1880'lerden beri döner kırıcı yedek parça gömleklerinde kullanılan alaşım ailesi olan Hadfield manganez çeliği, aşınma direncini doğal sertlikten değil, darbe yüklemesi altında meydana gelen dinamik bir dönüşümden alır. Östenitik yüz merkezli kübik yapı, tekrarlanan darbe altında aşamalı olarak martensite dönüşerek yüzey sertliğini 180-220 HBW'lik döküm değerinden aşınma yüzeyinde 400-550 HBW'lik bir servis değerine yükseltirken, astarın gövdesi çatlamaya direnmek için sert ve sünek kalır.
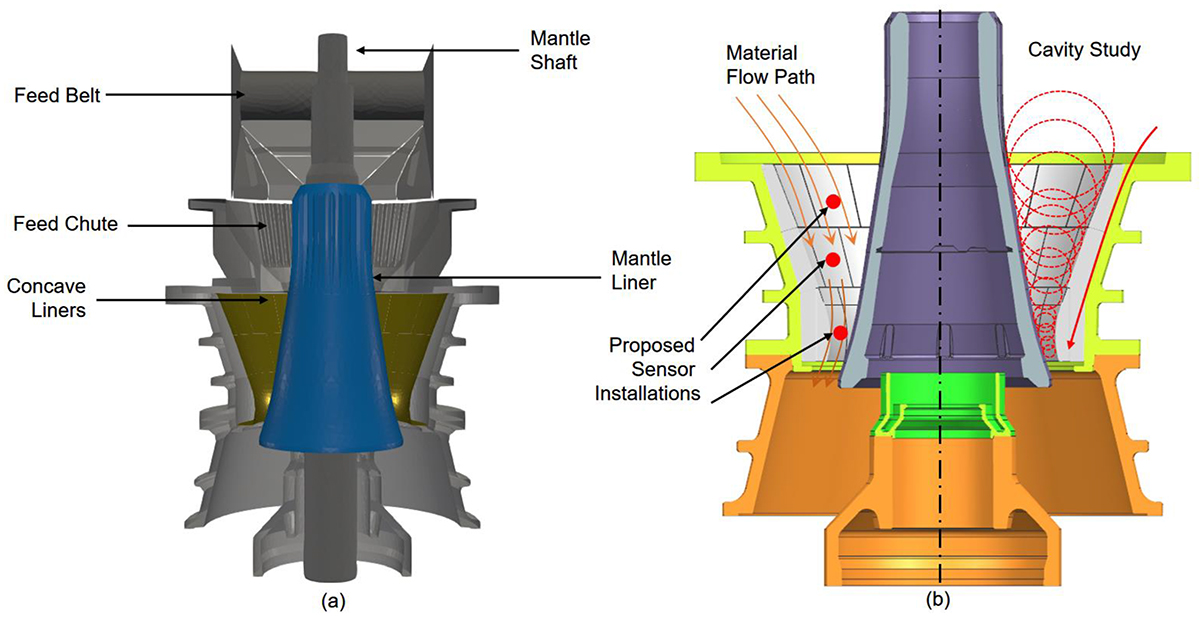
Bu dönüşümün hızı ve derinliği - iş sertleştirme hızı - tam kampanyasına ulaşan bir astarı, koruyucu sert tabaka tam olarak gelişmeden önce hızlandırılmış malzeme kaybı nedeniyle hizmetten erken çıkan bir astardan ayıran şeydir. Bu oran temel olarak iki bileşimsel değişken tarafından kontrol edilir: manganez içeriği ve krom ilavesi.
| Sınıf | Mn % | Cr % | Döküm Sertliği | Tepe İşle Sertleştirilmiş Sertlik | En İyi Uygulama |
|---|---|---|---|---|---|
| Mn13 | 12-14% | 0-0.5% | 190-210 HBW | 350-380 HBW | Yumuşak ila orta cevherler, <40 MPa UCS |
| Mn18Cr2 | 17-19% | 1,5-2,5% | 200-230 HBW | 420-460 HBW | Orta sertlikte cevherler, demir cevheri, bakır porfiri |
| Mn22Cr2 | 21-23% | 2.0-3.0% | 210-240 HBW | 450-500 HBW | Sert aşındırıcı cevherler, granit, takonit >55 MPa UCS |
Mn18Cr2 kalitesinde 1,5-2,5% krom içeriği iki farklı işlevi yerine getirir. Birincisi, katılaşma sırasında östenitik tane boyutunu iyileştirerek dislokasyon hareketi için serbest yol uzunluğunu azaltır ve darbeli yüklemenin ilk 100-200 saatinde işle sertleşme tepkisini hızlandırır. İkinci olarak, tane sınırlarında ince karbür çökeltileri (Cr₇C₃) oluşturarak aşınma direncini eşdeğer manganez içeriğindeki düz Mn18'e göre yaklaşık 12-18% artırır - ASTM G65 standardına göre pim-disk aşınma testi ile ölçülebilir.
Destek Malzemesi: Astar Performansındaki Sessiz Değişken
Destek bileşeni uygulaması standartların altındaysa, doğru şekilde belirlenmiş bir astar bile düşük performans gösterecektir. Döner kırıcı konkavları ve mantoları, astar ile yapısal çerçeve arasındaki tüm temas alanı boyunca kırma yüklerini eşit olarak aktarmak için tipik olarak 90-110 MPa kürlenmiş basınç dayanımına sahip iki bileşenli bir epoksi reçine sistemi olan dolgulu bir destek malzemesine dayanır. Destek bileşimindeki boşluklar, astarın darbe altında esnediği lokalize yük konsantrasyon noktaları oluşturur. En yüksek darbe kuvvetlerinin astar yüzeyinde 180 MPa'yı aştığı sert cevher uygulamalarında bu esneme, boşluk sınırlarından dışarıya doğru yayılan yorulma çatlamasına neden olur ve genellikle alaşım eksikliğine atfedilen pullanma arızasıyla sonuçlanır.
Sahadan Profesyonel İpucu: Montaj sırasında herhangi bir destek bileşiği dökülmesini kabul etmeden önce basit bir vuruş testi kullanıyorum. Reçine 48 saat boyunca kürlendikten sonra, astarın dış yüzeyine 500 gramlık bir çekiçle 150 mm aralıklarla ızgara şeklinde sistematik olarak vuruyorum. İçi boş bir ses - tamamen desteklenmiş bir bölümün katı gümbürtüsünden belirgin bir şekilde farklı - makine tekrar hizmete girmeden önce düşük viskoziteli epoksi enjekte edilmesi gereken bir boşluğa işaret eder. Kötü denetlenen dökümlerde, özellikle reçinenin kürlenmeden önce akmaya en yatkın olduğu içbükeyin alt temas bandı çevresinde, dört panel bölümü başına bir gibi yüksek oranlarda boşluklar buldum.
İkinci Bölüm: Bronz Burçlar - Santrifüj Döküm ve Metalurjik Bütünlük
Döner Eksantrik Burç Neden Yanar?
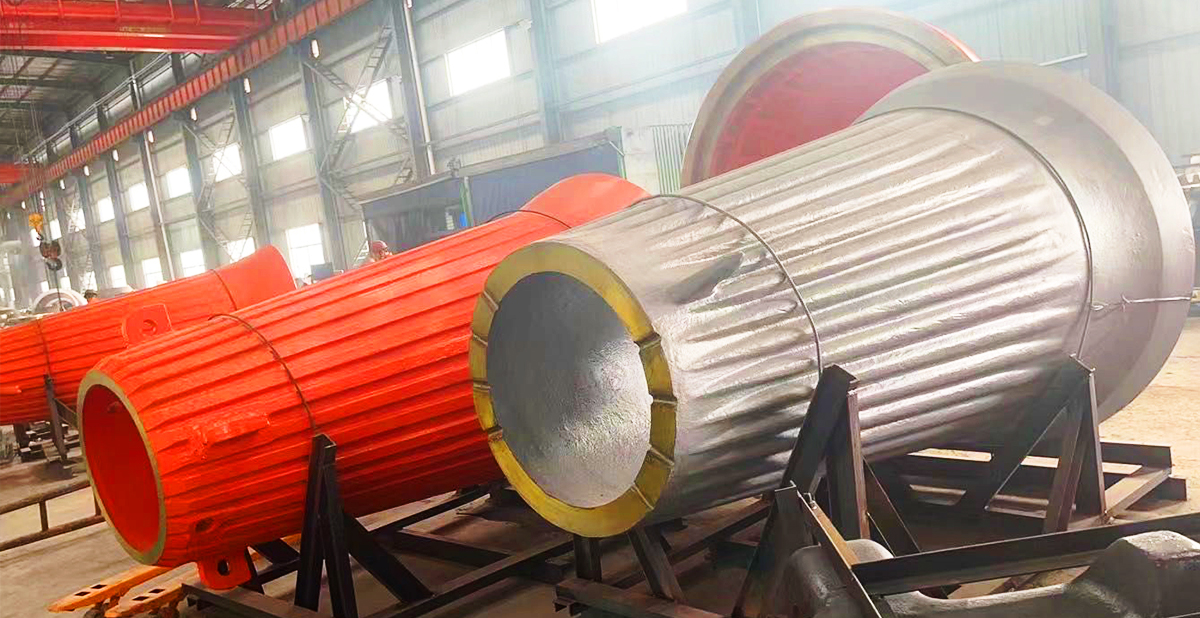
Bir primer döner kırıcıdaki eksantrik burç, herhangi bir yatak malzemesini zorlayacak koşullar altında çalışır. Tam yükte, ana mili taşıyan eksantrik tertibat, makine boyutuna bağlı olarak 2,5-4,0 bar ve 60-120 L/dk akış hızında tutulan yağ beslemesi ile 10-18 MPa'lık öngörülen temas basıncı altında burç deliğinde 0,8-1,4 m/s'lik bir muylu yüzey hızı oluşturur. Bu parametrelerden herhangi biri bozulduğunda - yağ sıcaklığı 70°C'nin üzerine çıktığında, akış minimumun altına düştüğünde veya kirlenme yağ partikül sayısını ISO 4406 sınıf 19/17/14'ün üzerine çıkardığında - çelik muyluyu bronz burçtan ayıran hidrodinamik yağ filmi saniyeler içinde çöker. Metal-metal teması takip eder, safralaşma başlar ve 8.000-15.000 USD parça ve 120.000-400.000 USD duruş süresine mal olan bir burç arızası, birinin vardiyayı devam ettirmek için susturduğu bir yağ sıcaklığı alarmıyla başlar.
Döner eksantrik burçlar için malzeme spesifikasyonu iki alaşım üzerinde birleşmiştir: Standart çalışma koşulları için C93200 (SAE 660, Sn 6-8%, Pb 6-8%, Zn 2-4%, Cu kalan) ve sınır yağlama olaylarının daha sık olduğu uygulamalar için yüksek kurşun C93800 (Sn 7-8%, Pb 13-15%, Cu kalan). Her iki alaşımdaki kurşun fazı katı bir yağlayıcı rezervuarı görevi görür - hidrodinamik film çöktüğünde sınır koşulları altında kurşun ince bir film olarak muylu yüzeyine bulaşır, sürtünme katsayısını 0,12'den yaklaşık 0,04'e düşürür ve yağ akışının tam filmi yeniden oluşturması için gereken 20-60 saniye boyunca kritik koruma sağlar.
Santrifüj Döküm: Döner Yedek Parçalarda Performansı Neden Süreç Belirliyor?
Kurşun-bronz burç alaşımlarının kendi kendini yağlama avantajı yalnızca kurşun fazı eşit olarak dağıtıldığında ve çevreleyen bronz matris mikro gözeneklilik içermediğinde gerçekleşir. Daha eski ve daha düşük maliyetli bir süreç olan statik kum dökümü, erimiş alaşımın yalnızca yerçekimi altında katılaşmasını sağlar. Kalay-bakır matris fazından daha yoğun olan kurşun, dökümün alt kısımlarına doğru ayrılma eğilimindedir. Katılaşma sırasında sıkışan gaz gözenekliliği, enine kesit boyunca rastgele dağılır. Statik dökümle üretilen bitmiş bir döner kırıcı yedek parça burcunda, birincil yük taşıma ve ısı dağıtma bölgesi olan dış duvar 1,5-3,0% hacimsel gözeneklilik içerebilir ve halkanın üst ve alt yayları arasında 40%'ye kadar değişen homojen olmayan kurşun dağılımı sergileyebilir.
Santrifüj döküm, uygulanan dönme kuvveti sayesinde her iki sorunu da ortadan kaldırır. Birincil jiratörlerde kullanılan burç çapları için 600-900 RPM'lik kalıp dönüş hızları (54-75 ila 60-110 sınıfı makineler için tipik olarak 800-1.400 mm dış çap) kalıp duvarında 50-75G'lik santrifüj ivmeleri oluşturur. Daha yoğun metalik fazlar, burç çevresinin 360°'si boyunca tutarlı kurşun dağılımı oluşturacak şekilde eşit olarak dışarı doğru itilir. Yüksek G koşulları altında kaldırma kuvveti tarafından iç deliğe doğru itilen gaz gözenekliliği, duvar kalınlığının ilk 8-12 mm'sinde yoğunlaşır ve tasarım açıklığı spesifikasyonuna göre son delik açma sırasında tamamen çıkarılır.
Sonuç olarak, santrifüj dökümle üretilen döner kırıcı yedek parça burçları, statik döküm için 1,5-3,0%'ye kıyasla 0,3%'nin altında dış duvar gözenekliliğine ve eşdeğer alaşımlı statik dökümler için 55-62 HBW'ye kıyasla 65-72 HBW yük taşıyan delik yüzeyinde sertliğe ulaşır. Birincil döner hizmette kaçınılmaz olan sürekli sınır yağlama olayları altında, bu yapısal bütünlük farkı doğrudan burcun olaydan sağ çıkmasına veya muyluyu tahrip eden safra oluşumuna neden olur.
Üçüncü Bölüm: Yapısal Hassasiyet - Milimetrik Doğruluğun Bin Tonluk Kuvvetlerle Buluştuğu Yer
Spider Liner Aşınma Tasarımı ve CNC Uygunluğu
Bir birincil döner fırının örümcek tertibatı, üst ana mil yatağını taşır ve besleme malzemesini kırma odasından kırıcı boşluğuna yönlendirir. Tipik olarak Mn14Cr1 veya 550-620 HBW sertliğinde krom-molibden beyaz demirden dökülen örümcek kolu gömlekleri, yapısal örümcek kollarını besleme malzemesiyle doğrudan temastan korur. Bununla birlikte, kol temas yüzeylerindeki örümcek astar arayüzü, en yüksek besleme koşullarında kol başına 200 kN'yi aşabilen darbe yükleri altında sallanmayı önlemek için eşleşme yüzeyleri boyunca en az 85%'lik bir yatak alanına ulaşmalıdır. Kötü işlenmiş temas yüzeyleri (500 mm rulman uzunluğu boyunca 0,5 mm'nin üzerinde düzlük sapmalarına sahip olanlar) yükü yüksek noktalarda yoğunlaştırarak temas sınırındaki aşınmayı hızlandırır ve yapısal örümcek kollarının kendisinde sürtünme hasarı oluşturur.
Döner kırıcı yedek parçalarında - özellikle ana mil kovanı, eksantrik dış yüzey ve üst kovan sızdırmazlık yüzeyi - eşleşen yüzeylerin CNC ile işlenmesi, birinci sınıf bir seçenek değildir. Tasarım çalışma boşluklarının H7/h6 uyum toleranslarına göre belirlendiği bileşenler için kabul edilebilir minimum işlem standardıdır. Bir 60-89 Fuller döner tablanın eksantrik tertibatı için bu, nominal 1.100 mm'lik bir delikte +0,090 mm / 0 mm'lik bir delik çapı toleransı anlamına gelir. Artık gerilime sahip dökümlerde geleneksel delik işleme çubuğu kurulumlarıyla bunu başarmak marjinaldir; bir üretim çalışması boyunca tutarlı bir şekilde elde etmek, işlem içi ölçme ve termal dengeleme ile CNC dikey tornalama gerektirir.
Saha Örnek Çalışması: Sert Demir Cevherinde Liner Kampanyasının 90 Günden 122 Güne Uzatılması
Pilbara bölgesindeki büyük bir açık ocak demir cevheri işletmesi, birincil döner ocağını - bir Metso Superior 60-110E - 90 günlük bir astar kampanyasında çalıştırıyordu ve kıyaslama verileri 110-120 günde elde edilebileceğini gösteriyordu. Cevher sertliği ortalama 52 MPa UCS ve Bond Work Index 14,8 kWh/t idi - Mn18Cr2 derecesinin uygun olduğu bölgede yer alıyordu ve işletme zaten bunu belirtiyordu. Sorun krom içeriğiydi: önceki tedarikçilerinin sertifikasyonunda Cr 0,8-1,1% olarak gösteriliyordu, bu da ölçülebilir tane inceltme faydası sağlayan minimum 1,5%'nin altındaydı. Mn18Cr2 için ödeme yapıyorlardı ve pratikte Mn18Cr1 alıyorlardı.
2,1-2,3%'de sertifikalı Cr ve parti başına üçüncü taraf OES analizi ile doğrulanmış bir Mn18Cr2 tedarikine geçtikten sonra, ilk tam kampanya 122 güne ulaştı. Değer hesaplaması basitti: 18 aylık dönemde tasarruf edilen bir değişim olayı, 36 saatlik planlı bir duruşu ortadan kaldırarak ton başına 95 ABD dolarından yaklaşık 130.000 ton üretimin geri kazanılmasını sağladı - yaklaşık 48.000 ABD dolarlık ek astar maliyeti artışına karşılık geri kazanılan üretimde 12,35 milyon ABD doları değerinde bir kampanya iyileştirmesi. Sermaye yatırımı gerekmedi.
Önleyici Bakım: Döner Kırıcı Yedek Parçalarını Korumak için Yağ Analizinin Kullanılması
Döner yağlama devresinden alınan yağ numunesi analizi, burç bozulması için mevcut en erken uyarıyı sağlar - sıcaklık eğilimlerinden, titreşim değişikliklerinden daha önce ve bir sonraki planlı kapatmada görsel incelemeden çok daha önce. Döner eksantrik ve baskı burçları için temel izleme parametreleri şunlardır:
- Bakır (Cu) konsantrasyonu: 80 ppm üzerindeki değerler aktif bronz yüzey aşınmasına işaret eder. İki ardışık 500 saatlik numune aralığında 40 ppm'in altından 80 ppm'in üstüne çıkılması, bir sonraki uygun fırsatta inceleme gerektiren hızlanan bir aşınma durumuna işaret eder.
- Demir (Fe) konsantrasyonu: 120 ppm'in üzerindeki seviyeler çelik muylu, eksantrik gövde veya ana şasi delik yüzeylerinde aşınma olduğunu gösterir - tipik olarak yetersiz boşluk, kirlenme veya yağ filmi bozulması nedeniyle.
- Yağ temizliği (ISO 4406): uzun burç ömrü için 18/16/13 veya daha iyisini hedefleyin. Sürekli olarak 20/18/15'in üzerindeki partikül sayıları, bir sonraki planlanan kampanyadan önce çözülmesi gereken bir filtrasyon sistemi sorununa veya kontaminasyon girişine işaret eder.
- 40°C'de viskozite: ISO VG 150 spesifikasyonundan ±10%'den fazla sapma yağın bozulduğunu veya kirlendiğini gösterir ve planlanan aralıktan bağımsız olarak yağ değişimi gerektirir.
Toplam Tartışma: Kaliteli Döner Kırıcı Yedek Parçaları Neden Bir Üretim Yatırımıdır?
Birim fiyat çerçevesinden çalışan satın alma ekipleri, döner kırıcı yedek parça kalitesinin operasyonel etkisini sürekli olarak göz ardı edecektir. 0,9% yerine 2,1%'de doğrulanmış Cr ile Mn18Cr2 belirttiği için ton başına 18% daha pahalı olan içbükey astar, işlenen kampanya tonu başına 18% daha pahalı değildir - önemli ölçüde daha ucuzdur, çünkü değişimden önce 30-40% daha uzun süre çalışır ve erken astar arızasıyla ilişkili ikincil hasar maliyetlerini oluşturmaz: yağlama devresinin destek bileşiği kontaminasyonu, gevşek astar hareketinden kaynaklanan çerçeve çizilmesi ve astarlar planlanan pencereler arasında arızalandığında meydana gelen planlanmamış arıza süresi olayları.
Aynı mantık santrifüj döküm eksantrik burçlar için de geçerlidir. 25-35%'nin statik döküm eşdeğerlerine göre fiyat primi, 30.000-80.000 ABD doları maliyetle milin sökülmesini ve yeniden taşlanmasını gerektiren muylu safrasına neden olmak yerine tek bir sınır yağlama olayı atlatıldığında ilk çalışma döngüsü içinde geri kazanılır.
Primer döner kırıcınızda cevher sertliği değişikliklerinden, kampanya uzunluğu eksikliklerinden veya tekrarlayan burç arızalarından kaynaklanan hızlandırılmış aşınmayı yönetiyorsanız, çözüm sadece tedarikçi değişimiyle değil, spesifikasyon doğrulamasıyla başlar. Teknik ekibimiz, hedeflenen bir alaşım ayarlamasının veya proses değişikliğinin özel cevheriniz ve makine konfigürasyonunuz için ölçülebilir kampanya iyileştirmesi sağlayıp sağlamayacağını belirlemek için mevcut malzeme sertifikalarınızı, çalışma parametrelerinizi ve aşınma verilerinizi inceleyebilir.


 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese