

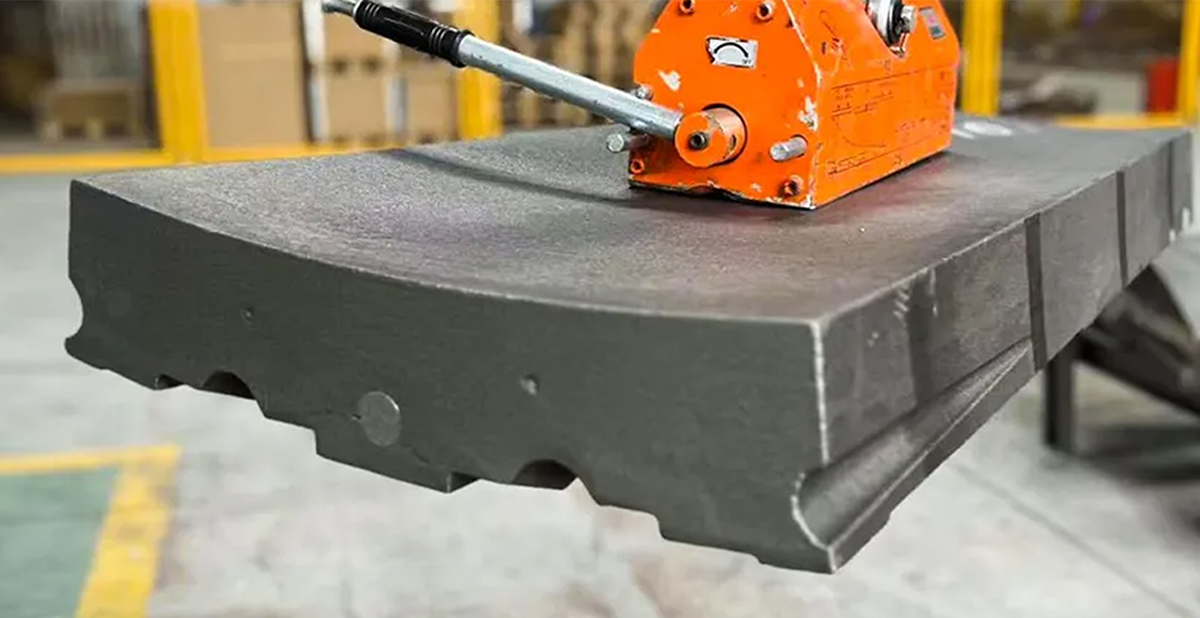
Лайнер был заменен в 87 дней вместо 120 - и коэффициент закалки, объясняющий этот разрыв
Звонок поступил с медного рудника в Западной Австралии. Основная гирационная машина Fuller 60-89, работающая со скоростью 3200 тонн в час на порфировой медной руде под давлением 45 МПа UCS, вышла из строя при 87 днях работы, что на 33 дня меньше запланированного срока. Содержание Mn в вышедшей из строя футеровке составило 17,8%, что вполне соответствует спецификации Mn18. Химический анализ был чистым. Но когда мы изучили поперечное сечение под оптической микроскопией, ответ был виден сразу: аустенитная матрица едва ли подверглась закалке свыше 280 HBW на поверхности износа. Правильно реагирующая футеровка из Mn18Cr2 в таких условиях удара должна была достичь 420-450 HBW в течение первых 200 часов работы. Шахта покупала марганцевую сталь. Но они покупали не ту марганцевую сталь, и никто не объяснил им разницу.
На крупных карьерах, где первичные гирационные дробилки работают по 24-часовому графику, запасные части для гирационных дробилок являются одним из самых высокозатратных факторов в схеме измельчения. Один только комплект футеровки на гирационной дробилке 60-89 или 60-110 весит 18 000-28 000 кг. Подъем крана, персонал и потеря производства во время замены обычно обходятся дороже, чем сами детали. Правильный выбор материала и стратегии технического обслуживания - это не просто дополнительное улучшение, а структурное операционное преимущество.
Часть первая: Лайнеры из марганцевой стали - понимание динамического баланса
Скорость закалки, а не содержание марганца, определяет срок службы кампании
Марганцевая сталь Хадфилда - семейство сплавов, используемых для изготовления футеровки запасных частей гирационных дробилок с 1880-х годов, - получает свою износостойкость не от врожденной твердости, а от динамического преобразования, происходящего при ударной нагрузке. Аустенитная гранецентрированная кубическая структура постепенно превращается в мартенсит при многократных ударах, повышая поверхностную твердость с литейного значения 180-220 HBW до эксплуатационного значения 400-550 HBW на поверхности износа, в то время как тело футеровки остается прочным и вязким, чтобы противостоять растрескиванию.
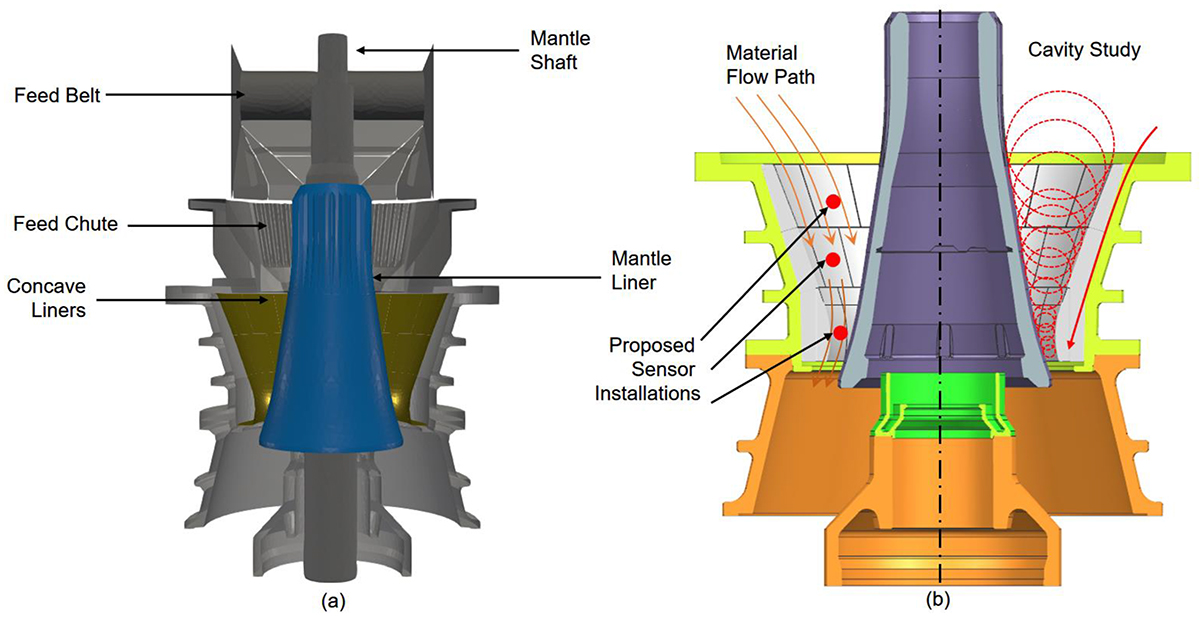
Скорость и глубина этого превращения - скорость упрочнения - отличает лайнер, который полностью отработал свой срок, от лайнера, который досрочно вышел из эксплуатации из-за ускоренной потери материала до того, как защитный твердый слой полностью сформировался. Эта скорость контролируется в основном двумя переменными состава: содержанием марганца и добавлением хрома.
| Класс | Mn % | Cr % | Твердость в отливке | Пиковая твердость при закалке | Лучшее приложение |
|---|---|---|---|---|---|
| Mn13 | 12-14% | 0-0.5% | 190-210 HBW | 350-380 HBW | Мягкие и средние руды, <40 МПа UCS |
| Mn18Cr2 | 17-19% | 1,5-2,5% | 200-230 HBW | 420-460 HBW | Руды средней твердости, железная руда, медный порфир |
| Mn22Cr2 | 21-23% | 2.0-3.0% | 210-240 HBW | 450-500 HBW | Твердые абразивные руды, гранит, таконит >55 МПа UCS |
Содержание хрома на уровне 1,5-2,5% в сплаве Mn18Cr2 выполняет две различные функции. Во-первых, он измельчает размер аустенитного зерна во время затвердевания, что уменьшает длину свободного пробега для движения дислокаций и ускоряет реакцию упрочнения в первые 100-200 часов после ударной нагрузки. Во-вторых, он образует мелкие карбидные осадки (Cr₇C₃) на границах зерен, которые повышают износостойкость примерно на 12-18% по сравнению с обычным Mn18 при эквивалентном содержании марганца - это измеряется с помощью испытаний на износ штифтом на диске в соответствии со стандартом ASTM G65.
Материал подложки: Бесшумная переменная в работе лайнера
Даже правильно подобранная футеровка будет работать неэффективно, если применить некачественную подложку. Воронки и мантии гирационных дробилок зависят от заполненного материала подложки - обычно двухкомпонентной системы на основе эпоксидной смолы с прочностью на сжатие 90-110 МПа - для равномерной передачи нагрузки при дроблении по всей площади контакта между футеровкой и рамой конструкции. Пустоты в опорном компаунде создают локальные точки концентрации нагрузки, в которых футеровка изгибается при ударе. При работе с твердыми рудами, когда пиковая ударная сила на поверхности вкладыша превышает 180 МПа, этот изгиб вызывает усталостное растрескивание, распространяющееся от границ пустот наружу, что приводит к откалыванию, которое часто ошибочно относят к недостатку сплава.
Совет от профессионала: Я использую простой тест на постукивание, прежде чем принять любую заливку подкладочной смеси во время установки. После того как смола отвердеет в течение 48 часов, я систематически простукиваю внешнюю поверхность облицовки молотком весом 500 г по сетке с шагом 150 мм. Полый звук, заметно отличающийся от твердого стука полностью уложенной секции, указывает на наличие пустот, которые необходимо заполнить маловязкой эпоксидной смолой до возвращения машины в эксплуатацию. Я обнаружил пустоты с частотой до одной на четыре секции панели при плохо контролируемой заливке, особенно вокруг нижней контактной полосы вогнутости, где смола наиболее склонна к вытеканию до отверждения.
Часть вторая: Бронзовые втулки - центробежное литье и металлургическая целостность
Почему выгорает эксцентриковая втулка гиратора
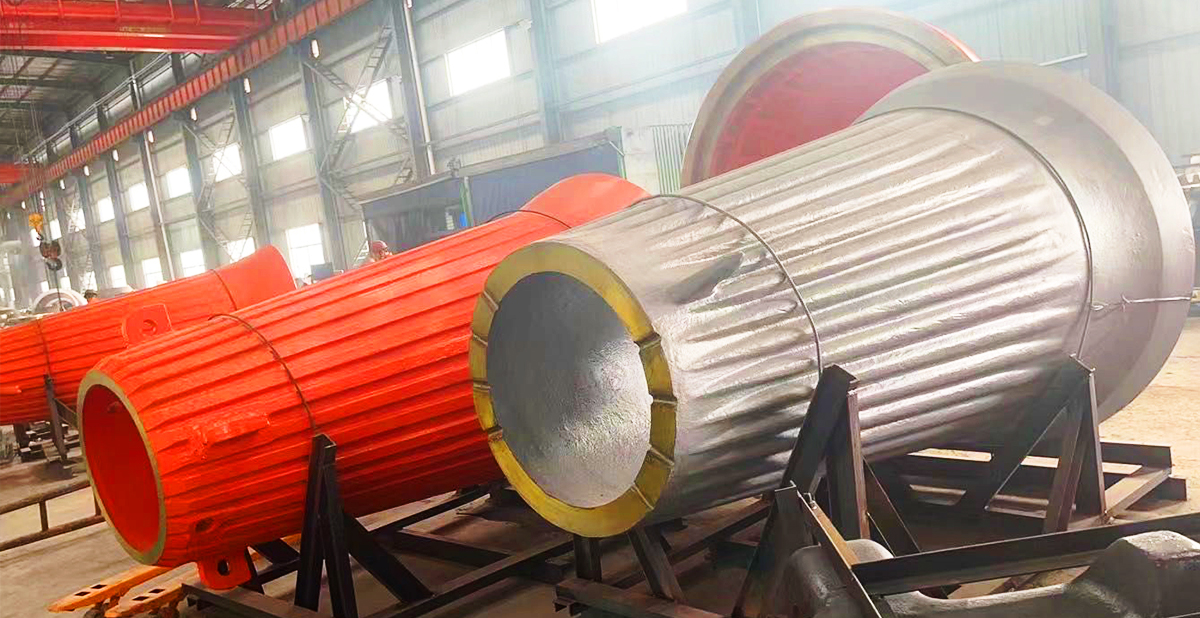
Эксцентриковая втулка в первичной гирационной дробилке работает в условиях, которые могут стать испытанием для любого подшипникового материала. При полной нагрузке эксцентрик, несущий главный вал, создает скорость поверхности цапфы 0,8-1,4 м/с в отверстии втулки при расчетном контактном давлении 10-18 МПа, при этом подача масла поддерживается на уровне 2,5-4,0 бар и расходе 60-120 л/мин в зависимости от размера машины. При ухудшении любого из этих параметров - повышении температуры масла выше 70°C, снижении расхода ниже минимального или загрязнении, когда количество частиц масла превышает 19/17/14 класса ISO 4406 - гидродинамическая масляная пленка, отделяющая стальную цапфу от бронзовой втулки, разрушается в течение нескольких секунд. Затем происходит контакт металла с металлом, начинается галтование, и отказ втулки, который обходится в 8 000-15 000 долларов США в виде запчастей и 120 000-400 000 долларов США в виде простоев, начинается с сигнала тревоги о температуре масла, который кто-то заглушил, чтобы не останавливать смену.
Спецификация материалов для гирационных эксцентриковых втулок сходится на двух сплавах: C93200 (SAE 660, с содержанием Sn 6-8%, Pb 6-8%, Zn 2-4%, остаток Cu) для стандартных условий эксплуатации, и высокосвинцовый C93800 (Sn 7-8%, Pb 13-15%, остаток Cu) для применений, где чаще происходят граничные смазывания. Свинцовая фаза в обоих сплавах служит в качестве резервуара для твердой смазки - в граничных условиях, когда гидродинамическая пленка разрушается, свинец размазывается по поверхности цапфы в виде тонкой пленки, снижая коэффициент трения с 0,12 до примерно 0,04 и обеспечивая критическую защиту в течение 20-60 секунд, необходимых потоку масла для восстановления полной пленки.
Центробежное литье: Почему процесс определяет производительность запасных частей для гираторов
Самосмазывающиеся свойства свинцово-бронзовых сплавов для втулок реализуются только при равномерном распределении свинцовой фазы и отсутствии микропористости в окружающей бронзовой матрице. При статическом литье в песок - более старом и дешевом процессе - расплавленный сплав застывает только под действием силы тяжести. Свинец, будучи более плотным, чем оловянно-медная фаза матрицы, имеет тенденцию к сегрегации в нижних частях отливки. Газовая пористость, захваченная во время затвердевания, беспорядочно распределяется по всему сечению. В готовой втулке запасной части гирационной дробилки, полученной методом статического литья, внешняя стенка, которая является основной несущей и теплоотводящей зоной, может содержать 1,5-3,0% объемной пористости и демонстрировать неравномерное распределение свинца, которое варьируется до 40% между верхней и нижней дугами кольца.
Центробежное литье устраняет обе проблемы за счет приложенной вращательной силы. Скорость вращения пресс-формы 600-900 об/мин для диаметров втулок, используемых в первичных гираторах (обычно 800-1 400 мм наружного диаметра для машин класса 54-75-60-110), создает центробежное ускорение 50-75G на стенке пресс-формы. Более плотные металлические фазы равномерно выталкиваются наружу, обеспечивая равномерное распределение свинца по всей окружности втулки на 360°. Газовая пористость, движущаяся к внутреннему отверстию за счет плавучести в условиях высокой силы тяжести, концентрируется в первых 8-12 мм толщины стенки и полностью удаляется при чистовой расточке до проектного зазора.
В результате втулки запасных частей для гирационных дробилок, изготовленные методом центробежного литья, достигают пористости наружной стенки менее 0,3% - по сравнению с 1,5-3,0% для статического литья - с твердостью на поверхности несущего отверстия 65-72 HBW против 55-62 HBW для эквивалентного сплава статического литья. В условиях длительной граничной смазки, неизбежной при первичной эксплуатации гираторов, эта разница в структурной целостности напрямую влияет на то, выживет ли втулка или начнет галтовать, разрушая цапфу.
Часть третья: Точность конструкций - где миллиметровая точность встречается с тысячетонными силами
Проектирование износа паутинного вкладыша и соответствие требованиям ЧПУ
Паук первичной гирационной дробилки несет на себе верхний подшипник главного вала и направляет материал из камеры дробления в полость дробилки. Вкладыши паука - обычно отлитые из Mn14Cr1 или хромомолибденового белого чугуна с твердостью 550-620 HBW - защищают конструктивные рычаги паука от прямого контакта с загружаемым материалом. Однако для предотвращения раскачивания при ударных нагрузках, которые могут превышать 200 кН на рычаг при пиковых режимах подачи, площадь соприкосновения сопрягаемых поверхностей должна составлять не менее 85%. Плохо обработанные контактные поверхности - с отклонениями от плоскостности более 0,5 мм на длине подшипника 500 мм - концентрируют нагрузку в высоких точках, ускоряя износ на границе контакта и вызывая фреттинг-повреждения на самих конструктивных рычагах паука.
Обработка с ЧПУ сопряженных поверхностей запасных частей гирационной дробилки - в частности, втулки главного вала, наружной поверхности эксцентрика и уплотнительной поверхности верхней части корпуса - не является опцией премиум-класса. Это минимально допустимый технологический стандарт для компонентов, где проектные ходовые зазоры указаны с допусками посадки H7/h6. Для эксцентрикового узла гиратора 60-89 Fuller это означает допуск на диаметр отверстия +0,090 мм / 0 мм при номинальном отверстии 1 100 мм. Достижение этого показателя при использовании обычных расточных штанг на отливках с остаточным напряжением является незначительным; для стабильного достижения этого показателя в рамках серийного производства требуется вертикальная токарная обработка с ЧПУ, а также измерение в процессе обработки и термокомпенсация.
Полевое исследование: Продление кампании с 90 до 122 дней на месторождении твердой железной руды
На крупном предприятии по добыче железной руды открытым способом в регионе Пилбара основная гирационная установка Metso Superior 60-110E проводила 90-дневную кампанию с футеровкой, которая, согласно контрольным данным, должна была достигаться в течение 110-120 дней. Твердость руды составляла в среднем 52 МПа UCS при индексе работы связки 14,8 кВт-ч/т - это вполне соответствует требованиям к содержанию Mn18Cr2, и предприятие уже указывает его. Проблема заключалась в содержании хрома: сертификация предыдущего поставщика показала содержание Cr на уровне 0,8-1,1%, что ниже минимального значения 1,5%, обеспечивающего ощутимую выгоду от рафинирования зерна. Они платили за Mn18Cr2, а на деле получали Mn18Cr1.
После перехода на поставки проверенного Mn18Cr2 с сертифицированным содержанием Cr 2,1-2,3% и анализа OES на партию, проведенного третьей стороной, первая полная кампания достигла 122 дней. Расчет стоимости был прост: одно сэкономленное мероприятие по замене за 18 месяцев устранило одну 36-часовую плановую остановку, восстановив около 130 000 тонн продукции по цене 95 долларов США за тонну - улучшение кампании на 12,35 млн долларов США в виде восстановленной продукции при дополнительном увеличении стоимости лайнера примерно на 48 000 долларов США. Капитальные вложения не требуются.
Профилактическое обслуживание: Использование анализа масла для защиты запасных частей гирационной дробилки
Анализ проб масла из контура смазки гиратора позволяет получить самое раннее предупреждение о деградации втулки - раньше, чем температурные тренды, раньше, чем изменения вибрации, и гораздо раньше, чем визуальный осмотр при следующей плановой остановке. Для гирационных эксцентриковых и упорных втулок ключевыми параметрами наблюдения являются:
- Концентрация меди (Cu): показания выше 80 ppm указывают на активный износ поверхности бронзы. Изменение показаний от менее 40 ppm до более 80 ppm в течение двух последовательных 500-часовых интервалов отбора проб сигнализирует об ускоряющемся износе, требующем проверки при следующей возможности.
- Концентрация железа (Fe): уровень выше 120 ppm свидетельствует об износе стальной цапфы, корпуса эксцентрика или поверхностей отверстия главной рамы - обычно это вызвано недостаточным зазором, загрязнением или разрушением масляной пленки.
- Чистота масла (ISO 4406): цель - 18/16/13 или выше для обеспечения длительного срока службы втулок. Количество частиц, постоянно превышающее 20/18/15, указывает либо на проблемы с системой фильтрации, либо на попадание загрязнений, которые необходимо устранить до начала следующей плановой кампании.
- Вязкость при 40°C: отклонение более чем на ±10% от спецификации ISO VG 150 свидетельствует о деградации или загрязнении масла и требует замены масла независимо от планового интервала.
Полный аргумент: Почему качественные запасные части для гирационной дробилки являются инвестицией в производство
Группы закупок, работающие по системе единичных расценок, будут постоянно недооценивать эксплуатационное воздействие качества запасных частей для гирационных дробилок. Вогнутый вкладыш, который стоит на 18% дороже за тонну, потому что в нем указан Mn18Cr2 с проверенным Cr в 2,1% вместо 0,9%, не стоит на 18% больше за тонну переработанной кампании - он стоит значительно меньше, потому что работает на 30-40% дольше до замены и не создает вторичных затрат на ущерб, связанных с ранним выходом вкладыша из строя: загрязнение контура смазки обратным компаундом, задиры рамы от свободного движения вкладыша и незапланированные простои, которые возникают, когда вкладыши выходят из строя между запланированными окнами.
Та же логика применима к центробежно-литым эксцентриковым втулкам. Ценовая премия 25-35% по сравнению со статически литыми аналогами окупается в течение первого рабочего цикла, когда выдерживается один случай граничной смазки, вместо того чтобы вызвать задир цапфы, требующий демонтажа вала и повторной шлифовки с затратами в 30 000-80 000 долларов США.
Если вы столкнулись с проблемой ускоренного износа вашей первичной гирационной дробилки - будь то изменение твердости руды, недостаточная продолжительность кампании или повторяющиеся отказы втулок - решение проблемы начинается с проверки спецификации, а не просто с замены поставщика. Наша техническая команда может проанализировать имеющиеся сертификаты на материалы, рабочие параметры и данные об износе, чтобы определить, сможет ли целенаправленная корректировка сплава или изменение технологического процесса обеспечить измеримое улучшение кампании для вашей конкретной руды и конфигурации машины.


 Russian
 English
 French
 German
 Spanish
 Arabic
 Portuguese
 Turkish