

Pièces détachées pour concasseurs Spécifications des produits Vue d'ensemble
| Paramètres | Pièces pour concasseurs à mâchoires | Pièces pour broyeurs à cône | Pièces du concasseur à percussion |
|---|---|---|---|
| Matière première | Mn13Cr2 / Mn18Cr2 | Mn18Cr2 / Mn22Cr2 | Fonte à haute teneur en chrome (Cr26) |
| Dureté (HB) | 180-220 (à l'état brut) ; durcissement à 500+. | 200-240 (à l'état brut) ; durcissement à 550+. | 58-65 HRC |
| Tolérance dimensionnelle | ±0,5 mm sur les surfaces de contact | ±0,3 mm sur les surfaces d'assise | ±0,2 mm sur l'ajustement du rotor |
| Limite d'usure maximale | Réduction de la hauteur des dents >30% | Épaisseur de la doublure <25 mm | Réduction de la longueur de la barre de soufflage >20 mm |
| Couple de serrage (fixation principale) | 680-750 Nm (M30 grade 10.9) | 820-900 Nm (M36 grade 10.9) | 450-520 Nm (M24 grade 10.9) |
| Espace libre pour l'installation | 0,1-0,15 mm (plaque de mâchoire au cadre) | 0,05-0,10 mm (du manteau à la tête) | 0,02-0,05 mm (barre de soufflage à la fente du rotor) |
| Plage de température de fonctionnement | De -20°C à +80°C | De -20°C à +90°C | De -20°C à +100°C |
| Traitement de surface | Grenaillage, revêtement antirouille | Grenaillage, revêtement d'apprêt | Meulage de précision, traitement au phosphate |
| Normes applicables | ISO 9001 / ASTM A128 | ISO 9001 / DIN 1.3401 | ISO 9001 / BS EN 12513 |
| Délai d'exécution (standard) | 7-15 jours ouvrables | 10-20 jours ouvrables | 7-15 jours ouvrables |
Pourquoi les mauvaises pièces de rechange pour concasseurs coûtent-elles plus cher que vous ne le pensez ?
Un concasseur à mâchoires en service dans une mine de cuivre du nord du Chili a perdu sa plaque de mâchoire primaire après 340 heures de fonctionnement, soit environ la moitié de la durée de vie prévue. L'analyse effectuée après la défaillance a révélé que la plaque avait été coulée avec de l'acier Mn13 sans modification du chrome, ce qui la rendait totalement inadaptée à l'alimentation en quartzite très abrasive du site. L'arrêt imprévu a coûté à l'entreprise une perte de production estimée à $180 000 USD sur quatre jours, sans compter le fret accéléré pour les pièces de rechange d'urgence. Ce chiffre éclipse la différence de prix de 2 400 dollars entre la plaque de qualité inférieure et un composant en Mn18Cr2 correctement spécifié.
Il ne s'agit pas d'un cas isolé. Dans les usines de traitement des minerais et les carrières de granulats du monde entier, la sélection des pièces de rechange des concasseurs est encore traitée comme un centre de coûts plutôt que comme une décision d'ingénierie. Il en résulte un cycle répétitif d'usure prématurée, de temps d'arrêt non planifiés et d'achats réactifs - autant de problèmes qui peuvent être évités grâce à un cadre technique approprié.
Ce que les pièces de rechange pour concasseurs couvrent réellement
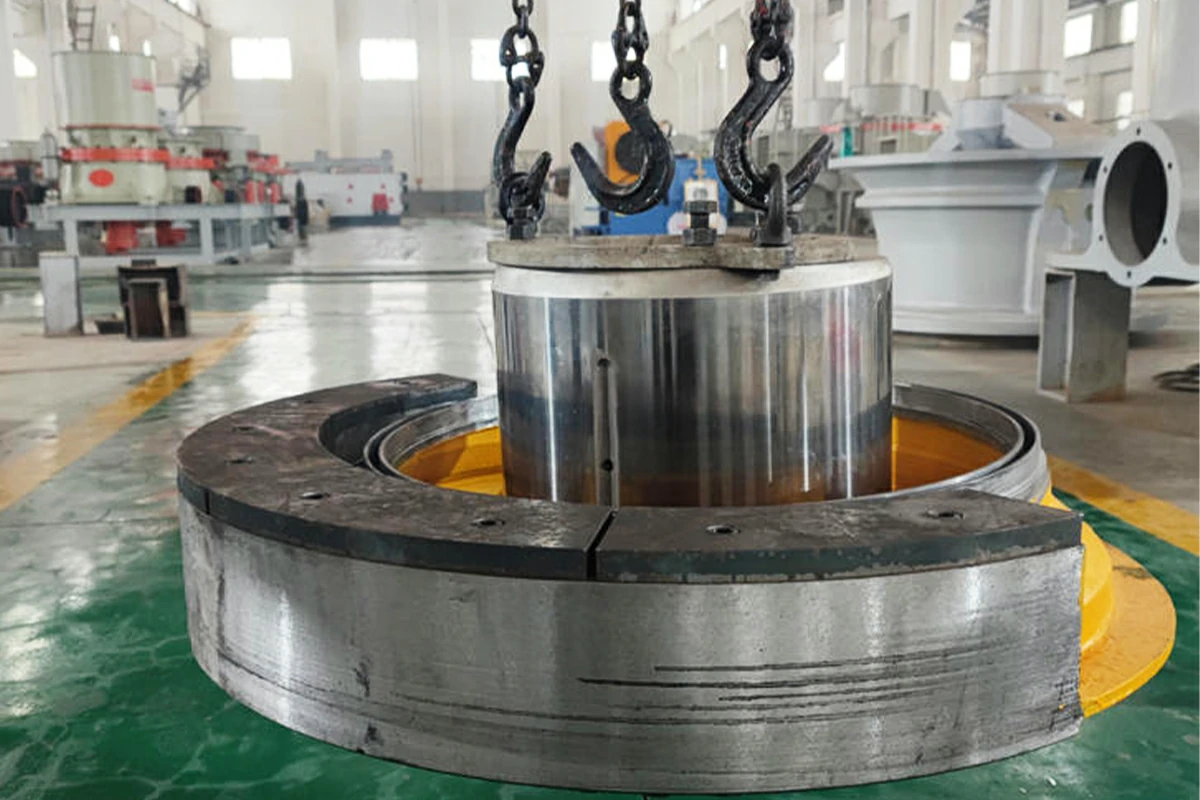
Le terme "pièces de rechange pour concasseurs" englobe une vaste catégorie de composants, chacun ayant des modes de défaillance et des exigences en matière de matériaux distincts. Pour les concasseurs à mâchoires, les principales pièces d'usure sont les plaques de mâchoires fixes et mobiles, les plaques de basculement, les assemblages de pitons, les plaques de joues et les paliers. Les concasseurs à cône consomment des manchons, des revêtements de bol, des assemblages de tête, des bagues d'excentrique et des paliers de butée. Les concasseurs à percussion nécessitent l'attention la plus fréquente pour les barres de soufflage, les disques de rotor, les plaques d'impact, les plaques d'alimentation et les revêtements latéraux.
Au-delà de ces pièces d'usure primaires, la catégorie plus large des pièces de rechange pour concasseurs comprend également les arbres, les volants d'inertie, les barres de tension, les ressorts, les joints hydrauliques et les courroies trapézoïdales. Regrouper toutes ces pièces dans une seule stratégie d'approvisionnement est une erreur. Chaque sous-groupe nécessite ses propres spécifications matérielles, son propre protocole d'inspection et son propre intervalle de remplacement - et c'est en les traitant de la même manière que les sites se retrouvent avec des entrepôts remplis de mauvais stocks.
Analyse et comparaison de la composition des matériaux
La science des matériaux qui sous-tend les pièces d'usure des concasseurs est plus nuancée que ne l'imaginent la plupart des équipes chargées des achats. Les deux familles d'alliages dominantes sont l'acier à haute teneur en manganèse et le fer blanc à haute teneur en chrome, et le choix de l'une ou l'autre de ces familles - ou de leurs sous-groupes - nécessite une évaluation honnête de l'indice d'abrasion et de la gravité de l'impact de votre matériau d'alimentation.
| Type d'alliage | Teneur en Mn | Cr Contenu | Tel que moulé Dureté | Meilleure application |
|---|---|---|---|---|
| Standard Mn13 | 11-14% | 0% | 180-200 HB | Applications à faible abrasion et à fort impact |
| Mn13Cr2 | 11-14% | 1,5-2,5% | 190-220 HB | Abrasion moyenne, impact modéré |
| Mn18Cr2 | 17-19% | 1,5-2,5% | 210-240 HB | Concassage primaire à forte abrasion et à fort impact |
| Mn22Cr2 | 20-23% | 1,5-2,5% | 220-250 HB | Abrasion extrême, environnements de broyage fin |
| Fer blanc à haute teneur en chrome (Cr26) | <1% | 23-28% | 58-65 HRC | Abrasion élevée, impact réduit - barres de soufflage du concasseur à percussion |
Un point critique est souvent négligé : l'acier à haute teneur en manganèse dépend de l'écrouissage pour atteindre sa dureté de service. Cela signifie que le composant doit subir des contraintes d'impact suffisantes pendant son fonctionnement avant d'atteindre sa dureté superficielle maximale. Dans les applications à faible impact ou à alimentation fine, le Mn13 peut ne jamais durcir complètement et s'user rapidement. Inversement, le fer blanc à haute teneur en chrome offre une excellente résistance à l'abrasion dès le premier jour, mais il est fragile sous des charges d'impact élevées - une mauvaise application peut entraîner une fracture catastrophique plutôt qu'une usure progressive.
Certaines des pièces d'usure de concasseur les plus fiables disponibles aujourd'hui sont fabriquées à l'aide de techniques de moulage bimétalliques, combinant un support en acier au manganèse résistant et une face d'usure en carbure de chrome. Ces composants sont particulièrement bien adaptés aux étapes de concassage secondaire à cône où l'abrasion et l'impact modéré sont présents simultanément.
Le point de vue d'un ingénieur de terrain
J'ai passé plus de vingt ans à mettre en service et à auditer des circuits de concassage en Afrique subsaharienne, en Asie du Sud-Est et en Amérique du Sud. Au cours de cette période, j'ai inspecté des composants défectueux de presque tous les principaux fabricants de concasseurs - Metso Outotec, Sandvik, Thyssenkrupp, FLSmidth, Kleemann et d'autres. La constatation la plus fréquente n'est pas que les pièces elles-mêmes étaient défectueuses, mais qu'elles avaient été appliquées de manière incorrecte.
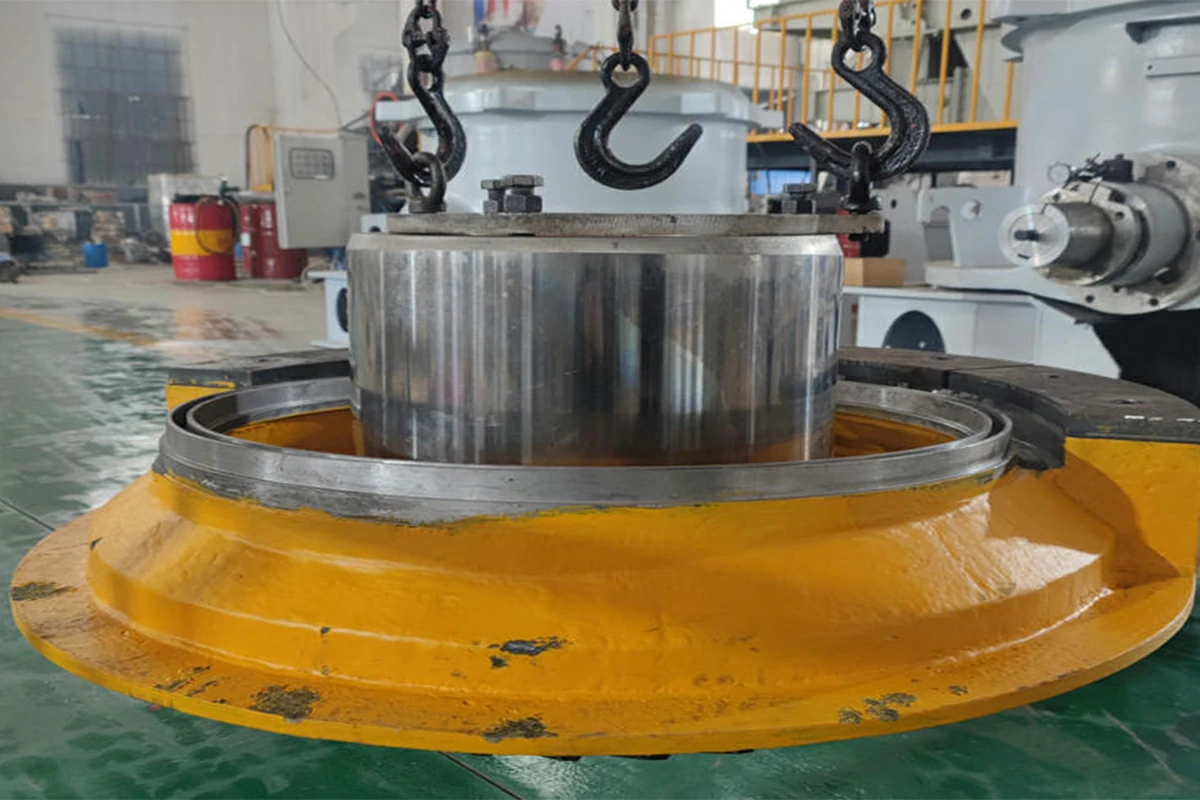
Je me souviens d'une visite sur le site d'une exploitation de minerai de fer utilisant un concasseur giratoire Thyssenkrupp, où l'équipe de maintenance s'était approvisionnée en concaves de remplacement auprès de trois fournisseurs différents simultanément afin de gérer les coûts. Il en résultait une disparité dans la géométrie du profil de la chemise - les tolérances qui auraient dû être maintenues à 0,5 mm près avaient dérivé jusqu'à plus de 2 mm sur les segments adjacents de la chemise. La charge de l'excentrique était inégale, l'arbre principal fonctionnait à 12°C au-dessus de sa température de référence et le site consommait des roulements à billes deux fois plus vite que prévu. Le passage à un seul fournisseur qualifié et la revalidation de la géométrie de la gaine ont permis de réduire la fréquence de remplacement des roulements de 60% en l'espace de deux trimestres.
La leçon est simple : les pièces détachées des concasseurs ne sont pas des produits interchangeables. La traçabilité technique, la certification des dimensions et la vérification des matériaux ne sont pas négociables, en particulier pour les composants soumis à de fortes charges qui fonctionnent à l'intérieur des assemblages de broyeurs giratoires et à cône.
Recommandations de maintenance préventive pour les pièces d'usure des concasseurs
Un programme de maintenance préventive structuré autour de la gestion des pièces de rechange des concasseurs est le moyen le plus efficace de réduire les temps d'arrêt imprévus. Le cadre suivant reflète les meilleures pratiques issues de l'expérience sur le terrain et s'aligne sur les principes de gestion des actifs de la norme ISO 55000.
- Établir un profil d'usure de référence : Au cours des 100 premières heures de fonctionnement avec des chemises ou des plaques de mâchoires neuves, prenez des mesures dimensionnelles en quatre points équidistants de la surface d'usure. Consignez ces mesures comme base de référence. Reprenez les mesures toutes les 250 heures par la suite. Cela vous permet de prévoir en toute confiance la durée de vie restante plutôt que de vous fier uniquement à l'inspection visuelle.
- Contrôler en permanence la température des roulements : Pour les concasseurs à cône et les concasseurs giratoires, installez des thermocouples sur les coussinets excentriques et les paliers de butée. Une augmentation soutenue de plus de 15°C par rapport à la valeur de référence est un indicateur précoce de la dégradation de la lubrification ou du désalignement géométrique, qui accélèrent tous deux l'usure des pièces de rechange environnantes.
- Tourner les barres de soufflage à l'usure 50% : Sur les concasseurs à percussion à axe horizontal, n'attendez pas que les barres de soufflage atteignent la limite d'usure pour les faire tourner. La rotation au point d'usure 50% répartit plus uniformément les contraintes d'impact sur le disque du rotor et prolonge considérablement la durée de vie de ce dernier. Suivre le tonnage cumulé plutôt que les heures de fonctionnement, car la densité d'alimentation varie considérablement d'une équipe à l'autre.
- Inspecter les plaques à bascule toutes les 500 heures : Les plaques à bascule sont des composants sacrificiels conçus pour se rompre avant le pitman ou le châssis en cas de surcharge. Les fissures ou les déformations de surface supérieures à 1,5 mm doivent entraîner un remplacement immédiat. L'approvisionnement d'un stock tampon d'au moins deux plaques à genouillère par machine est une pratique courante dans toute exploitation sérieuse de granulats.
- Vérifier le couple de serrage des fixations après les 8 premières heures de fonctionnement : Les pièces de rechange du concasseur qui impliquent des connexions boulonnées - plaques de mâchoires, segments de revêtement, barres de soufflage - connaîtront une assise initiale et des micro-mouvements pendant la période de rodage. Resserrez toutes les fixations critiques selon les spécifications après la première période de travail. Pour les boulons M30 de grade 10.9 sur les plaques de mâchoires, le couple cible est de 680-750 Nm. L'absence de resserrage est l'une des causes les plus fréquentes de desserrage prématuré de la garniture et d'usure accélérée.
- Mettre en place un système de traçabilité des pièces : Chaque composant de remplacement qui entre dans votre concasseur doit porter un numéro de lot, un certificat de matériau et une date d'installation. Une simple feuille de calcul suffit pour les petites exploitations ; les grandes usines ont intérêt à intégrer leur GMAO. Sans traçabilité, il est impossible d'identifier si un problème d'usure provient de la pièce elle-même, des conditions de fonctionnement ou de la procédure d'installation.

S'approvisionner en pièces détachées de concasseurs de manière responsable
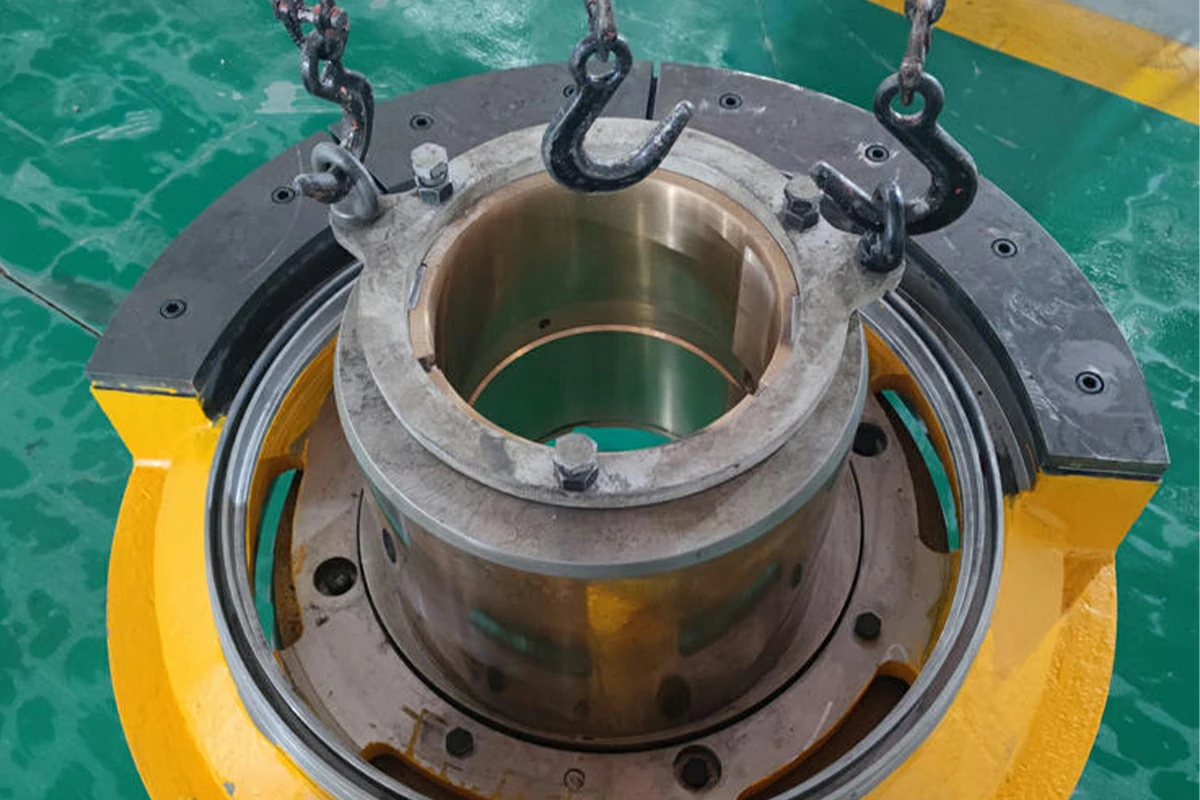
Le marché mondial des pièces de rechange pour concasseurs s'est considérablement développé au cours de la dernière décennie, sous l'effet de l'augmentation du coût des composants OEM et de l'amélioration de la qualité des fabricants indépendants. Toutefois, l'écart de qualité entre les meilleurs et les pires fournisseurs du marché des pièces de rechange reste important - et les conséquences d'un composant de qualité inférieure dans un concasseur primaire sont suffisamment graves pour justifier une diligence raisonnable.
Lors de l'évaluation d'un fournisseur de pièces de concasseur, exigez au minimum les éléments suivants : une certification ISO 9001 en vigueur, des certificats d'essai des matériaux (MTC) délivrés conformément à la norme EN 10204 3.1 ou 3.2, des rapports d'inspection dimensionnelle pour le numéro de pièce spécifique, et au moins trois références d'opérations utilisant des équipements comparables. Les fournisseurs qui ne peuvent pas fournir ces documents sur demande ne doivent pas être pris en considération pour les pièces d'usure critiques, quelle que soit la compétitivité de leur prix.
Pour les entreprises qui utilisent des équipements Thyssenkrupp, FLSmidth ou Krupp - dont les anciens concasseurs giratoires et à mâchoires sont toujours en service dans un grand nombre d'anciennes usines de traitement des minerais - la disponibilité des pièces d'origine est devenue de plus en plus incohérente. Cela a créé un marché légitime et croissant pour les pièces de rechange de concasseurs conçues par des professionnels qui reproduisent la géométrie et les spécifications des matériaux d'origine. Le principal facteur de différenciation entre ces fournisseurs est leur capacité d'ingénierie inverse et leur volonté de fournir une certification dimensionnelle par rapport aux dessins d'origine.
Questions fréquemment posées
Comment puis-je vérifier que les pièces détachées de concasseurs du marché secondaire répondent aux mêmes normes de matériaux que les composants d'origine ?
Demandez un certificat d'essai des matériaux (MTC) délivré conformément à la norme EN 10204, en particulier 3.1 (vérifié par le fabricant) ou 3.2 (vérifié par une tierce partie). Le certificat doit préciser la composition chimique, les valeurs de dureté et les enregistrements de traitement thermique. Si vous avez accès à un analyseur XRF portable sur le site, vous pouvez vérifier la composition de l'alliage par rapport au certificat à la réception des marchandises. Pour les composants de grande valeur tels que les manchons, les concaves ou les chemises giratoires, envisagez de faire appel à un laboratoire d'inspection indépendant pour effectuer des tests de vérification avant l'installation.
Quelle est la meilleure façon de stocker les pièces détachées d'un concasseur pour éviter qu'elles ne se dégradent avant leur installation ?
Les pièces d'usure du concasseur - en particulier les pièces moulées en acier au manganèse - doivent être stockées dans un environnement sec et couvert, loin de tout contact direct avec le sol. Utilisez du bois de calage ou des palettes pour assurer la circulation de l'air sous les pièces et empêcher l'accumulation d'humidité. Le revêtement anticorrosion appliqué à la fonderie offre généralement une protection de 6 à 12 mois dans des conditions de stockage standard. Pour les composants stockés pendant plus de 12 mois, il convient de réappliquer un apprêt antirouille avant l'installation. Les joints en caoutchouc, les joints toriques et les composants en polyuréthane doivent être stockés séparément dans des emballages scellés, à l'abri des rayons UV et des sources d'ozone ; les élastomères se dégradent rapidement lorsqu'ils sont stockés à proximité de moteurs électriques ou d'équipements de soudage.
Quel est le temps de transit réaliste pour les pièces détachées de concasseurs commandées à l'étranger et comment doit-on gérer les achats d'urgence ?
Le fret maritime standard pour les pièces détachées de concasseurs depuis les principaux centres de fabrication en Chine, en Inde ou en Europe vers la plupart des destinations minières prend de 20 à 45 jours, en fonction de la congestion portuaire et du dédouanement. Le fret aérien réduit ce délai à 5-10 jours, mais entraîne un surcoût important - généralement de 6 à 10 fois le taux de fret maritime pour les pièces moulées lourdes. Pour les opérations dont le coût d'immobilisation dépasse $50 000 USD par jour, l'économie du fret aérien est simple. La meilleure stratégie d'atténuation consiste à maintenir sur place un stock de sécurité minimal de composants à usure élevée et à durée de vie la plus longue. Identifiez les cinq pièces les plus susceptibles de tomber en panne, calculez le taux de consommation par rapport au délai d'approvisionnement et dimensionnez votre stock tampon en conséquence. Un stock de pièces détachées bien géré réduit la fréquence des achats d'urgence de 70-80% dans la plupart des opérations.


 French
 English
 German
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish