

Kırıcı Yedek Parçaları Ürün Teknik Özelliklerine Genel Bakış
| Parametre | Çeneli Kırıcı Parçaları | Konik Kırıcı Parçaları | Darbeli Kırıcı Parçaları |
|---|---|---|---|
| Birincil Malzeme | Mn13Cr2 / Mn18Cr2 | Mn18Cr2 / Mn22Cr2 | Yüksek Kromlu Dökme Demir (Cr26) |
| Sertlik (HB) | 180-220 (döküm halinde); 500+'ya kadar sertleşir | 200-240 (döküm olarak); 550+'ya kadar sertleşir | 58-65 HRC |
| Boyutsal Tolerans | Birleşme yüzeylerinde ±0,5 mm | Oturma yüzeylerinde ±0,3 mm | Rotor uyumunda ±0,2 mm |
| Maksimum Aşınma Sınırı | Diş yüksekliğinde azalma >30% | Astar kalınlığı <25 mm | Üfleme çubuğu uzunluğunda >20 mm azalma |
| Cıvata Torku (Ana Sabitleme) | 680-750 Nm (M30 sınıf 10.9) | 820-900 Nm (M36 sınıfı 10.9) | 450-520 Nm (M24 sınıf 10.9) |
| Kurulum Açıklığı | 0,1-0,15 mm (çene plakasından çerçeveye) | 0,05-0,10 mm (mantodan başa) | 0,02-0,05 mm (üfleme çubuğundan rotor yuvasına) |
| Çalışma Sıcaklık Aralığı | -20°C ila +80°C | -20°C ila +90°C | -20°C ila +100°C |
| Yüzey İşlemleri | Kumlanmış, pas önleyici kaplamalı | Kumlanmış, astar kaplamalı | Hassas taşlanmış, fosfatla işlenmiş |
| Uygulanabilir Standartlar | ISO 9001 / ASTM A128 | ISO 9001 / DIN 1.3401 | ISO 9001 / BS EN 12513 |
| Teslim Süresi (Standart) | 7-15 iş günü | 10-20 iş günü | 7-15 iş günü |
Yanlış Kırıcı Yedek Parçaları Neden Düşündüğünüzden Daha Maliyetlidir?
Kuzey Şili'deki bir bakır madeninde çalışan bir çeneli kırıcı, 340 çalışma saati içinde birincil çene plakasını arızaladı - beklenen hizmet ömrünün yaklaşık yarısı. Arıza sonrası analiz, plakanın krom modifikasyonu olmadan Mn13 çeliği kullanılarak döküldüğünü ortaya çıkardı, bu da onu sahanın oldukça aşındırıcı kuvarsit beslemesi için tamamen uygunsuz hale getirdi. Plansız duruş, acil yedek parçalar için hızlandırılmış nakliyeyi saymazsak, işletmeye dört gün boyunca üretim kaybı olarak tahmini $180.000 USD'ye mal oldu. Bu rakam, standart altı plaka ile uygun şekilde belirlenmiş bir Mn18Cr2 bileşeni arasındaki $2,400 fiyat farkını gölgede bırakıyor.
Bu münferit bir durum değildir. Dünya genelindeki maden işleme tesislerinde ve agrega ocaklarında, kırıcı yedek parçalarının seçimi hala bir mühendislik kararından ziyade bir maliyet merkezi olarak ele alınmaktadır. Sonuç, erken aşınma, planlanmamış arıza süreleri ve reaktif tedarik gibi tekrar eden bir döngüdür - bunların tümü doğru teknik çerçeve ile önlenebilir.
Kırıcı Yedek Parçaları Aslında Neleri Kapsar
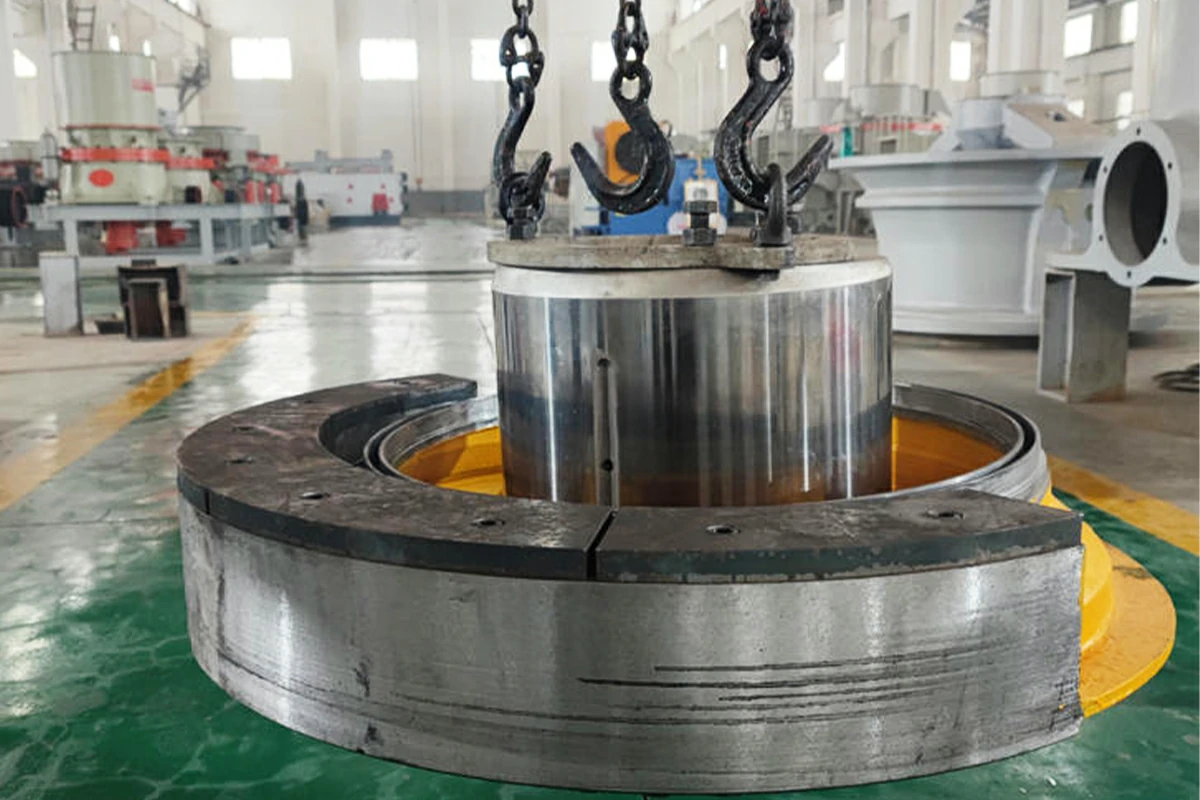
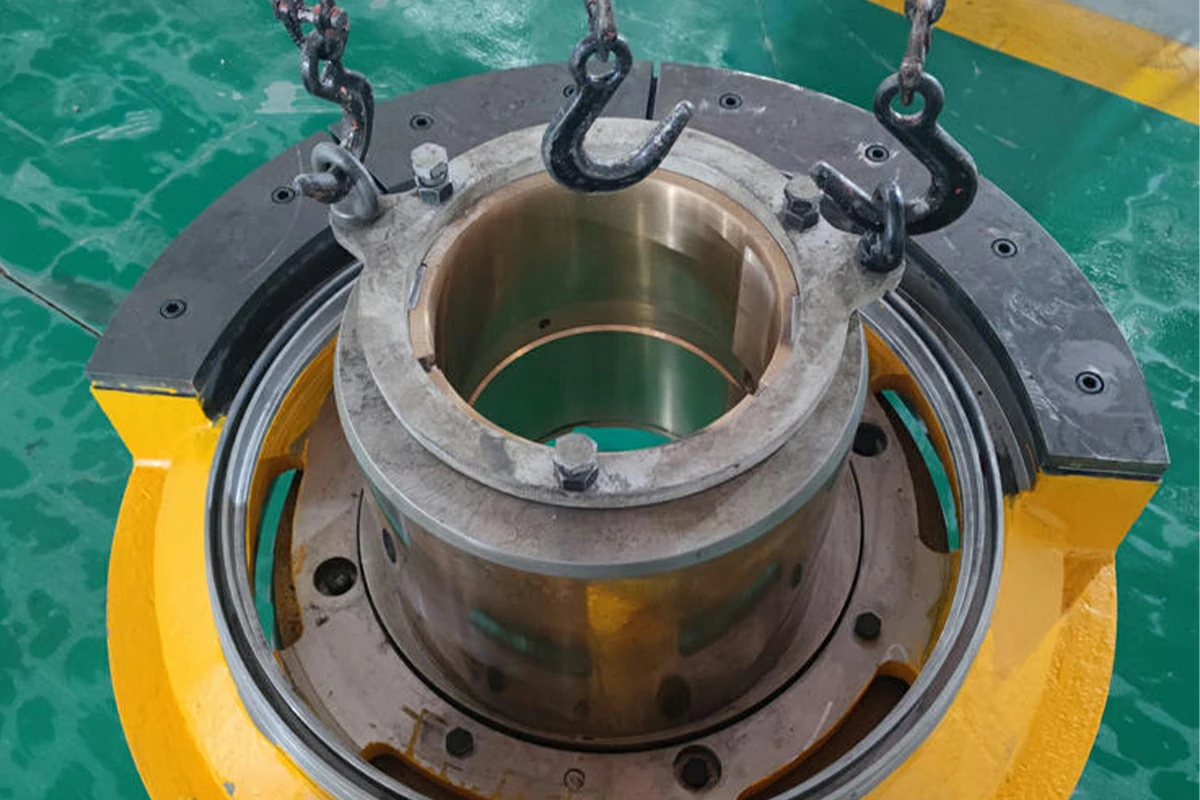
Kırıcı yedek parçaları terimi, her biri farklı arıza modlarına ve malzeme gereksinimlerine sahip geniş bir bileşen kategorisini kapsar. Çeneli kırıcılar için birincil aşınma öğeleri sabit ve hareketli çene plakaları, mafsal plakaları, pitman tertibatları, yanak plakaları ve yatak yuvalarıdır. Konik kırıcılarda mantolar, hazne gömlekleri, kafa tertibatları, eksantrik burçlar ve baskı yatakları kullanılır. Darbeli kırıcılar en çok darbe çubuklarına, rotor disklerine, darbe plakalarına, besleme plakalarına ve yan astarlara dikkat edilmesini gerektirir.
Bu birincil aşınma parçalarının ötesinde, kırıcı yedek parçalarının daha geniş kategorisi şaftları, volanları, gergi çubuklarını, yayları, hidrolik contaları ve v-kayışı tahriklerini de içerir. Tüm bunları tek bir tedarik stratejisi altında gruplamak bir hatadır. Her alt grup kendi malzeme spesifikasyonunu, denetim protokolünü ve değiştirme aralığını gerektirir ve bunları aynı şekilde ele almak, tesislerin yanlış stoklarla dolu depolarla sonuçlanmasına neden olur.
Malzeme Bileşim Analizi ve Karşılaştırması
Kırıcı aşınma parçalarının arkasındaki malzeme bilimi, çoğu satın alma ekibinin takdir ettiğinden daha inceliklidir. İki baskın alaşım ailesi yüksek manganlı çelik ve yüksek kromlu beyaz demirdir ve bunlar arasında veya alt sınıfları arasında seçim yapmak, besleme malzemenizin aşınma endeksinin ve darbe şiddetinin dürüst bir şekilde değerlendirilmesini gerektirir.
| Alaşım Tipi | Mn İçeriği | Cr İçeriği | Döküm Sertliği | En İyi Uygulama |
|---|---|---|---|---|
| Standart Mn13 | 11-14% | 0% | 180-200 HB | Düşük aşınma, yüksek darbe uygulamaları |
| Mn13Cr2 | 11-14% | 1,5-2,5% | 190-220 HB | Orta derecede aşınma, orta derecede darbe |
| Mn18Cr2 | 17-19% | 1,5-2,5% | 210-240 HB | Yüksek aşınma, yüksek darbeli birincil kırma |
| Mn22Cr2 | 20-23% | 1,5-2,5% | 220-250 HB | Aşırı aşınma, ince kırma ortamları |
| Yüksek Cr Beyaz Demir (Cr26) | <1% | 23-28% | 58-65 HRC | Yüksek aşınma, düşük darbe - darbeli kırıcı üfleme çubukları |
Sıklıkla göz ardı edilen kritik bir nokta: yüksek manganlı çelik, servis sertliğine ulaşmak için iş sertleşmesine dayanır. Bu, bileşenin en yüksek yüzey sertliğine ulaşmadan önce çalışma sırasında yeterli darbe stresine maruz kalması gerektiği anlamına gelir. Düşük darbeli veya ince beslemeli uygulamalarda, Mn13 asla tam olarak sertleşmeyebilir ve hızla aşınır. Buna karşılık, yüksek kromlu beyaz demir ilk günden itibaren mükemmel aşınma direnci sunar, ancak yüksek darbe yükleri altında kırılgandır - yanlış bir uygulama kademeli aşınma yerine yıkıcı kırılmaya neden olabilir.
Günümüzde mevcut olan en güvenilir satış sonrası kırıcı aşınma parçalarından bazıları, sert bir manganez çelik altlığı ile krom karbür aşınma yüzeyini birleştiren bi-metalik döküm teknikleri kullanılarak üretilmektedir. Bu bileşenler özellikle hem aşınmanın hem de orta düzeyde darbenin aynı anda mevcut olduğu ikincil konik kırma aşamaları için çok uygundur.
Bir Saha Mühendisinin Bakış Açısı
Sahra altı Afrika, Güneydoğu Asya ve Güney Amerika'da kırma devrelerini devreye almak ve denetlemek için yirmi yıldan fazla zaman harcadım. Bu süre zarfında, Metso Outotec, Sandvik, Thyssenkrupp, FLSmidth, Kleemann ve diğerleri gibi neredeyse her büyük kırıcı OEM'inin arızalı bileşenlerini inceledim. En tutarlı bulgu, parçaların kendilerinin kusurlu olması değil, yanlış uygulanmış olmalarıdır.
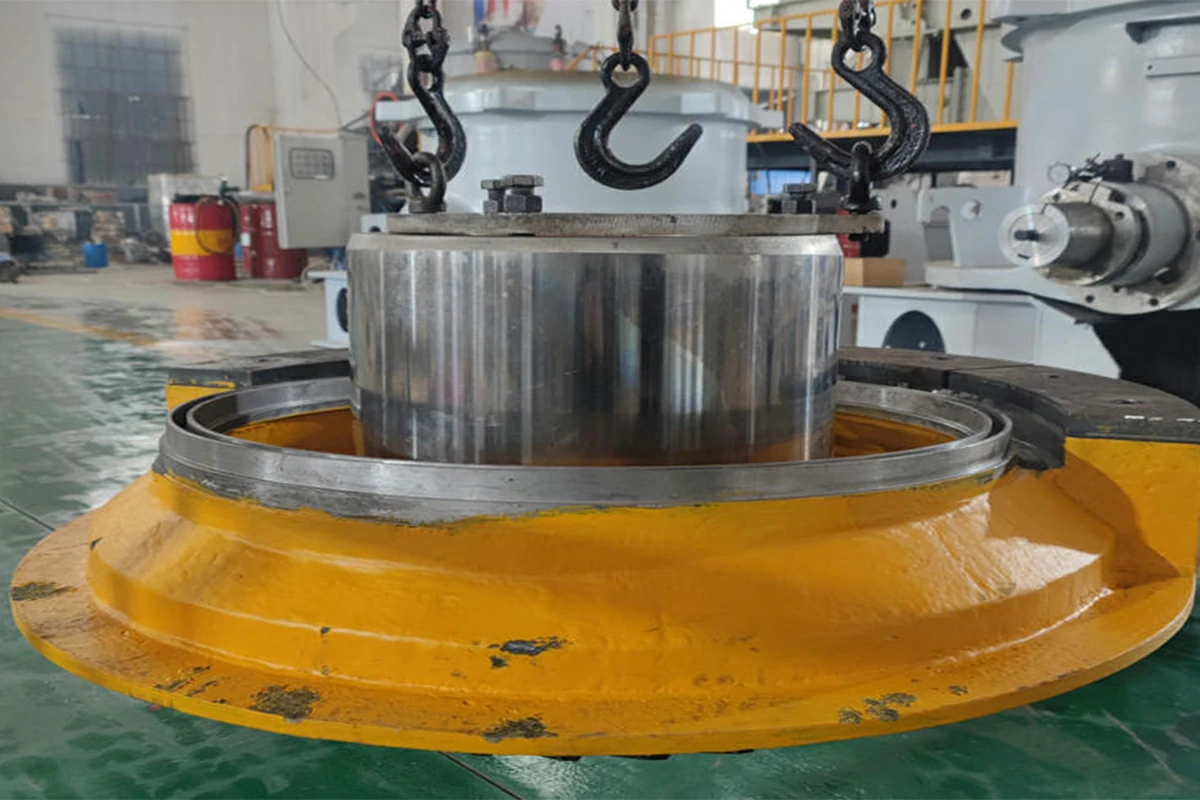
Thyssenkrupp döner kırıcı kullanan bir demir cevheri işletmesine yaptığım bir saha ziyaretinde, bakım ekibinin maliyeti yönetmek için aynı anda üç farklı tedarikçiden yedek konkav tedarik ettiğini hatırlıyorum. Sonuç, astar profili geometrisinde bir uyumsuzluktu - 0,5 mm içinde tutulması gereken toleranslar, bitişik astar segmentlerinde 2 mm'nin üzerine çıkmıştı. Eksantrik atış dengesiz yükleniyor, ana şaft termal taban çizgisinin 12°C üzerinde çalışıyor ve saha örümcek yatak tertibatlarını beklenen oranın iki katında tüketiyordu. Tek bir kalifiye tedarikçiye geçilmesi ve gömlek geometrisinin yeniden doğrulanması, rulman değiştirme sıklığını iki çeyrek içinde 60% azalttı.
Çıkarılacak ders çok basittir: Kırıcı yedek parçaları birbirinin yerine kullanılabilecek ürünler değildir. Mühendislik izlenebilirliği, boyutsal sertifikasyon ve malzeme doğrulaması, özellikle döner ve konik kırıcı tertibatları içinde çalışan yüksek yüklü bileşenler için pazarlık konusu değildir.
Kırıcı Aşınma Parçaları için Önleyici Bakım Önerileri
Kırıcı yedek parça yönetimi etrafında yapılandırılmış bir önleyici bakım programı, plansız duruş sürelerini azaltmanın en etkili yoludur. Aşağıdaki çerçeve, saha deneyimlerinden elde edilen en iyi uygulamaları yansıtır ve ISO 55000 varlık yönetimi ilkeleriyle uyumludur.
- Temel bir aşınma profili oluşturun: Yeni gömlekler veya çene plakaları ile ilk 100 çalışma saati boyunca, aşınma yüzeyi boyunca dört eşit noktadan boyutsal ölçümler alın. Bunları temel değer olarak belgeleyin. Bundan sonra her 250 saatte bir yeniden ölçüm yapın. Bu, yalnızca görsel incelemeye güvenmek yerine kalan hizmet ömrünü güvenle tahmin etmenizi sağlar.
- Yatak sıcaklığını sürekli olarak izleyin: Konik ve döner kırıcılar için eksantrik burç ve baskı yatağı tertibatlarına termokupllar takın. Başlangıç değerinin 15°C üzerinde sürekli bir artış, yağlama bozulmasının veya geometrik yanlış hizalamanın erken bir göstergesidir - her ikisi de çevredeki yedek parçaların aşınmasını hızlandırır.
- 50% aşınmasında üfleme çubuklarını döndürün: Yatay milli darbeli kırıcılarda, üfleme çubuklarını döndürmeden önce ıskarta sınırına ulaşmasını beklemeyin. 50% aşınma noktasında döndürmek, darbe gerilimini rotor diskine daha eşit bir şekilde dağıtır ve rotor hizmet ömrünü önemli ölçüde uzatır. Besleme yoğunluğu vardiyalar arasında önemli ölçüde değiştiğinden, çalışma saatleri yerine kümülatif tonajı takip edin.
- Her 500 saatten sonra geçiş plakalarını kontrol edin: Geçiş plakaları, aşırı yük durumunda pitman veya şasiden önce arızalanmak üzere tasarlanmış kurbanlık bileşenlerdir. Çatlaklar veya 1,5 mm'yi aşan yüzey deformasyonları derhal değiştirilmelidir. Makine başına en az iki mafsal plakasından oluşan bir tampon stoğu tedarik etmek, her ciddi agrega operasyonunda standart bir uygulamadır.
- İlk 8 saatlik çalışmadan sonra bağlantı elemanı torkunu doğrulayın: Cıvatalı bağlantılar içeren kırıcı yedek parçaları - çene plakaları, astar segmentleri, üfleme çubukları - alıştırma döneminde ilk oturma ve mikro hareketlere maruz kalacaktır. İlk vardiyadan sonra tüm kritik bağlantı elemanlarını spesifikasyonlara göre yeniden torklayın. Çene plakalarındaki M30 sınıfı 10.9 cıvatalar için hedef tork 680-750 Nm'dir. Yeniden torklama yapılmaması, erken gömlek gevşemesinin ve hızlandırılmış aşınmanın en yaygın nedenlerinden biridir.
- Bir parça izlenebilirlik sistemi uygulayın: Kırıcınıza giren her yedek bileşen bir parti numarası, malzeme sertifikası ve montaj tarihi taşımalıdır. Küçük operasyonlar için basit bir elektronik tablo yeterlidir; daha büyük tesisler CMMS ile entegrasyondan yararlanır. İzlenebilirlik olmadan, bir aşınma sorununun parçanın kendisinden mi, çalışma koşullarından mı yoksa montaj prosedüründen mi kaynaklandığını belirlemek imkansızdır.

Kırıcı Yedek Parçalarının Sorumlu Bir Şekilde Tedarik Edilmesi
Satış sonrası kırıcı parçaları için küresel pazar, OEM bileşenlerinin artan maliyeti ve bağımsız üreticilerin artan kalitesi nedeniyle son on yılda önemli ölçüde büyümüştür. Bununla birlikte, en iyi ve en kötü satış sonrası tedarikçileri arasındaki kalite farkı önemli olmaya devam etmektedir ve bir primer kırıcıdaki standartların altında bir bileşenin sonuçları, dikkatli bir durum tespiti gerektirecek kadar ciddidir.
Bir kırıcı parçaları tedarikçisini değerlendirirken asgari olarak aşağıdakileri talep edin: güncel bir ISO 9001 sertifikası, EN 10204 3.1 veya 3.2 standardına göre düzenlenmiş malzeme test sertifikaları (MTC'ler), belirli parça numarası için boyutsal denetim raporları ve karşılaştırılabilir ekipman çalıştıran işletmelerden en az üç referans. Talep üzerine bu belgeleri sağlayamayan tedarikçiler, fiyat rekabetçiliğine bakılmaksızın kritik aşınma bileşenleri için değerlendirilmemelidir.
Thyssenkrupp, FLSmidth veya Krupp'un - eski döner ve çeneli kırıcı tasarımları önemli sayıda eski maden işleme tesisinde hizmet vermeye devam eden - ekipmanlarını kullanan işletmeler için OEM parçalarının bulunabilirliği giderek daha tutarsız hale gelmiştir. Bu durum, orijinal geometri ve malzeme özelliklerini kopyalayan profesyonel mühendislik ürünü satış sonrası kırıcı yedek parçaları için meşru ve büyüyen bir pazar yaratmıştır. Bu tedarikçiler arasındaki en önemli fark, tersine mühendislik kabiliyetleri ve orijinal çizimlere göre boyutsal sertifikasyon sağlamaya istekli olmalarıdır.
Sıkça Sorulan Sorular
Satış sonrası kırıcı yedek parçalarının OEM bileşenleriyle aynı malzeme standardına sahip olduğunu nasıl doğrulayabilirim?
EN 10204 standardına göre düzenlenmiş bir malzeme test sertifikası (MTC) talep edin, özellikle 3.1 (üretici onaylı) veya 3.2 (üçüncü taraf onaylı). Sertifikada kimyasal bileşim, sertlik değerleri ve ısıl işlem kayıtları belirtilmelidir. Sahada taşınabilir bir XRF analiz cihazına erişiminiz varsa, alaşım bileşimini mal girişinde sertifika ile karşılaştırarak kontrol edebilirsiniz. Mantolar, konkavlar veya döner gömlekler gibi yüksek değerli bileşenler için, kurulumdan önce doğrulama testi yapmak üzere bağımsız bir gözetim laboratuvarı görevlendirmeyi düşünün.
Kurulumdan önce bozulmayı önlemek için kırıcı yedek parçalarını depolamanın en iyi yolu nedir?
Kırıcı aşınma parçaları - özellikle manganez çelik dökümler - doğrudan zemin temasından uzak, kuru ve kapalı bir ortamda depolanmalıdır. Bileşenlerin altında hava akışı sağlamak ve nem birikimini önlemek için ahşap dunnage veya palet rafı kullanın. Dökümhanede uygulanan korozyon önleyici kaplama, standart depolama koşulları altında tipik olarak 6-12 ay koruma sağlar. Stokta 12 aydan daha uzun süre tutulan bileşenler için, montajdan önce pas önleyici bir astar uygulayın. Kauçuk contalar, O-ringler ve poliüretan bileşenler UV ışınlarından ve ozon kaynaklarından uzakta kapalı ambalajlarda ayrı olarak saklanmalıdır; elastomerler elektrik motorlarının veya kaynak ekipmanlarının yakınında saklandığında hızla bozulur.
Uluslararası sipariş edilen kırıcı yedek parçaları için gerçekçi bir transit süre nedir ve acil durum tedariki nasıl ele alınmalıdır?
Çin, Hindistan veya Avrupa'daki büyük üretim merkezlerinden çoğu madencilik varış noktasına kırıcı yedek parçaları için standart deniz taşımacılığı, liman sıkışıklığına ve gümrük işlemlerine bağlı olarak 20-45 gün sürer. Hava taşımacılığı bu süreyi 5-10 güne indirir ancak ağır dökümler için deniz taşımacılığı ücretinin 6-10 katı gibi önemli bir maliyet primi getirir. Arıza süresi maliyetinin günlük $50.000 USD'yi aştığı operasyonlar için hava taşımacılığının ekonomisi basittir. En iyi hafifletme stratejisi, sahada en yüksek aşınmaya sahip, en uzun teslim süresine sahip bileşenlerden oluşan minimum bir güvenlik stoğu bulundurmaktır. Arıza sıklığı en yüksek beş parçanızı belirleyin, tüketim oranını teslim süresine göre hesaplayın ve depo tamponunuzu buna göre boyutlandırın. İyi yönetilen bir yedek parça envanteri, çoğu operasyonda acil durum tedarik sıklığını 70-80% oranında azaltır.


 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese