

Peças sobressalentes para trituradores Especificações do produto Visão geral
| Parâmetro | Peças para trituradores de maxilas | Peças para trituradores de cone | Peças para trituradores de impacto |
|---|---|---|---|
| Material primário | Mn13Cr2 / Mn18Cr2 | Mn18Cr2 / Mn22Cr2 | Ferro fundido com elevado teor de crómio (Cr26) |
| Dureza (HB) | 180-220 (como fundido); endurece até 500+ | 200-240 (como fundido); endurece até 550+ | 58-65 HRC |
| Tolerância dimensional | ±0,5 mm nas superfícies de contacto | ±0,3 mm nas superfícies de assentamento | ±0,2 mm no ajuste do rotor |
| Limite máximo de desgaste | Redução da altura do dente >30% | Espessura do forro <25 mm | Redução do comprimento da barra de sopro >20 mm |
| Binário de aperto dos parafusos (fixação principal) | 680-750 Nm (M30 grau 10.9) | 820-900 Nm (M36 grau 10.9) | 450-520 Nm (M24 grau 10.9) |
| Folga de instalação | 0,1-0,15 mm (placa do mordente para a estrutura) | 0,05-0,10 mm (do manto à cabeça) | 0,02-0,05 mm (barra de impacto na ranhura do rotor) |
| Gama de temperaturas de funcionamento | -20°C a +80°C | -20°C a +90°C | -20°C a +100°C |
| Tratamento de superfície | Jato de areia, revestimento antiferrugem | Jateado, revestido com primário | Retificação de precisão, tratada com fosfato |
| Normas aplicáveis | ISO 9001 / ASTM A128 | ISO 9001 / DIN 1.3401 | ISO 9001 / BS EN 12513 |
| Prazo de execução (padrão) | 7-15 dias úteis | 10-20 dias úteis | 7-15 dias úteis |
Porque é que as peças sobresselentes do triturador errado custam mais do que se pensa
Uma britadeira de maxilas a funcionar numa mina de cobre no norte do Chile avariou a sua placa de maxilas primária em 340 horas de funcionamento - cerca de metade da vida útil prevista. A análise pós-falha revelou que a placa tinha sido fundida com aço Mn13 sem modificação do crómio, o que a tornava totalmente inadequada para a alimentação de quartzito altamente abrasivo do local. A paragem não planeada custou à operação um valor estimado de $180.000 USD em perda de produção durante quatro dias, sem contar com o transporte urgente de peças de substituição de emergência. Este valor é muito inferior à diferença de preço de $2.400 entre a placa de baixa qualidade e um componente Mn18Cr2 corretamente especificado.
Este não é um caso isolado. Em todas as instalações de processamento de minerais e pedreiras de agregados em todo o mundo, a seleção de peças sobresselentes para britadores continua a ser tratada como um centro de custos e não como uma decisão de engenharia. O resultado é um ciclo repetitivo de desgaste prematuro, tempo de inatividade não planeado e aquisições reactivas - todos eles evitáveis com o enquadramento técnico correto.
O que é que as peças sobressalentes para trituradores cobrem realmente
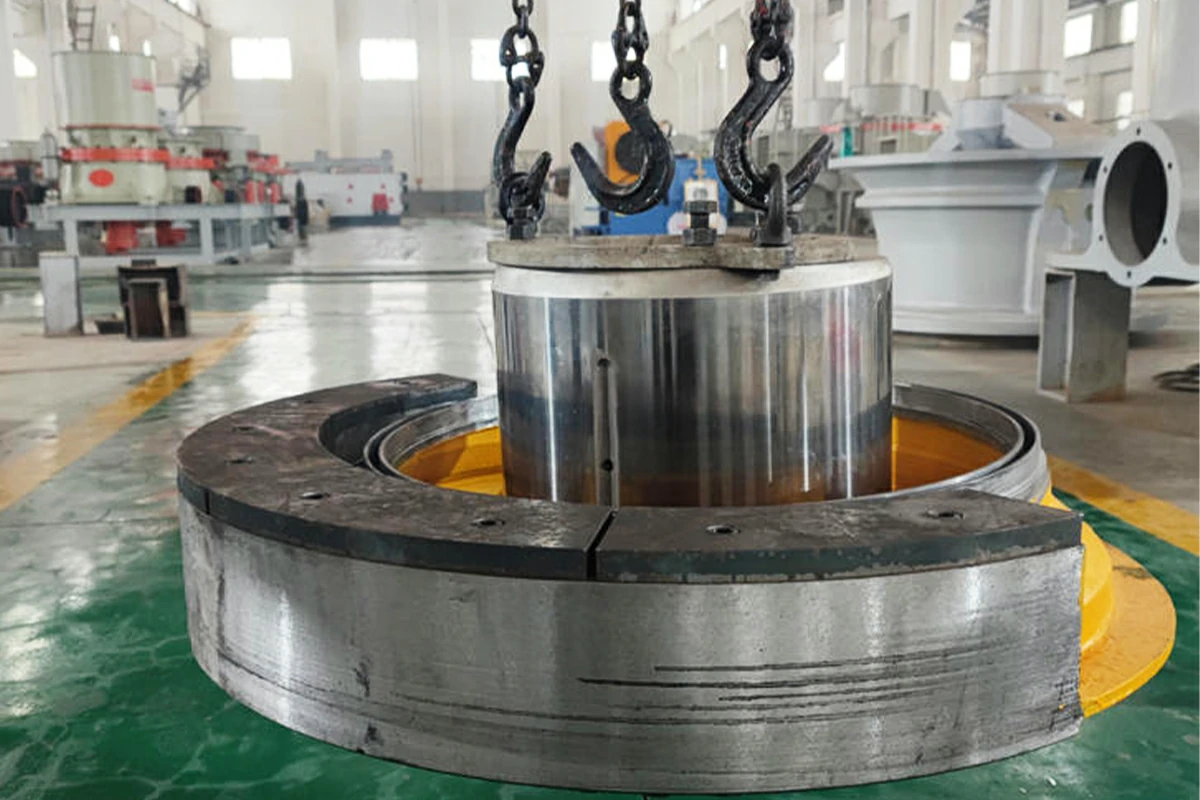
O termo peças sobresselentes para trituradores engloba uma vasta categoria de componentes, cada um com modos de falha e requisitos de material distintos. No caso das britadeiras de maxilas, os principais elementos de desgaste s o as placas fixas e m veis das maxilas, as placas de alternância, os conjuntos de pitman, as placas de bochecha e as caixas de rolamentos. Os trituradores de cone consomem camisas, revestimentos de taça, conjuntos de cabeça, casquilhos excêntricos e rolamentos axiais. Os trituradores de impacto exigem a maior atenç~o para as barras de impacto, os discos do rotor, as placas de impacto, as placas de alimentaç~o e os revestimentos laterais.
Para além destas peças de desgaste primárias, a categoria mais vasta de peças de substituição para trituradores também inclui veios, volantes, barras de tensão, molas, vedantes hidráulicos e transmissões por correia em V. Agrupar tudo isto numa única estratégia de aquisição é um erro. Cada subgrupo requer a sua própria especificação de material, protocolo de inspeção e intervalo de substituição - e tratá-los de forma idêntica é a forma como os locais acabam por ter armazéns cheios de stock errado.
Análise e comparação da composição dos materiais
A ciência dos materiais por detrás das peças de desgaste dos trituradores é mais complexa do que a maioria das equipas de aprovisionamento imagina. As duas famílias de ligas dominantes são o aço com elevado teor de manganês e o ferro branco com elevado teor de crómio, e a escolha entre elas - ou entre as suas sub-graduações - requer uma avaliação honesta do índice de abrasão e da gravidade do impacto do seu material de alimentação.
| Tipo de liga | Teor de Mn | Conteúdo Cr | Dureza como fundido | Melhor aplicação |
|---|---|---|---|---|
| Padrão Mn13 | 11-14% | 0% | 180-200 HB | Aplicações de baixa abrasão e alto impacto |
| Mn13Cr2 | 11-14% | 1,5-2,5% | 190-220 HB | Abrasão média, impacto moderado |
| Mn18Cr2 | 17-19% | 1,5-2,5% | 210-240 HB | Britagem primária de alta abrasão e alto impacto |
| Mn22Cr2 | 20-23% | 1,5-2,5% | 220-250 HB | Abrasão extrema, ambientes de trituração fina |
| Ferro branco de alto Cr (Cr26) | <1% | 23-28% | 58-65 HRC | Elevada abrasão, baixo impacto - barras de impacto do triturador de impacto |
Um ponto crítico que é frequentemente ignorado: o aço com elevado teor de manganês depende do endurecimento por trabalho para atingir a sua dureza de serviço. Isto significa que o componente tem de sofrer uma tensão de impacto suficiente durante o funcionamento antes de atingir o pico de dureza superficial. Em aplicações de baixo impacto ou de alimentação fina, o Mn13 pode nunca endurecer totalmente e desgastar-se-á rapidamente. Por outro lado, o ferro branco com elevado teor de crómio oferece uma excelente resistência à abrasão desde o primeiro dia, mas é frágil sob cargas de elevado impacto - uma aplicação incorrecta pode resultar em fratura catastrófica em vez de desgaste gradual.
Algumas das peças de desgaste para trituradores mais fiáveis do mercado de substituição disponíveis atualmente são fabricadas utilizando técnicas de fundição bimetálica, combinando um suporte de aço manganês resistente com uma face de desgaste de carboneto de crómio. Estes componentes são particularmente adequados para as fases secundárias de britagem de cone, onde a abrasão e o impacto moderado estão presentes em simultâneo.
A perspetiva de um engenheiro de campo
Passei mais de duas décadas a comissionar e a auditar circuitos de britagem na África Subsariana, no Sudeste Asiático e na América do Sul. Durante esse tempo, inspeccionei componentes avariados de quase todos os principais fabricantes de britadores - Metso Outotec, Sandvik, Thyssenkrupp, FLSmidth, Kleemann e outros. A conclusão mais consistente não é que as peças em si sejam defeituosas, mas que foram aplicadas incorretamente.
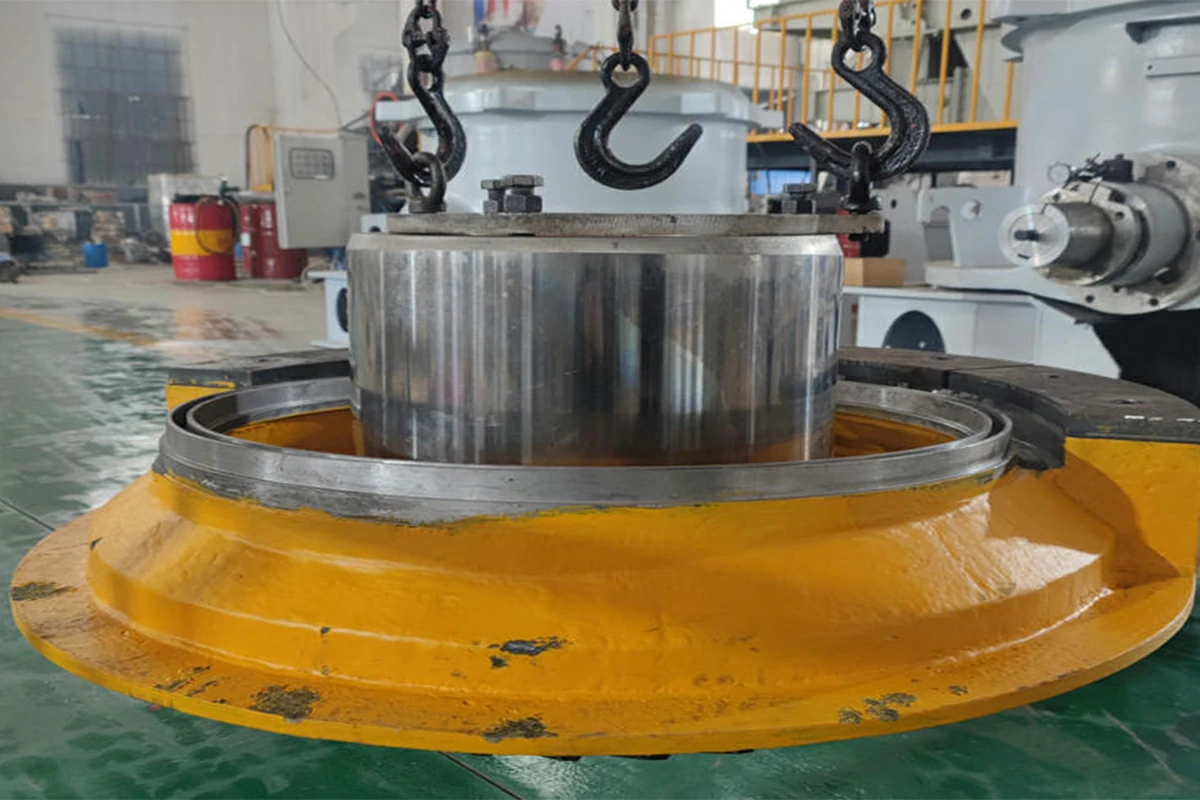
Recordo-me de uma visita a uma exploração de minério de ferro com uma britadeira giratória da Thyssenkrupp, onde a equipa de manutenção tinha adquirido côncavos de substituição a três fornecedores diferentes em simultâneo para gerir os custos. O resultado foi um desfasamento na geometria do perfil do revestimento - as tolerâncias que deveriam ter sido mantidas dentro de 0,5 mm tinham-se desviado para mais de 2 mm em segmentos de revestimento adjacentes. O lançamento excêntrico estava a ser carregado de forma irregular, o eixo principal estava a funcionar 12°C acima da sua linha de base térmica e o local estava a gastar conjuntos de rolamentos de aranha ao dobro da taxa esperada. A mudança para um único fornecedor qualificado e a revalidação da geometria do revestimento reduziram a frequência de substituição de rolamentos em 60% em dois trimestres.
A lição é simples: as peças sobressalentes dos britadores não são mercadorias intercambiáveis. A rastreabilidade da engenharia, a certificação dimensional e a verificação do material não são negociáveis - especialmente para componentes de alta carga que operam dentro de conjuntos de britadeiras giratórias e cónicas.
Recomendações de manutenção preventiva para as peças de desgaste do triturador
Um programa de manutenção preventiva estruturado, construído em torno da gestão de peças sobresselentes do triturador, é a forma mais eficaz de reduzir o tempo de inatividade não planeado. A estrutura seguinte reflecte as melhores práticas derivadas da experiência no terreno e está alinhada com os princípios de gestão de activos da ISO 55000.
- Estabelecer um perfil de desgaste de base: Durante as primeiras 100 horas de funcionamento com novos revestimentos ou placas de maxilas, efectue medições dimensionais em quatro pontos equidistantes ao longo da superfície de desgaste. Registe-as como linha de base. A partir daí, volte a medir a cada 250 horas. Isto permite-lhe projetar a vida útil restante com confiança, em vez de se basear apenas na inspeção visual.
- Monitorizar continuamente a temperatura da chumaceira: Para trituradores de cone e giratórios, instale termopares no casquilho excêntrico e nos conjuntos de rolamentos axiais. Um aumento sustentado de mais de 15°C acima da linha de base é um indicador precoce da degradação da lubrificação ou do desalinhamento geométrico - ambos os quais aceleram o desgaste das peças sobresselentes circundantes.
- Rodar as barras de impacto no desgaste 50%: Nos trituradores de impacto de veio horizontal, não espere que as barras de impacto atinjam o limite de descarte antes de as rodar. A rotação no ponto de desgaste 50% distribui o stress do impacto de forma mais uniforme pelo disco do rotor e aumenta significativamente a vida útil do rotor. Monitorize a tonelagem acumulada em vez das horas de funcionamento, uma vez que a densidade da alimentação varia consideravelmente entre turnos.
- Inspecionar as placas de alternância após cada 500 horas: As placas de alternância são componentes de sacrifício concebidos para falhar antes do pitman ou da estrutura num evento de sobrecarga. As fissuras ou deformações superficiais superiores a 1,5 mm devem desencadear uma substituição imediata. A aquisição de um stock de reserva de, pelo menos, duas placas de alternância por máquina é uma prática normal em qualquer operação séria de agregados.
- Verificar o binário dos fixadores após as primeiras 8 horas de funcionamento: As peças sobressalentes do triturador que envolvem ligações aparafusadas - placas de mandíbulas, segmentos de revestimento, barras de impacto - sofrerão um assentamento inicial e micro-movimentos durante o período de amaciamento. Volte a apertar todos os parafusos críticos de acordo com as especificações após o primeiro turno. Para parafusos M30 grau 10.9 em placas de mandíbulas, o torque alvo é de 680-750 Nm. A falta de reaperto é uma das causas mais comuns de afrouxamento prematuro do revestimento e desgaste acelerado.
- Implementar um sistema de rastreabilidade de peças: Cada componente de substituição que entra no seu triturador deve ter um número de lote, certificado de material e data de instalação. Uma simples folha de cálculo é suficiente para operações mais pequenas; as fábricas maiores beneficiam da integração com o seu CMMS. Sem rastreabilidade, é impossível identificar se um problema de desgaste tem origem na própria peça, nas condições de funcionamento ou no procedimento de instalação.

Fornecimento de peças sobressalentes para trituradores de forma responsável
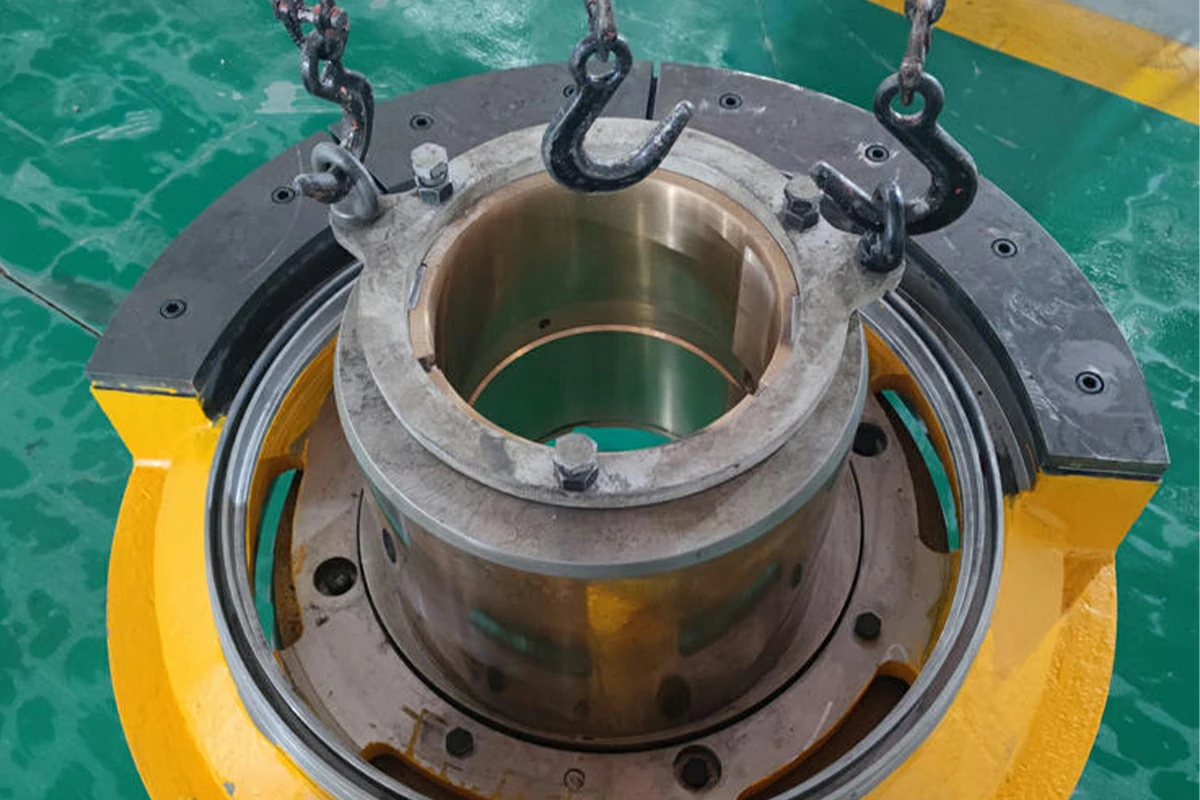
O mercado global de peças de trituração do mercado de reposição cresceu substancialmente na última década, impulsionado pelo aumento do custo dos componentes OEM e pela melhoria da qualidade dos fabricantes independentes. No entanto, a diferença de qualidade entre os melhores e os piores fornecedores do mercado pós-venda continua a ser significativa - e as consequências de um componente abaixo do padrão num triturador primário são suficientemente graves para justificar uma diligência cuidadosa.
Ao avaliar um fornecedor de peças para trituradores, solicite, no mínimo, o seguinte: uma certificação ISO 9001 atual, certificados de teste de materiais (MTCs) emitidos de acordo com a norma EN 10204 3.1 ou 3.2, relatórios de inspeção dimensional para o número de peça específico e, pelo menos, três referências de operações com equipamento comparável. Os fornecedores que não possam fornecer estes documentos a pedido não devem ser considerados para componentes de desgaste críticos, independentemente da competitividade dos preços.
Para as operações que utilizam equipamentos da Thyssenkrupp, FLSmidth ou Krupp - cujos projetos antigos de britadeiras giratórias e de mandíbulas permanecem em serviço em um número significativo de plantas de processamento mineral mais antigas - a disponibilidade de peças OEM tornou-se cada vez mais inconsistente. Isto criou um mercado legítimo e crescente de peças sobressalentes para britadeiras concebidas profissionalmente no mercado pós-venda que replicam a geometria original e as especificações do material. O principal fator de diferenciação entre estes fornecedores é a sua capacidade de engenharia inversa e a sua vontade de fornecer certificação dimensional em relação aos desenhos originais.
Perguntas mais frequentes
Como é que verifico se as peças sobresselentes para trituradores do mercado pós-venda cumprem a mesma norma de material que os componentes OEM?
Solicitar um certificado de ensaio de materiais (MTC) emitido de acordo com a norma EN 10204, especificamente 3.1 (verificado pelo fabricante) ou 3.2 (verificado por terceiros). O certificado deve especificar a composição química, os valores de dureza e os registos de tratamento térmico. Se tiver acesso a um analisador XRF portátil no local, pode verificar a composição da liga com base no certificado aquando da receção das mercadorias. No caso de componentes de elevado valor, como camisas, côncavos ou revestimentos giratórios, considere a possibilidade de contratar um laboratório de inspeção independente para realizar testes de verificação antes da instalação.
Qual é a melhor forma de armazenar as peças sobresselentes do triturador para evitar a sua degradação antes da instalação?
As peças de desgaste do triturador - particularmente as peças fundidas em aço manganês - devem ser armazenadas num ambiente seco e coberto, longe do contacto direto com o solo. Utilize estrados de madeira ou estantes de paletes para garantir o fluxo de ar por baixo dos componentes e evitar a acumulação de humidade. O revestimento anti-corrosão aplicado na fundição proporciona normalmente 6-12 meses de proteção em condições normais de armazenamento. Para componentes mantidos em stock durante mais de 12 meses, reaplicar um primário inibidor de ferrugem antes da instalação. As vedações de borracha, os O-rings e os componentes de poliuretano devem ser armazenados separadamente em embalagens seladas, longe da exposição aos raios UV e de fontes de ozono; os elastómeros degradam-se rapidamente quando armazenados perto de motores eléctricos ou de equipamento de soldadura.
Qual é o tempo de trânsito realista para as peças sobresselentes de trituradores encomendadas internacionalmente e como deve ser tratada a aquisição de emergência?
O frete marítimo normal para peças sobresselentes de trituradores a partir dos principais centros de fabrico na China, Índia ou Europa para a maioria dos destinos mineiros demora 20-45 dias, dependendo do congestionamento portuário e do desalfandegamento. O frete aéreo reduz este prazo para 5-10 dias, mas acarreta um prémio de custo significativo - normalmente 6-10 vezes a taxa de frete marítimo para peças fundidas pesadas. Para operações em que o custo do tempo de inatividade excede $50.000 USD por dia, a economia do frete aéreo é simples. A melhor estratégia de mitigação é manter um estoque mínimo de segurança dos componentes de maior desgaste e maior tempo de vida útil no local. Identifique as cinco peças com maior frequência de falhas, calcule a taxa de consumo em relação ao tempo de espera e dimensione a reserva do seu armazém em conformidade. Um inventário de peças sobressalentes bem gerido reduz a frequência de aquisição de emergência em 70-80% na maioria das operações.


 Portuguese
 English
 French
 German
 Spanish
 Russian
 Arabic
 Turkish